Экспресс-аудит помогает определить, где смазочная технология нужна, какие условия работы она должна выдерживать и как проверить результат внедрения. Для поршней двигателей оценивают риски трения и износа, совместимость материалов, условия нанесения покрытия и план приемочных испытаний. Для остальных узлов проверяют применяемые смазки, точки и нормы нанесения, интервалы обслуживания, хранение и маркировку.
Такой аудит полезен инженерам, техническим специалистам и закупщикам: он связывает эксплуатационные задачи с проверяемыми критериями выбора. Ниже разобраны этапы аудита, параметры испытаний пластичных смазок и твердых покрытий, требования к документации и действия, которые помогают контролировать внедрение смазочных технологий в цехе.
Зачем проводить аудит смазочных материалов на производстве
Экспресс-аудит нужен не для формальной проверки перечня смазок, а для выявления несоответствий между условиями работы узлов и принятой практикой обслуживания.
Начинают с обхода цеха и инвентаризации: какие материалы применяют, где их наносят, как часто пополняют и в каком количестве. Одновременно отмечают утечки, простои, случаи загрязнения и возможные ошибки хранения или маркировки. Эти сведения дают исходную точку для внедрения и последующей оценки изменений.
На участке важно фиксировать не только название материала, но и функцию каждой точки смазывания. Например, для подшипника, направляющей и передачи могут требоваться разные свойства; универсальность на этикетке сама по себе не подтверждает пригодность ко всем узлам. Подбор зависит от нагрузки, скорости, температуры, наличия влаги и совместимости с уплотнениями и базовыми материалами. Поэтому трансмиссионную смазку для техники оценивают в контексте конкретного агрегата и его режима, а не только по общему назначению.
Что включить в первичный обход
- Перечень применяемых смазок и их назначение по узлам.
- Точки нанесения, нормы расхода и интервалы повторного обслуживания.
- Состояние упаковки, условия хранения, маркировку и порядок выдачи материалов.
- Данные о простоях, утечках, загрязнении и отклонениях от графика обслуживания.
- Порядок контроля результата после изменения материала или технологии нанесения.
Экспресс-аудит также помогает отделить подтвержденные проблемы от предположений. Если персонал связывает отказ узла с качеством смазки, сначала сверяют условия работы, способ нанесения и соблюдение интервалов. Затем формулируют, что именно нужно проверить: например, водостойкость, консистенцию или маслоотделение. Такой подход снижает риск замены материала без понимания причины отказа и позволяет сделать решение закупщика проверяемым для технической службы.
Важно зафиксировать исходные показатели до изменений. Внутренний аудит управления смазкой включает измерение текущего потребления, интервалов повторного нанесения и связанных затрат. Эти сведения нужны не для формального отчета, а для сравнения после внедрения: изменился ли расход, удалось ли стабилизировать обслуживание, сократились ли выявленные утечки или простои. Если исходных данных нет, эффект нововведения сложно отделить от обычных колебаний работы производства.
Как оценивать твердосмазочные покрытия для поршней
Твердосмазочные покрытия для поршней рассматривают как часть решения для конкретного двигателя и условий эксплуатации.
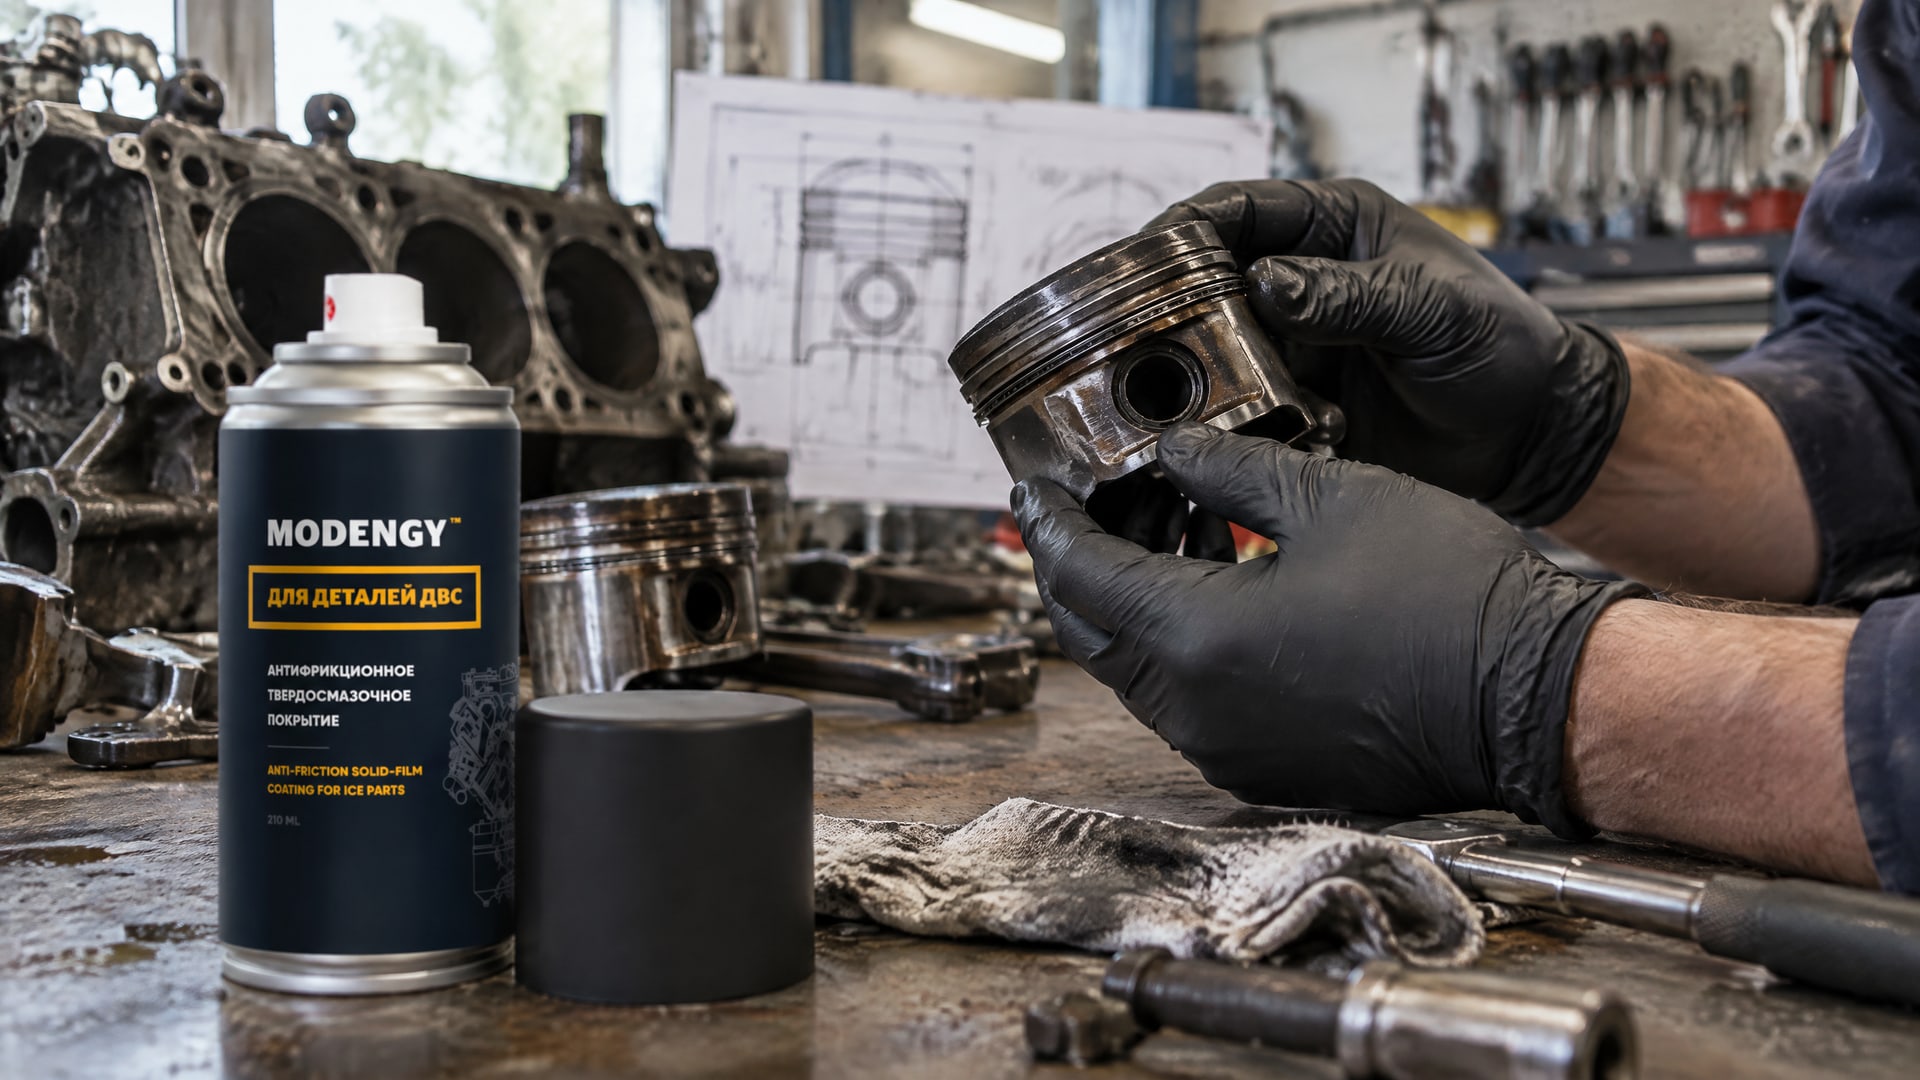
На предварительном этапе описывают материал поршня и сопряженных деталей, режим работы узла, возможные загрязнения, условия нанесения и критерии приемки. Затем определяют, какие испытания подтвердят результат: оценка трения, износа, совместимости и устойчивости покрытия к условиям применения. Универсальные численные пределы для таких покрытий нельзя задать без данных о конкретном изделии и технологическом процессе.
Особое внимание уделяют причинам, по которым покрытие рассматривают. На поршневых деталях могут иметь значение трение, износ и последствия холодного пуска; для производственного процесса также оценивают риск загрязнения, контроль нанесения и повторяемость приемки. Если покрытие планируют внедрить после выявления проблемы, аудит должен описать ее исходное проявление и способ сравнения до и после изменений. Без этой связки испытание эффективности смазочных материалов и покрытий не отвечает на практический вопрос: улучшился ли именно нужный показатель.
При оценке поршневых решений важно не подменять план испытаний общими характеристиками материала. В источниках нет численных параметров для твердосмазочных покрытий поршней, поэтому их не следует назначать по аналогии с пластичными смазками или по одному показателю трения. Для повышения эффективности работы поршней двигателей и снижения трения в этой задаче применяют антифрикционное твердосмазочное покрытие MODENGY Для деталей ДВС. До внедрения следует согласовать метод нанесения и приемочные критерии с фактической конструкцией и режимом узла.
Практический протокол испытаний оформляют до начала работ. В нем фиксируют, какие детали сравнивают, какие условия сохраняют одинаковыми, какие показатели регистрируют и кто подтверждает результат. Если меняется несколько факторов одновременно, например материал, подготовка поверхности и способ нанесения, трудно установить причину полученного эффекта. Поэтому для аудита важны прослеживаемость образцов, контроль процесса нанесения и однозначные критерии приемки, а не только итоговая оценка «работает» или «не работает».
Какие параметры смазки проверять и как читать результаты
Для пластичных смазок базовые характеристики включают консистенцию и температуру каплепадения.
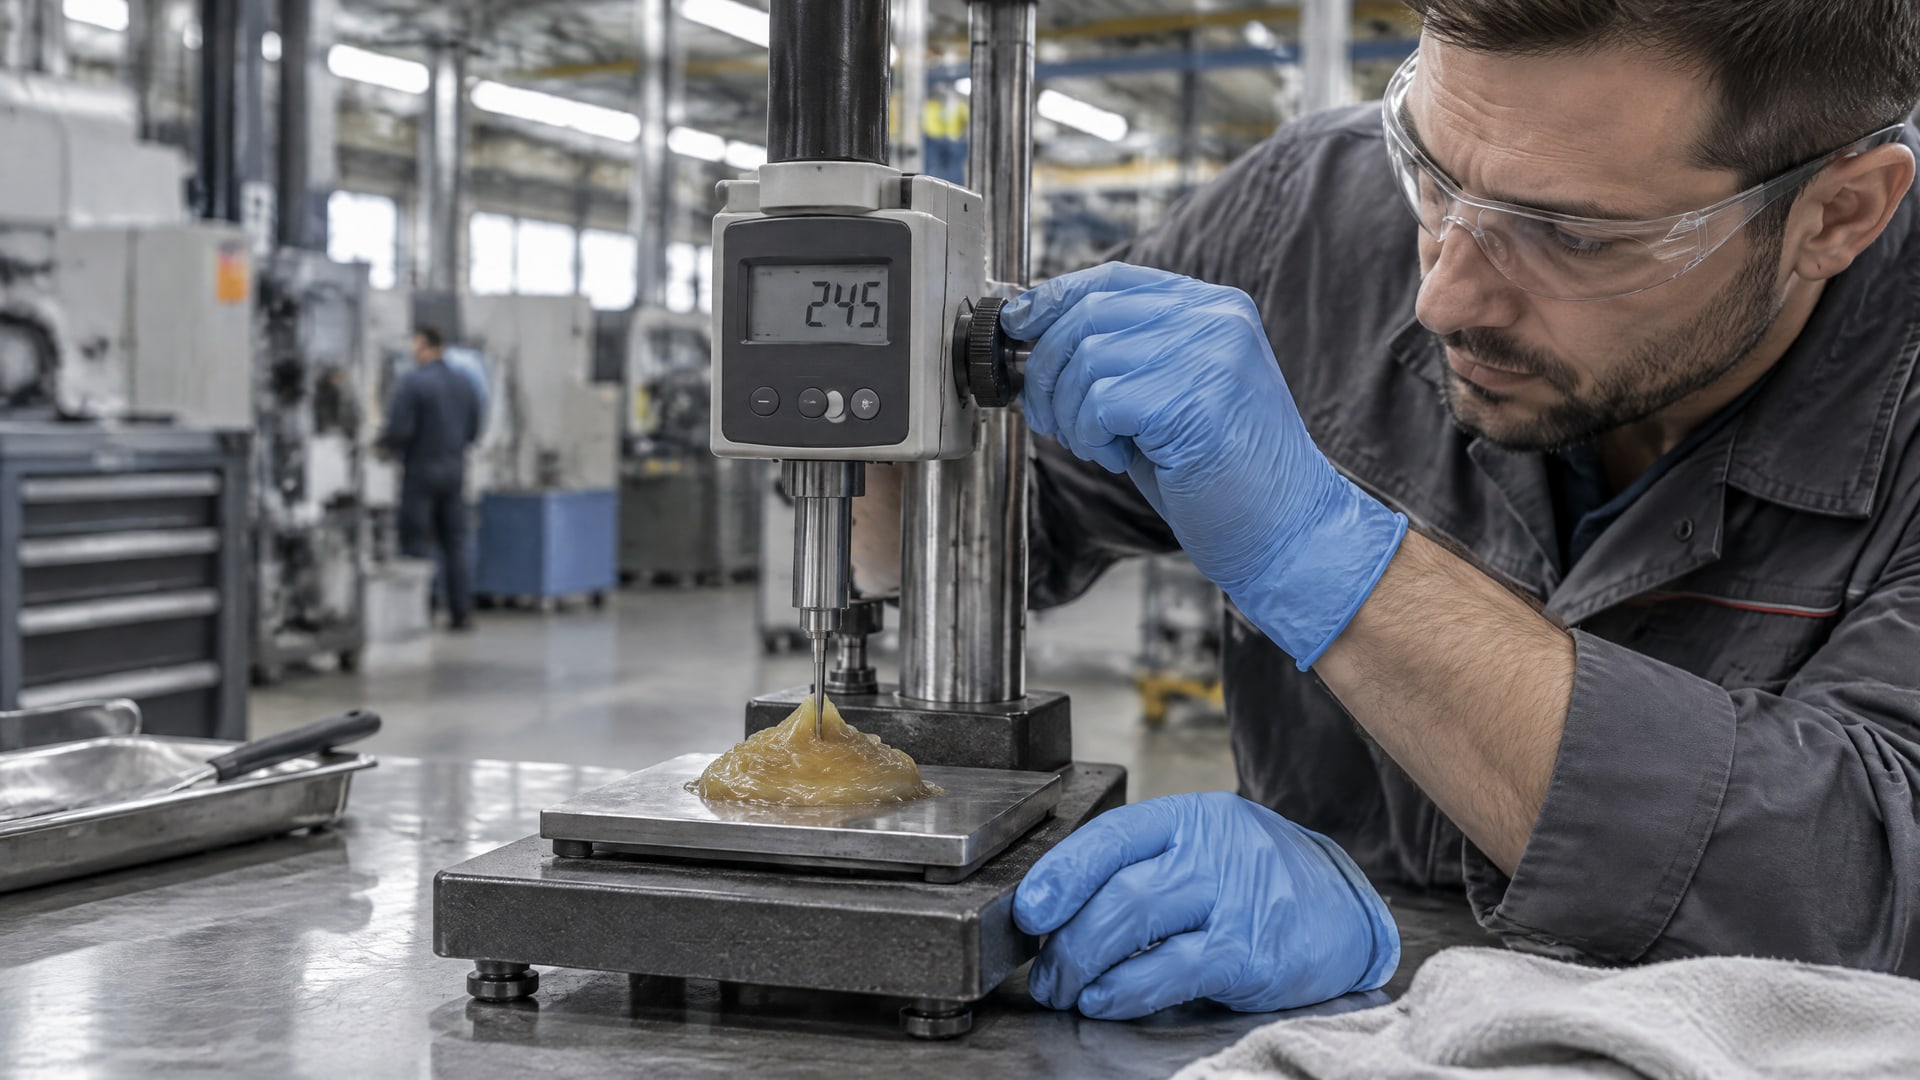
Пенетрацию определяют по ASTM D217 или ISO 2137, а температуру каплепадения - по ASTM D2265 или ISO 2176. Эти методы помогают сравнивать свойства, но не заменяют проверку соответствия условиям конкретного узла. Температуру каплепадения нельзя напрямую считать максимальной рабочей температурой смазки.
NLGI использует девятиуровневую шкалу консистенции: меньший номер соответствует более мягкой смазке. Для NLGI 3 в источнике приведена рабочая пенетрация 220-250 в десятых долях миллиметра. Это описание консистенции, а не оценка качества и не показатель адгезии. Для выбора дополнительно учитывают нагрузочную способность, водостойкость, совместимость, низкотемпературные свойства и маслоотделение.
Испытания выбирают по условиям применения
В сертификационной схеме NLGI High-Performance Multiuse Grease перечислены, в частности, испытания на водостойкость, маслоотделение и низкотемпературный крутящий момент. Для ASTM D1264 указан критерий до 10 wt% потери при водном вымывании, для ASTM D1742 - до 5.0 wt% маслоотделения. Эти значения относятся к указанной классификационной схеме, а не являются универсальными пределами для любой смазки. Низкотемпературный крутящий момент оценивают по ASTM D1478; для поведения при низких температурах также встречается DIN 51805-2.
При экспресс-аудите важно соотнести каждый показатель с проблемой узла. Если оборудование работает во влажной среде, учитывают водостойкость; если важен пуск при низких температурах, проверяют низкотемпературные свойства. Для уплотнений и пар трения дополнительно оценивают совместимость с эластомерами и базовыми материалами. Результат испытания имеет смысл только вместе с описанием метода, условий и критериев приемки.
Для закупщика и инженера полезно разделять три вопроса: какую характеристику измерили, по какому стандарту и что именно результат подтверждает. Номер NLGI не отвечает на вопрос о водостойкости, а температура каплепадения сама по себе не определяет рабочий предел. Если документация содержит метод испытания, ее сверяют с требованиями конкретного узла и спецификацией оборудования. Такой порядок помогает сравнивать предложения по значимым параметрам, а не по одному удобному числу.
Как связать аудит с ISO 21469 и гигиеническими рисками
ISO 21469 применяют к смазочным материалам, для которых возможен случайный контакт с продуктом.
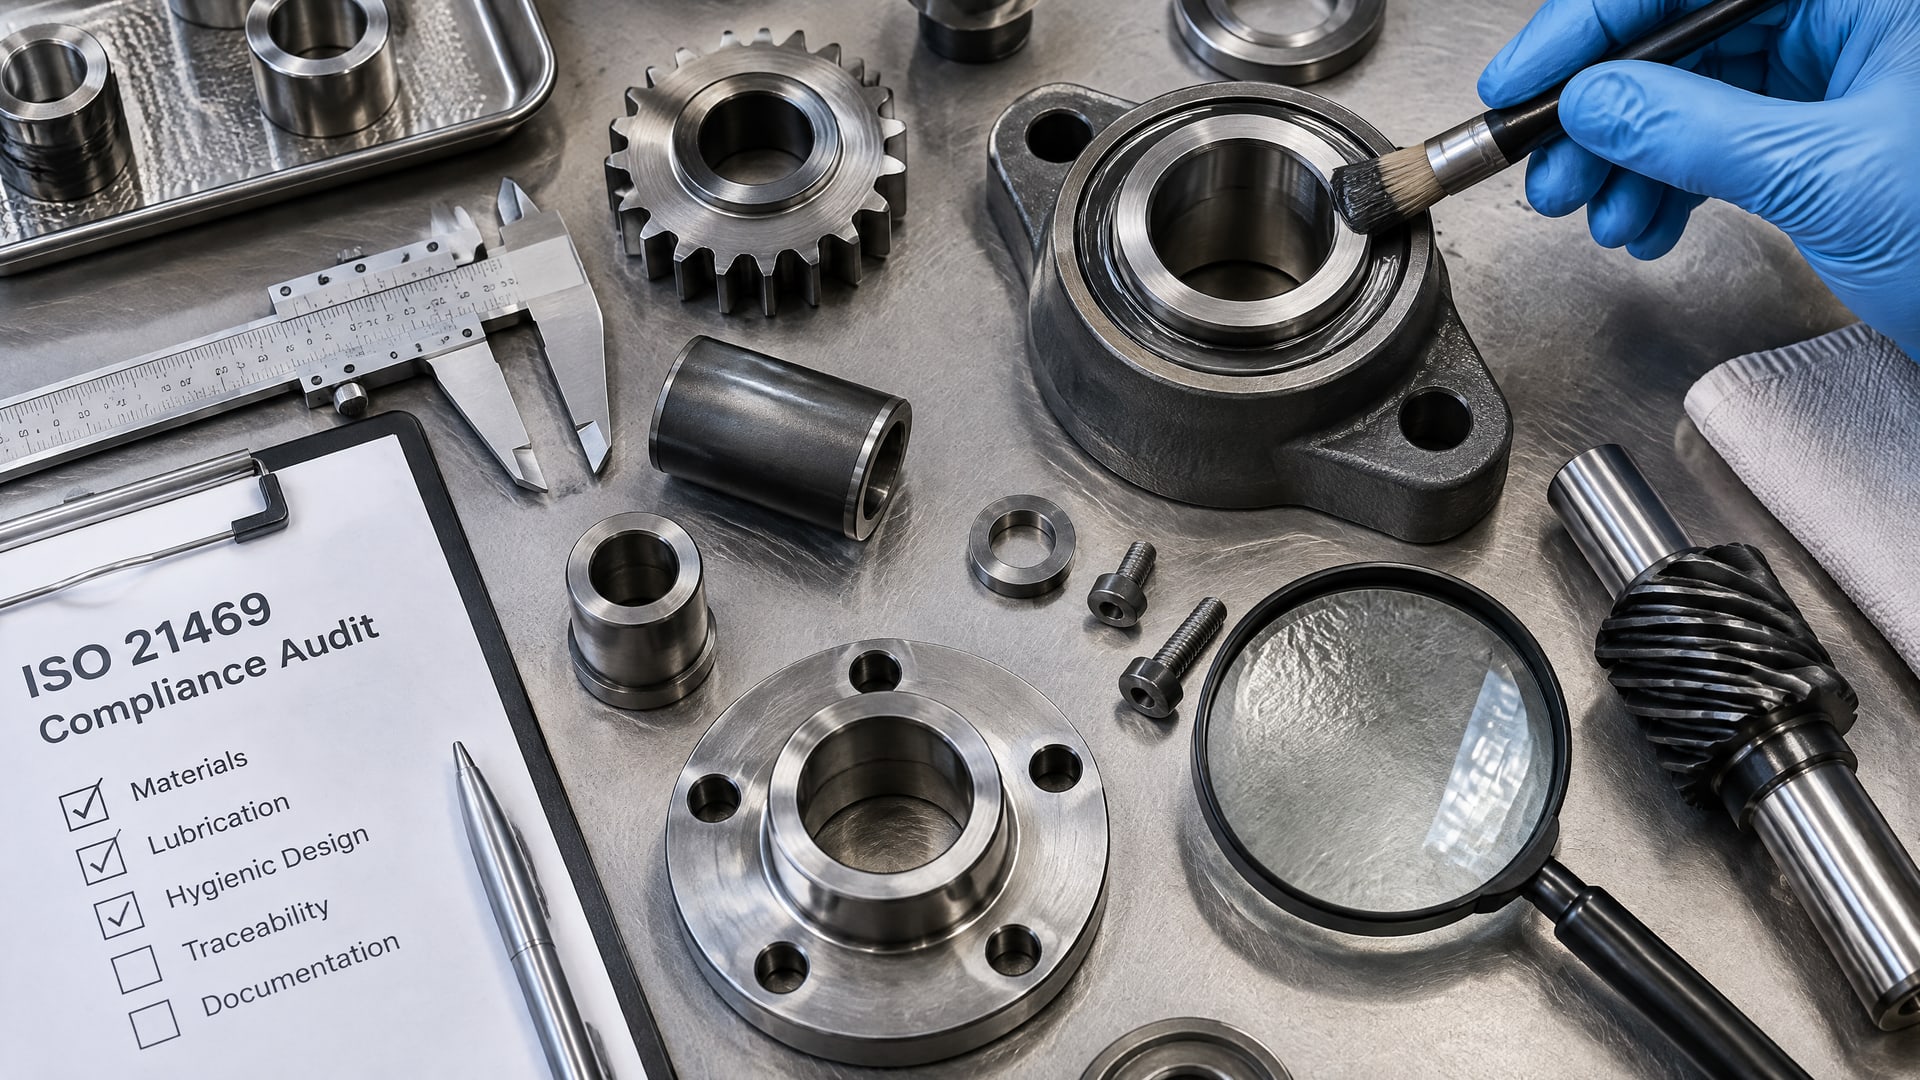
Стандарт охватывает не только состав смазки, но и ее производство, упаковку, хранение, обращение и аудит площадки. Поэтому оценка включает жизненный цикл продукта и практики предприятия, а не только проверку документа на конкретную партию. Для цеха это означает необходимость проследить путь смазки от получения до точки применения.
Важные элементы такой проверки - оценка гигиенических рисков, аудит производственной площадки и анализ GMP-подходов. В некоторых схемах также предусматривают отбор и тестирование образцов. При обходе проверяют точность маркировки, условия хранения и порядок обращения с материалами, чтобы снизить риск перепутывания и перекрестного переноса. Требования стандарта не отменяют подбора смазки по нагрузке, скорости, температуре и совместимости с узлом.
Наличие потенциального контакта с продуктом нужно оценивать отдельно от тяжести механического режима. Высокая нагрузка сама по себе не означает, что нужна смазка с пищевым допуском; основание для такого выбора - риск контакта с продуктом. Если риск случайного контакта есть, документы и процедуры проверяют в соответствии с принятой на предприятии системой. Если такого риска нет, гигиеническую сертификацию не следует подменять технической оценкой пригодности материала.
Документы и прослеживаемость
- Сверяют обозначение и назначение материала с документацией на него.
- Проверяют прослеживаемость, маркировку упаковки и условия хранения.
- Уточняют порядок выдачи и применения, чтобы исключить смешение материалов.
- Фиксируют риски контакта с продуктом и меры контроля.
- Определяют, нужны ли отбор образцов и тестирование в рамках применяемой схемы.
Аудит полезен и для предприятий, которым ISO 21469 не нужен по условиям производства. Логика оценки рисков, хранения, маркировки и прослеживаемости помогает выстроить управляемую систему смазки и уменьшить вероятность ошибок на участке. При этом не стоит трактовать соответствие стандарту как автоматическое подтверждение пригодности смазки для любого узла: эксплуатационные условия и результаты нужных испытаний оценивают отдельно.
Как внедрить смазочную технологию в цехе и проверить результат
После аудита формируют план изменений с ответственными, точками контроля и критериями приемки.
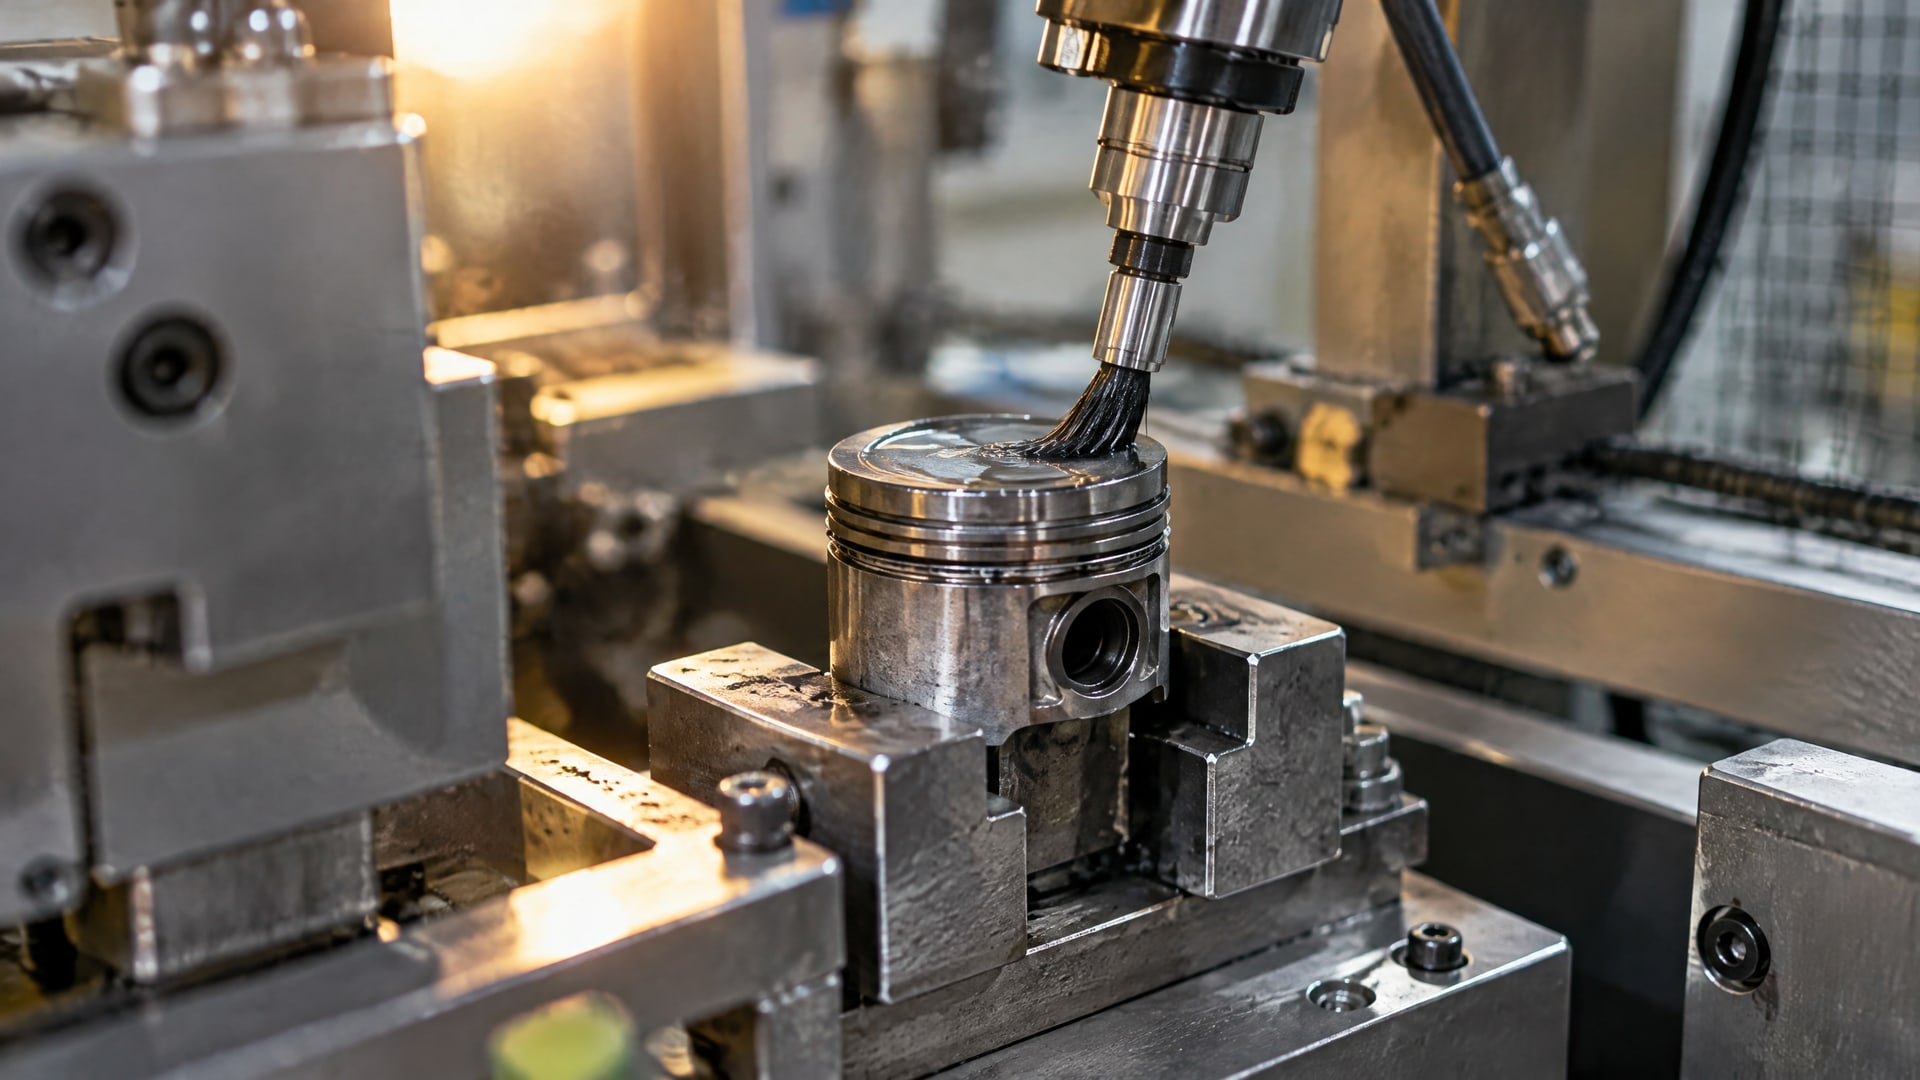
В нем указывают, где меняется материал или способ нанесения, как контролируют расход и когда проверяют результат. Для твердосмазочного покрытия отдельно описывают подготовку деталей, контроль нанесения и приемочные испытания. Для пластичной смазки фиксируют применяемый продукт, количество, интервал обслуживания и порядок пополнения.
До внедрения полезно провести ограниченную проверку на выбранном узле или участке, если это допускает производственный процесс. Исходное состояние фиксируют теми же показателями, которые будут использоваться после изменения. Это не позволяет объявить результат успешным только на основании субъективного впечатления или изменения одного незначимого параметра. Если условия работы изменились одновременно с технологией, эту разницу также отмечают в протоколе.
В плане контроля предусматривают как технические, так и организационные действия. Персоналу объясняют точки нанесения и правила обращения с материалом, а на участке проверяют маркировку и доступность актуальной документации. Периодичность повторной оценки определяют по внутреннему порядку предприятия и фактическим условиям эксплуатации; универсальный интервал для всех узлов назначить нельзя. Данные о расходе и обслуживании сопоставляют с исходной записью аудита.
Контрольный список после выбора решения
- Уточнить требования узла и критерии, по которым оценивают эффект.
- Зафиксировать исходный расход, интервалы повторного нанесения и известные отклонения.
- Проверить совместимость материала с деталями и условиями работы.
- Описать порядок нанесения, хранения, маркировки и обслуживания.
- Провести испытания по согласованным методам и сохранить результаты.
- Сопоставить фактические показатели с исходными и принять решение о дальнейшем внедрении.
Такой порядок делает внедрение проверяемым для инженера и закупщика. Если испытания не подтвердили ожидаемый эффект, возвращаются к исходным условиям, методу нанесения и выбранным критериям, а не меняют материал без анализа. Если результат подтвержден, обновляют рабочие инструкции и нормы обслуживания, чтобы новая практика не зависела от памяти отдельного сотрудника. Экспресс-аудит в этом случае становится основой постоянного управления смазочным хозяйством.
Часто задаваемые вопросы
С чего начать аудит смазочных материалов на производстве?
Начните с перечня применяемых материалов, точек нанесения, расхода и интервалов повторного обслуживания. Затем зафиксируйте утечки, простои, условия хранения, маркировку и известные отклонения. Эти данные задают исходный уровень, с которым можно сравнить эффект после изменения смазки или технологии нанесения.
Как выбрать испытания для оценки эффективности смазочных материалов?
Сначала определите проблему узла и условия его работы, затем подберите измеряемые характеристики и методы испытаний. Для пластичных смазок пенетрацию определяют по ASTM D217 или ISO 2137, а температуру каплепадения - по ASTM D2265 или ISO 2176. Набор испытаний зависит от нагрузки, влаги, температуры и других требований узла.
Что показывает номер NLGI?
NLGI показывает консистенцию пластичной смазки, а не ее общее качество. Шкала включает девять уровней: чем ниже номер, тем мягче смазка. Например, для NLGI 3 приведена рабочая пенетрация 220-250 в десятых долях миллиметра. При выборе также оценивают характеристики, связанные с условиями работы узла.
Когда при аудите применяют ISO 21469?
ISO 21469 рассматривают, если смазочный материал может случайно контактировать с продуктом. Стандарт охватывает состав, производство, упаковку, хранение и аудит площадки. Проверка включает оценку гигиенических рисков и документации, а в некоторых схемах - отбор и тестирование образцов. Соответствие стандарту не заменяет проверку пригодности для конкретного узла.
Заключение
Экспресс-аудит производственного цеха помогает связать выбор смазки или твердосмазочного покрытия с реальными условиями работы, проверить процессы хранения и нанесения и заранее определить критерии результата. Для поршней важно оценивать совместимость, трение, износ, нанесение и приемочные испытания; для пластичных смазок - выбирать методы измерения по требуемым характеристикам, а не ориентироваться только на NLGI или температуру каплепадения.
Следующий шаг - составить перечень точек смазывания, зафиксировать исходный расход и интервалы обслуживания, затем определить для каждого узла условия и критерии проверки. Такой протокол даст технической службе основу для испытаний, а закупщику - проверяемые требования к материалу и процессу внедрения.
