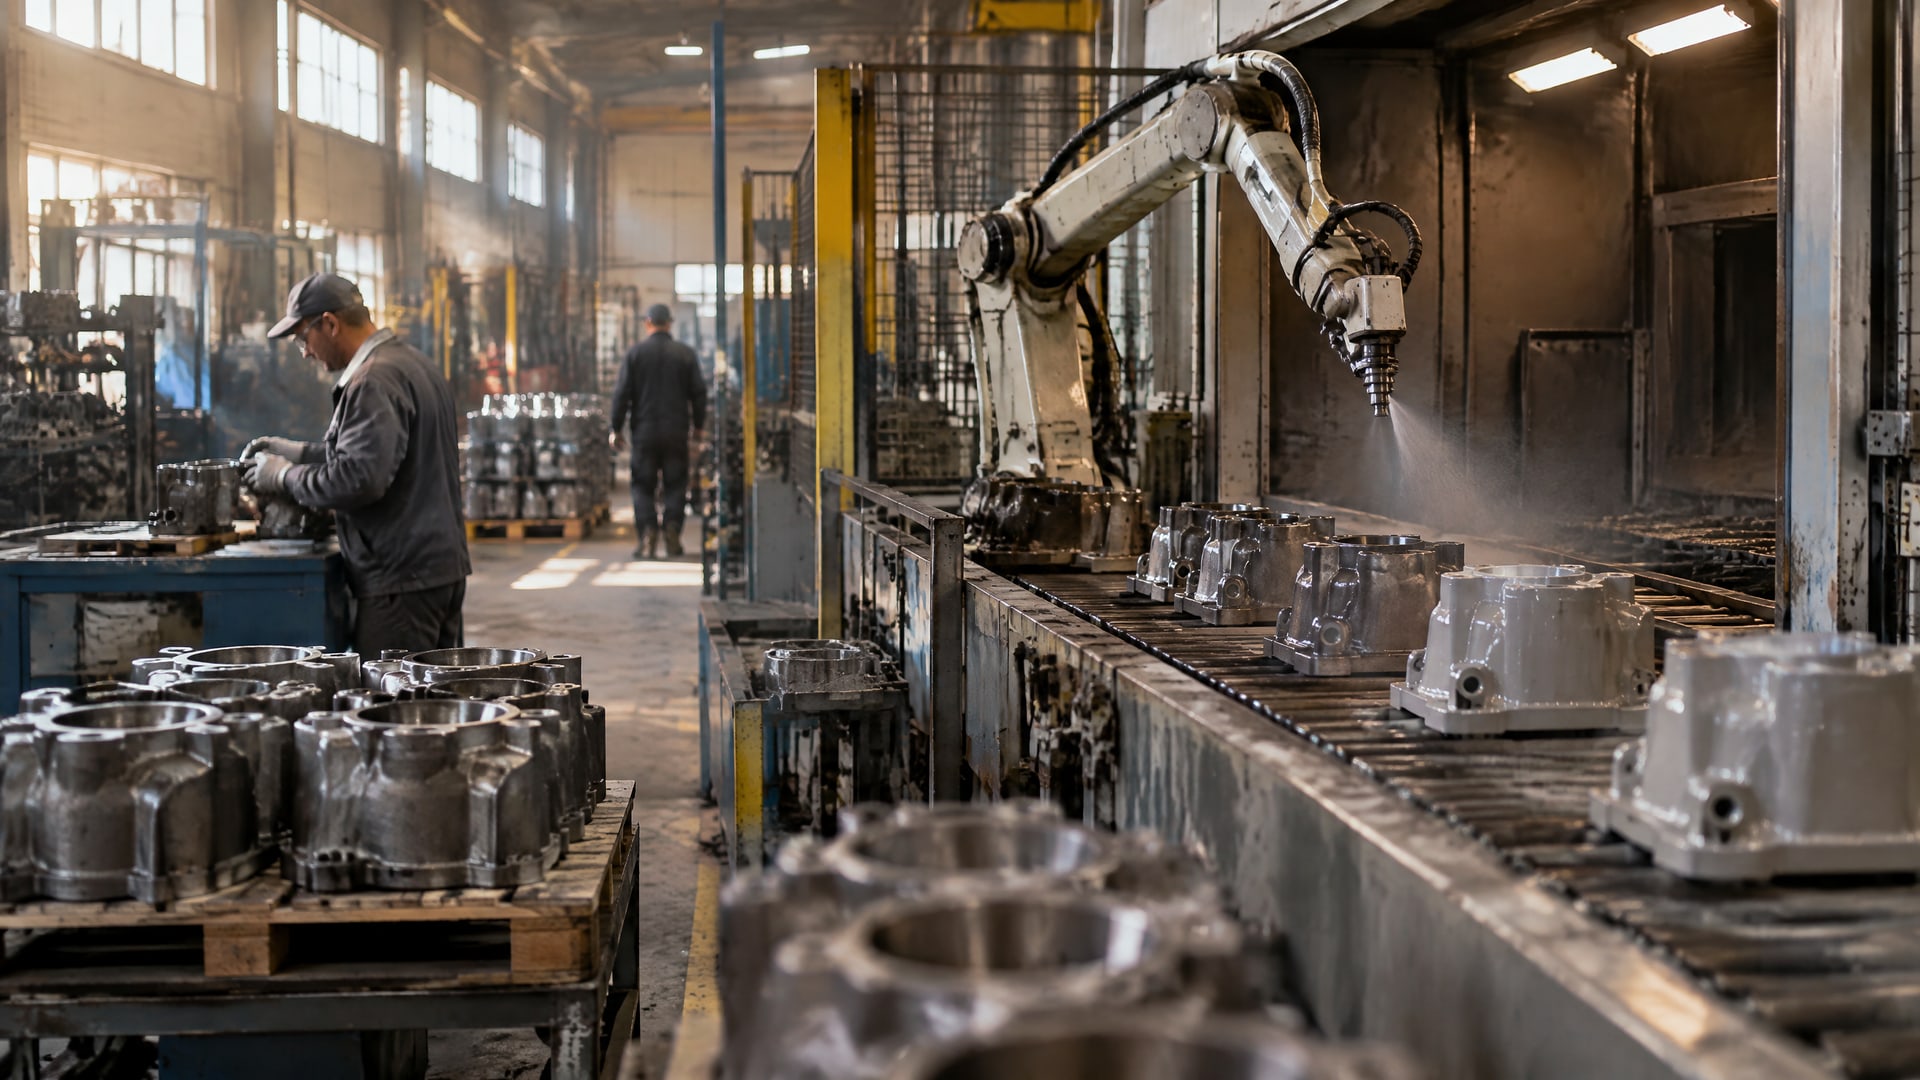
Подбор оборудования нанесения покрытий начинают с требований к готовому слою и условиям работы изделия, а не с выбора отдельного аппарата. Нужно определить коррозионную среду, ожидаемую долговечность, геометрию деталей, функциональное назначение покрытия и способы контроля качества. После этого сопоставляют требования с технологией: порошковой, гальванической, вакуумной или нанесением жидких материалов.
Такой подход полезен инженерам, техническим специалистам и закупщикам, которые планируют организовать нанесение покрытий на производстве или обновить существующий участок. Ниже разобраны основные этапы выбора, состав оборудования для разных процессов и роль испытания в солевом тумане. Отдельно рассмотрено, почему результаты ускоренных испытаний нельзя напрямую приравнивать к сроку службы изделия.
С чего начать подбор оборудования нанесения покрытий
Перед запросом коммерческих предложений зафиксируйте, что именно должно делать покрытие.
Для одной детали важна коррозионная защита, для другой - металлический функциональный слой, а для третьей - снижение риска задиров в сопряжении. Оборудование, рассчитанное на один процесс, не обязательно подойдет для другого: различаются подготовка деталей, способ формирования слоя и контроль результата.
Для проектирования защиты стальных изделий полезна логика ISO 12944: систему выбирают с учетом категории коррозионной среды и требуемой долговечности. Это особенно важно для покрытия нефтяного оборудования, работающего в условиях, где нельзя полагаться на условное «универсальное» решение. Заранее опишите среду эксплуатации, геометрию изделий и критерии качества, по которым будут принимать детали.
Составьте технологическое задание
В техническом задании укажите:
- материал, размеры и геометрию деталей;
- назначение покрытия и условия эксплуатации;
- требуемые свойства и допустимые дефекты;
- операции подготовки поверхности, нанесения и последующей обработки;
- способы контроля готового слоя и критерии приемки;
- предполагаемый объем производства и требуемую организацию потока деталей.
На этом этапе важно разделить задачи, которые иногда ошибочно объединяют. Например, испытание на коррозионную стойкость не подтверждает противозадирные свойства в сборочном узле. Если требуется антизадирное покрытие стали или защита резьбового соединения, следует отдельно определить требования к функциональной работе сопряжения, толщине слоя и адгезии. Испытание в солевом тумане может характеризовать коррозионную стойкость, но не заменяет функциональную проверку узла.
Технологическое задание дает закупщику основу для сопоставления предложений. В нем должны быть описаны не только стоимость оборудования, но и весь процесс, необходимый для получения покрытия заданного качества. Так сравнивают технологические решения, а не отдельные аппараты с разной комплектацией.
Какое оборудование нужно для разных технологий нанесения покрытий
Выбор технологии зависит от требуемого слоя и производственного процесса.
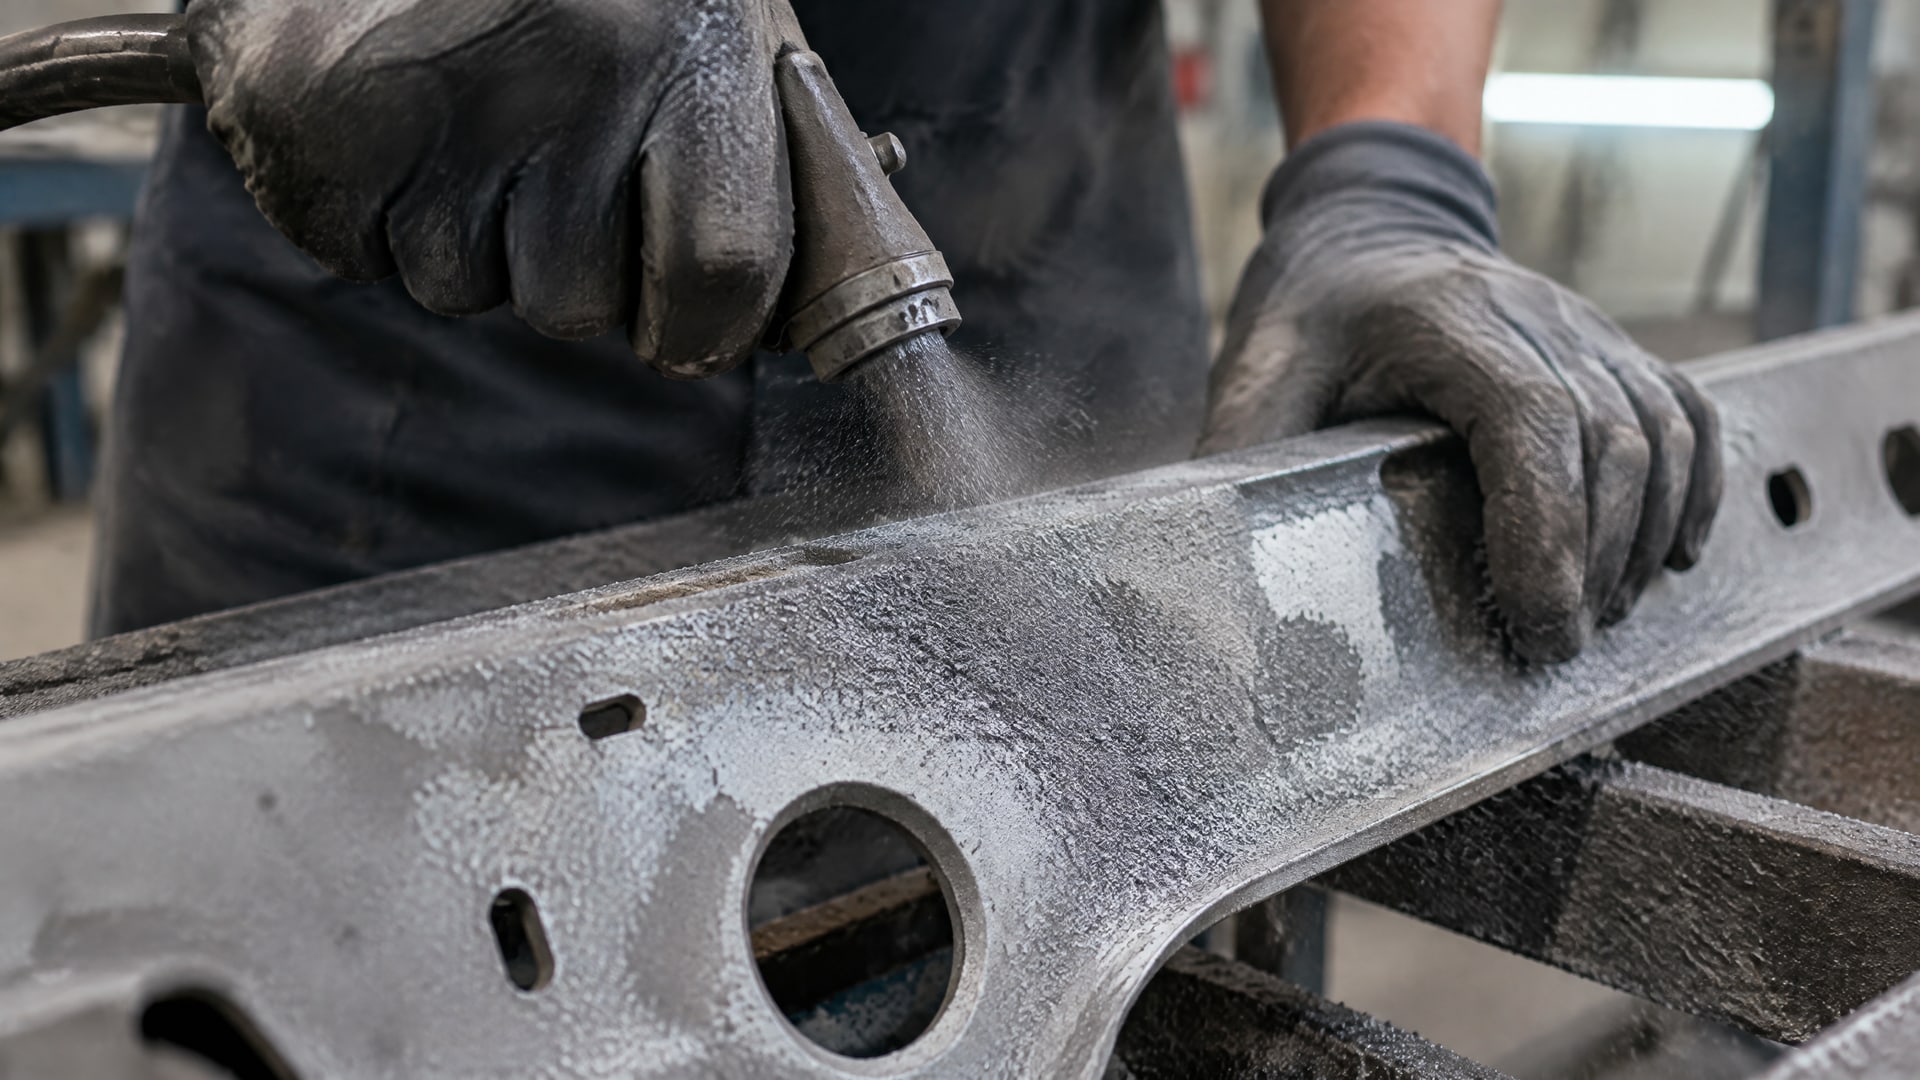
Порошковое нанесение предполагает подготовку поверхности, нанесение порошка и нагрев, при котором частицы плавятся и формируют пленку. Гальваника предназначена для получения металлического функционального слоя и требует работы с растворами и постоянным током. Вакуумное нанесение используют для тонких функциональных слоев в контролируемой атмосфере.
| Технология | Основные элементы процесса | Что учитывать при выборе |
|---|---|---|
| Порошковое нанесение | Подготовка поверхности, нанесение порошка, нагрев и полимеризация | Организацию всех стадий, включая печь и стабильность подготовки |
| Гальваническое нанесение | Ванны, держатели деталей, источник постоянного тока, фильтрация, перемешивание, вентиляция, промывка | Химические операции, подвод тока и обслуживание растворов |
| Вакуумное нанесение | Камера и система, обеспечивающая низкое давление и контроль атмосферы | Требования к чистоте, подготовке деталей и инфраструктуре |
| Жидкие покрытия | Подготовка поверхности и оборудование для нанесения лакокрасочного или полимерного материала | Соответствие способа нанесения материалу и форме изделия |
Оборудование для нанесения гальванического покрытия нельзя сводить к одной ванне: без держателей, источника тока, фильтрации, перемешивания, вентиляции и стадий подготовки и промывки полноценный процесс не описан. Аналогично, нанесения порошковых покрытий оборудование включает не только распылительное устройство. Для формирования пленки нужны подготовка поверхности и последующий нагрев.
Оборудование для нанесения лакокрасочных покрытий и оборудование для нанесения полимерного покрытия подбирают под конкретный материал и геометрию изделия. Если в техническом задании сформулировано только «наносить защитный слой», исходных данных для выбора установки недостаточно. Сначала определяют состав процесса и критерии качества, затем оценивают состав оборудования и его соответствие производственной задаче.
Нанесения порошковых покрытий оборудование: что проверить в линии
Порошковая технология включает несколько последовательных операций: подготовку поверхности, нанесение порошка и термоотверждение.
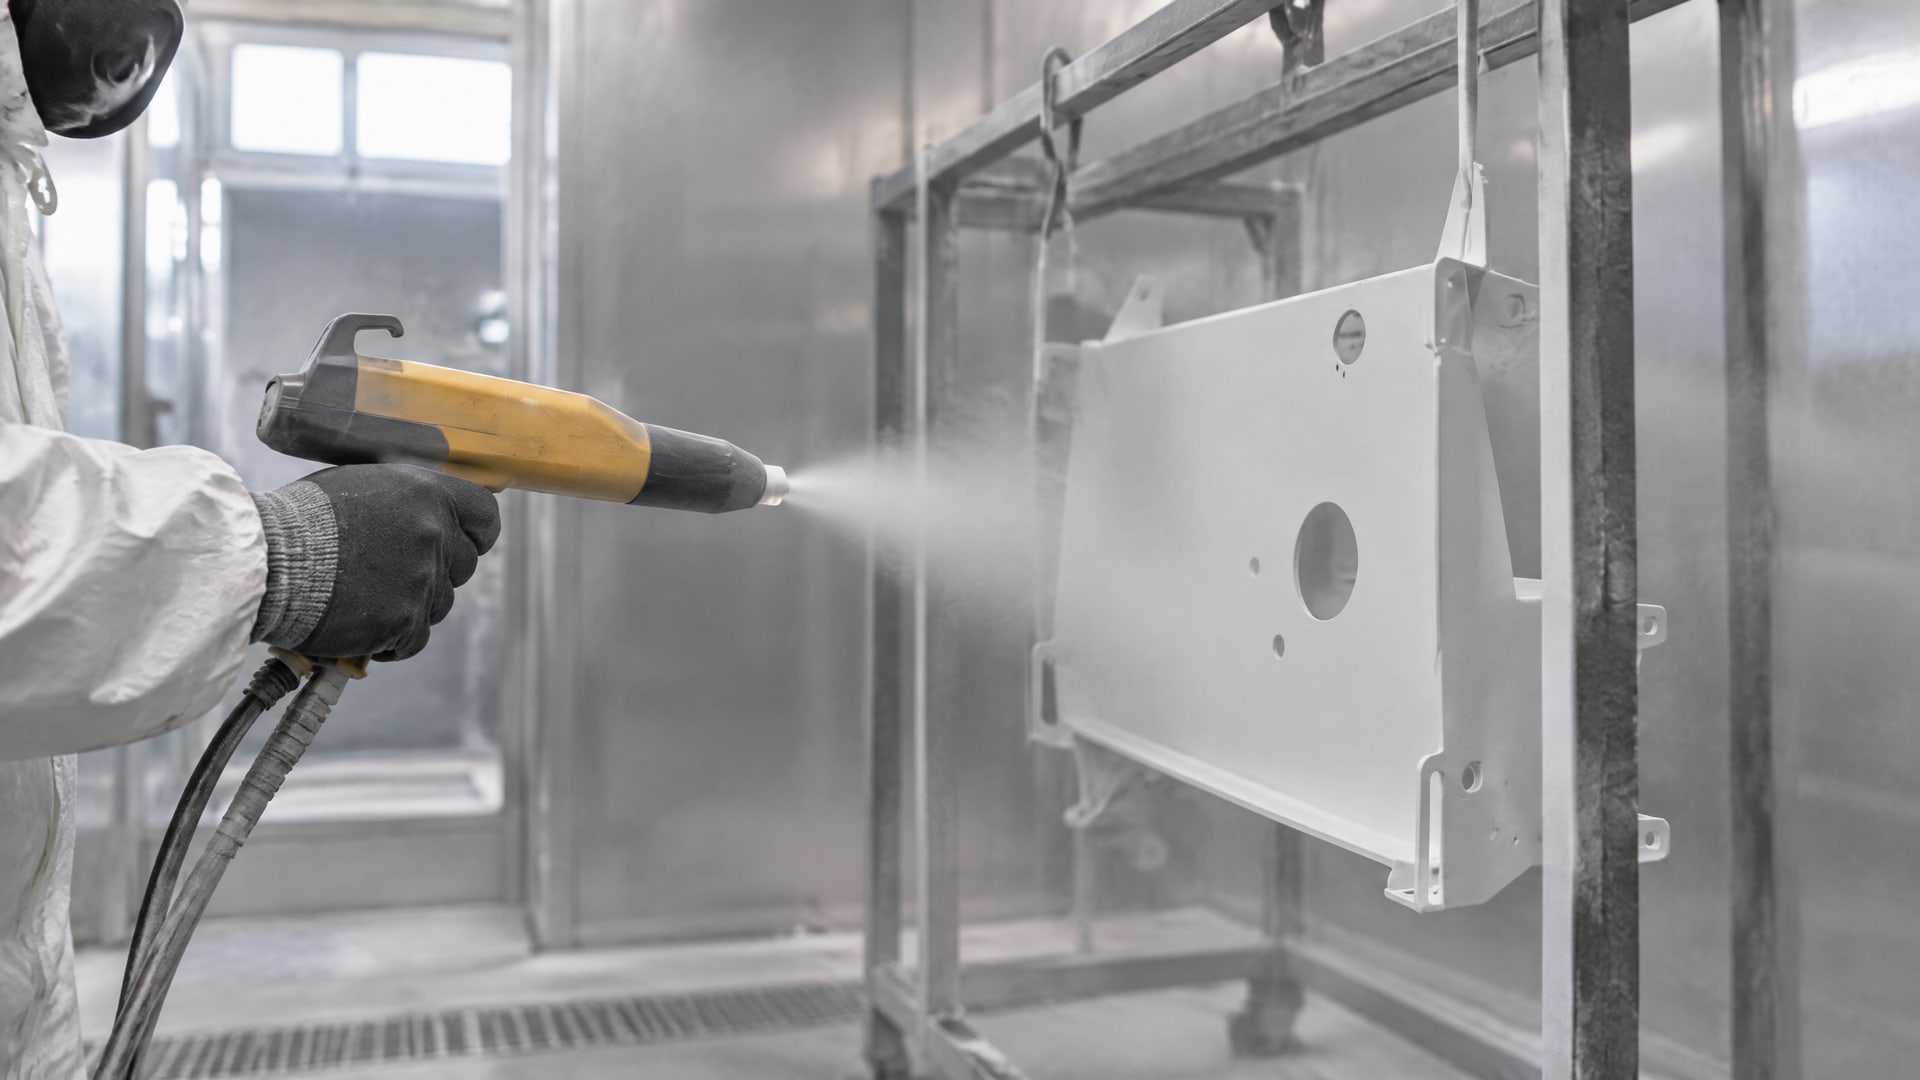
Частицы порошка после нанесения плавятся и образуют пленку. Поэтому отдельный аппликатор не решает задачу целиком: результат зависит от организации всей цепочки, а не только от распыления.
До выбора оборудования определите, как изделия будут поступать на подготовку и перемещаться между стадиями. Проверьте, предусмотрены ли управление нанесением и последующий нагрев. Если в проекте учтено только оборудование для распыления, а подготовка поверхности и полимеризация остаются за рамками, предложение описывает лишь часть процесса.
Сопоставьте линию с изделием
Для предварительной оценки зафиксируйте форму и размеры деталей, требования к покрытию и порядок контроля готового слоя. Эти параметры влияют на то, как организовать подачу изделий и какие этапы должны войти в производственный маршрут. Не следует считать, что одинаковый набор оборудования подходит для деталей любой геометрии и любого назначения.
Отдельно согласуйте, как будут выявлять дефекты и сравнивать варианты покрытия. ISO 9227:2022 описывает испытания в режимах NSS, AASS и CASS. Метод полезен, в частности, для обнаружения пор и непокрытых участков, однако выбор режима должен соответствовать задаче испытаний. Условия проверки готового покрытия заранее включают в технологическую документацию.
Для закупщика полезно запросить описание всей последовательности: от подготовки изделия до контроля покрытия. Сравнивать предложения стоит по составу процесса и решаемым задачам. Формулировка «оборудование для нанесения порошкового покрытия» сама по себе не показывает, включены ли в проект подготовительные и термические операции.
Оборудование для гальванического и вакуумного нанесения
Гальванический процесс требует нескольких взаимосвязанных компонентов.
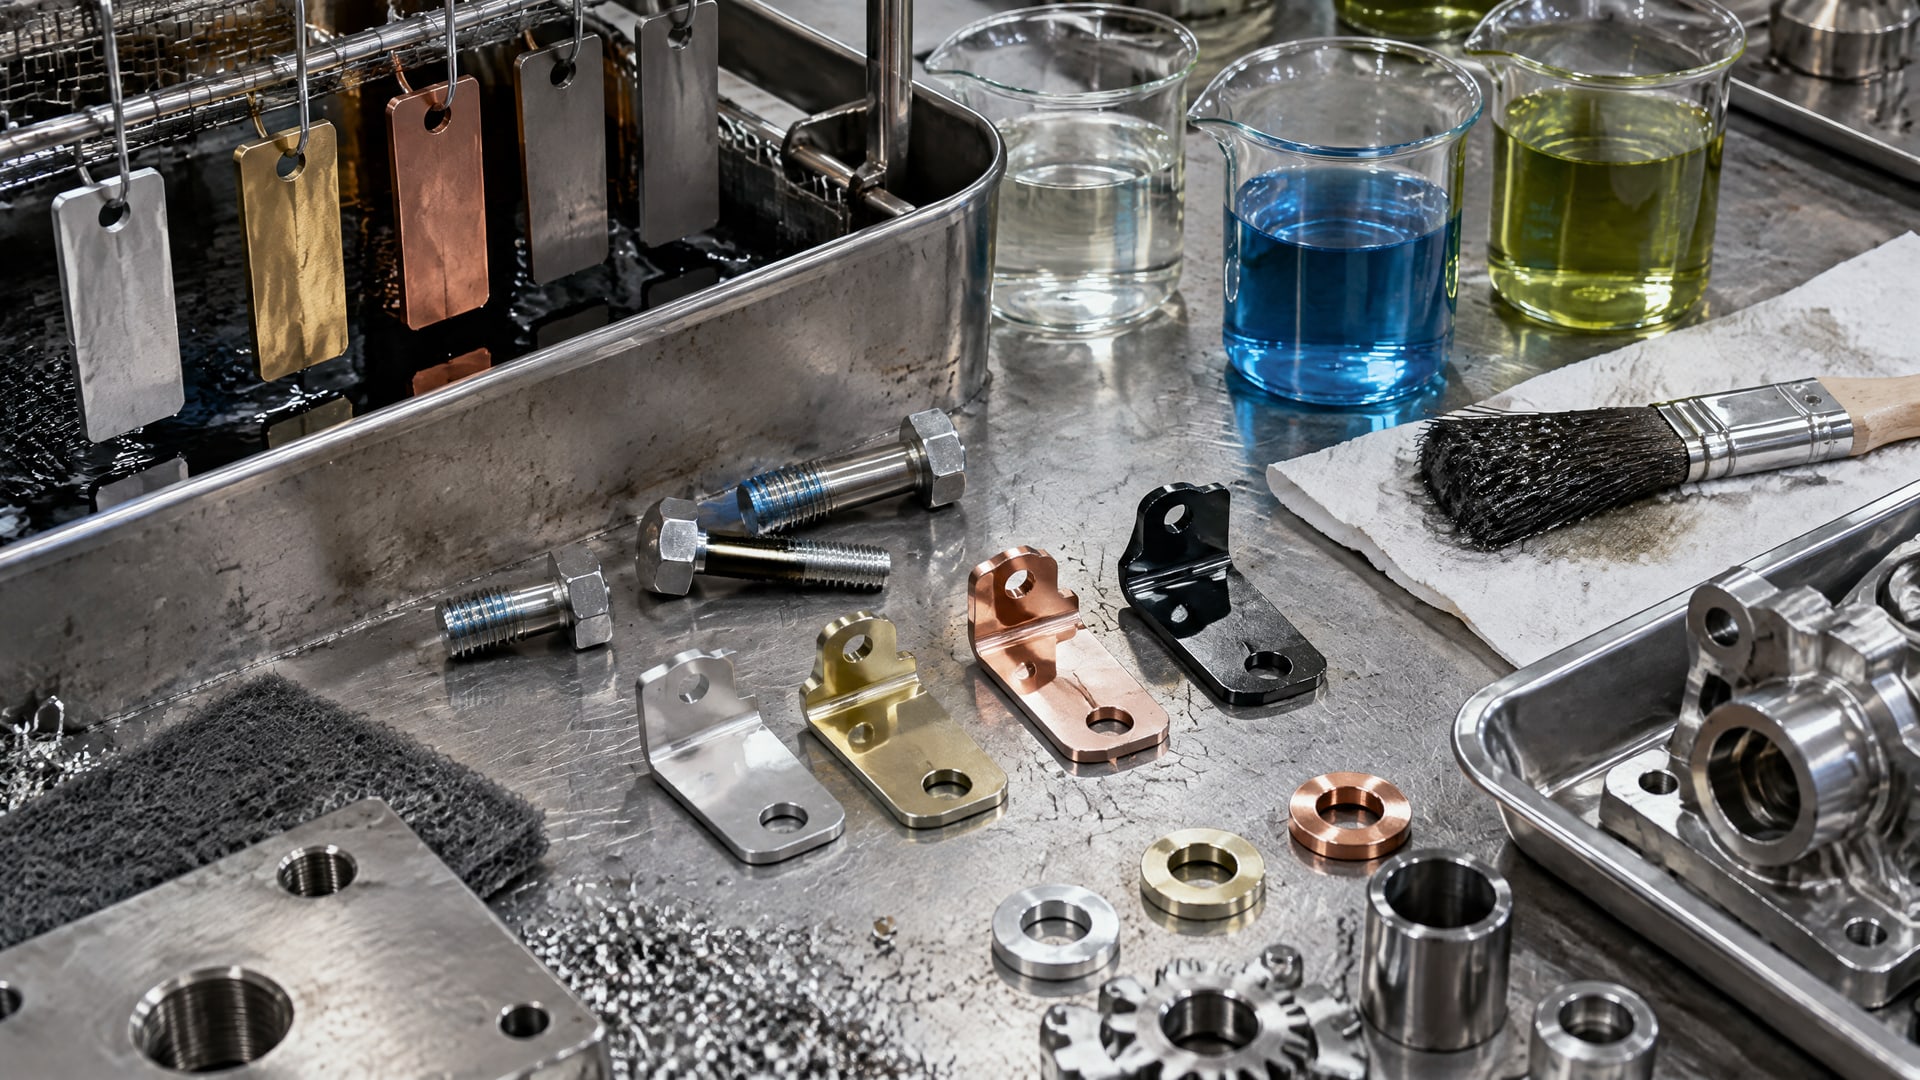
Типовой состав включает держатели деталей, ванны, источник постоянного тока, фильтрацию, перемешивание, вентиляцию, растворы, а также ванны подготовки и промывки. При оценке проекта проверьте, охватывает ли предложение весь технологический маршрут, а не только основную рабочую ванну.
Вакуумное нанесение отличается условиями процесса: оно проходит при низком давлении, с контролем состава атмосферы и плотности газовой среды. PVD-покрытия применяют для декоративных, барьерных, проводящих и коррозионностойких слоев. Такая технология подходит не для любой задачи: для нее важны контроль атмосферы, подготовка деталей и соответствующая инфраструктура.
Сравнивайте не аппараты, а процессы
При выборе гальванической установки уточните, предусмотрены ли подвод тока, фильтрация и перемешивание раствора, вентиляция, подготовка и промывка деталей. Уточните также, как организованы операции с растворами и контроль процесса. Недостаточно оценить объем ванны или наличие источника питания без анализа остальных стадий.
Для вакуумной установки ключевые вопросы связаны с созданием низкого давления и контролем среды внутри камеры. При этом требования к капитальным затратам и подготовке деталей выше, чем у более простых процессов. Поэтому сначала нужно подтвердить соответствие технологии требованиям к слою, а затем оценивать инфраструктуру и состав оборудования.
Не объединяйте эти способы нанесения в одну категорию «оборудование для покрытий». Гальваника формирует металлический функциональный слой в растворах с использованием постоянного тока, а вакуумная технология работает при низком давлении и контролируемом составе атмосферы. Различаются и производственные требования, и методы проверки результата. Их сопоставляют с назначением покрытия и условиями эксплуатации изделия.
Контроль качества: испытание в солевом тумане и другие проверки
Испытание в солевом тумане применяют для оценки коррозионной стойкости и сравнительного контроля покрытий.
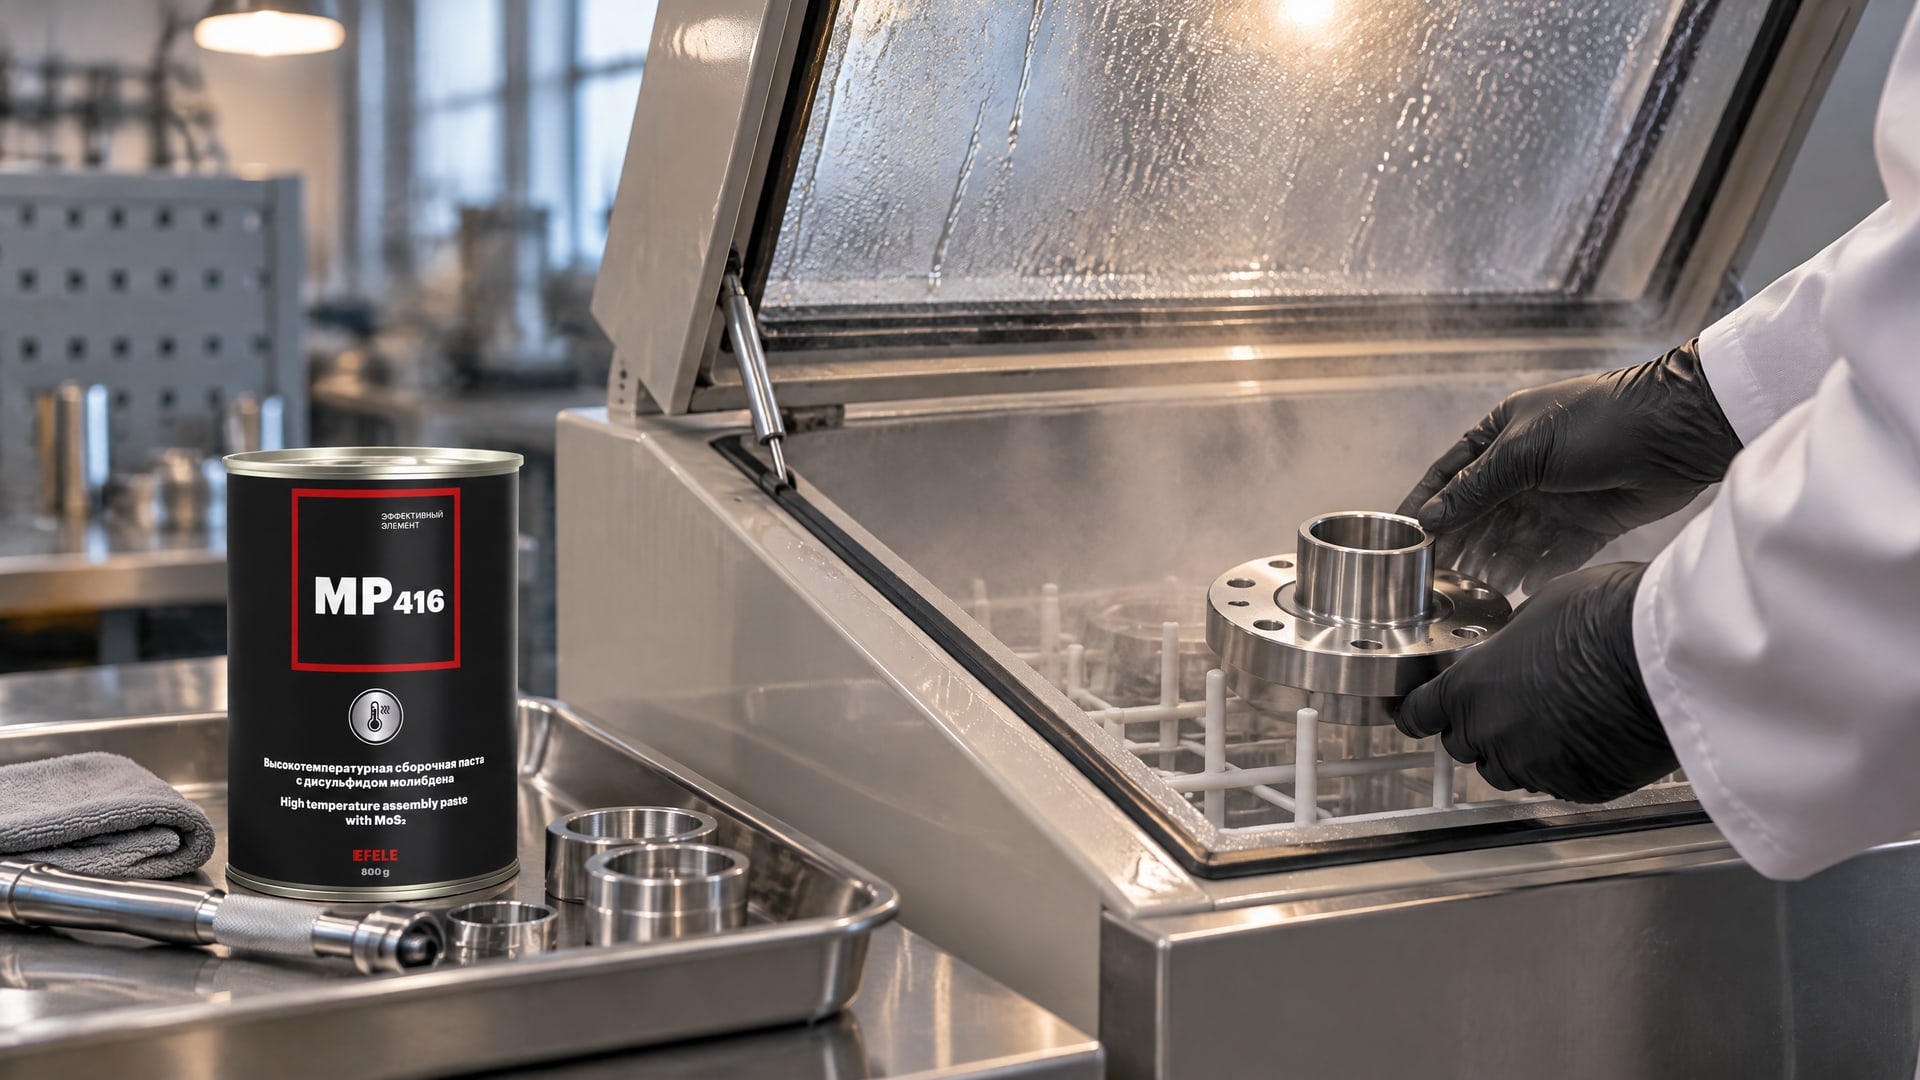
ISO 9227:2022 задает аппарат, реагенты и процедуру для режимов NSS, AASS и CASS. Такой тест помогает выявлять поры, непокрытые участки и другие дефекты, но его результат нельзя трактовать как прямое обещание определенного срока службы в реальной среде.
Для циклических испытаний используют ISO 16701:2025. В описанной в стандарте 3-часовой последовательности предусмотрены шесть 5-минутных периодов распыления солевого раствора с промежуточной влажностью 95% RH. Для сопоставительной оценки систем покрытий приведен ориентир в 6 недель испытаний; для очень агрессивных сред могут потребоваться 12 недель и более.
IEC 60068-2-11:2021 также рассматривает испытание в солевом тумане для оценки коррозионной стойкости компонентов, оборудования и материалов. Как и ISO 9227, этот метод применяют для контроля качества и сопоставления покрытий. Результаты ускоренных испытаний не заменяют оценку реальной эксплуатации и не позволяют по одному показателю выбрать систему для всех условий.
Свяжите испытание с задачей
План контроля составляют вместе с технологическим заданием. Определите, какую систему или партии будут сравнивать, какой режим испытания соответствует задаче и какие признаки дефектов будут фиксировать. Если нужно подтвердить поведение покрытия в реальной среде, одного результата солевого тумана недостаточно: ускоренный тест следует дополнять оценкой, связанной с условиями эксплуатации.
Для задач защиты нержавеющей стали после фосфатирования инженер отдельно оценивает риск задиров и коррозии в зоне контакта. Совет инженера
- Сценарий: требуется снизить риск задиров и улучшить антикоррозионные свойства нержавеющей стали после фосфатирования.
- Что учитывают: если задача относится к сборочному соединению, а не к сплошному покрытию поверхности, в качестве противозадирного термостойкого материала рассматривают EFELE MP-416.
- Итог: оценивают несущую способность и защиту в условиях солевого тумана, не подменяя этой проверкой функциональные испытания узла.
Часто задаваемые вопросы
Можно ли по испытанию в солевом тумане определить срок службы покрытия?
Нет. ISO 9227 и IEC 60068-2-11 описывают ускоренные методы для оценки коррозионной стойкости, выявления дефектов и сравнения систем. Результат не равен сроку службы изделия в конкретной эксплуатации. Для обоснованного выбора испытания сопоставляют с категорией среды, назначением покрытия и другими проверками, связанными с условиями работы.
Что входит в оборудование для нанесения гальванического покрытия?
Типовой процесс включает держатели деталей, ванны, источник постоянного тока, фильтрацию, перемешивание и вентиляцию. Также предусматривают растворы и ванны подготовки и промывки. Поэтому при оценке проекта проверяют всю технологическую цепочку, а не только основную ванну. Ее состав зависит от процесса и требований к готовому слою.
Достаточно ли одного распылительного аппарата для порошкового покрытия?
Нет. Для порошкового процесса нужны подготовка поверхности, нанесение порошка и последующий нагрев, при котором частицы плавятся и формируют пленку. Если выбрать только распылительное оборудование, останутся неучтенными важные стадии процесса. До закупки сопоставьте состав линии с технологическим маршрутом и критериями качества готового покрытия.
Чем вакуумное нанесение отличается от гальванического?
Вакуумное нанесение проходит при низком давлении с контролем состава атмосферы и плотности газовой среды. Гальваника использует растворы, ванны и источник постоянного тока для формирования металлического функционального слоя. Для каждой технологии требуется свой состав оборудования и инфраструктуры; выбор зависит от назначения покрытия и требований к изделию.
Заключение
Оборудование нанесения покрытий подбирают по требованиям к готовому слою, категории коррозионной среды, геометрии изделия и способу контроля качества. Порошковый процесс требует подготовки поверхности и нагрева, гальваника - полного набора оборудования для работы с растворами и током, а вакуумное нанесение - контроля низкого давления и атмосферы. Испытание в солевом тумане помогает сравнить системы и выявить дефекты, но не заменяет оценку эксплуатации.
Следующий шаг - подготовить технологическое задание с описанием изделий, условий работы, требований к покрытию и критериев приемки. По нему можно сопоставить технологические варианты и запросить состав оборудования для полного процесса, включая подготовку поверхности и контроль результата.
