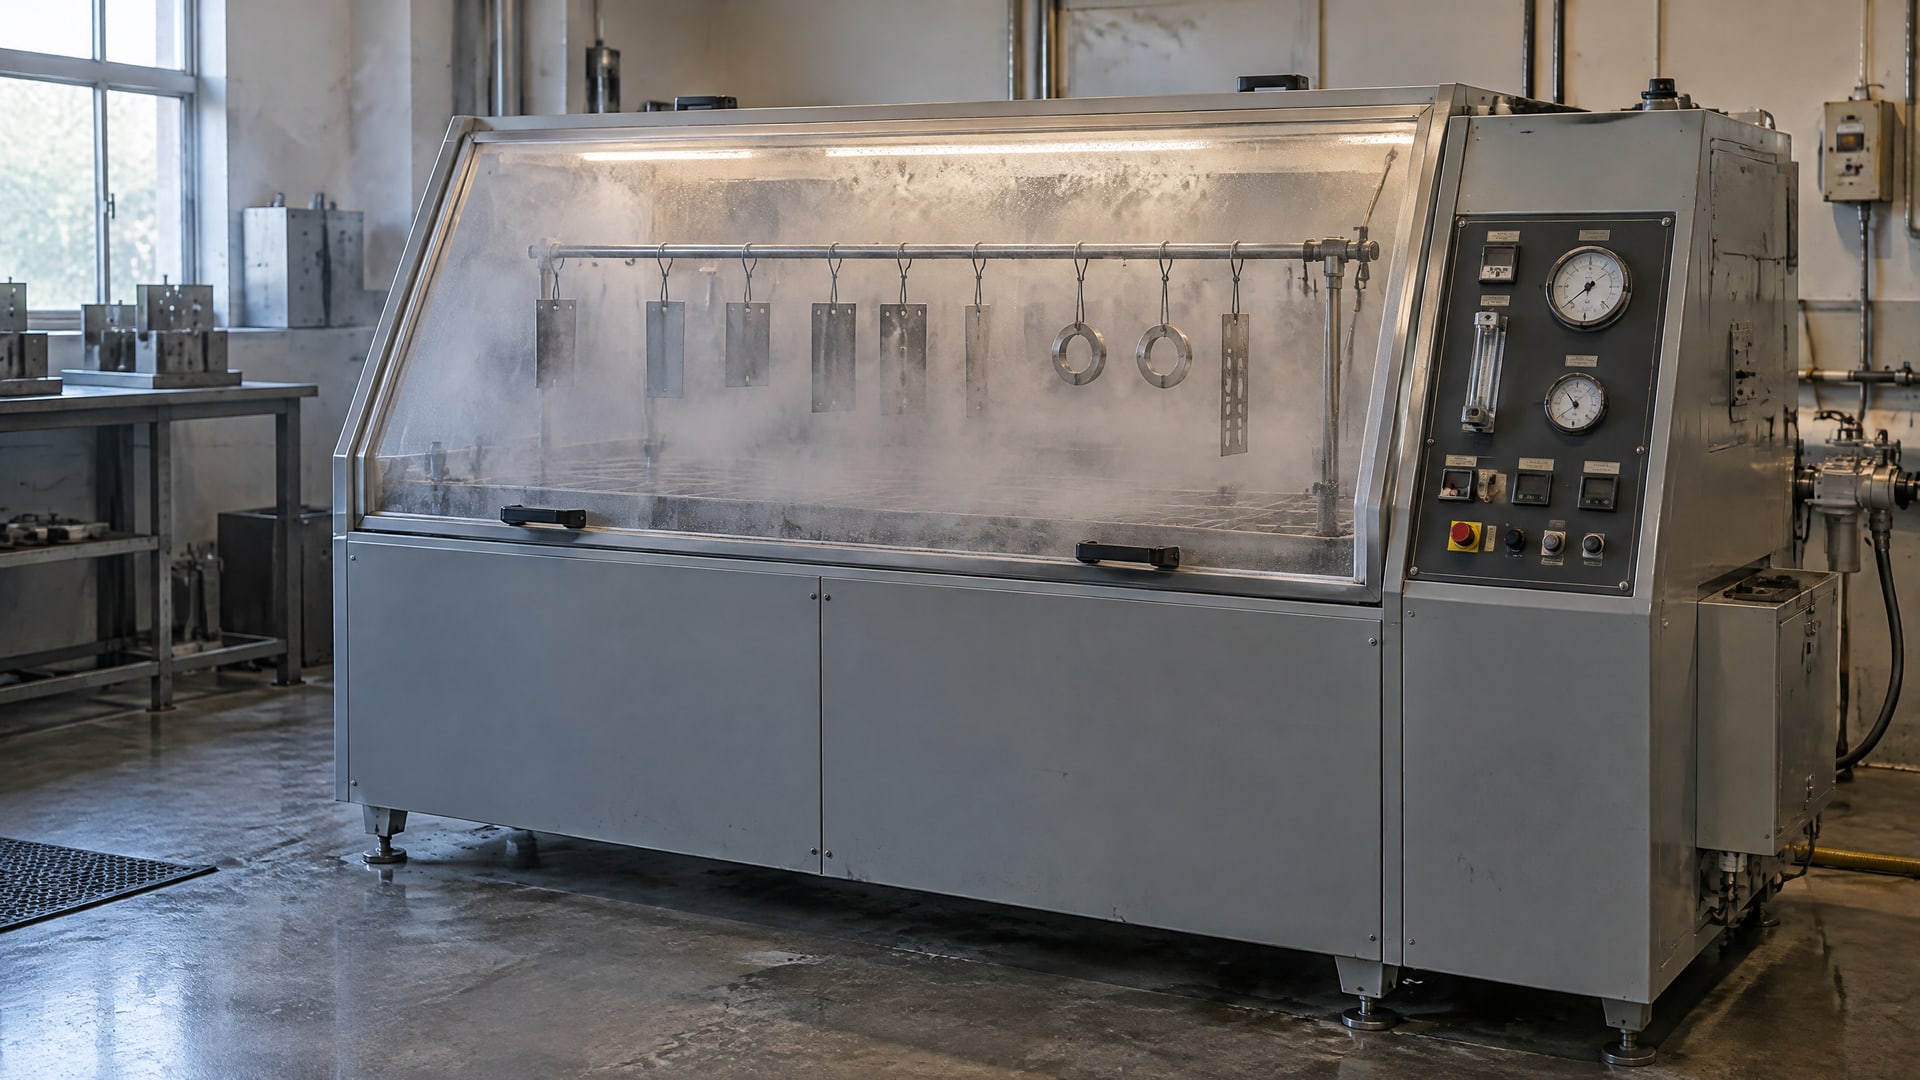
Сроки службы покрытий нельзя достоверно определить по одному результату испытания в камере соляного тумана: число часов показывает сравнительную стойкость образцов в заданном режиме, но не переводится напрямую в годы эксплуатации в скважине. Для оценки покрытия нужно учитывать конкретные условия работы, конструкцию детали, подготовку поверхности, толщину слоя и критерии отказа.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают защитные покрытия для нефтедобывающего оборудования или рассматривают замену импортных решений. Разберем, что показывают ASTM B117 и ISO 9227, почему солевой туман не воспроизводит скважинную среду и какие данные запросить у поставщика для предметного сравнения.
Что показывает испытание в солевом тумане
Испытание солевым туманом, или NSS, создает контролируемую коррозионную среду и позволяет сравнивать образцы, испытанные по одному режиму.
Базовые стандарты для такого тестирования - ASTM B117 и ISO 9227. В типовом режиме используют непрерывный туман на основе 5% раствора NaCl при температуре 35 °C.
Результат отвечает на ограниченный вопрос: как покрытие ведет себя в заданных условиях теста по сравнению с другим образцом. ASTM B117 описывает получение информации об относительной коррозионной стойкости, а не расчет эксплуатационного ресурса. Поэтому показатель в часах полезен для контроля качества и сопоставления материалов, если одинаковы подложка, подготовка поверхности, толщина слоя, режим испытания и критерии оценки.
Порог испытания нельзя автоматически считать сроком службы покрытия. Для разных систем в качестве приемочных ориентиров встречаются, например, 500-2000 ч для краски по стали и 500-4000 ч для оцинкованной стали. Для фосфатного покрытия с маслом приводится диапазон 6-24 ч. Это примеры порогов приемки в испытании, а не обещание определенного количества лет в эксплуатации.
То же относится к порошковым покрытиям: для общей промышленности встречаются ориентиры 250-500 ч, а для более тяжелых условий - до 1000-3000 ч. Сопоставлять такие значения корректно только с учетом метода, подложки и требований к оценке результата. Формулировка «прошло 1000 часов» без этих сведений мало говорит о пригодности покрытия для конкретной детали.
Почему число часов не равно календарному сроку
В источниках нет надежной универсальной зависимости вида «X часов NSS = Y лет службы». Камера не воспроизводит всю совокупность факторов, которые действуют в скважине, а непрерывный соляной туман отличается от переменных полевых условий. Поэтому результат испытания не дает оснований обещать, что покрытие прослужит определенное число лет.
Почему срок службы покрытия в скважине отличается от результата NSS
В скважине покрытие сталкивается не только с коррозионной средой.
На его состояние могут влиять температура, давление, вода, CO₂ и H₂S, абразив, чередование сухих и влажных условий, а также повреждения при монтаже. В зависимости от узла добавляются эрозия и отложения. Испытание по ASTM B117 или ISO 9227 не воспроизводит одновременно весь этот набор факторов.
Именно поэтому запрос «сколько часов в солевом тумане соответствует годам службы» не имеет общего числового ответа. Даже два покрытия с близкими результатами в NSS могут по-разному вести себя при циклах увлажнения и высыхания, под механической нагрузкой или при воздействии абразива. Более высокий результат одного теста сам по себе не доказывает, что покрытие будет лучше во всех условиях скважины.
Для выбора защиты сначала описывают реальную среду и возможный механизм отказа. Нужно установить, что важнее для узла: коррозия, потеря адгезии, отслоение, износ или сочетание нескольких факторов. Затем сопоставляют эти риски с конструкцией детали, материалом подложки и условиями контакта с рабочими жидкостями.
Для более реалистичной оценки коррозионной стойкости используют и циклические методы. Например, ASTM G85 предусматривает модифицированное испытание с влажно-сухими циклами, которое ближе к реальным условиям, чем непрерывный NSS. Если детали испытывают механические воздействия, одного коррозионного теста может быть недостаточно: целесообразно оценивать покрытие в сочетании с циклической коррозией и соответствующими механическими нагрузками.
Практический вывод для специалиста прост: результат камеры соляного тумана нужно читать вместе с описанием метода и среды эксплуатации. Для покрытия скважин важна не абстрактная стойкость в солевом тумане, а соответствие конкретному узлу и вероятным причинам повреждения.
Как определить срок службы защитного покрытия по программе испытаний
Универсального стандарта, который по одному показателю устанавливает срок службы защитного покрытия в скважине, приведенные данные не задают.
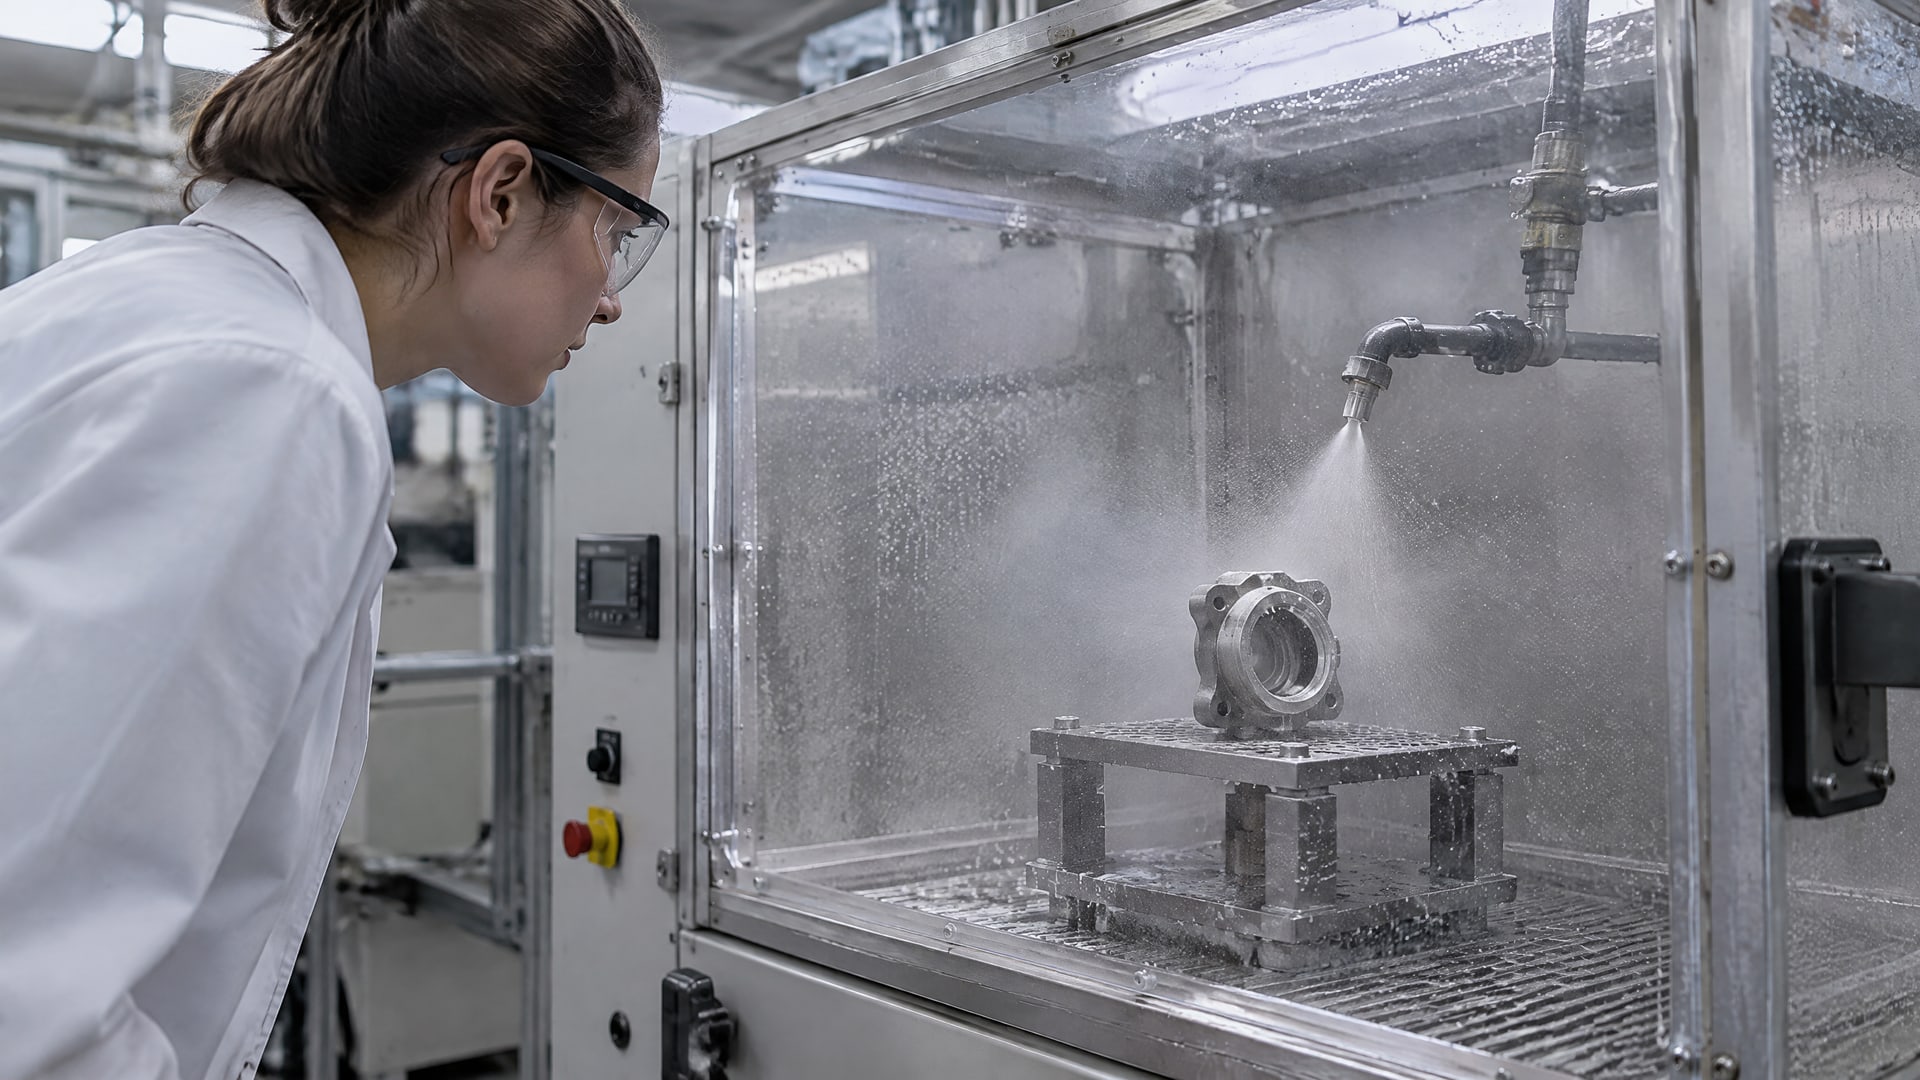
ASTM B117 и ISO 9227 описывают режим солевого тумана, а ASTM G85 - модифицированный циклический тест. Выбор метода зависит от того, какой механизм повреждения требуется оценить и насколько испытание должно отражать эксплуатационную среду.
В техническом задании полезно зафиксировать не только количество часов, но и условия, при которых получен результат. Сверьте, совпадают ли материал и подготовка подложки, система покрытия и толщина слоя. Уточните, каким способом покрытие отверждали и как проверяли адгезию. Если эти параметры различаются, сравнение результатов может оказаться некорректным.
Отдельно согласуйте критерий отказа. Им может быть появление белой или красной ржавчины, подпленочная коррозия, отслоение или потеря адгезии. Без четкого критерия две лаборатории могут по-разному интерпретировать один и тот же результат. Также следует указать режим испытания и метод оценки образца после теста.
| Что зафиксировать в ТЗ | Зачем это нужно |
|---|---|
| Стандарт и режим испытания | Чтобы сравнивать результаты, полученные в сопоставимых условиях |
| Материал подложки и ее подготовку | Чтобы понимать, на какой поверхности проверяли систему |
| Тип системы и толщину покрытия | Чтобы сопоставлять образцы с одинаковой конструкцией защитного слоя |
| Критерий отказа | Чтобы заранее определить, какой дефект считается неприемлемым |
| Метод оценки после теста | Чтобы результат проверяли по согласованным правилам |
Если предполагаются сложные условия эксплуатации, программа проверки может включать солевой туман, циклическую коррозию и механические воздействия. Например, непрерывный NSS при 5% NaCl и 35 °C и циклический режим ASTM G85 отвечают на разные вопросы. Их результаты не следует объединять в единый показатель без объяснения, что именно проверяет каждый тест.
Такой подход помогает закупщику сравнивать предложения по технически значимым параметрам, а инженеру - видеть, насколько испытание связано с условиями работы детали. Формулировка «срок службы покрытия по ГОСТ» сама по себе недостаточна: в задании нужны стандарт, режим, конструкция образца и критерии оценки.
Замена импортных покрытий: сравнивать нужно всю систему
При замене импортных покрытий недостаточно повторить число часов из протокола испытаний.
Даже если новый образец показывает сопоставимый результат в солевом тумане, отличия в подложке, подготовке поверхности, толщине, отверждении или адгезии могут изменить поведение системы в эксплуатации. Важно также проверить совместимость покрытия с рабочими жидкостями и учесть реальные механизмы повреждения детали.
При выборе сравнивают не только материал, но и процесс его нанесения. Для надежной оценки нужны сведения о подготовке металла, геометрии детали, толщине слоя и требованиях к отверждению. Затем проверяют, одинаково ли определяют дефекты после испытания: появление ржавчины, подпленочную коррозию, отслоение или потерю адгезии. Иначе одинаковое число часов может скрывать разные критерии приемки.
Для нефтедобывающего оборудования к коррозии могут добавляться износ, фреттинг и повреждения при монтаже. Вымывание и холодный пуск тоже требуют отдельной оценки, если они характерны для конкретного узла. Испытание солевым туманом не заменяет проверку этих факторов, поэтому программу испытаний связывают с режимом работы детали, а не только с желаемым результатом NSS.
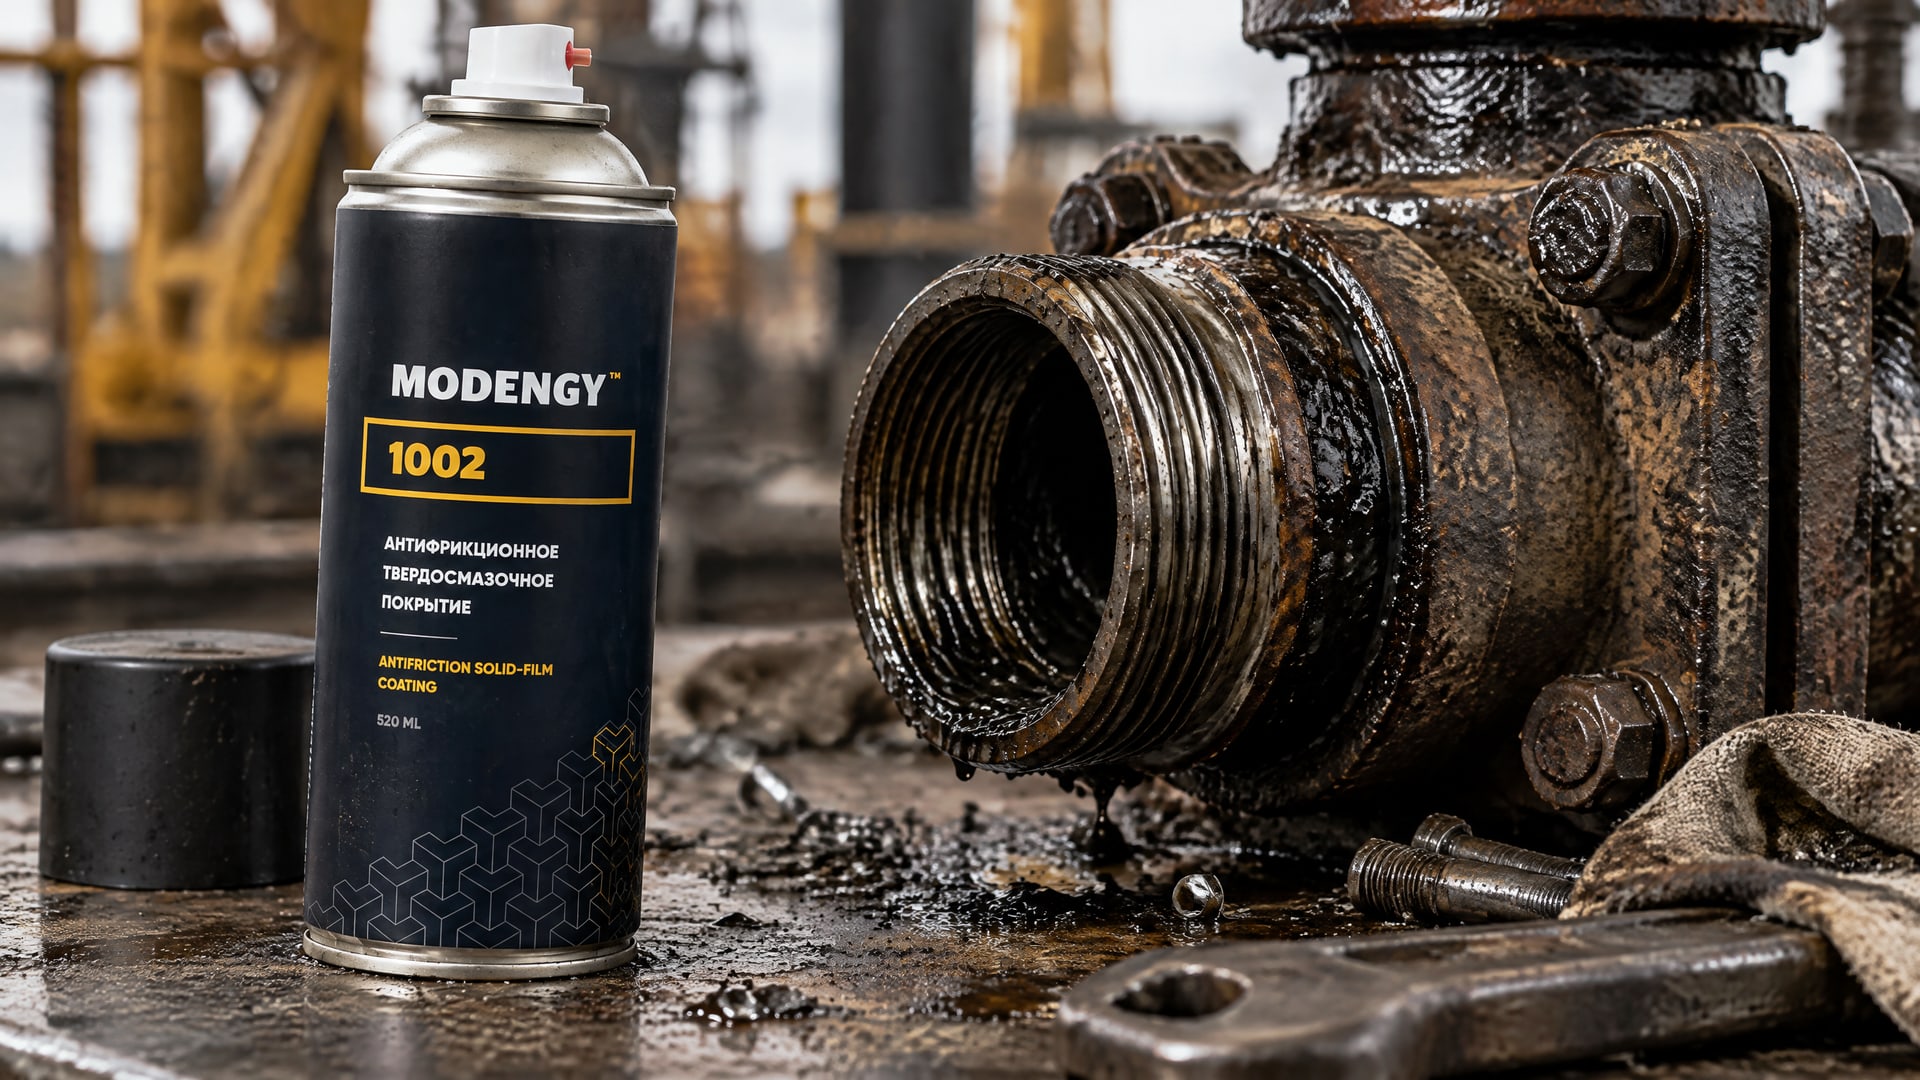
В задачах защиты от коррозии и износа при подборе покрытия для нефтедобывающего оборудования рассматривают, в частности, MODENGY 1002. Его можно оценивать как вариант замены импортного покрытия, но решение принимают по результатам проверки всей системы: основания, подготовки, толщины, отверждения и совместимости с рабочей средой. Для такого сравнения важны не только часы в камере, но и поведение покрытия в условиях, характерных для конкретного узла.
Задача инженера - подтвердить сопоставимость не названиями материалов, а проверяемыми характеристиками системы. Если условия нанесения или конструкция детали отличаются от испытательного образца, это нужно учитывать при интерпретации протокола. Так снижается риск принять тестовый показатель за гарантию полевого ресурса.
Фосфатирование нержавеющей стали и выбор обработки поверхности
Фосфатирование применяют для металлических поверхностей, но фосфатирование нержавеющей стали обычно считают неэффективным или нецелесообразным.
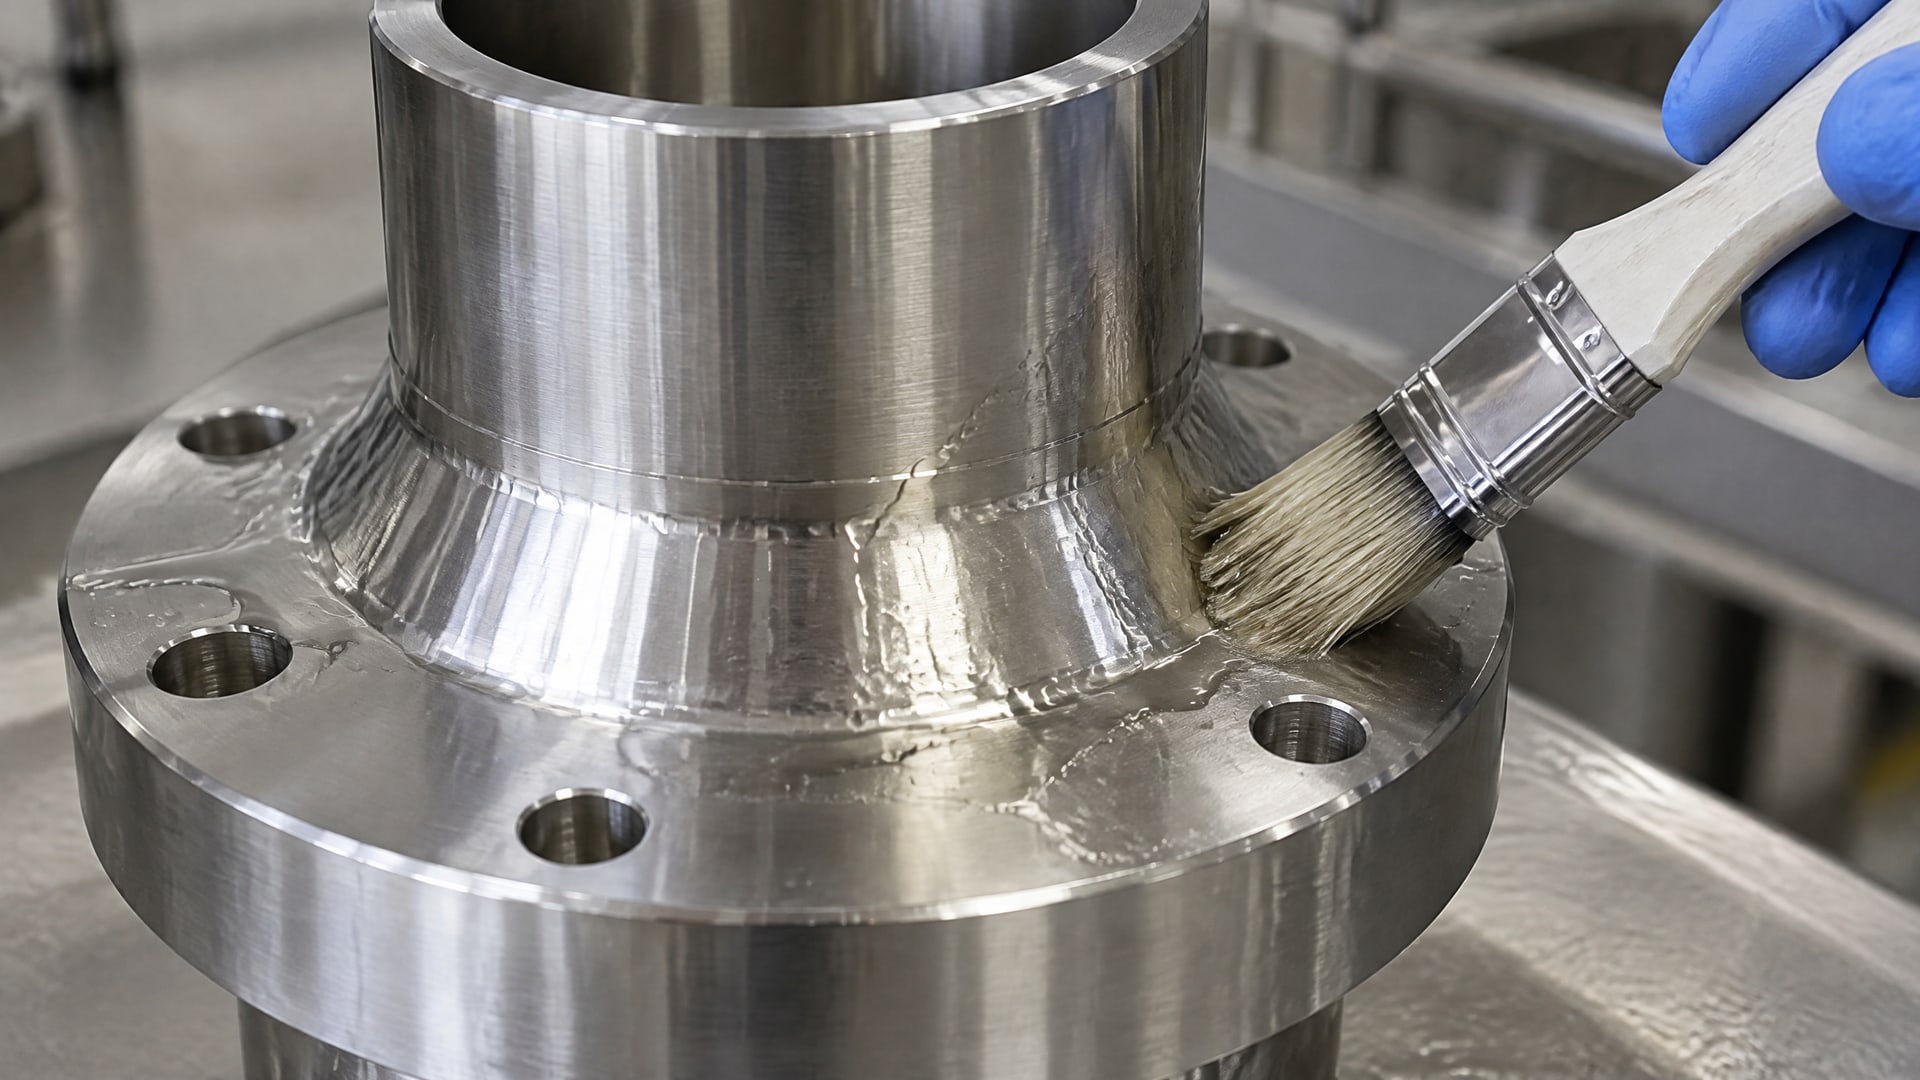
Причина - пассивная оксидная пленка хрома, которая мешает нормальному протеканию реакции. Для нержавеющей стали в качестве стандартной финишной обработки чаще рассматривают пассивацию, а не обычное фосфатирование.
Для фосфатных конверсионных покрытий на металлах указан стандарт DIN EN ISO 9717:2018-03. Однако наличие стандарта не означает, что фосфатирование подходит для любой подложки. При выборе обработки нужно учитывать материал детали и ее состояние, а затем проверять соответствие выбранного процесса требованиям к поверхности и последующей системе покрытия.
Это особенно важно при сравнении результатов испытания солевым туманом. Образец из углеродистой стали и образец из нержавеющей стали нельзя считать взаимозаменяемыми только потому, что они проходили один режим ASTM B117 или ISO 9227. Материал основы и подготовка поверхности влияют на смысл сравнения, а потому должны быть указаны в протоколе.
Если в проекте рассматривают фосфатирование нержавеющей стали, сначала стоит проверить обоснованность такого решения с учетом пассивного слоя. Затем следует согласовать подходящую обработку поверхности и критерии оценки готовой системы. Часы в солевом тумане не компенсируют неверно выбранную подготовку металла и не подтверждают пригодность покрытия для другой подложки.
Часто задаваемые вопросы
Можно ли перевести 1000 часов солевого тумана в годы службы?
Нет, надежной универсальной конверсии нет. Результат зависит от стандарта и режима испытания, материала подложки, подготовки поверхности, системы и толщины покрытия, а также от критериев отказа. Кроме того, среда в скважине включает факторы, которых непрерывный соляной туман не воспроизводит.
Что лучше для оценки: ASTM B117 или ASTM G85?
Оба метода дают информацию о коррозионной стойкости, но используют разные режимы. ASTM B117 относится к непрерывному соляному туману, обычно при 5% NaCl и 35 °C. ASTM G85 предусматривает модифицированное испытание с влажно-сухими циклами, которое ближе к переменным условиям эксплуатации.
Определяет ли ГОСТ срок службы полимерного покрытия?
Одного указания стандарта недостаточно, чтобы установить срок службы полимерного покрытия в конкретной скважине. Стандарт задает метод испытания или требования к покрытию, но результат нужно оценивать вместе с материалом подложки, подготовкой, толщиной, режимом и критериями отказа. Нельзя автоматически приравнять часы теста к годам эксплуатации.
Подходит ли фосфатирование нержавеющей стали?
Обычно фосфатирование нержавеющей стали считают неэффективным или нецелесообразным: пассивная оксидная пленка хрома мешает нормальной реакции. Для нержавеющей стали чаще рассматривают пассивацию или другую подходящую обработку поверхности. Решение нужно соотносить с материалом детали и требованиями к системе покрытия.
Связан ли срок службы антипригарного покрытия с испытанием в солевом тумане?
Не напрямую. Запросы о сроке службы сковороды с антипригарным покрытием относятся к другому назначению и условиям применения, поэтому их нельзя использовать как ориентир для покрытий скважин. Солевой туман оценивает коррозионную стойкость образца в заданном режиме, а не ресурс покрытия в любых средах.
Заключение
Сроки службы покрытий нельзя надежно выразить переводом часов в камере соляного тумана в годы работы в скважине. ASTM B117 и ISO 9227 помогают сравнивать образцы в контролируемом режиме, а оценка полевого ресурса требует учитывать подложку, подготовку поверхности, толщину, рабочую среду, механические воздействия и критерии отказа.
Следующий шаг - составить для поставщиков единое техническое задание: указать стандарт и режим испытания, материал детали, подготовку и толщину покрытия, критерии отказа и необходимые дополнительные проверки. Это позволит сравнивать покрытия по условиям реальной эксплуатации, а не по одному числу часов.
