Предварительное фосфатирование стали может повысить адгезию антифрикционного покрытия и увеличить срок его службы. Но фосфатный слой не заменяет само покрытие и не гарантирует защиту от коррозии: результат зависит от материала детали, подготовки поверхности, способа нанесения и толщины сухой пленки. Поэтому антикоррозийную обработку выбирают не отдельно, а как часть технологической системы.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают антифрикционные покрытия оборудования или планируют замену импортных покрытий. Разберем, как фосфатирование влияет на сцепление и защиту от коррозии, почему тип фосфата имеет значение и чем отличается подготовка нержавеющей стали. Отдельно рассмотрим, какие испытания провести до утверждения технологии.
Как фосфатирование влияет на антифрикционные покрытия
На стали фосфатный слой создает поверхность, на которой антифрикционное покрытие может закрепляться лучше, чем на неподготовленном металле.
Эффект связан с механическим закреплением покрытия и повышением адгезии. Это помогает увеличить срок службы системы, но не означает, что фосфатирование автоматически устранит износ или улучшит антизадирные свойства стали при любых условиях.
Результат зависит от всей цепочки: состояния детали, удаления загрязнений, способа предварительной обработки, метода нанесения и толщины сухой пленки. Поэтому два изделия с одинаковым покрытием могут показывать разные результаты, если их готовят и обрабатывают по-разному. Для технического специалиста это означает, что оценивать нужно не только состав покрытия, но и процесс его нанесения.
Для стальных деталей перед антифрикционным покрытием рассматривают фосфатирование или пескоструйную обработку. Оба варианта могут повысить адгезию и срок службы покрытия, но не являются взаимозаменяемыми для всех задач. Выбор зависит от материала детали, требуемой защиты и особенностей производственного процесса.
Предварительная обработка важна и при оценке антизадирных свойств стали. Покрытие может менять поведение пары трения, однако его работа зависит от того, насколько надежно оно сцеплено с основой. Если слой отслаивается или подготовка поверхности нестабильна, заявленные свойства покрытия не обеспечат ожидаемого результата в узле.
Какой тип фосфатирования выбрать для защиты от коррозии
Фосфатирование применяют как один из этапов подготовки стали, но разные типы фосфатных слоев решают разные задачи.
При приоритете коррозионной защиты чаще рассматривают цинкофосфатирование: оно обеспечивает более высокую коррозионную стойкость, чем железофосфатирование. Для цинковых покрытий и других систем важно оценивать не только вид фосфата, но и совместимость всех слоев.
Марганцевое фосфатирование чаще выбирают, когда важны несущая способность и приработка. Поэтому выбор нельзя сводить к вопросу, какой тип фосфата «лучше» в целом. Инженеру нужно определить назначение системы: снижение трения, защита от задиров, противодействие фреттинг-коррозии или временная защита от коррозии.
Значение имеет и структура фосфатного слоя. Для последующего нанесения покрытия предпочтительна тонкокристаллическая структура, полученная в технологически стабильном процессе. Одного названия операции в техкарте недостаточно: следует проверить, дает ли конкретный режим нужную поверхность на фактических деталях.
Перед фосфатированием сталь очищают от ржавчины, окалины, масла и других загрязнений. Это требование отражено в IS 6005 - Code of practice for phosphating of iron and steel. Если на поверхности остаются загрязнения, предобработка не обеспечит воспроизводимого результата, а качество последующего покрытия будет зависеть от состояния конкретной детали. В спецификации поэтому стоит фиксировать не только тип фосфатирования, но и требования к подготовке поверхности.
Почему фосфатный слой не заменяет антикоррозийную обработку
Фосфатный слой помогает подготовить поверхность и улучшить сцепление с последующим покрытием, но сам по себе не всегда защищает металл от коррозии.
Согласно ISO 9717, незапечатанные фосфатные покрытия не обеспечивают такой защиты. Для временной защиты нужна подходящая постобработка, а для рабочей системы - совместимое последующее покрытие или другая предусмотренная технологией защита.
Это различие важно при выборе процесса: фосфатирование - не готовая антикоррозийная обработка детали, а этап формирования системы. Если в спецификации указано только фосфатирование, но не определены постобработка и требования к итоговой защите, ожидания по коррозионной стойкости могут не совпасть с фактическим результатом.
Для проверки коррозионной стойкости фосфатированных и покрытых систем применяют испытание в соляном тумане по ISO 9227. Испытания во влажной среде и при конденсации могут проводиться по ISO 6270-0. Эти методы помогают сравнить варианты подготовки и покрытия, но результаты нужно соотносить с условиями работы детали, а не трактовать как универсальную гарантию срока службы.
При оценке системы проверяют и адгезию: применяют испытания на сетку, изгиб и вытяжку, если они подходят для детали и процесса. Для инженера принципиально сопоставить результаты коррозионных и механических испытаний, поскольку высокая стойкость в одном тесте не подтверждает автоматически надежность всей системы в эксплуатации.
Фосфатирование нержавеющей стали: когда выбрать другой маршрут
Фосфатирование нержавеющей стали обычно не дает ожидаемого результата.
Пассивная хромоксидная пленка мешает реакции, необходимой для формирования фосфатного слоя. Разрушить ее агрессивной предварительной обработкой технически возможно, однако это может ухудшить коррозионные свойства стали и оказаться экономически нецелесообразным.
Для нержавеющей стали стандартным маршрутом подготовки считается пассивация. В материалах по теме упоминается пассивация лимонной кислотой по ASTM A967. Если на деталь требуется нанести антифрикционное покрытие, способ подготовки поверхности выбирают с учетом марки стали и технологии нанесения, а затем проверяют на реальном изделии. Фосфатирование нержавеющей стали не следует переносить на нее по аналогии с углеродистой сталью.
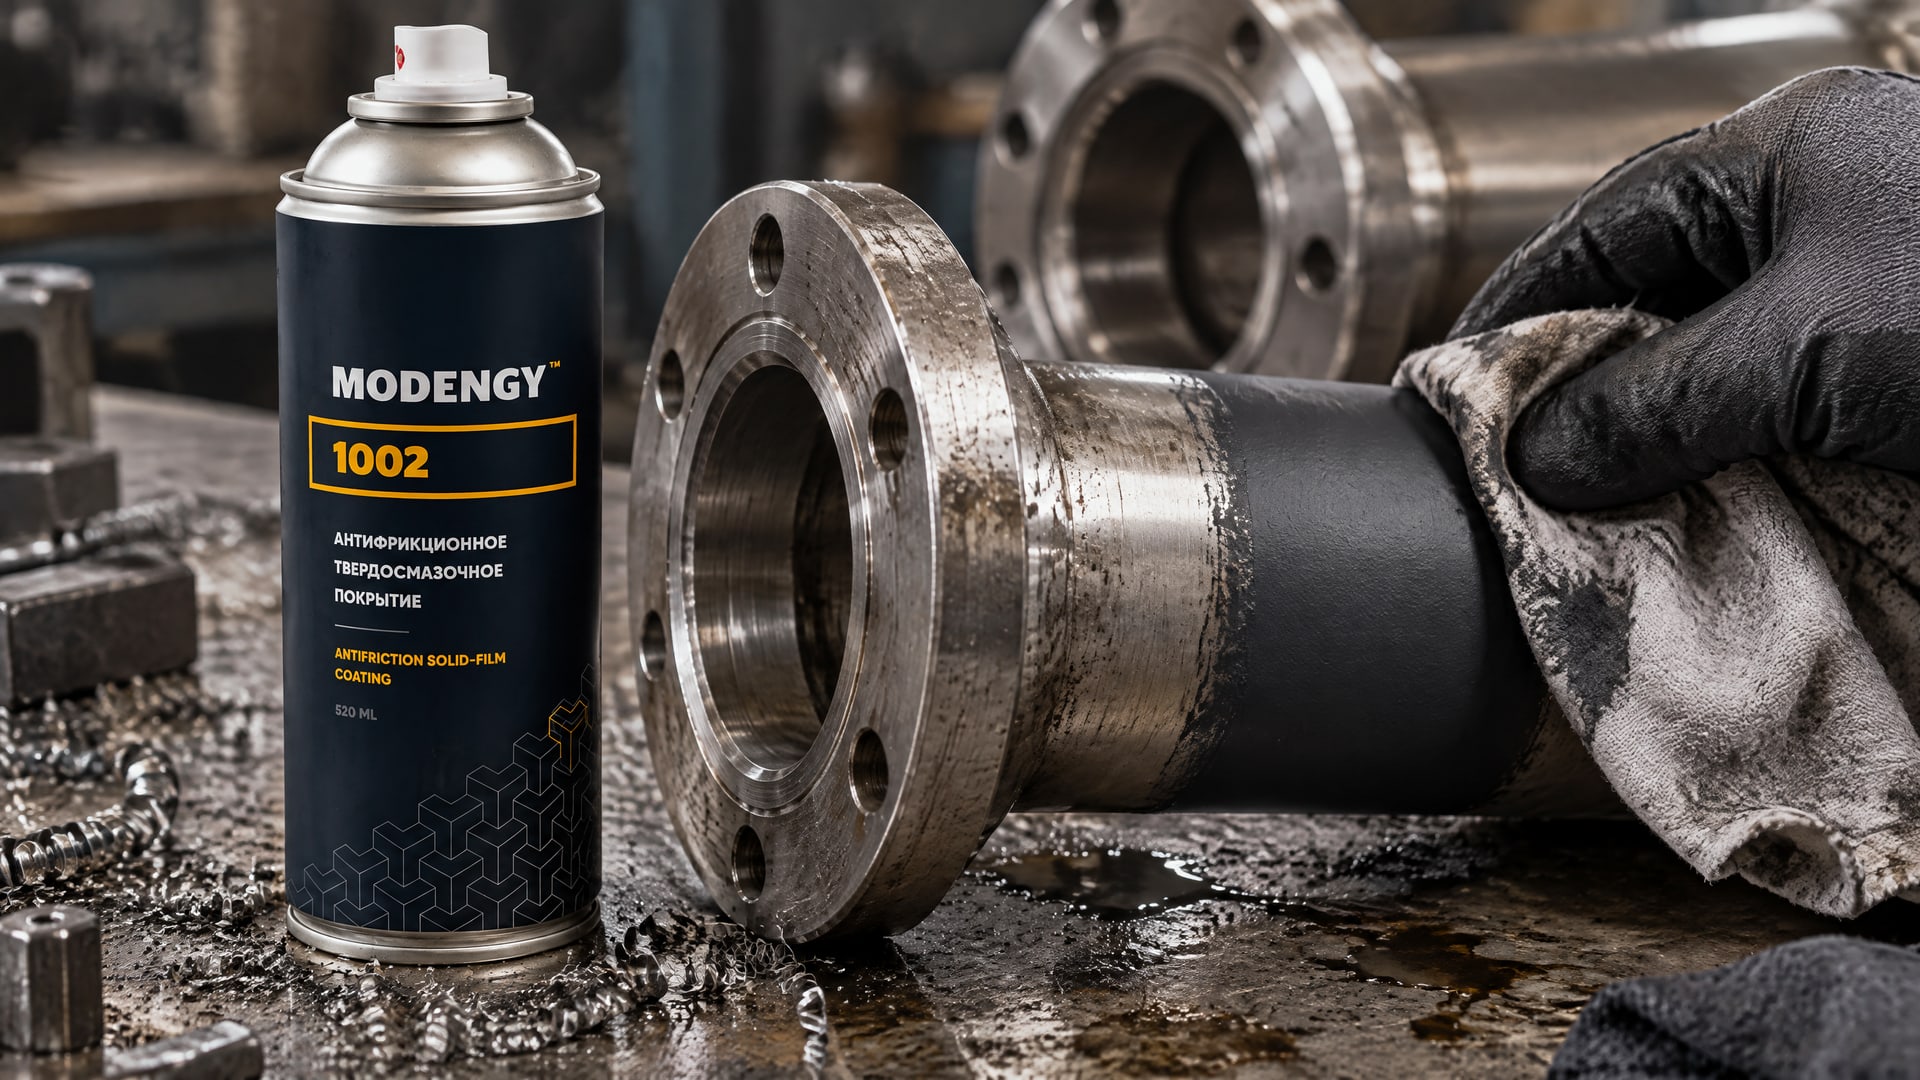
В нефтедобывающем оборудовании нержавеющие детали могут сталкиваться с износом, фреттингом и коррозией. Если задача состоит в повышении антикоррозионных и антизадирных свойств, рассматривают антифрикционные покрытия, совместимые с материалом и условиями работы. В такой задаче MODENGY 1002 выступает вариантом покрытия с низким коэффициентом трения и антикоррозионными свойствами; для его применения важно отдельно подтвердить совместимость выбранной подготовки поверхности с конкретной деталью.
Как проверить технологию и заменить импортное покрытие
При замене импортных покрытий недостаточно подобрать материал с похожим назначением.
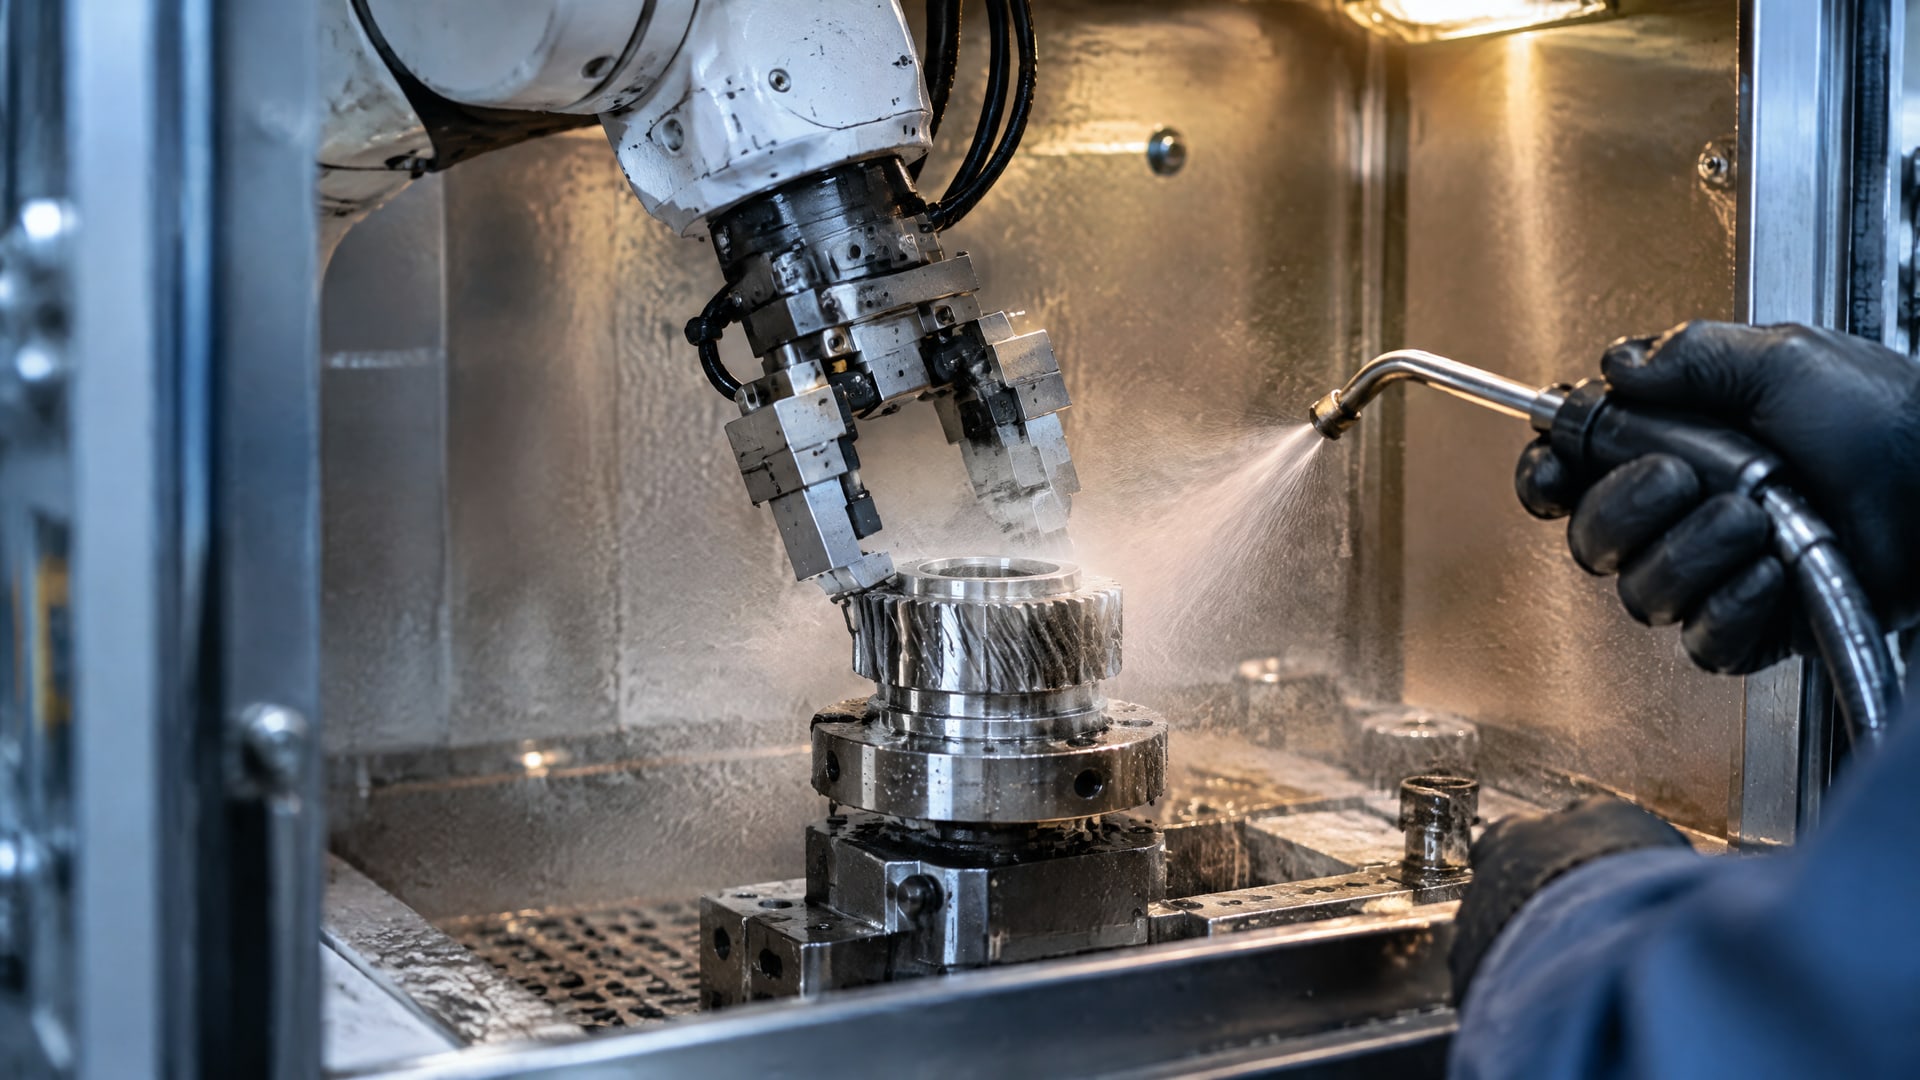
Свойства зависят от подготовки поверхности, метода нанесения и толщины сухой пленки, поэтому воспроизводить нужно всю технологическую цепочку: очистку, активацию, фосфатирование или альтернативную обработку, сушку, нанесение, отверждение и контроль. Изменение одного этапа может повлиять на адгезию и коррозионную стойкость системы.
Линейка антифрикционных покрытий MODENGY может рассматриваться как альтернатива импортным решениям для нефтедобывающей отрасли, когда нужно защитить детали от коррозии и износа. При выборе конкретного покрытия важно сопоставить назначение, материал детали и требования к процессу. Само сходство назначения не доказывает, что покрытие можно наносить по прежней технологии без проверки.
До утверждения спецификации испытайте связку «деталь - предобработка - покрытие - режим нанесения» на оригинальных изделиях и в реальном производственном процессе. Зафиксируйте результаты испытаний адгезии и коррозионной стойкости, а также технологические параметры, влияющие на повторяемость. Такой подход помогает выявить несовместимость этапов до того, как новая система будет применена на серии деталей.
Требования к коррозионной стойкости цинковых покрытий также нужно подтверждать испытаниями готовой системы, а не выбирать только по типу фосфатирования. В документации следует определить, какие свойства проверяют, каким методом и на каких деталях. Так инженер и закупщик сравнивают варианты по применимости и подтвержденным результатам, а не только по описанию материала.
Часто задаваемые вопросы
Фосфатирование само по себе защищает сталь от коррозии?
Нет. Незапечатанный фосфатный слой сам по себе не обеспечивает коррозионную защиту. ISO 9717 рассматривает фосфатное покрытие как конверсионный слой, а для временной защиты требуется подходящая постобработка. Если нужна длительная защита детали, оценивают всю систему: подготовку поверхности, фосфатирование и последующее покрытие.
Можно ли применять фосфатирование нержавеющей стали?
Обычно это нецелесообразно. Пассивная хромоксидная пленка мешает формированию фосфатного слоя, а агрессивная обработка для ее разрушения может ухудшить коррозионные свойства стали. Для нержавеющей стали рассматривают пассивацию и другие подходящие способы подготовки, совместимость которых с антифрикционным покрытием проверяют на детали.
Как проверить коррозионную стойкость фосфатированного покрытия?
Для испытания в соляном тумане применяют ISO 9227, а для оценки воздействия влажности и конденсации - ISO 6270-0. Результаты этих испытаний нужно сопоставлять с назначением детали и условиями ее работы. Дополнительно проверяют адгезию покрытия подходящими методами, например испытанием на сетку, изгибом или вытяжкой.
Можно ли заменить импортное покрытие, не меняя подготовку поверхности?
Не всегда. Результат зависит не только от состава покрытия, но и от подготовки детали, метода нанесения и толщины сухой пленки. До замены нужно испытать новую систему на реальных изделиях в производственном процессе и подтвердить адгезию и коррозионную стойкость. Только после этого фиксируют требования в спецификации.
Заключение
Предварительное фосфатирование стали может повысить адгезию антифрикционного покрытия и продлить срок его службы, но не заменяет самостоятельную защиту от коррозии. При выборе учитывают назначение системы, тип фосфата, структуру слоя и качество подготовки поверхности. Для нержавеющей стали обычно выбирают другой маршрут, поскольку фосфатирование затрудняет пассивная пленка.
Следующий шаг - определить условия работы детали и требования к покрытию, затем испытать всю технологическую цепочку на реальных изделиях. В программу проверки включают подходящие испытания адгезии и коррозионной стойкости, а результаты используют для утверждения процесса и спецификации.
