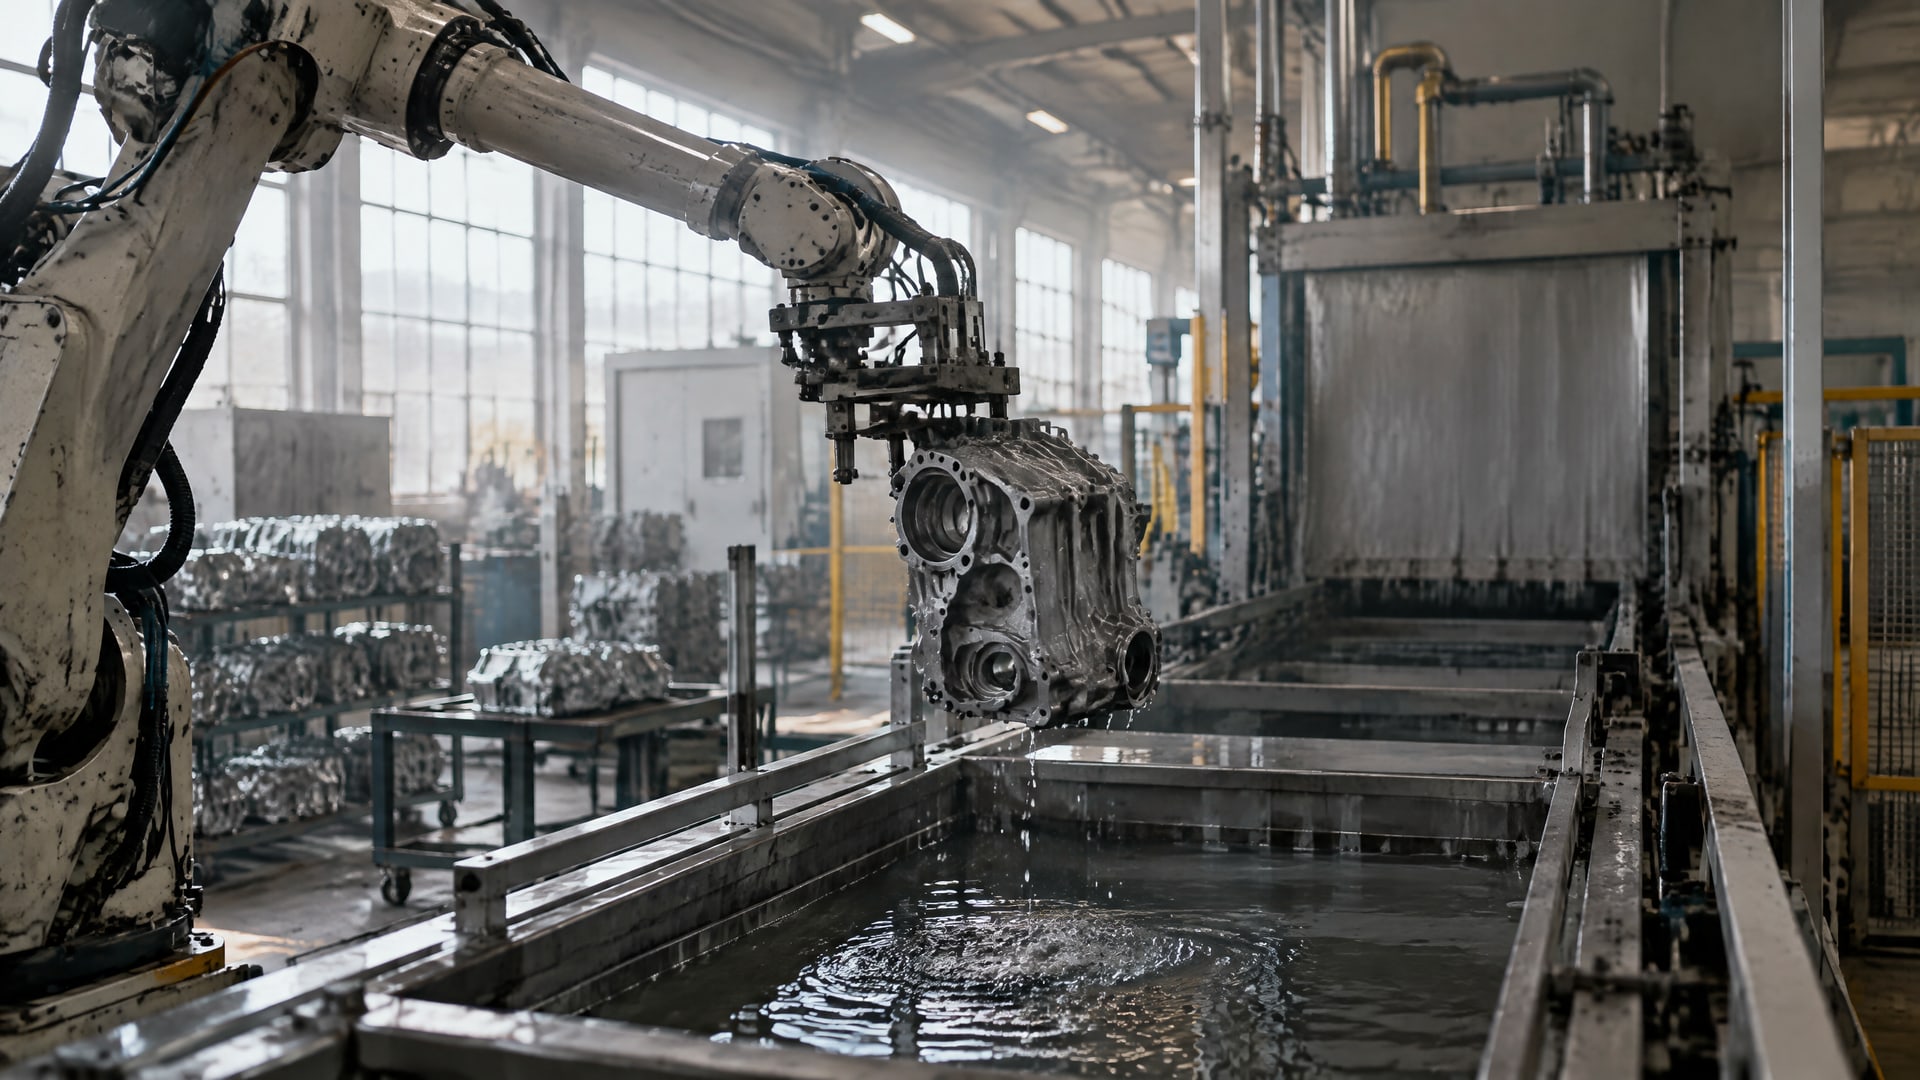
Совместимость химического фосфатирования с последующим покрытием MODENGY зависит от чистоты металла, качества фосфатного слоя и удаления остатков растворов после обработки. Фосфатирование может улучшить сцепление органического покрытия с металлом, но только при правильной подготовке и промывке: растворимые соли под пленкой способны вызвать вздутия и ухудшить адгезию.
Статья поможет инженерам и техническим специалистам выстроить последовательность обработки, оценить различия между фосфатированием и пескоструем и учесть особенности внутренних диаметров. Закупщики смогут использовать эти критерии при обсуждении технологии и сверке требований к покрытию со спецификацией.
Что дает подготовка поверхности фосфатированием
Фосфатирование относится к химической конверсионной обработке: на металле формируется фосфатный слой, который может служить основой для последующего органического покрытия.
Его пористость и микрошероховатость увеличивают площадь контакта, а химическое взаимодействие с подложкой помогает улучшить сцепление. Адгезия здесь означает прочность соединения покрытия с поверхностью металла.
Фосфатный слой не следует рассматривать как универсальную замену финишному покрытию. Его часто используют именно как промежуточную основу в системе защиты, где итоговый результат зависит и от состояния металла, и от промывки, и от совместимости последующего материала с подготовленной поверхностью.
Экспериментальные данные по фосфатированию перед нанесением полиуретанового покрытия показали рост адгезионной прочности примерно на 30% по сравнению с контрольными образцами после выдержки в воде. Этот результат относится к исследованной системе и не гарантирует такой же эффект для любой детали, технологии фосфатирования или покрытия. Перед переносом процесса на производство параметры проверяют на образцах или деталях, представляющих реальные условия эксплуатации.
При оценке совместимости важно учитывать не только название покрытия, но и остаточную химию поверхности. Даже внешне ровный фосфатный слой может содержать растворимые остатки, которые повлияют на органическую пленку. Поэтому внешний вид детали сам по себе не подтверждает готовность к нанесению следующего материала.
Требования к поверхности перед фосфатированием
Согласно ISO 9717:2010, перед фосфатированием поверхность должна быть химически чистой.
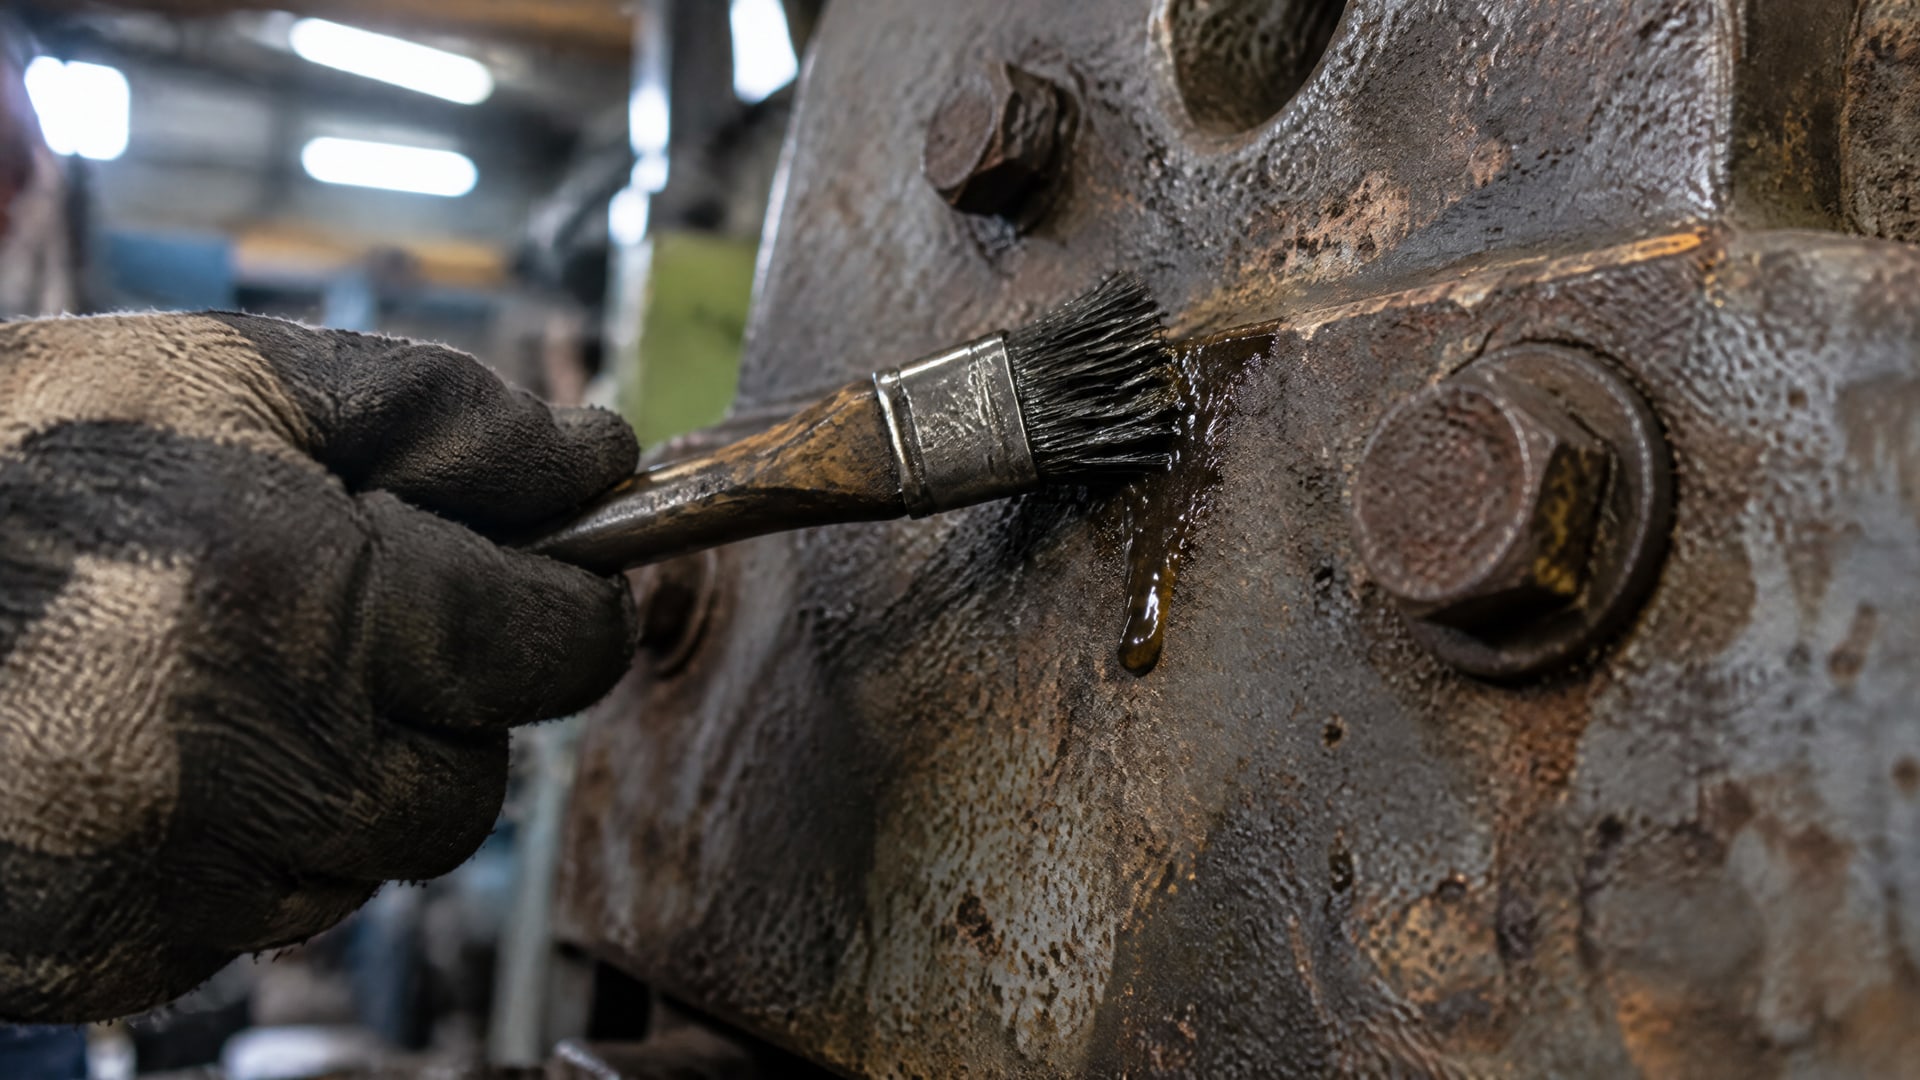
С нее удаляют окалину, ржавчину, жир, масло и посторонние загрязнения. После щелочной или кислотной очистки металл тщательно промывают, чтобы остатки очистного состава не ухудшали качество фосфатного слоя. Для обеспечения требуемой чистоты поверхности могут применяться ISO 27831-1 и ISO 27831-2.
Отдельного внимания требуют детали со складками, швами и зазорами. В таких местах могут задерживаться масло, смазка и другие загрязнения, из-за которых слой формируется неравномерно. Перед обработкой стоит проверить геометрию изделия и определить, доступны ли такие участки для очистки и промывки.
Практический контроль подготовки включает несколько действий:
- Проверить, удалены ли окалина, ржавчина, масло, жир и другие загрязнения.
- Убедиться, что после щелочной или кислотной очистки поверхность промыта.
- Оценить складки, швы, зазоры и другие зоны, где могут оставаться загрязнения.
- Проверить, не образуют ли остатки ингибитора или очистного состава пленку, способную ухудшить формирование фосфатного слоя.
Эти требования согласуются с положениями IS 6005:1998 по фосфатированию железа и стали. Если деталь прошла механическую очистку, это не отменяет необходимости проверить химическую чистоту перед фосфатированием. Окалина может быть удалена подходящим механическим способом, но масло или остатки моющего состава требуют отдельного контроля.
Промывка после фосфатирования и совместимость покрытий
После фосфатирования обязательна промывка водой.
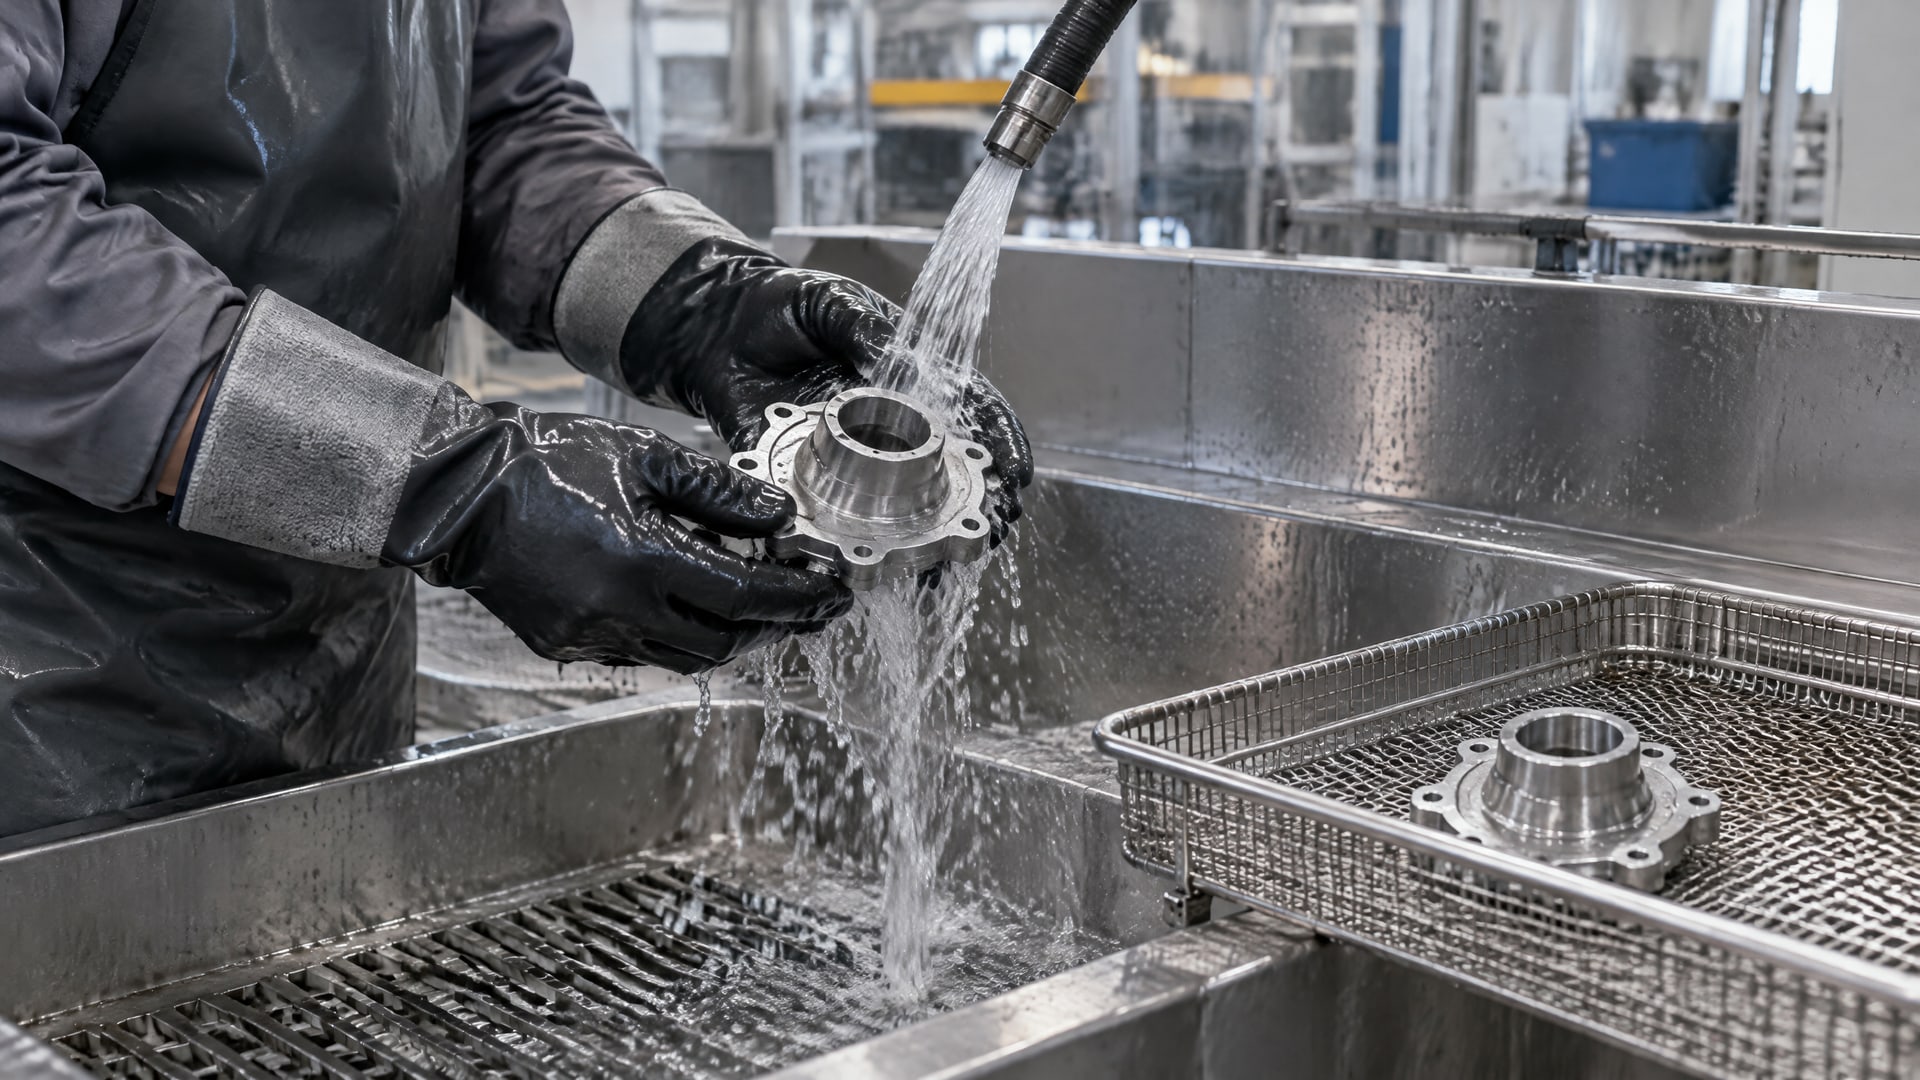
Для систем с последующим органическим покрытием ISO 9717 рекомендует промывать поверхность сначала водопроводной водой, а затем, предпочтительно, деионизованной. Задача промывки - удалить растворимые соли и остатки технологических растворов, которые могут остаться на поверхности после обработки.
Если соли сохраняются под органической пленкой, возможны вздутия. Остатки промывки также способны ухудшить сцепление покрытия с металлом. Поэтому контроль нельзя ограничивать осмотром поверхности: отсутствие видимых разводов не доказывает, что растворимые загрязнения полностью удалены.
Особенно внимательно оценивают сложные детали с полостями, швами и зазорами. Для них важно обеспечить не только попадание промывочной воды на поверхность, но и ее последующее удаление вместе с остатками раствора. Неконтролируемое усиление промывки не заменяет корректно выбранный процесс: важны равномерная обработка и соответствие принятой технологии.
Перед нанесением краски, лака или полимерного материала поверхность должна быть сухой, чистой и свободной от солевых остатков. Если покрытие наносится сразу после обработки, проверяют, что технологическая последовательность обеспечивает требуемое состояние металла к моменту нанесения. Параметры совместимости следует оценивать для конкретной системы, поскольку результат зависит от типа фосфатного слоя и остаточной химии поверхности.
Фосфатирование или пескоструй: что выбрать
Фосфатирование и пескоструй выполняют разные функции и не являются взаимозаменяемыми операциями.
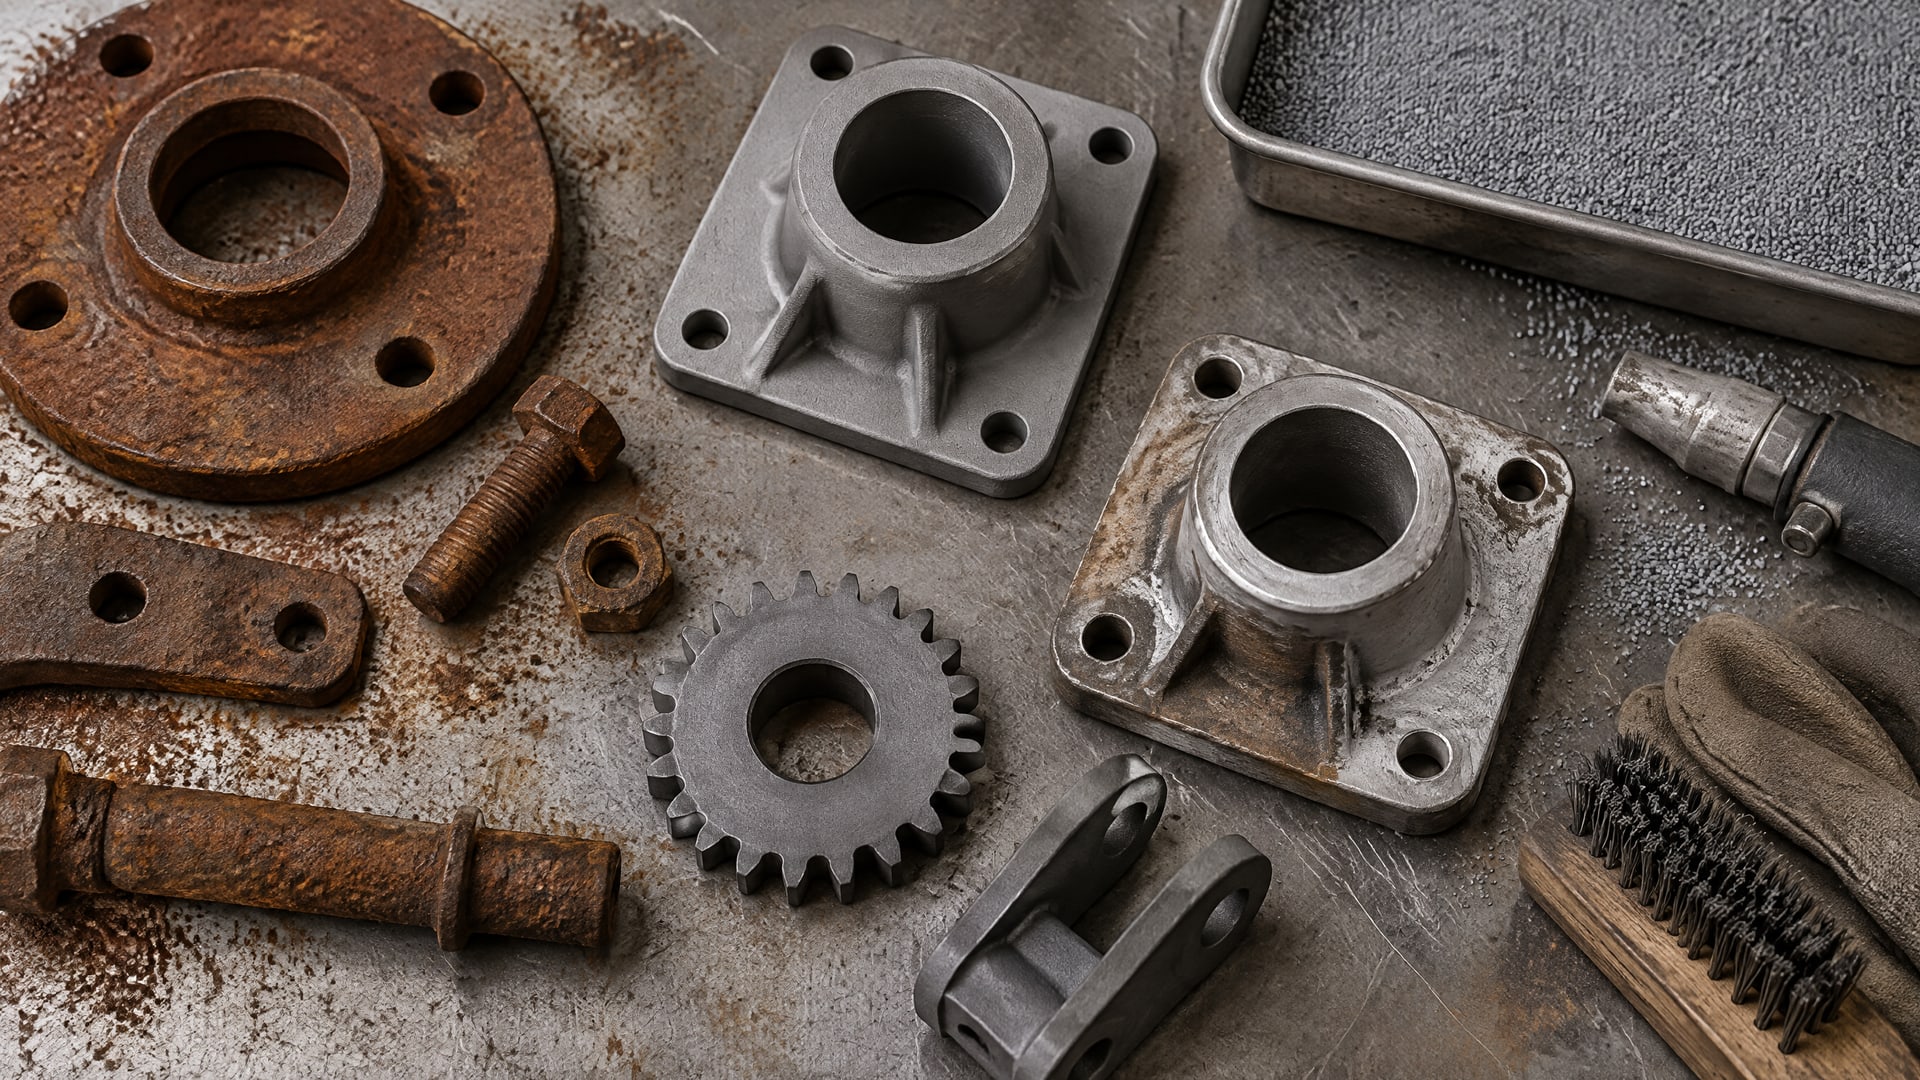
Абразивная очистка применяется для удаления плотной окалины и ржавчины. Фосфатирование формирует на металле конверсионный слой, который может улучшить сцепление последующего органического покрытия.
Выбор зависит от исходного состояния детали и задачи процесса. Если на металле есть плотная окалина или ржавчина, сначала оценивают необходимость абразивной очистки. Перед фосфатированием поверхность в любом случае должна быть очищена от загрязнений в соответствии с требованиями ISO 9717:2010. Пескоструй не заменяет удаление масла, жира и остатков химических составов.
Если требуется повысить адгезию последующего покрытия, фосфатирование рассматривают как химическую подготовку. Его преимущества проявляются в составе системы защиты, а не изолированно: имеют значение равномерность слоя, чистота металла до обработки и качество промывки после нее. Поэтому решение принимают не по принципу «какой способ лучше», а по задаче каждой операции в технологической цепочке.
На производстве последовательность процессов согласуют с требованиями к детали и материалу покрытия. Если применяются и абразивная очистка, и фосфатирование, важно определить, какие загрязнения удаляет каждая операция и как контролируется поверхность между этапами. Для подтверждения результата оценивают готовые образцы или детали после полного цикла обработки.
Защита внутренних диаметров металла
Внутренние диаметры, отверстия и полости сложнее обрабатывать равномерно, чем открытые поверхности.
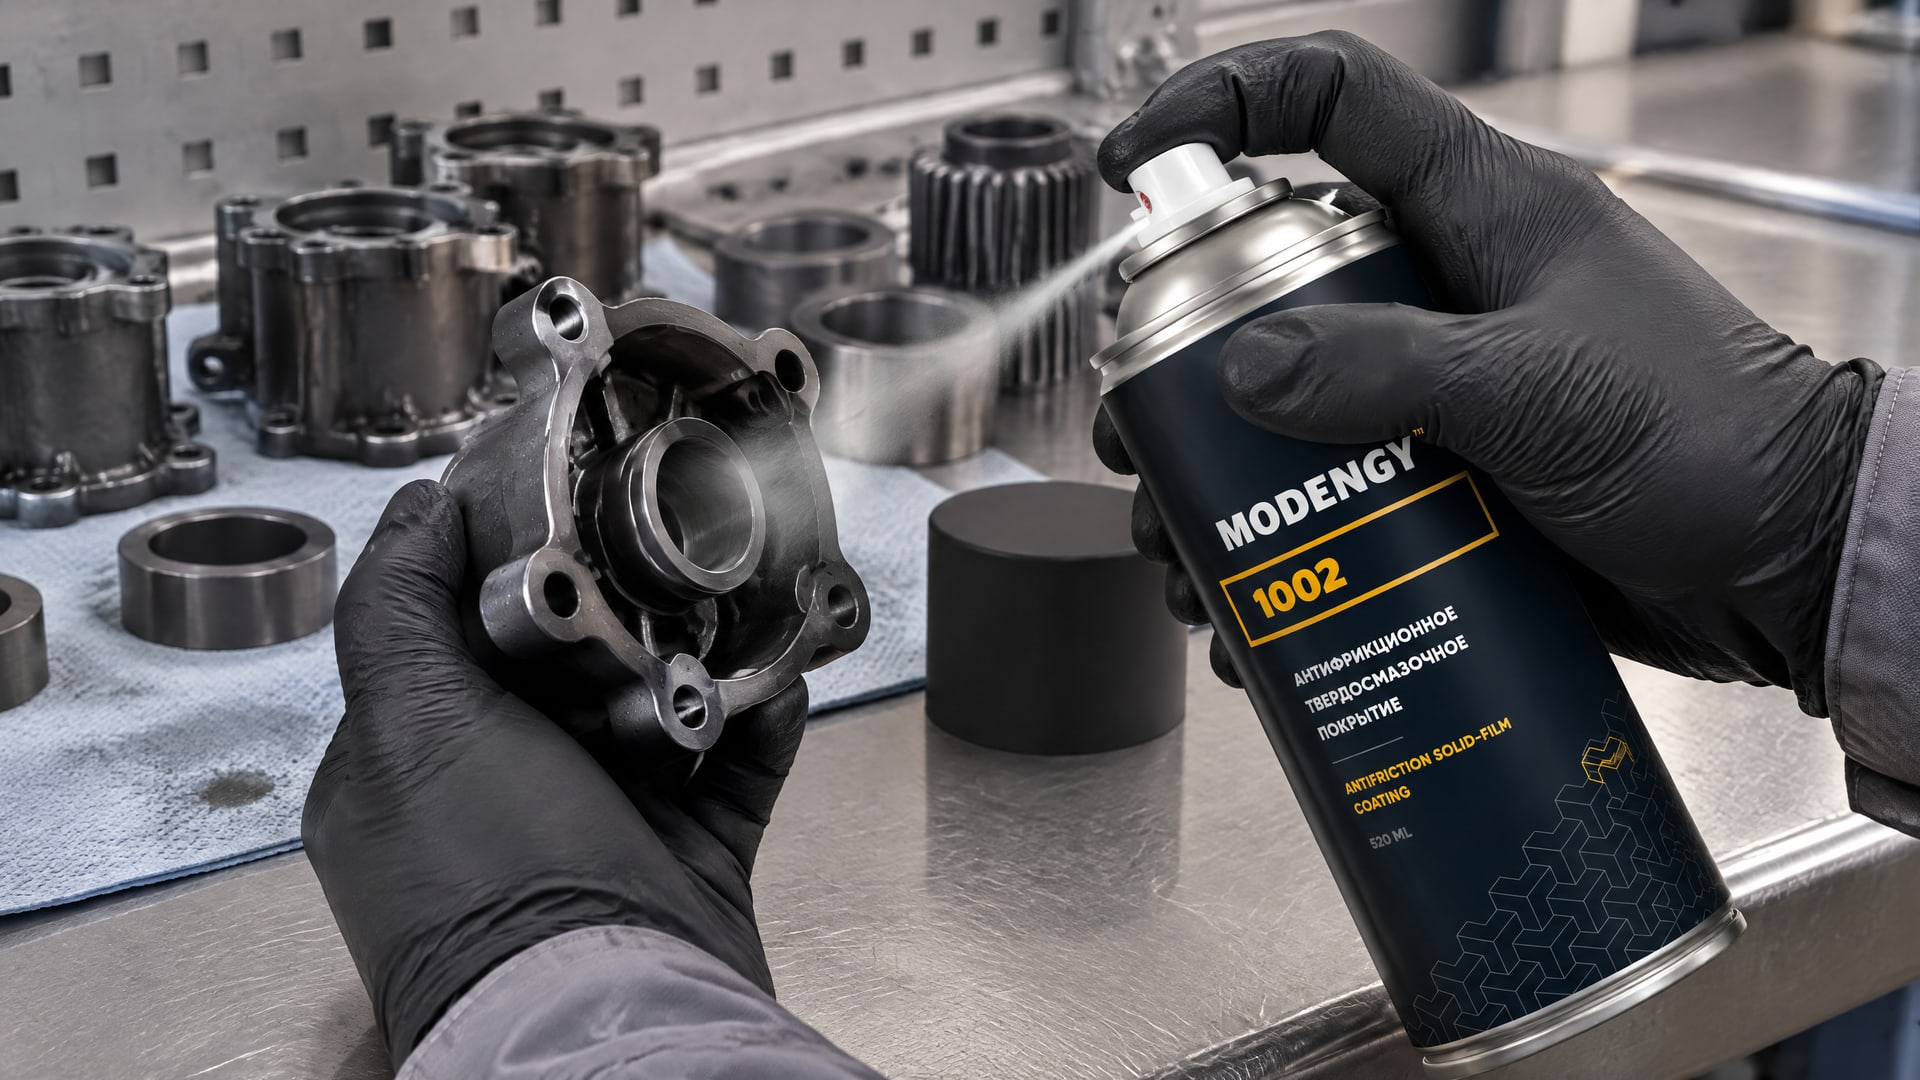
В них могут задерживаться растворы и растворимые соли, а промывочная вода не всегда свободно проходит по всей зоне. Поэтому при подготовке таких деталей проверяют полноту смачивания, доступность промывки и возможность удалить остатки технологической химии.
До запуска процесса полезно оценить геометрию детали и положение участков, которые остаются скрытыми после сборки. Если обработка выполняется погружением или распылением, важно убедиться, что выбранный способ действительно охватывает внутреннюю поверхность. Простое нанесение состава без проверки промывки не подтверждает, что полость очищена от остатков.
Внутренний диаметр может быть также зоной трения. При риске вымывания смазочного материала, фреттинга или проблем при холодном пуске одной только операции фосфатирования может быть недостаточно: необходимо рассматривать всю систему защиты и условия работы узла. После фосфатирования антифрикционное покрытие MODENGY 1002 в аэрозольном исполнении можно наносить для защиты внутренних диаметров и повышения адгезии последующего покрытия. Последовательность обработки и состояние поверхности перед нанесением проверяют для конкретной детали.
При проверке результата оценивают не только внешний вид доступного участка, но и возможность равномерного покрытия внутренней поверхности. Для технологической проверки используют детали или образцы с геометрией, близкой к производственной. Так можно выявить зоны, где остаются растворы, соли или необработанные участки.
Как проверить совместимость фосфатирования и покрытия
Совместимость определяют для всей технологической системы: металла, способа очистки, типа фосфатного слоя, промывки и последующего покрытия.
Нельзя считать, что любое покрытие автоматически совместимо с любым фосфатированием. Результат зависит от состояния поверхности и того, какие остатки остаются после обработки.
Для первичной проверки зафиксируйте последовательность процесса и контрольные точки:
- Зафиксируйте способ удаления окалины, ржавчины, масла и других загрязнений.
- Проверьте промывку после очистки и после фосфатирования.
- Убедитесь, что перед нанесением покрытия поверхность сухая и на ней нет видимых остатков раствора.
- Испытайте полный цикл на образце или детали с характерной геометрией, включая внутренние диаметры и зазоры.
- Оцените состояние покрытия после нанесения и предусмотренной проверки в условиях, близких к эксплуатации.
Отдельно сверяют требования изготовителя покрытия и технологические параметры фосфатирования. Если в узле есть складки, швы, полости или резьбы, проверяют, не остаются ли в них загрязнения или ингибиторные пленки. Такая оценка помогает обнаружить проблемы до обработки серии деталей, а не после появления пузырей или снижения адгезии.
Часто задаваемые вопросы
Фосфатирование или пескоструй: что лучше для подготовки металла?
Эти способы решают разные задачи. Пескоструй применяют для удаления плотной окалины и ржавчины, а фосфатирование формирует конверсионный слой под последующее покрытие. При необходимости механическую очистку используют как этап подготовки, но перед фосфатированием все равно удаляют масло, жир и другие загрязнения.
Улучшает ли фосфатирование адгезию покрытия?
Фосфатный слой может повысить адгезию благодаря микрошероховатости, пористости и увеличению площади контакта. В исследовании полиуретанового покрытия после выдержки образцов в воде адгезионная прочность была примерно на 30% выше, чем у контрольных образцов. Этот результат нельзя автоматически переносить на все покрытия и технологические процессы.
Нужно ли промывать металл после фосфатирования?
Да. Промывка водой удаляет растворимые соли и остатки технологического раствора, которые могут вызвать вздутия под органическим покрытием и ухудшить адгезию. ISO 9717 рекомендует для систем с последующим органическим покрытием промывку водопроводной водой, а затем, предпочтительно, деионизованной водой.
Можно ли фосфатировать внутренний диаметр детали?
Можно, если технология обеспечивает полное смачивание поверхности, промывку и удаление остатков раствора. Для отверстий и полостей важно оценить, не задерживаются ли в них соли или другие загрязнения. Проверять следует на детали с характерной геометрией, поскольку доступность внутренней поверхности зависит от конструкции и способа обработки.
Заключение
Подготовка поверхности фосфатированием совместима с последующим органическим покрытием при условии, что металл очищен до обработки, фосфатный слой сформирован на чистой поверхности, а после фосфатирования удалены растворимые соли и остатки растворов. Фосфатирование и пескоструй не заменяют друг друга: первое создает конверсионный слой, второе помогает удалить окалину и ржавчину.
Следующий шаг - зафиксировать технологическую последовательность для конкретной детали и проверить полный цикл на образце, включая промывку и обработку внутренних диаметров. До запуска серии сверяют требования покрытия со спецификацией и оценивают адгезию после нанесения.
