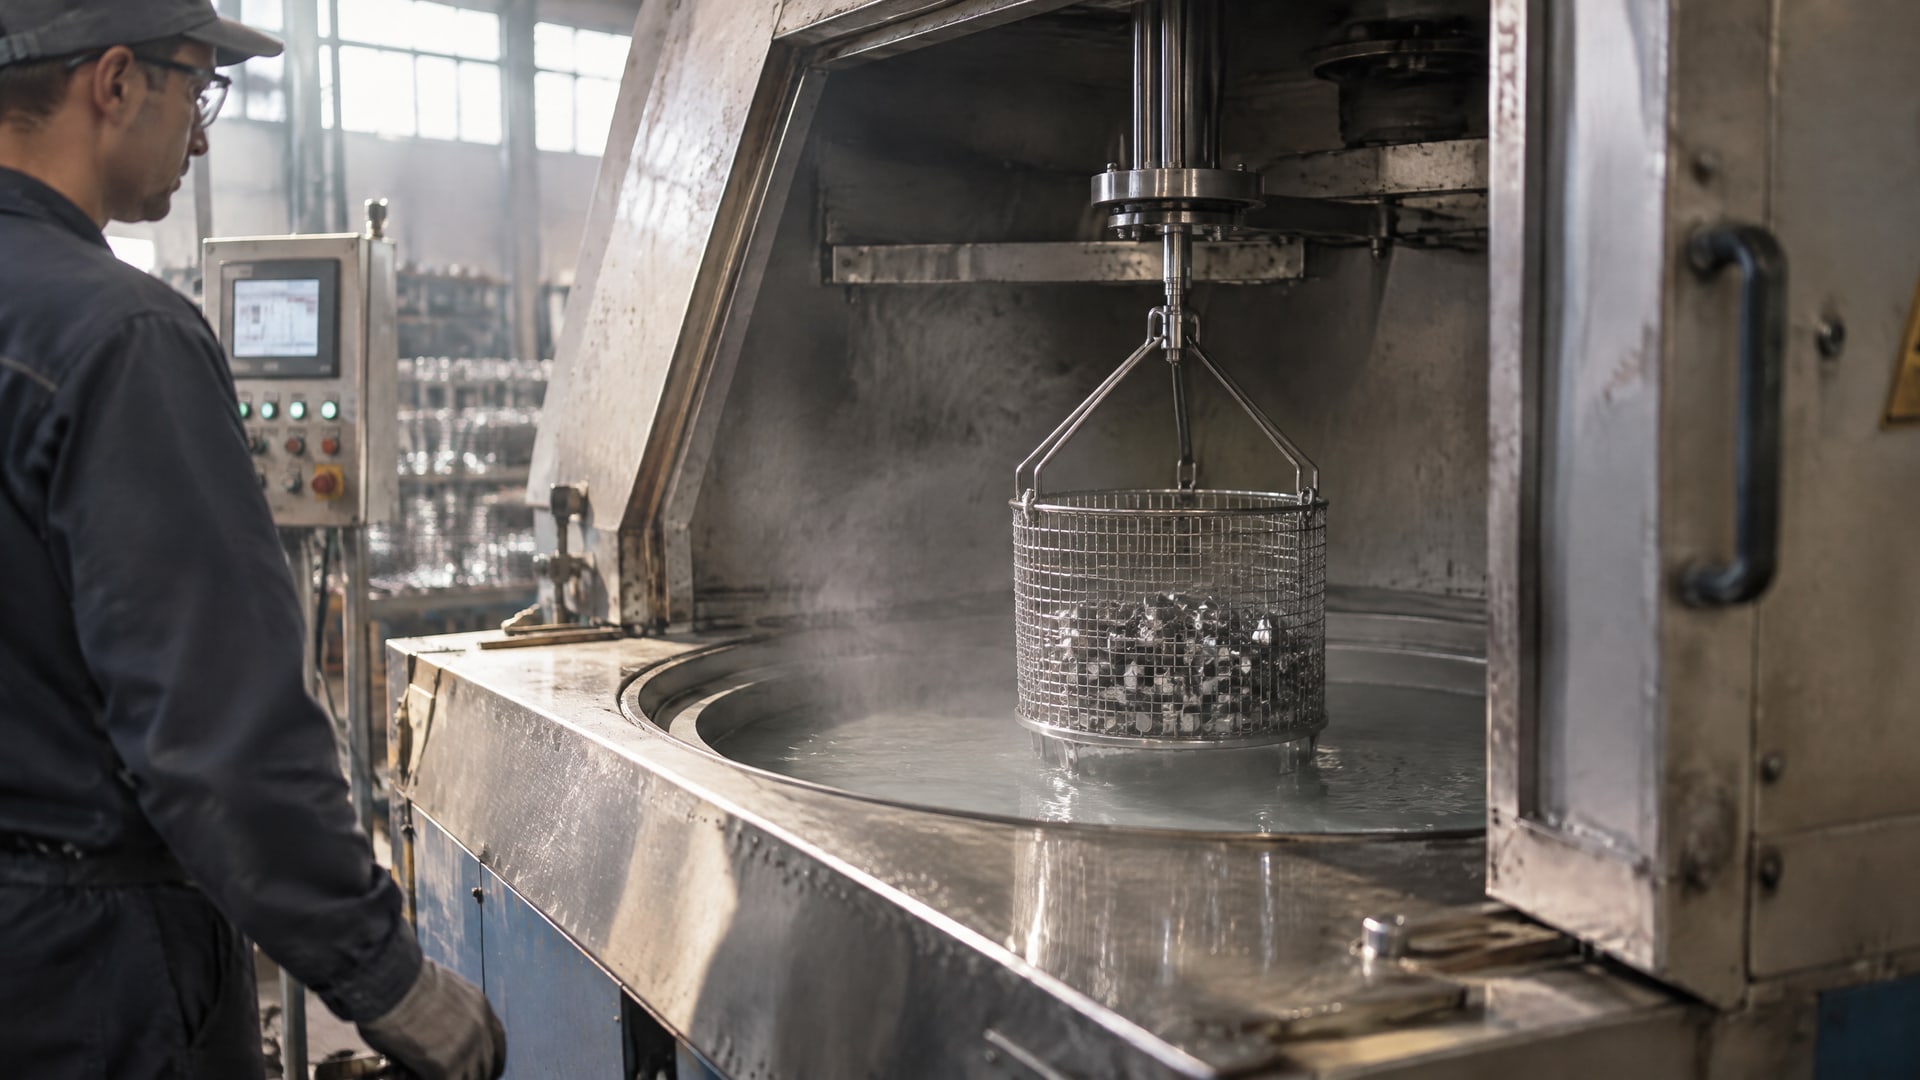
Окунание с центрифугированием позволяет наносить покрытие на партию небольших деталей: изделия погружают в состав, затем вращают, чтобы удалить избыток материала и сформировать более контролируемый слой. Метод особенно подходит для деталей сложной формы с отверстиями и углублениями, но требует проверки геометрии: глубокие глухие полости могут удерживать состав, а плоские детали - сцепляться между собой.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают способ нанесения покрытия для кольцевых и мелких деталей. Разберем принцип процесса, ограничения по форме изделий, контроль толщины и способы отверждения покрытий. Также рассмотрим, как связать подбор состава с условиями эксплуатации и требованиями к поверхности.
Как работает окунание с центрифугированием
Метод, известный как dip-spin, объединяет погружение изделий в жидкий состав и последующее центрифугирование.
Детали загружают в корзину или другую оснастку, погружают в покрывной материал, а затем вращают. Центробежная сила удаляет часть состава с поверхности. Это помогает избежать избыточного накопления материала и получить более контролируемый слой, в том числе на небольших деталях сложной формы.
Процесс применяют в массовой обработке крепежа и других мелких изделий. Среди подходящих объектов - детали с отверстиями и углублениями, на внутренних поверхностях которых распылением бывает сложно обеспечить равномерное покрытие. При этом результат зависит не только от способа нанесения, но и от геометрии детали, состояния поверхности и выбранного состава.
ASTM F3393-20 указывает dip-spin среди способов нанесения цинк-наполненных покрытий. В этом же стандарте перечислены dip-drain, rack dip-spin и распыление. Для безхромовых покрытий крепежа ASTM F2833-11(2017) также предусматривает dip-spin, dip-drain и распыление. Эти стандарты относятся к конкретным системам и областям применения: их перечни методов не означают, что каждый вариант подходит для любого изделия или состава.
При проектировании процесса важно учитывать загрузку деталей и то, как они располагаются во время вращения. Если изделия сцепляются друг с другом или запутываются, часть поверхности может остаться закрытой либо получить неодинаковый слой. Поэтому технологию оценивают на пробной партии, проверяя покрытие на характерных участках детали. Для кольцевых деталей отдельно проверяют непрерывность пленки по окружности и состояние внутренних поверхностей, если они должны быть защищены.
Для каких деталей подходит метод
Окунание с центрифугированием выбирают, когда нужно обрабатывать много небольших изделий за один цикл и покрывать поверхности, до которых сложно добраться распылением.
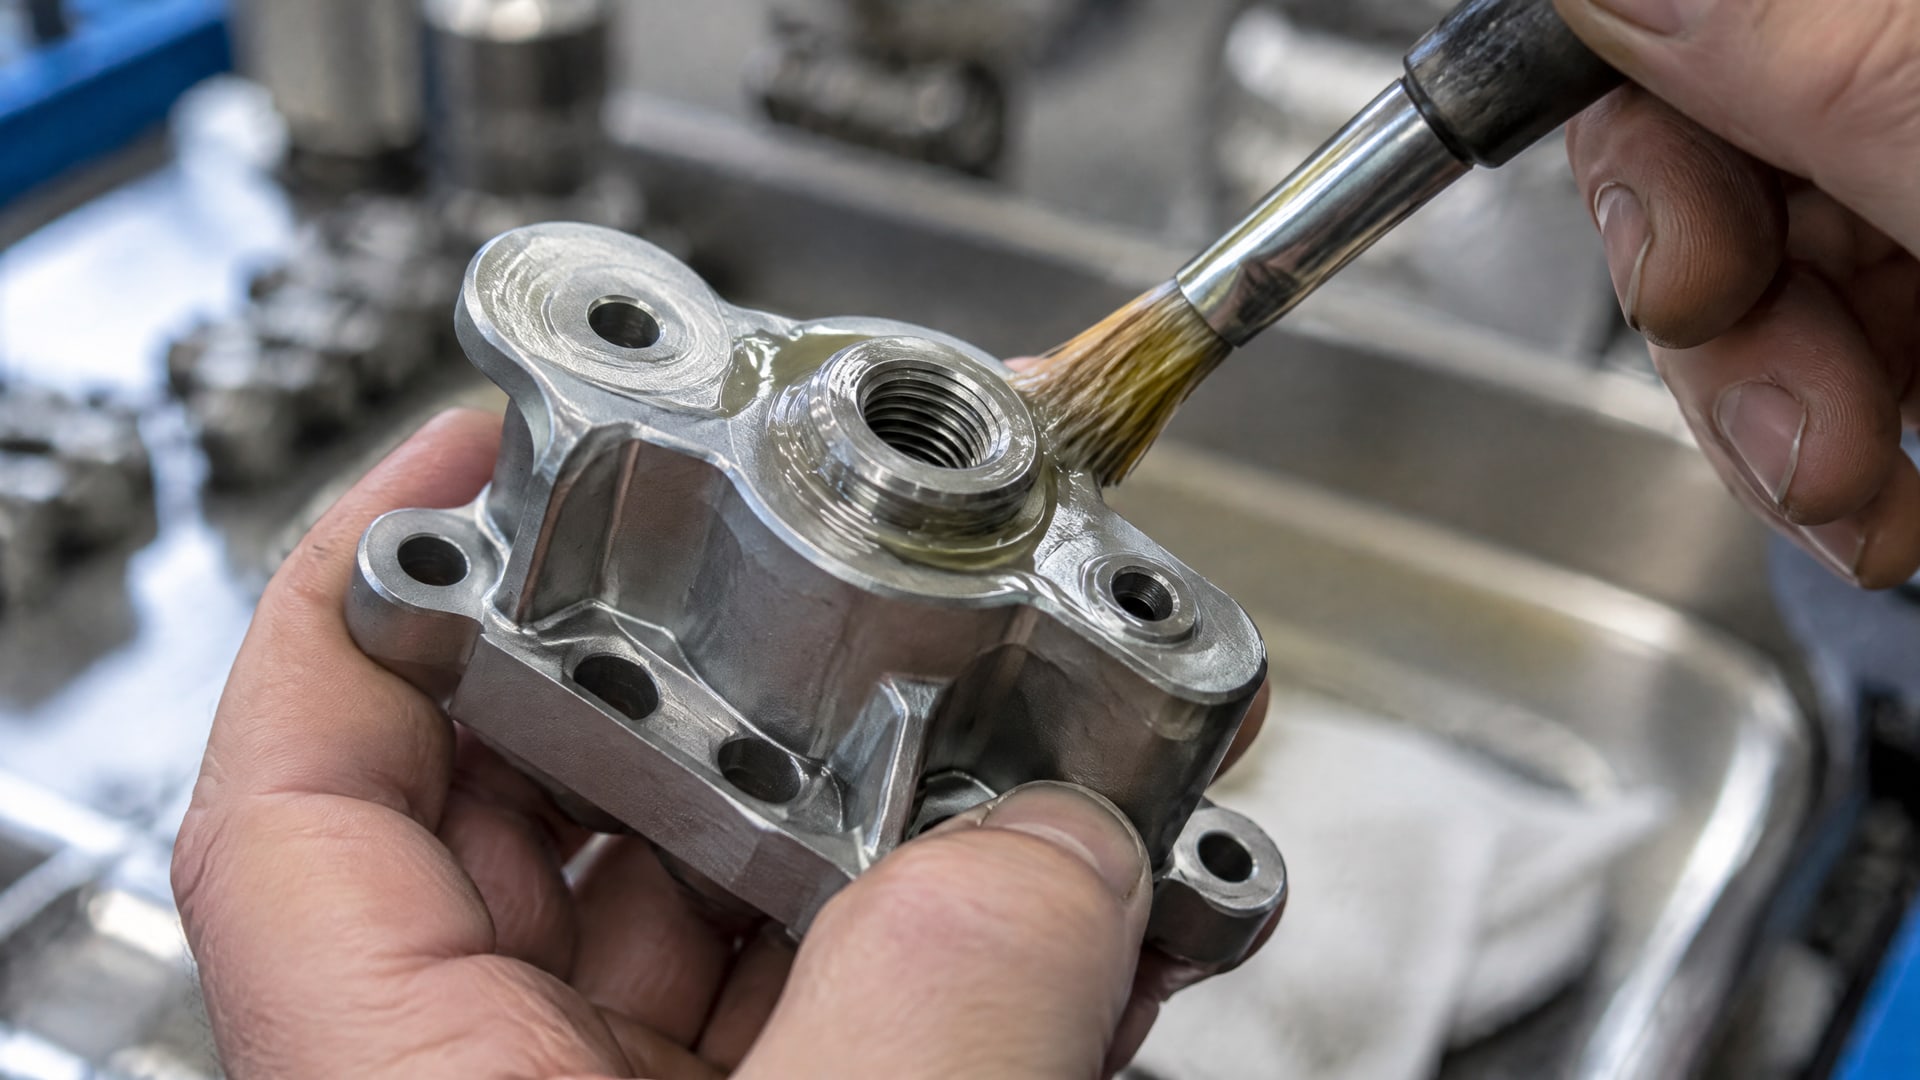
Отверстия, проточки и углубления могут делать dip-spin удобным решением, однако сама по себе сложная форма не гарантирует подходящий результат. Важно выяснить, не задерживается ли состав в углублениях и не мешает ли геометрия свободному вращению деталей.
У метода есть ограничения. Глубокие глухие полости способны удерживать жидкий материал, поэтому такие детали требуют особой оценки. Плоские изделия могут сцепляться между собой, а детали с выступами и изгибами - запутываться при вращении. Если подобные особенности есть в конструкции, стоит сопоставить dip-spin с dip-drain или распылением, которые также указаны в ASTM F3393-20 и ASTM F2833-11(2017) для соответствующих типов покрытий.
| Особенность детали | Что проверить перед выбором dip-spin |
|---|---|
| Отверстия и углубления | Равномерно ли покрываются внутренние поверхности |
| Глубокие глухие полости | Не остается ли в них избыток состава |
| Плоская форма | Не сцепляются ли детали при загрузке и вращении |
| Выступы и изгибы | Не запутываются ли изделия в процессе обработки |
| Кольцевая форма | Непрерывно ли покрыта окружность и обработаны ли нужные поверхности |
Для серии деталей одной конструкции важно оценивать не только отдельный образец, но и повторяемость обработки партии. Небольшая деталь с отверстиями может хорошо подходить для массового нанесения, а изделие близких размеров с закрытой полостью - требовать другого метода. Пробная обработка помогает выявить скопление материала, непрокрытые участки и сцепление изделий до запуска производственного цикла.
Если геометрия не позволяет безопасно перемещать детали при центрифугировании или приводит к неравномерному результату, не следует компенсировать проблему только увеличением числа проходов. Сначала определяют причину дефекта и проверяют альтернативный способ нанесения. Для цинк-наполненных и безхромовых покрытий крепежа стандарты называют несколько методов, поэтому выбор можно вести с учетом формы детали и требований к покрытию.
Толщина покрытия и повторные циклы нанесения
Центрифугирование удаляет избыток состава и помогает контролировать толщину слоя, но не задает универсальное значение для всех покрытий.
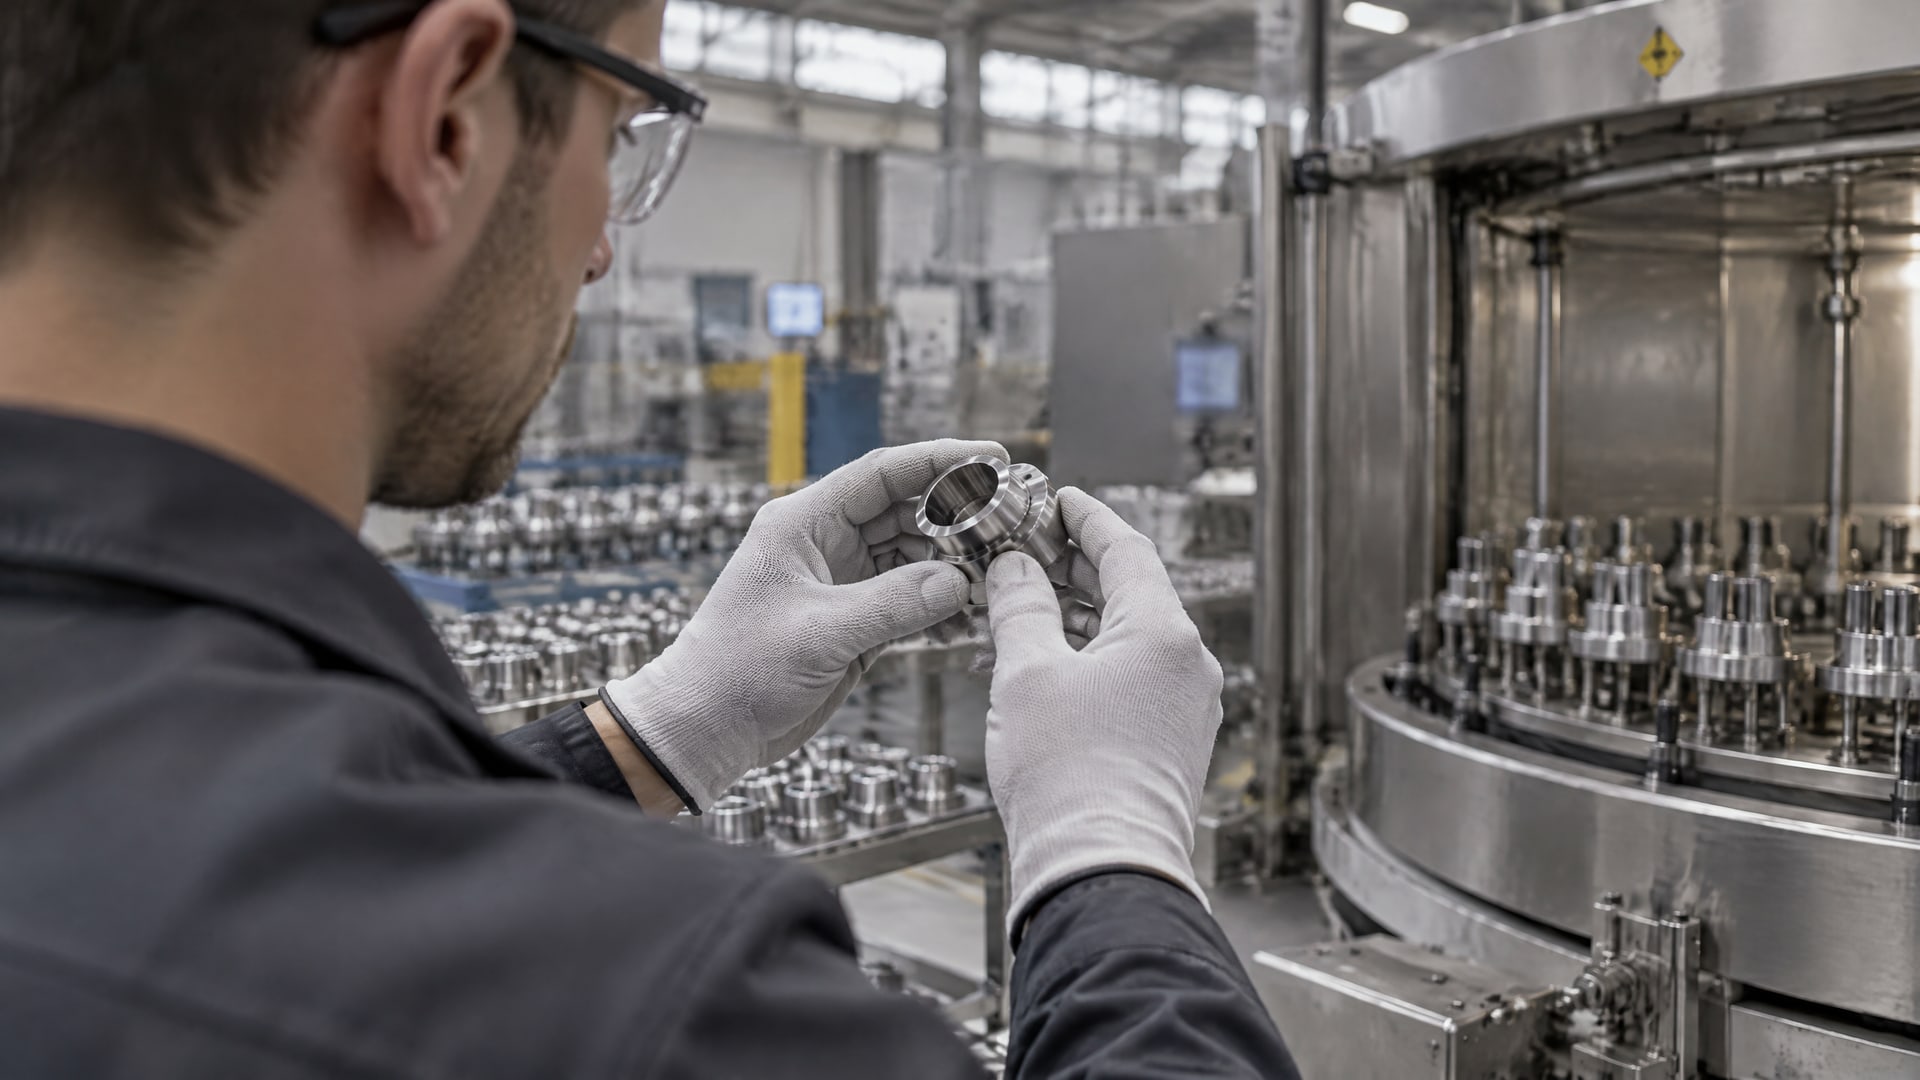
Толщину определяют требования конкретной системы и детали. Для сухих пленочных смазок NASA PRC-8001 приводит диапазон 0,0003-0,0005 дюйма, или примерно 7,6-12,7 мкм. Это требование относится к указанной спецификации, а не к любому покрытию, наносимому методом окунания.
Когда требуется более толстая или однородная пленка, одного прохода может быть недостаточно. В отраслевых рекомендациях для таких случаев рассматривают несколько циклов нанесения. Сухую пленочную смазку по NASA PRC-8001 наносят несколькими тонкими равномерными слоями, просушивая каждый промежуточный слой. До цикла отверждения предусмотрено не менее 30 минут воздушной сушки при комнатной температуре.
При многослойном процессе важно оценивать результат после каждого этапа, а не только в конце. Это позволяет заметить, если материал собирается в отверстиях или углублениях, а также проверить, не остаются ли участки без покрытия. Для кольцевых деталей контроль следует вести по всей окружности и на тех внутренних поверхностях, для которых требуется функциональный слой. Конкретный способ и критерии проверки выбирают по требованиям к покрытию.
Подготовка поверхности также влияет на достижение заявленных свойств. Сухие пленочные смазки наносят на правильно подготовленную поверхность: иначе функциональные и антикоррозионные характеристики покрытия могут не реализоваться. Подготовку, число проходов и контроль толщины нужно согласовать с требованиями выбранной системы, а не переносить режим с другого состава.
Для крепежных покрытий важно учитывать назначение конкретного стандарта. ASTM F3393-20 описывает методы нанесения цинк-наполненных систем, а ASTM F2833-11(2017) - методы для безхромовых покрытий крепежа. NASA PRC-8001 задает параметры для сухой пленочной смазки. Сопоставление этих документов помогает не смешивать требования разных типов покрытий и не применять толщину или технологический режим одной системы к другой.
Способы отверждения покрытий
После нанесения покрытию может потребоваться воздушная сушка или термическое отверждение.
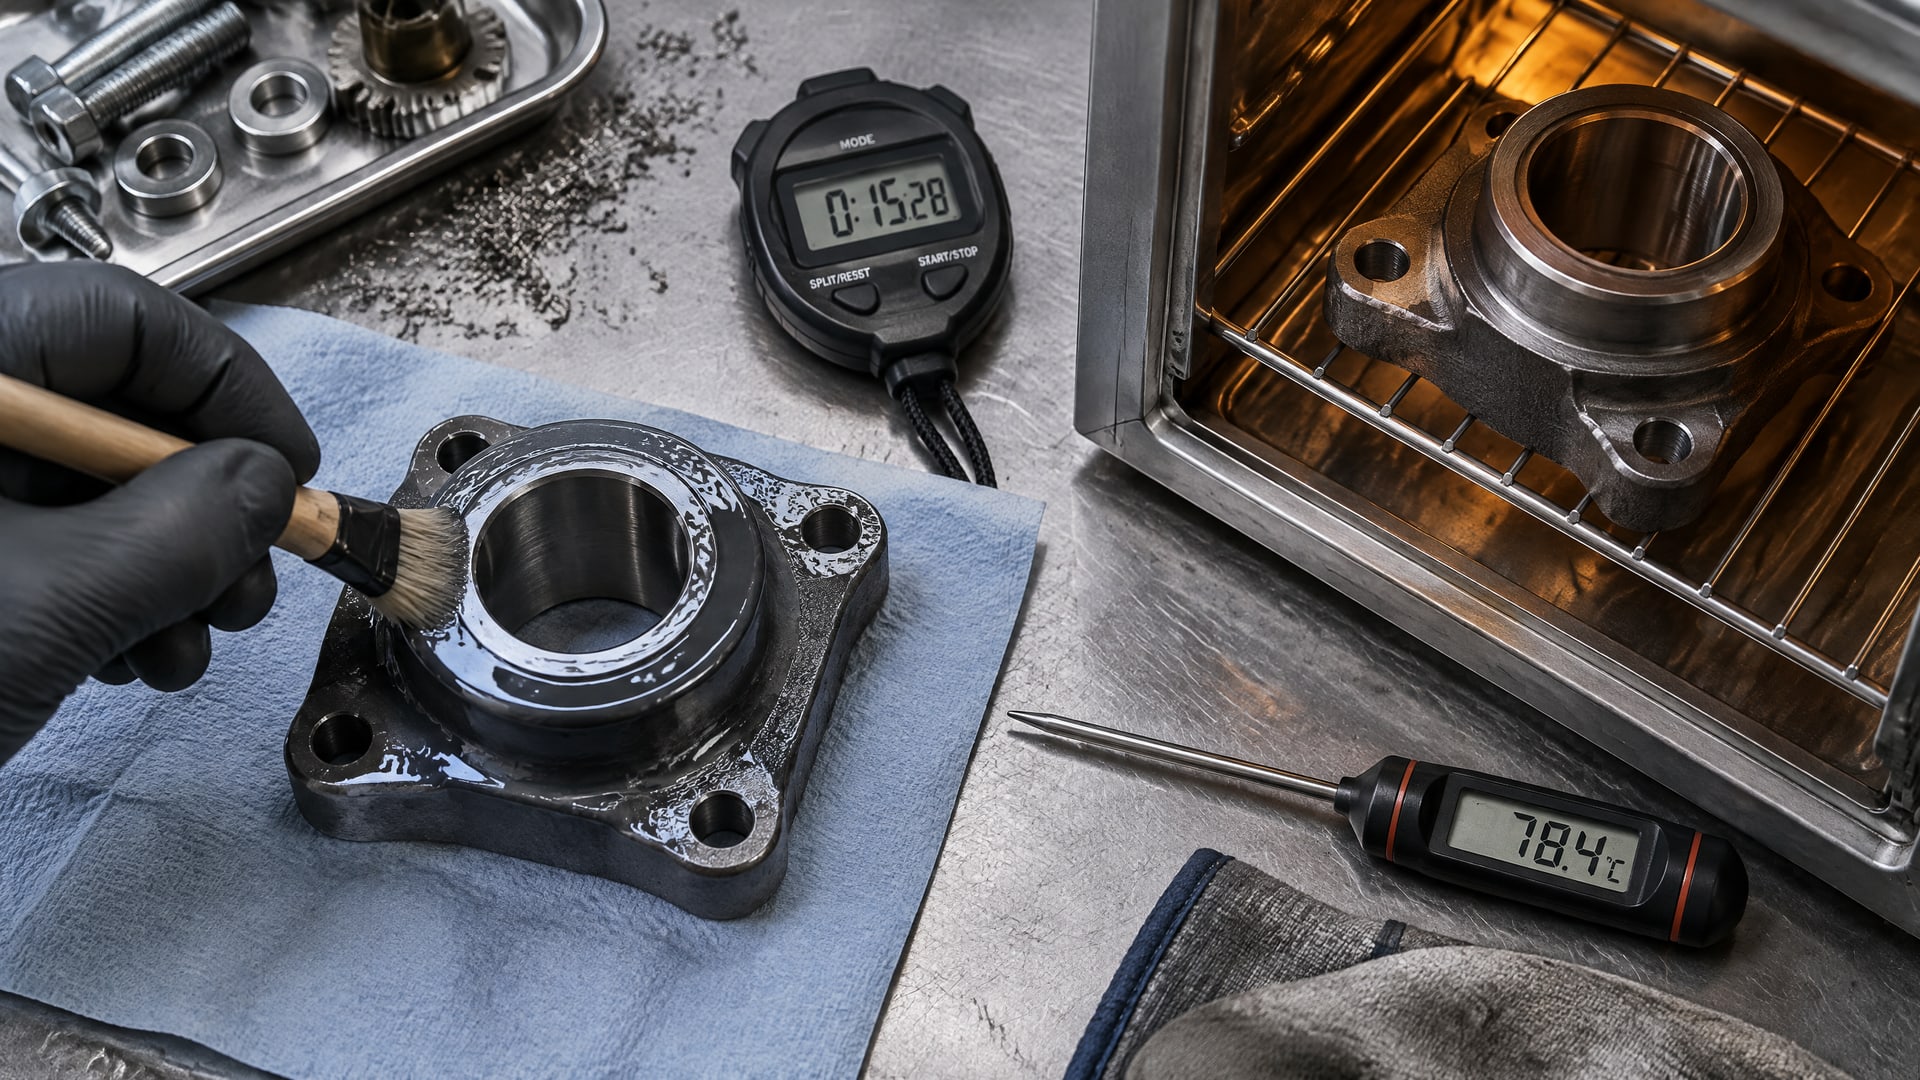
Термоотверждаемые системы обычно выбирают, когда важны более высокие эксплуатационные свойства и деталь можно обработать в печи. Воздушная сушка подходит как альтернатива, если печь недоступна или изделие слишком велико для нее. Эти способы не следует считать равноценными без проверки требований к конкретному покрытию.
Для сухих пленочных смазок NASA PRC-8001 указывает режим 325 ± 10 °F в течение 1 часа. До цикла отверждения спецификация предусматривает не менее 30 минут воздушной сушки при комнатной температуре. Для air-dry покрытий в отраслевых рекомендациях приведены условия около 77 °F ± 5 °F и влажность не выше 70% RH. Эти параметры относятся к описанным в источниках системам и не являются универсальным режимом для всех покрытий.
Для цинк-наполненных систем ASTM F3393-20 указывает, что пиковая температура металла при правильном отверждении может достигать 355 °C. При этом она не должна превышать температуру отпуска закаленных и отпущенных крепежных деталей. Это ограничение показывает, почему нельзя ориентироваться только на показания печи: важна температура самой детали.
Для безхромовых покрытий крепежа ASTM F2833-11(2017) предусматривает термоотверждение до 500 °F, или примерно 260 °C. Этот режим не следует переносить на другие покрытия без проверки их требований. При планировании процесса сверяются со спецификацией покрытия и учитывают материал изделия, допустимую температуру детали и заданное время обработки.
Перед запуском серии полезно зафиксировать выбранный способ сушки или отверждения, подготовку поверхности и порядок нанесения слоев. Для воздушной сушки необходимо контролировать температуру и влажность, а для печного цикла - не только режим оборудования, но и нагрев изделия. Если температура металла выходит за допустимые пределы, покрытие может не соответствовать требованиям, а сама деталь - подвергнуться нежелательному нагреву.
Подбор твердосмазочного покрытия для кольцевых деталей
Подбор твердосмазочного покрытия начинают с задачи, а не с названия состава.
Сначала определяют, какие свойства нужны детали: грузонесущая способность, низкий коэффициент трения, коррозионная стойкость, электрические свойства или стойкость к радиации. Затем описывают среду эксплуатации: температуру, влажность и контакт с водой, высокий вакуум или присутствие кислорода. Эти условия помогают сопоставить требования с характеристиками покрытия.
Для кольцевых деталей отдельно формулируют, какие поверхности должны получить пленку и как деталь будет работать после обработки. Например, при наличии отверстий или проточек нужно проверить, обеспечивает ли dip-spin покрытие нужных участков, а при глубокой полости - не удерживается ли в ней избыток материала. Для таких изделий важны и способ нанесения, и режим сушки или отверждения. Если слой наносят в несколько циклов, это должно соответствовать требованиям конкретной системы.
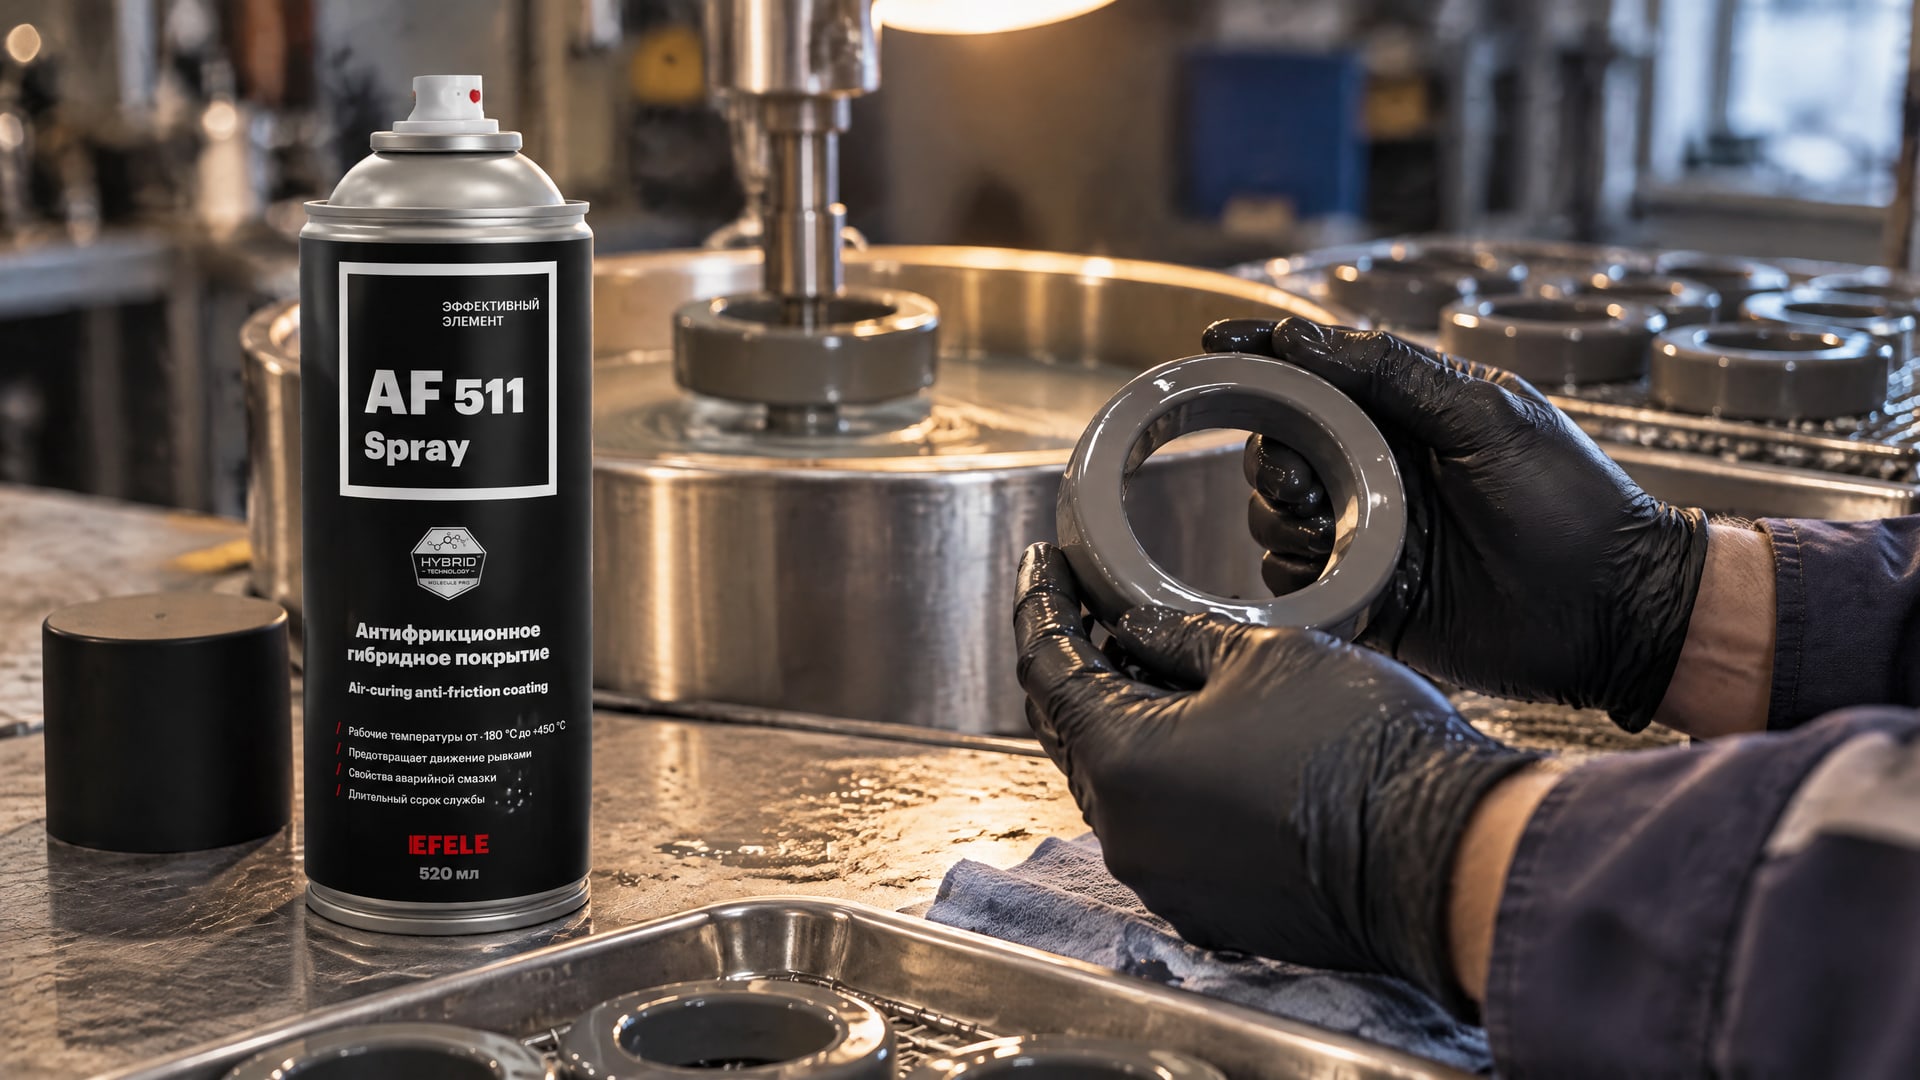
Когда требуется сухое антифрикционное покрытие с отверждением при комнатной температуре, для кольцевых деталей можно рассматривать MODENGY AF-511 Spray. Выбор такого решения уместно оценивать в контексте условий работы: при вымывании, фреттинге или холодном пуске значение имеют свойства покрытия и подготовка поверхности, а не только удобство нанесения. Параметры применения следует сверять с документацией на покрытие и требованиями к детали.
Закупщику для сопоставления вариантов понадобятся описание условий эксплуатации, геометрия изделия, требования к толщине и допустимый способ отверждения. Технический специалист может дополнить эти данные результатами пробной обработки: равномерностью пленки, состоянием отверстий и углублений, а также повторяемостью результата на партии. Такой порядок помогает сравнивать решения по применимости, а не только по типу нанесения.
Если покрытие должно соответствовать отраслевому стандарту, сначала проверяют область его действия и заданные параметры. ASTM F3393-20 относится к цинк-наполненным покрытиям, ASTM F2833-11(2017) - к безхромовым покрытиям крепежа, а NASA PRC-8001 - к сухим пленочным смазкам. Требования одного документа нельзя автоматически применять к другой системе. Финальный подбор подтверждают спецификацией выбранного покрытия и оценкой результата на детали.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод часто применяют для массовой обработки небольших деталей, в том числе изделий с отверстиями и углублениями. Однако пригодность зависит от геометрии. Глубокие глухие полости могут удерживать состав, плоские детали - сцепляться, а изделия с выступами и изгибами - запутываться при вращении.
Можно ли получить нужную толщину за один цикл?
Не всегда. Центрифугирование удаляет избыток материала и помогает контролировать слой, но требуемая толщина зависит от покрытия и технических требований. Для более толстой или однородной пленки могут понадобиться несколько циклов. NASA PRC-8001, например, задает для сухой пленочной смазки диапазон 7,6-12,7 мкм.
Чем отличается воздушная сушка от термоотверждения?
Воздушная сушка удобна, когда деталь слишком велика для печи или печной процесс недоступен. Термоотверждаемые системы обычно обеспечивают более высокие эксплуатационные свойства, если деталь допускает нагрев. Режим зависит от спецификации: NASA PRC-8001 указывает 325 ± 10 °F в течение 1 часа для описанной в ней сухой пленочной смазки.
Почему важно измерять температуру самой детали?
Температура в печи и температура металла не обязательно совпадают. Для цинк-наполненных систем ASTM F3393-20 указывает пиковую температуру металла до 355 °C, но она не должна превышать температуру отпуска закаленных и отпущенных крепежных деталей. Поэтому режим оценивают с учетом фактического нагрева изделия.
Заключение
Окунание с центрифугированием подходит для массового нанесения покрытий на небольшие детали, когда вращение помогает удалить избыток состава и обработать поверхности сложной формы. Метод требует оценки геометрии: глубокие полости, сцепление плоских изделий и запутывание деталей могут привести к неравномерному результату. Толщину, число циклов и способ отверждения определяют по требованиям конкретного покрытия.
Следующий шаг - описать геометрию детали, условия эксплуатации, требуемые свойства покрытия и допустимый режим отверждения. Затем сверьте эти данные со спецификацией выбранной системы и проведите пробную обработку, проверив покрытие на нужных поверхностях и его повторяемость на партии.
