Нержавеющая сталь не исключает задиры резьбы: при затяжке контактирующие витки могут схватываться из-за адгезии, трения и выделения тепла. Снизить риск помогают подходящая смазка или антизадирное покрытие, чистая и правильно обработанная резьба, а также медленная затяжка с контролем крутящего момента. Фосфатирование и коррозия связаны с обработкой поверхности, но сами по себе эти понятия не отвечают на вопрос, как защитить резьбовое соединение от заедания.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно подобрать способ защиты резьбовых соединений из нержавеющей стали. Ниже разобраны механизм задиров, требования к геометрии и шероховатости, методы оценки трения и критерии выбора смазки или покрытия.
Почему возникают задиры резьбовых соединений из нержавеющей стали
Задир, или galling, - это заедание и истирание резьбы из-за адгезии между сопрягаемыми поверхностями.
При затяжке витки скользят друг по другу, а локальное схватывание металла может напоминать холодную сварку. Поэтому нержавеющая сталь не гарантирует, что соединение будет собираться и разбираться без повреждений.
Вероятность задиров повышают трение и выделение тепла, одинаковые материалы в паре, загрязнения и неподходящее состояние поверхности. Риск зависит не только от марки стали. Сочетание крепежа A2 и A4 само по себе не гарантирует защиты от заедания: нужно учитывать твердость, геометрию и условия сборки.
Как шероховатость и твердость влияют на риск
Слишком гладкая и слишком шероховатая резьба может быть склонна к задирам. В практических рекомендациях отмечены поверхности с Ra < 0,25 мкм и Ra > 1,5 мкм. Эти значения не заменяют оценку конкретной детали, но показывают, почему после механической обработки важно проверять состояние поверхности и удалять заусенцы.
Для пары «болт-гайка» приводят практическое правило: разница твердости должна составлять не менее 50 единиц по шкале Бринелля. Это ориентир для снижения риска, а не универсальная гарантия. Также проверяют диаметр, зазор и профиль резьбы: несоответствие геометрии может повысить вероятность повреждения при затяжке.
Почему важен порядок сборки
Быстрый ударный монтаж повышает риск проблем: предпочтительна медленная, плавная и равномерная затяжка. Пыль, абразивные частицы и другие загрязнения между витками тоже мешают нормальной сборке, поэтому детали нужно содержать в чистоте. Даже постоянное соединение может нуждаться в смазке, если при монтаже возможен контакт металл-металл и высокое трение.
Фосфатирование и коррозия: что учитывать при защите резьбы
При выборе обработки важно не смешивать две задачи: защита от коррозии и предотвращение задиров.
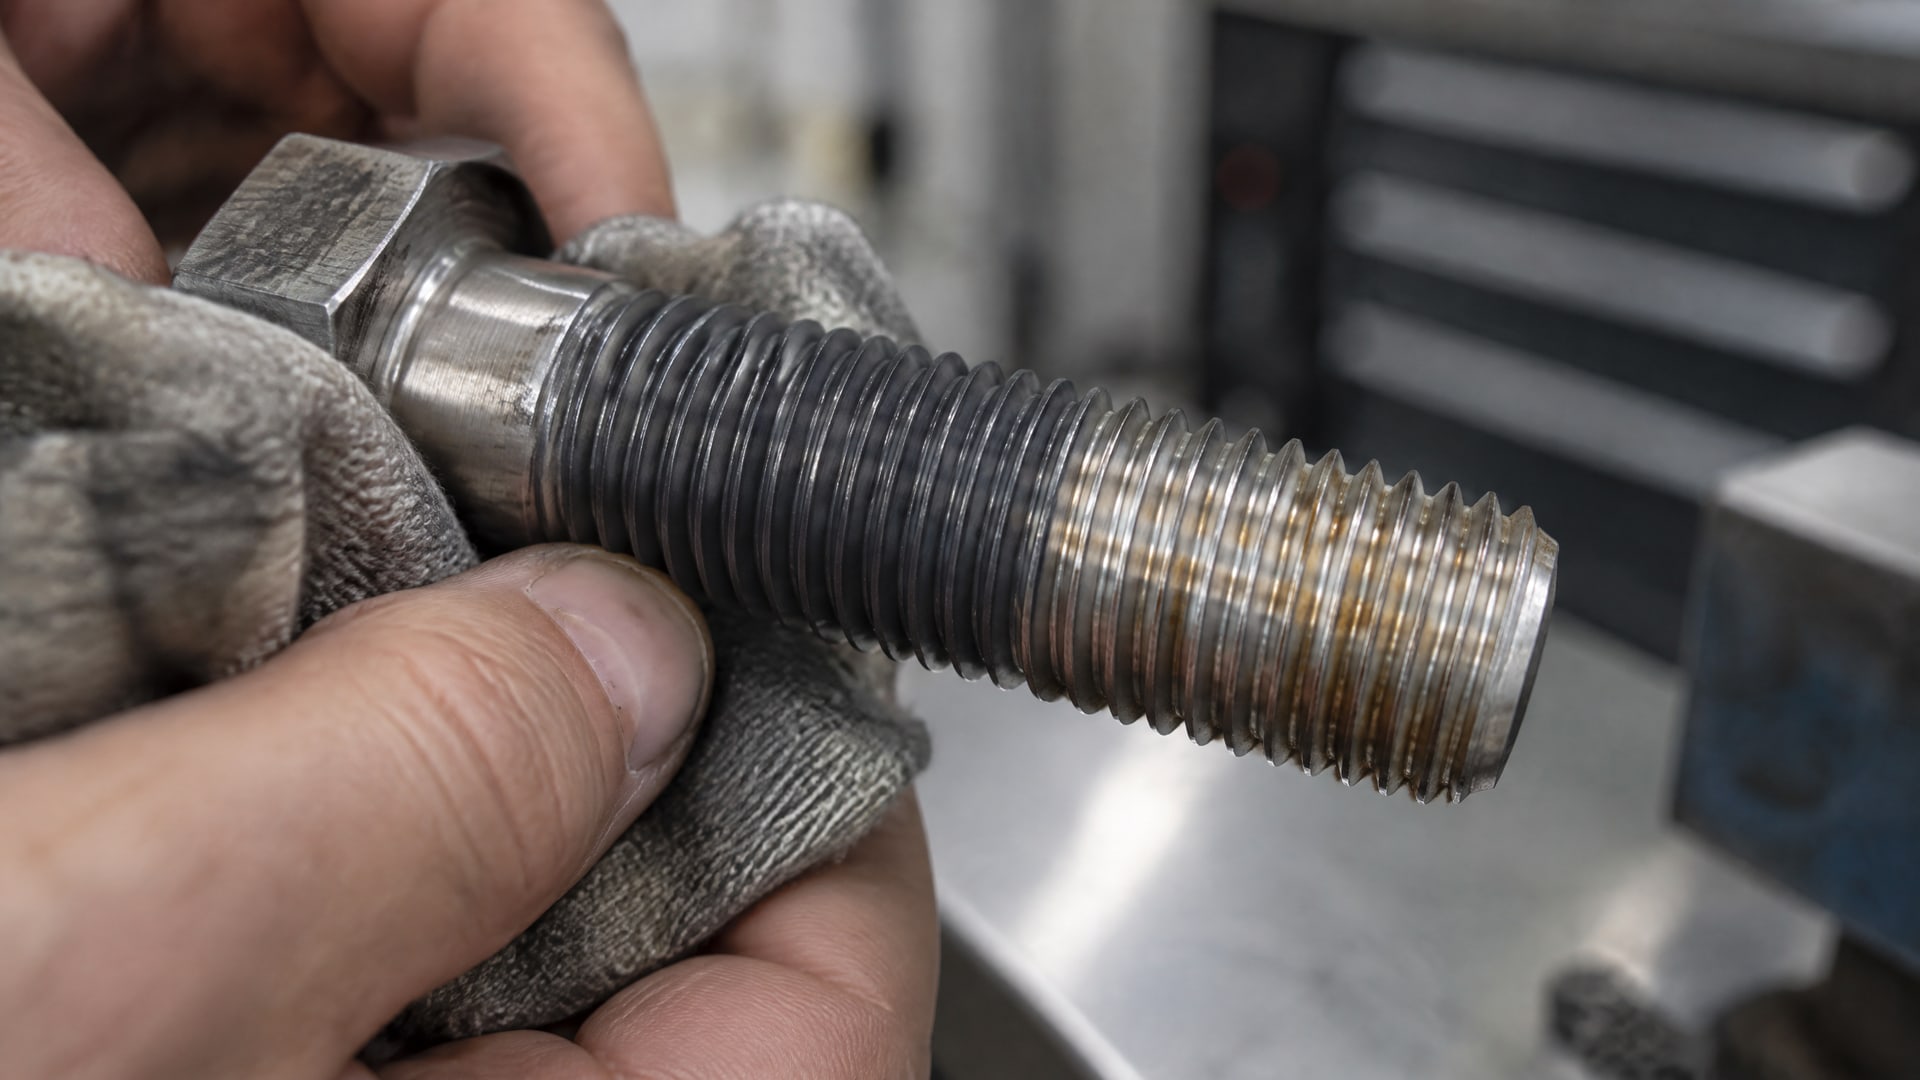
Наличие у поверхности антикоррозионных свойств само по себе не подтверждает, что резьбовое соединение будет устойчиво к заеданию. Для этого оценивают трение в паре и условия монтажа, а не только тип обработки.
Поэтому фосфатирование не следует считать готовым ответом на проблему задиров без данных о конкретном соединении и способе применения. В первую очередь проверяют, как ведут себя сопрягаемые поверхности при затяжке, соответствует ли резьба по диаметру и профилю, а также предусмотрена ли смазка или антизадирный состав. Если задача включает и защиту от коррозии, и снижение трения, каждый эффект нужно оценивать отдельно.
Как подобрать способ защиты от задиров
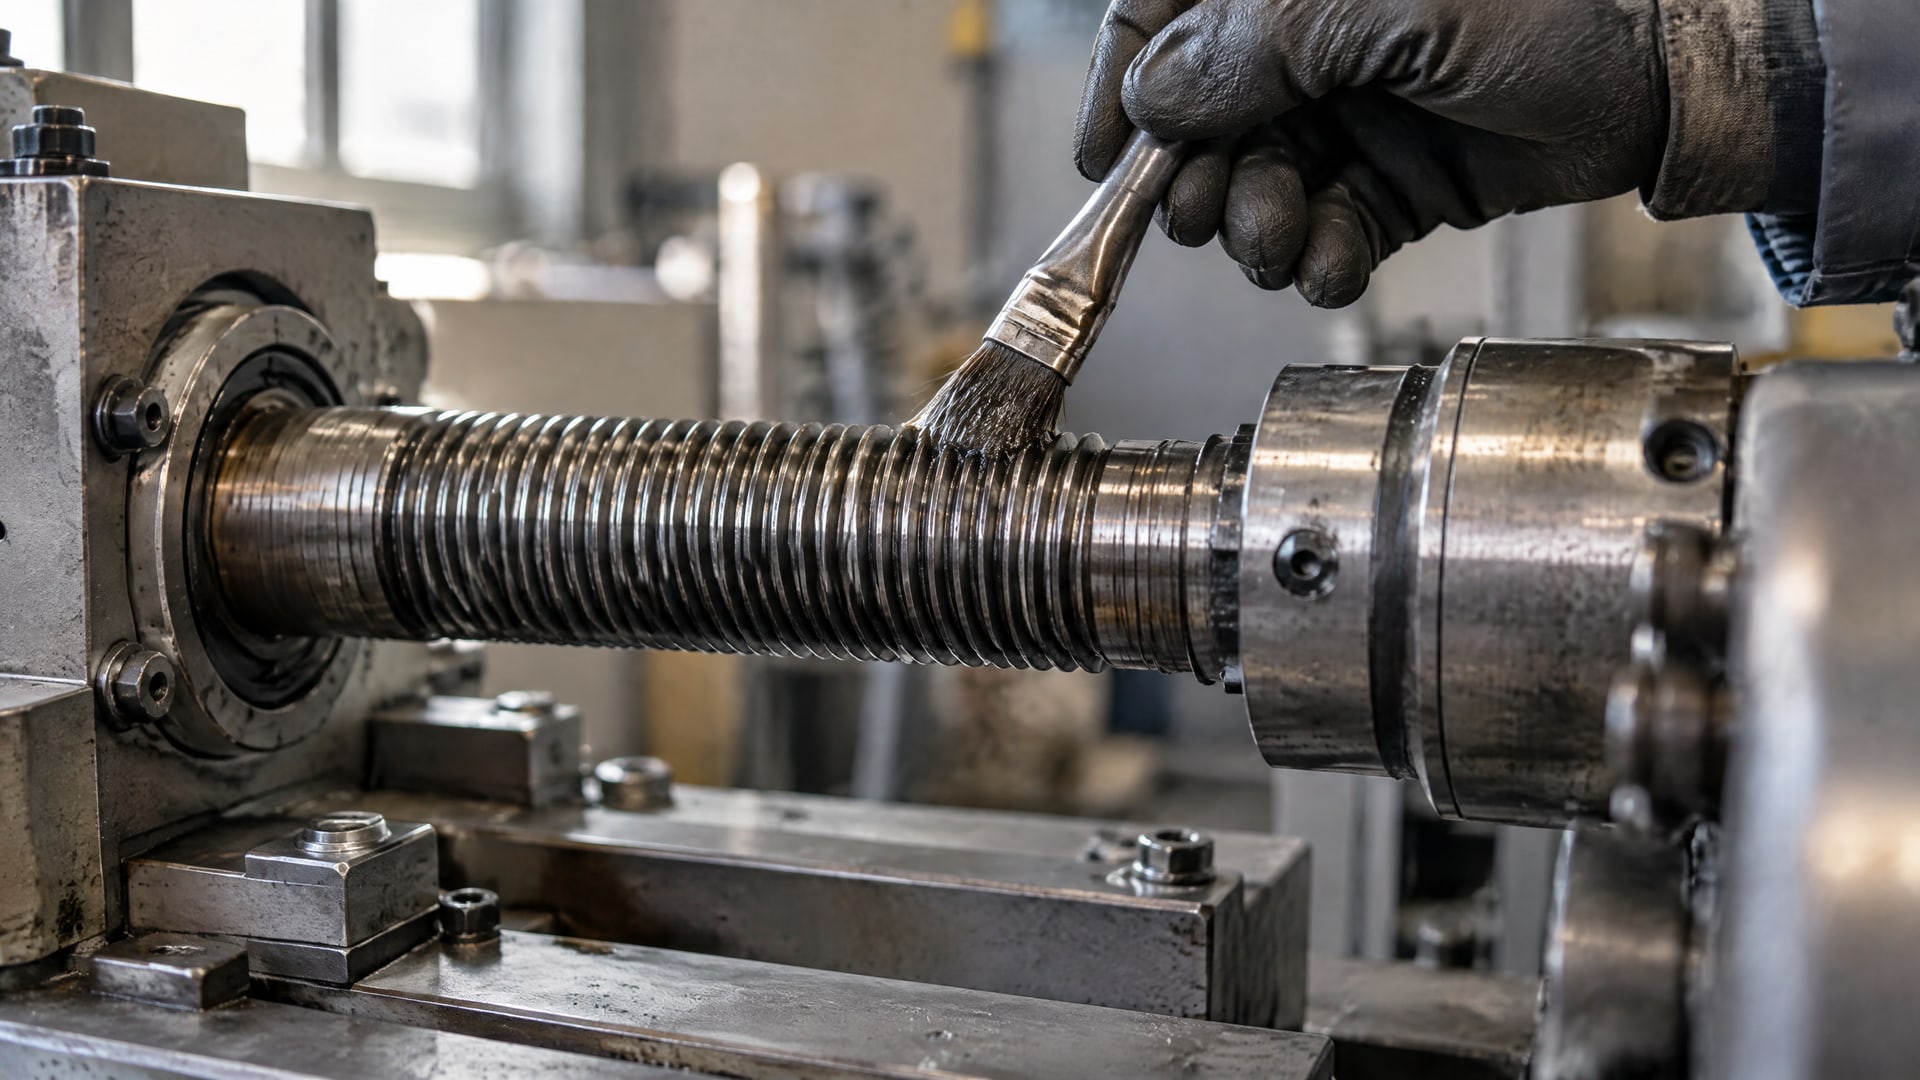
Смазка или антизадирный состав помогают разорвать контакт металл-металл между витками. Для нержавеющего крепежа применяют, в частности, смазки на основе PTFE и синтетические пасты; при выборе полезны опубликованные данные по коэффициенту трения. Важно сверяться со спецификацией и учитывать условия эксплуатации, включая температуру и среду.
На соединениях, которые работают при высоких температурах или во влажной и агрессивной среде, выбор материала требует отдельной проверки совместимости. Универсального решения для всех резьбовых пар нет: значение имеют материал деталей, профиль, состояние поверхности и режим монтажа. Для защиты резьбы от задиров недостаточно просто нанести любой состав - нужно понимать, как он влияет на трение и подходит ли для данного режима.
Как проверить резьбу и контролировать монтаж
До сборки осматривают резьбу, проверяют ее чистоту, геометрию и состояние поверхности.
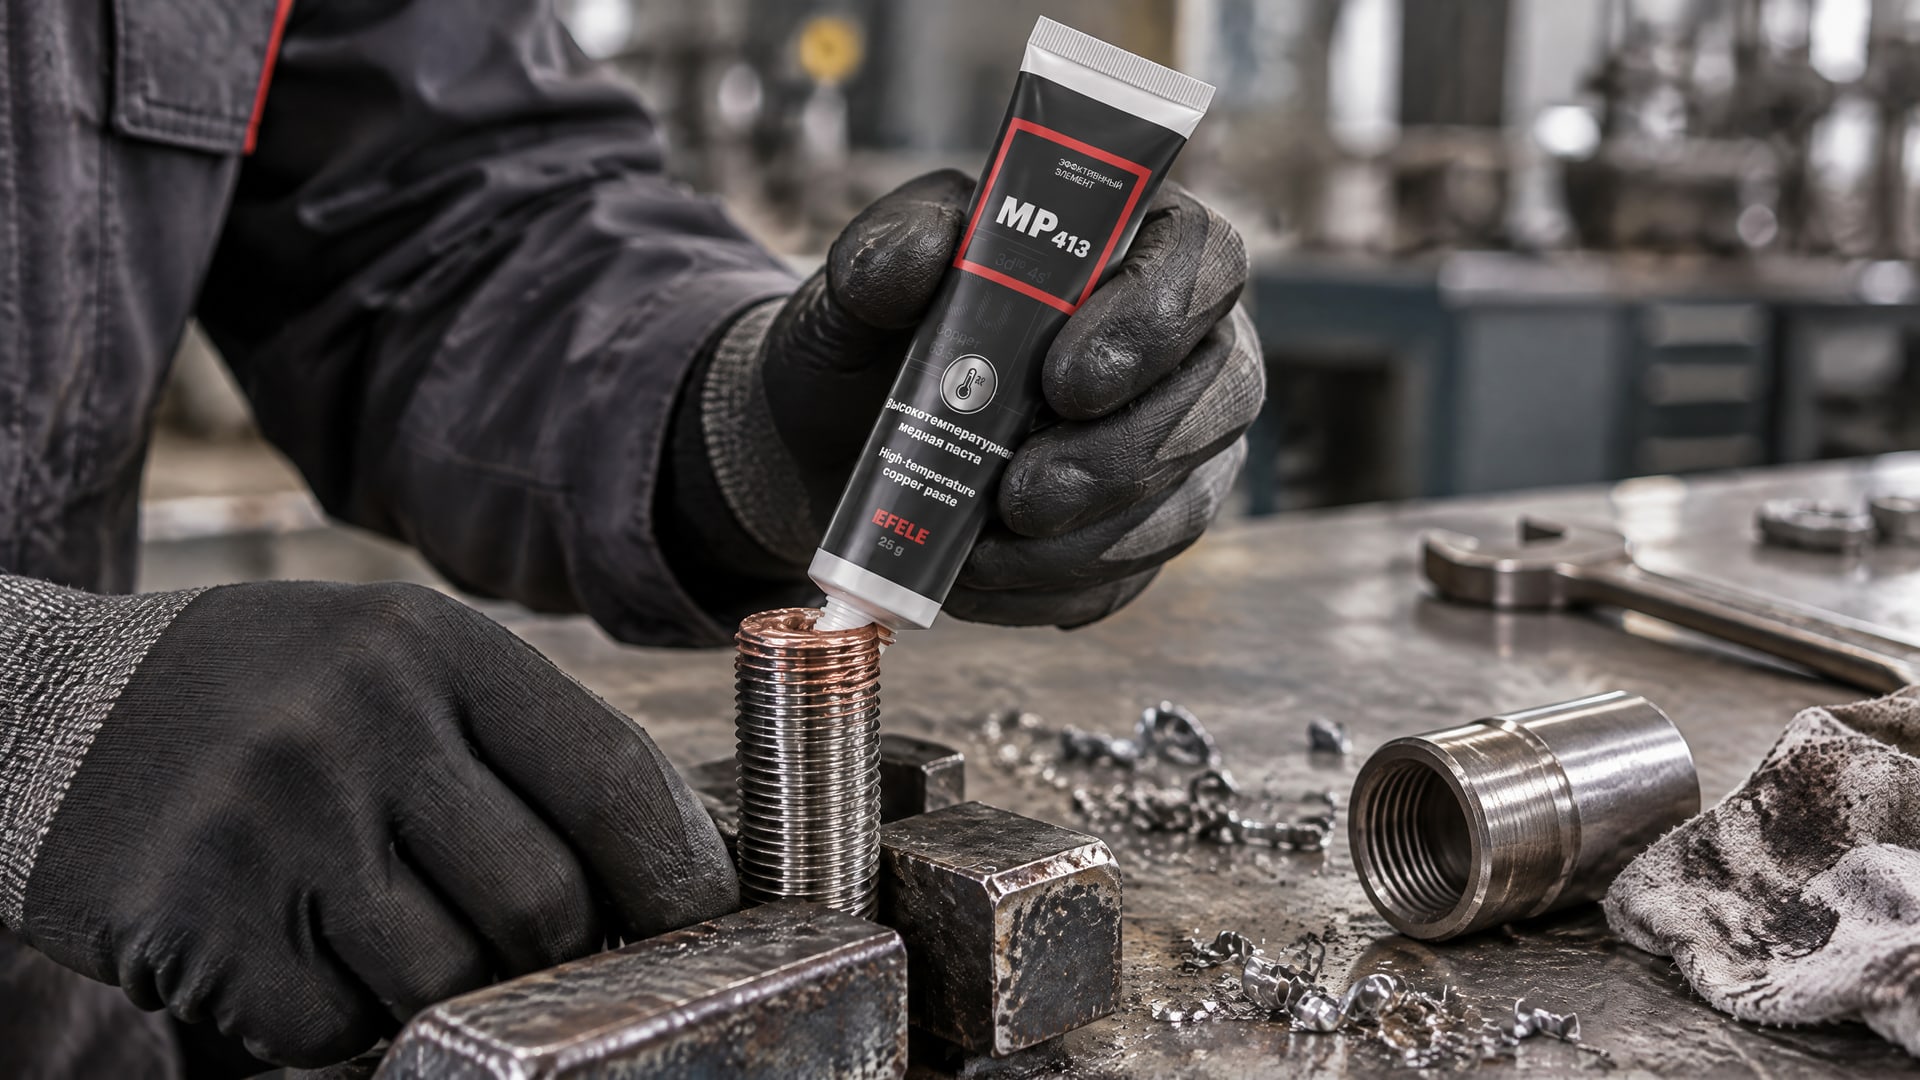
Заусенцы после механической обработки удаляют, загрязнения между витками не оставляют. При этом поверхность должна быть подготовлена корректно: чрезмерно гладкая резьба с Ra < 0,25 мкм и слишком шероховатая с Ra > 1,5 мкм связаны с повышенной склонностью к задирам.
При подборе пары крепежа учитывают твердость. Практический ориентир - разница не менее 50 единиц по шкале Бринелля между болтом и гайкой. Одного различия марок нержавеющей стали недостаточно: сочетание A2 и A4 не гарантирует, что задиров не будет. Также проверяют диаметр, зазор и профиль резьбы, поскольку ошибки геометрии повышают риск повреждения при затяжке.
Скорость и момент затяжки
Собирать соединение следует медленно, плавно и равномерно, а не ударным способом. Контроль скорости завинчивания и момента снижает вероятность задиров. Крутящий момент подбирают с учетом марки нержавеющей стали, шага и размера резьбы, а также состояния смазки. Для контроля используют динамометрический ключ и соблюдают параметры, заданные для конкретного соединения.
Перетяжка не делает соединение автоматически надежнее: она повышает поверхностные напряжения и риск заедания. При постоянном соединении смазка тоже может быть необходима, если нужно уменьшить трение при сборке. Поэтому порядок монтажа и требования к моменту стоит определить заранее, а не корректировать усилие после появления сопротивления на резьбе.
Когда нужен антизадирный состав
Если соединение работает при высоких температурах и в агрессивной среде, одной проверки геометрии может быть недостаточно. Для таких условий в качестве решения применяют медную резьбовую пасту EFELE MP-413: она помогает защитить резьбу от задиров и облегчает монтаж и демонтаж. Перед применением все равно учитывают материалы деталей и требования конкретного узла.
Как сравнить смазку и антизадирное покрытие
Способ защиты выбирают по условиям сборки, требуемой защите от коррозии и данным о трении.
Для сравнения смазок и составов в индустрии используют испытания по ISO 16047, где фиксируют общий коэффициент трения μtot или K-value. Такие данные позволяют оценивать решение предметно, а не полагаться только на общее описание продукта.
Для оценки склонности материалов к задирам применяют threshold galling test по ASTM G98. В описании метода используют схему с неподвижной кнопкой и вращающимся блоком. Результаты такого испытания характеризуют поведение материала в заданном тесте, но при выборе крепежа также учитывают реальные геометрию, поверхность и условия монтажа.
| Класс решения | Что учитывать при выборе |
|---|---|
| Литиевая смазка | Проверить совместимость с материалами и режимом работы, а также наличие данных о трении для нужного применения. |
| Молибденовая паста | Сверить требования конкретного соединения со спецификацией состава и условиями эксплуатации. |
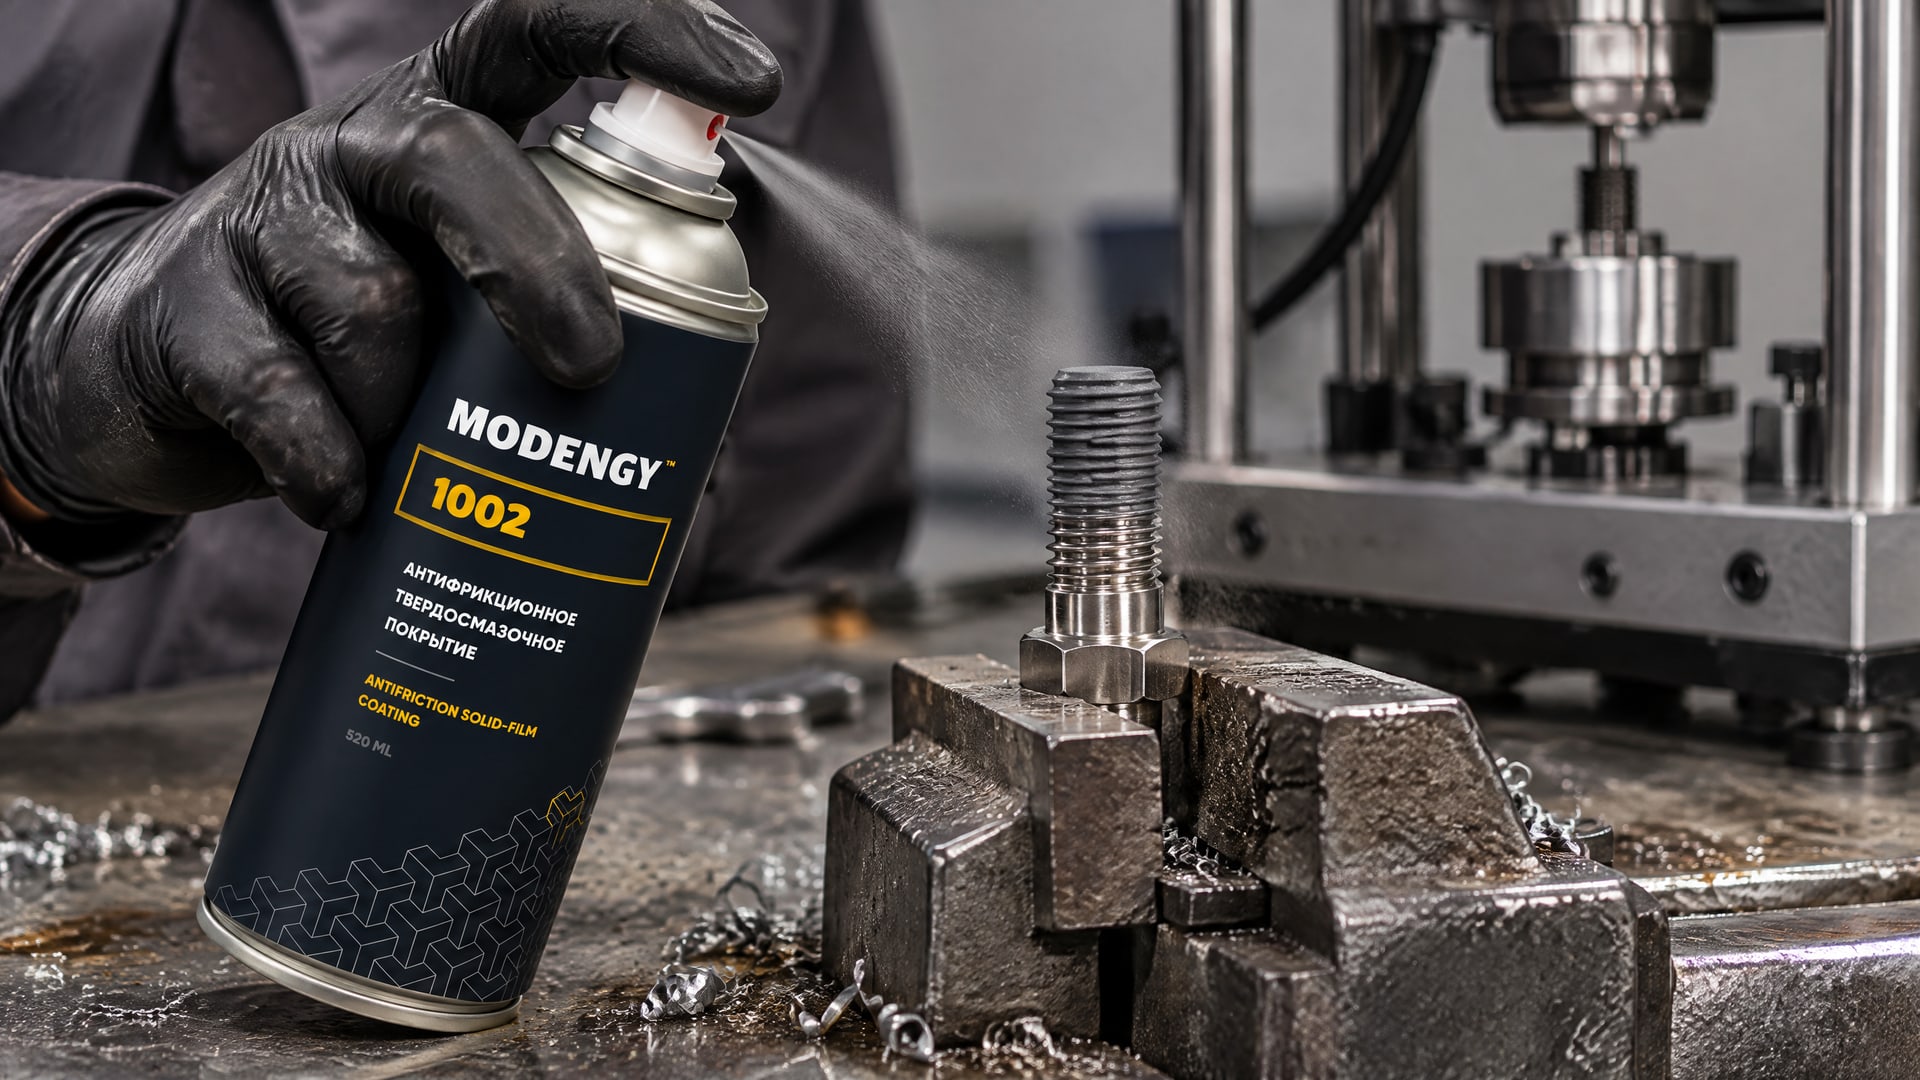
| Антифрикционное твердосмазочное покрытие MODENGY 1002 | Может рассматриваться как вариант для защиты от задиров и повышения коррозионной стойкости; заявлены низкий коэффициент трения и антикоррозионные свойства. |
Покрытие и паста отличаются способом нанесения и применением, поэтому заранее объявить один вариант подходящим для всех соединений нельзя. MODENGY 1002 в этой сравнительной оценке выступает как вариант покрытия, а не как универсальная замена смазке. Для решения сопоставляют данные о трении, совместимость с материалами и требования к коррозионной стойкости. Если доступны результаты ISO 16047, они дают более предметную основу для сравнения.
Что делать, если резьба уже заедает
Если во время затяжки резко возросло сопротивление, не следует продолжать сборку с прежним усилием или увеличивать момент.
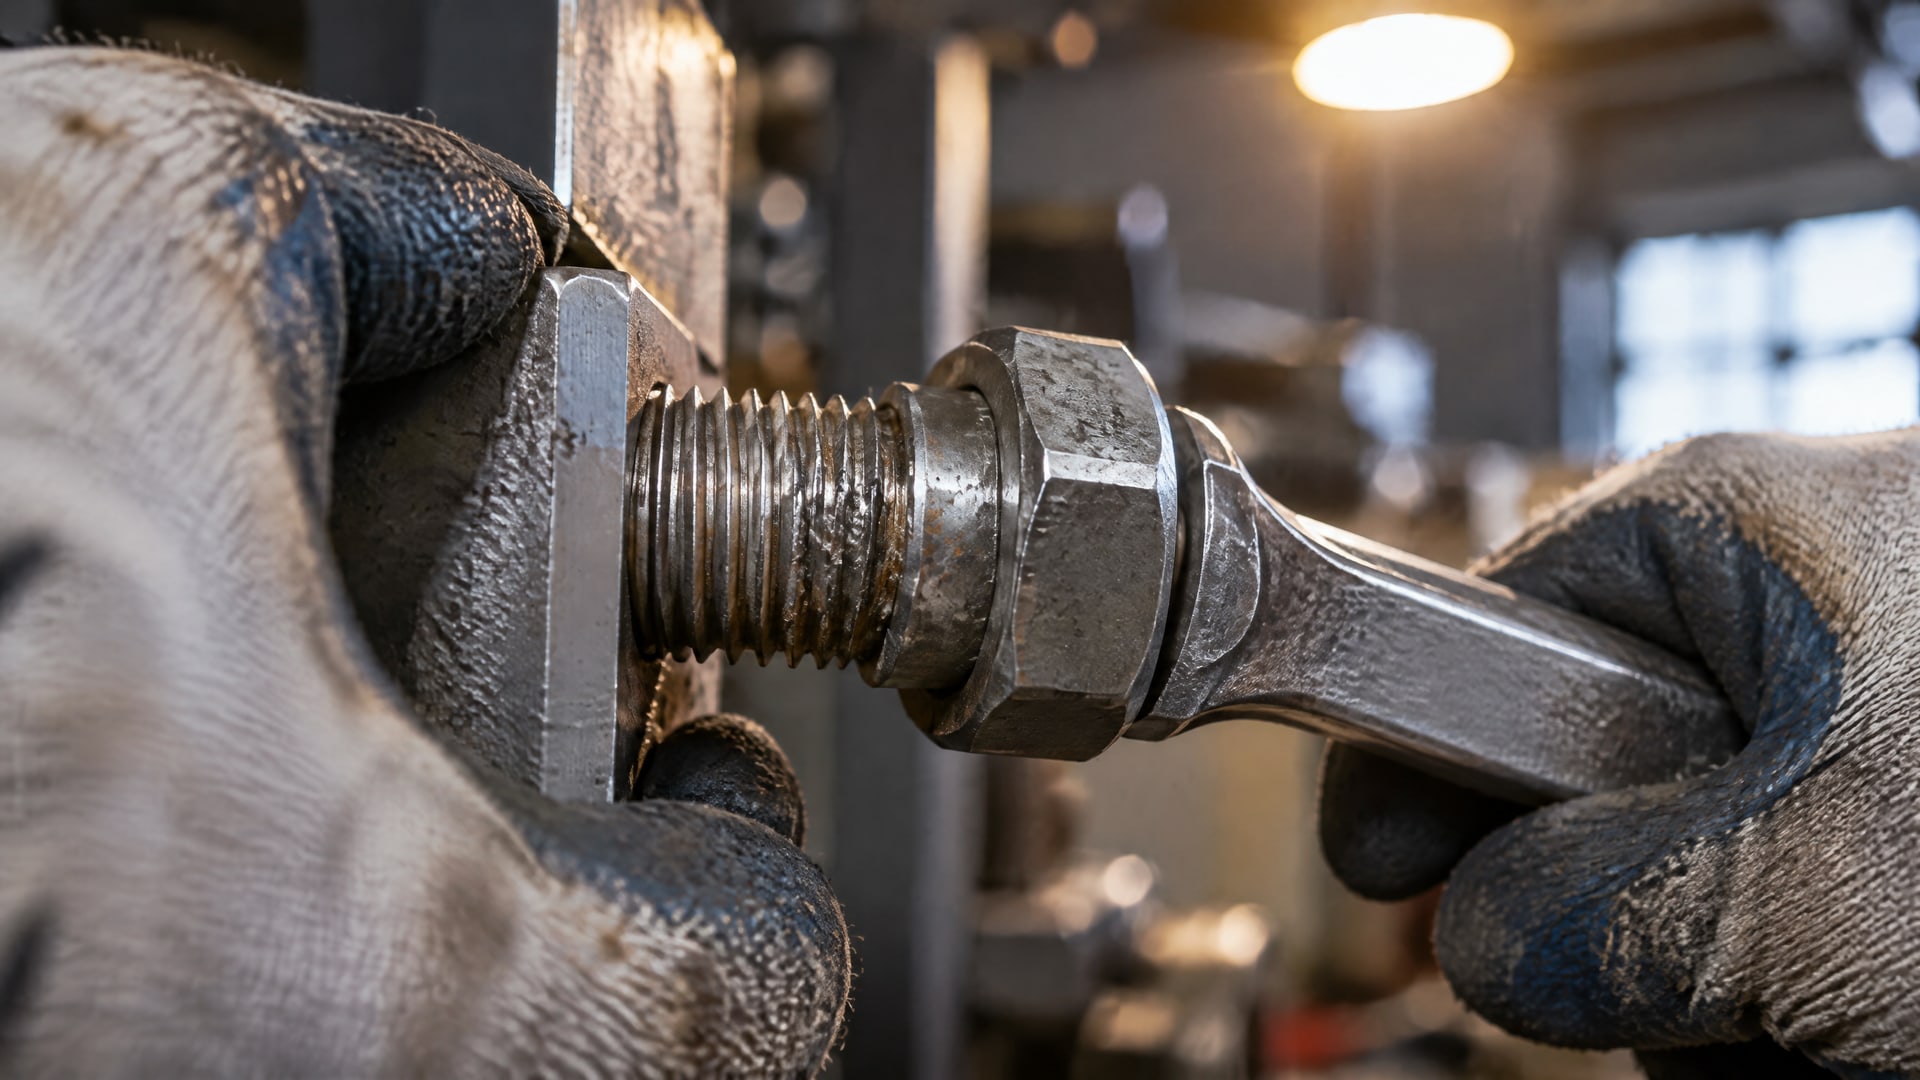
Перетяжка повышает поверхностные напряжения и может усилить повреждение. Соединение нужно остановить и проверить: загрязнения, заусенцы, состояние витков, профиль и соответствие деталей.
После разборки оценивают, нет ли следов истирания и локального схватывания на сопрягаемых поверхностях. Поврежденную резьбу не следует считать исправной только потому, что детали удалось снова соединить. Для повторной сборки проверяют чистоту и геометрию, затем выбирают способ защиты с учетом материалов и условий работы. Если соединение должно разбираться в дальнейшем, это требование учитывают при подборе смазки или покрытия.
Какие данные собрать для повторного подбора
Чтобы снизить вероятность повторного заедания, фиксируют параметры крепежа, характер повреждения и условия монтажа. Важны марка нержавеющей стали, шаг и размер резьбы, состояние поверхности, наличие смазки и применявшийся момент затяжки. Если проблема повторяется, сопоставляют эти сведения с испытательными данными по трению или оценкой склонности материала к задирам.
ASTM G98 применяют для оценки порога задиров материалов, а ISO 16047 - для испытаний трения крепежных соединений и смазок. Эти методы отвечают на разные вопросы: первый относится к склонности к задирам в заданной схеме испытаний, второй помогает оценить трение соединения. Их результаты полезно учитывать вместе с осмотром деталей и анализом реального процесса сборки.
Часто задаваемые вопросы
Почему нержавеющая сталь склонна к задирам на резьбе?
При затяжке витки скользят друг по другу, а адгезия и выделение тепла могут привести к локальному схватыванию металла. Риск зависит не только от марки стали: имеют значение твердость пары, шероховатость, чистота, геометрия резьбы, скорость сборки и применение смазки.
Помогает ли сочетание крепежа A2 и A4 от задиров?
Само по себе сочетание A2 и A4 не гарантирует защиту от заедания. Нужно учитывать твердость и геометрию деталей, состояние поверхности и условия монтажа. Для снижения риска также контролируют чистоту резьбы, скорость сборки и момент затяжки, а при необходимости применяют подходящую смазку или антизадирное покрытие.
Как проверить склонность материала к задирам?
Для оценки порога задиров применяют испытание по ASTM G98, в котором используют неподвижную кнопку и вращающийся блок. Для оценки трения крепежных соединений и смазок используют ISO 16047 с фиксацией коэффициента трения μtot или K-value. Результаты испытаний рассматривают с учетом конструкции и условий реального монтажа.
Нужно ли смазывать резьбу постоянного соединения?
Не всегда, но постоянный характер соединения сам по себе не исключает необходимости в смазке. Если при сборке есть риск контакта металл-металл и повышенного трения, смазка может снизить вероятность задиров. Выбор состава зависит от материалов, температуры и среды, а крутящий момент нужно подбирать с учетом состояния смазки.
Заключение
Задиры на резьбовых соединениях из нержавеющей стали предотвращают не одним приемом, а сочетанием правильной геометрии, чистоты, подходящей твердости деталей, смазки или покрытия и контролируемой затяжки. Фосфатирование и коррозия не дают самостоятельного ответа на вопрос о стойкости резьбы к заеданию: для выбора защиты нужны данные о трении и совместимости с условиями работы.
Перед следующей сборкой проверьте профиль и состояние резьбы, подберите момент с учетом смазки и определите, нужна ли защита от коррозии наряду со снижением трения. Для сравнения решений запросите данные испытаний по ISO 16047, а склонность материалов к задирам оценивайте по ASTM G98.
