Для деталей с внутренними диаметрами метод подготовки поверхности выбирают по требуемому результату. Если нужно удалить окалину, ржавчину или старое покрытие и получить шероховатость для сцепления нового слоя, подходит абразивная струйная обработка. Если задача - очистить металл от масел и других загрязнений, применяют химический метод. Для сложной геометрии эти способы могут дополнять друг друга: сначала обезжиривание, затем локальная абразивная обработка, промывка и контроль чистоты.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают обработку внутренних диаметров перед окраской, фосфатированием или сваркой. Разберем, как оценивать доступность поверхности, когда химическая подготовка не заменяет создание шероховатого профиля и какие требования учитывать для стали и сварных зон.
Как выбрать подготовку поверхности деталей
При выборе учитывают не только материал и вид загрязнения, но и то, что должно произойти с поверхностью дальше.
Перед покрытием обычно нужны чистый металл и подходящий профиль шероховатости. Перед химической обработкой важно удалить масла и смазки, а после щелочной или кислотной очистки тщательно промыть деталь. Для сварных изделий отдельно оценивают состояние швов и кромок.
Для стальных оснований перед нанесением покрытий применяют ISO 8504-2, описывающий абразивную струйную очистку, и ISO 12944-4, задающий рамку подготовки стальных поверхностей для лакокрасочных систем. Для зон швов, кромок и дефектов поверхности используют ISO 8501-3. В нем предусмотрены степени подготовки P1, P2 и P3; P3 означает очень тщательную подготовку без значимых видимых дефектов.
Метод стоит выбирать по требуемому результату:
- Если на стали есть окалина, ржавчина или старые слои, рассматривают абразивную обработку.
- Если необходимо удалить масло, смазку и другие загрязнения, оценивают химическую очистку.
- Если требуется и чистая поверхность, и шероховатый профиль, проверяют возможность последовательного применения двух методов.
- Если есть сварные швы, кромки и участки с дефектами, включают их отдельную подготовку и визуальную оценку.
Для порошкового покрытия в технической документации указана степень очистки Sa 2½ по DIN EN ISO 12944-4. Там же приведен ориентир по средней шероховатости Rz 40-80 мкм для хорошей адгезии лакокрасочного покрытия. Это не универсальное требование для любого материала и процесса: параметры сверяют с требованиями конкретной системы покрытия.
Важно различать чистоту и шероховатость. Обезжиривание не заменяет создание профиля, а абразивная обработка не отменяет необходимости удалить масло и смазку. Если после очистки на поверхности остаются загрязнения, устойчивое сцепление покрытия с основанием не гарантировано.
Обработка внутренних диаметров абразивной струей
Микропескоструйная обработка может быть уместна внутри детали, если необходимо убрать окалину, ржавчину или прежнее покрытие и подготовить сталь под новый слой.
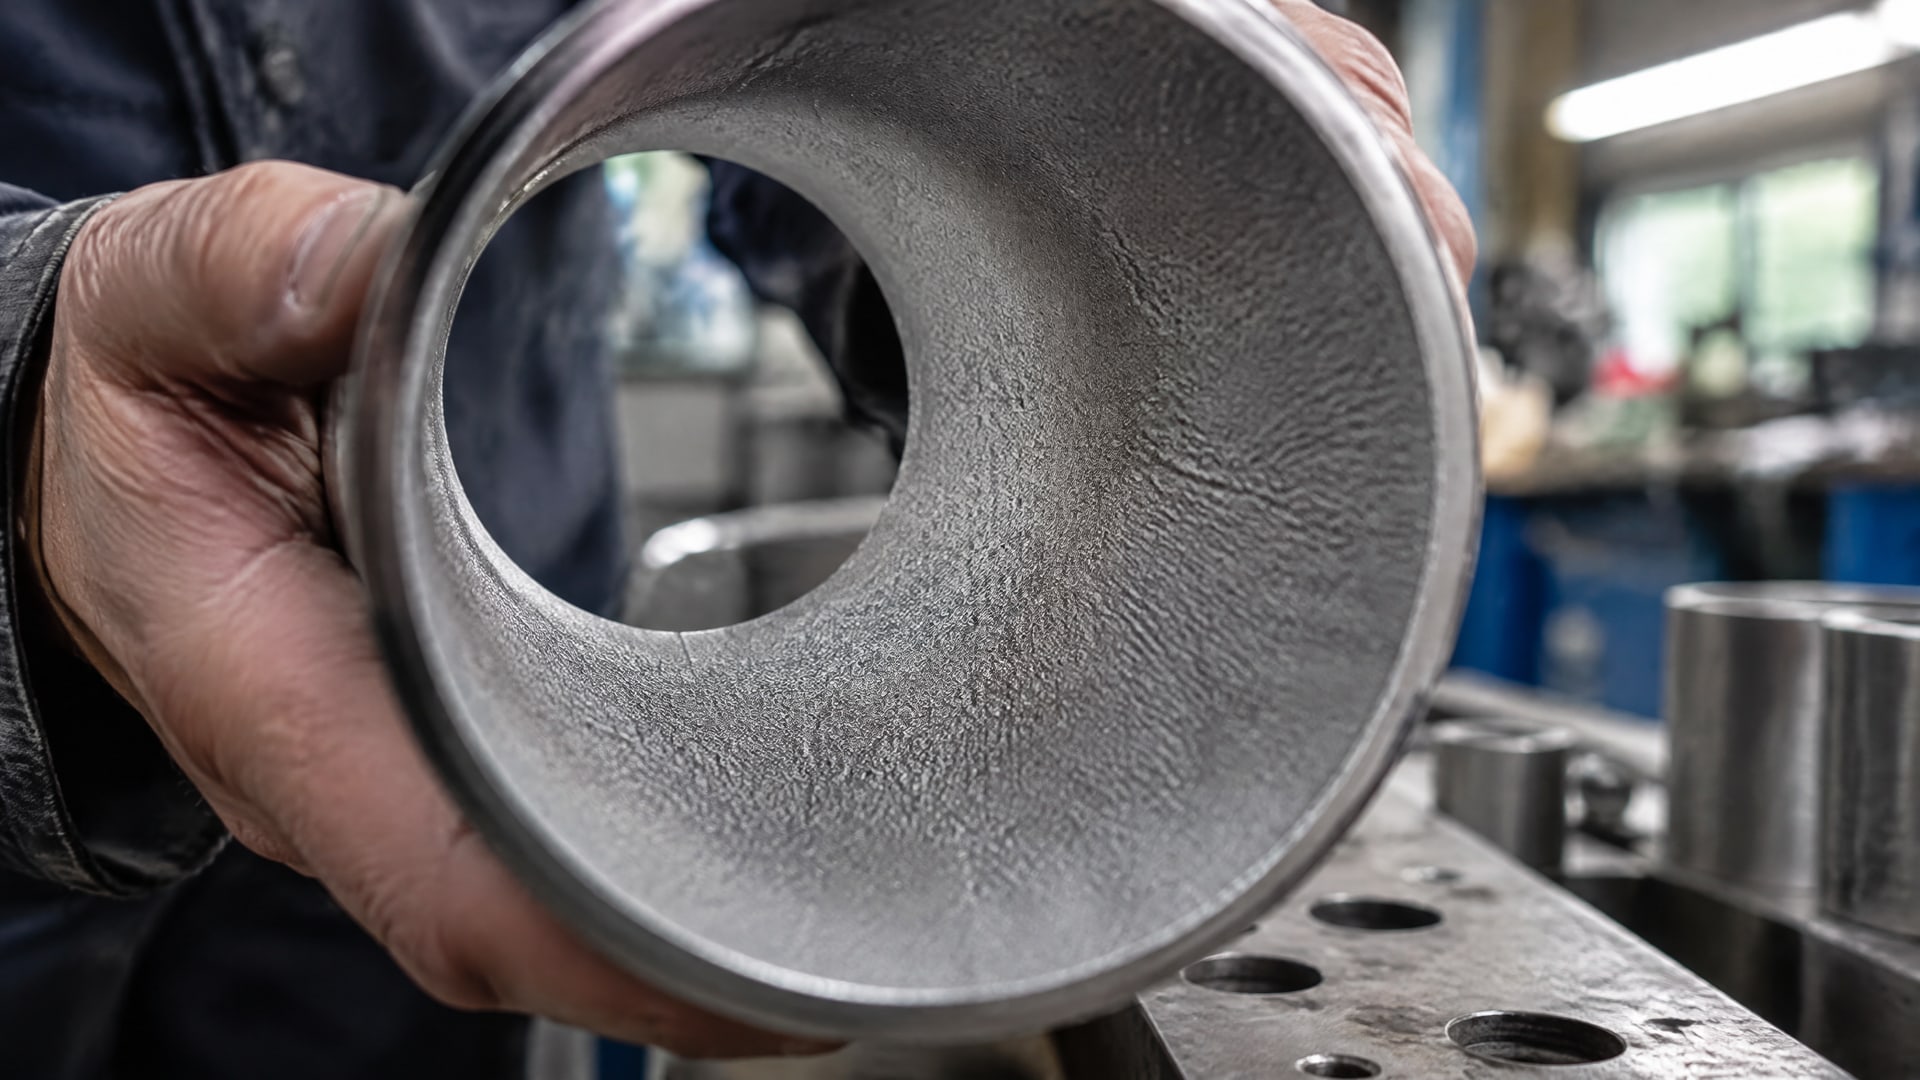
Ее преимущество для последующего покрытия - возможность сформировать шероховатую поверхность. ISO 8504-2 описывает абразивную струйную очистку стали перед нанесением покрытий, а требования к итоговому состоянию основания зависят от выбранной системы.
Для внутреннего диаметра имеет значение, достигает ли абразив всей рабочей поверхности. Сложная геометрия, переходы и полости затрудняют обработку и проверку результата. Поэтому недостаточно оценить только доступный входной участок: нужно убедиться, что очистили именно те зоны, на которые будет нанесено покрытие. Возможность осмотра и критерии приемки следует определить до начала работ.
Угловатый и более крупный абразив обычно создает более шероховатую поверхность, что может улучшить сцепление грунта с основанием. Для порошковых покрытий приведен ориентир Rz 40-80 мкм. Это значение нельзя автоматически переносить на любое покрытие или внутреннюю поверхность: требуемый профиль уточняют по документации применяемой системы.
Пескоструйная обработка стали не решает задачу обезжиривания сама по себе. Если внутри детали присутствуют масла или смазки, загрязнения следует удалить до абразивного этапа. Иначе чистота поверхности после обработки может оказаться недостаточной для нанесения покрытия.
При приемке оценивают два разных результата: удалены ли загрязнения и получен ли требуемый профиль. Степени P1, P2 и P3 из ISO 8501-3 относятся к подготовке сварных швов, кромок и участков с дефектами, а не к оценке шероховатости внутреннего диаметра. Для этой зоны задают отдельные критерии, связанные с покрытием и технологией обработки.
Химическая очистка и фосфатирование перед покрытием
Химическая подготовка подходит, когда основная задача - удалить масло, смазку и другие загрязнения, чтобы получить химически чистую поверхность.
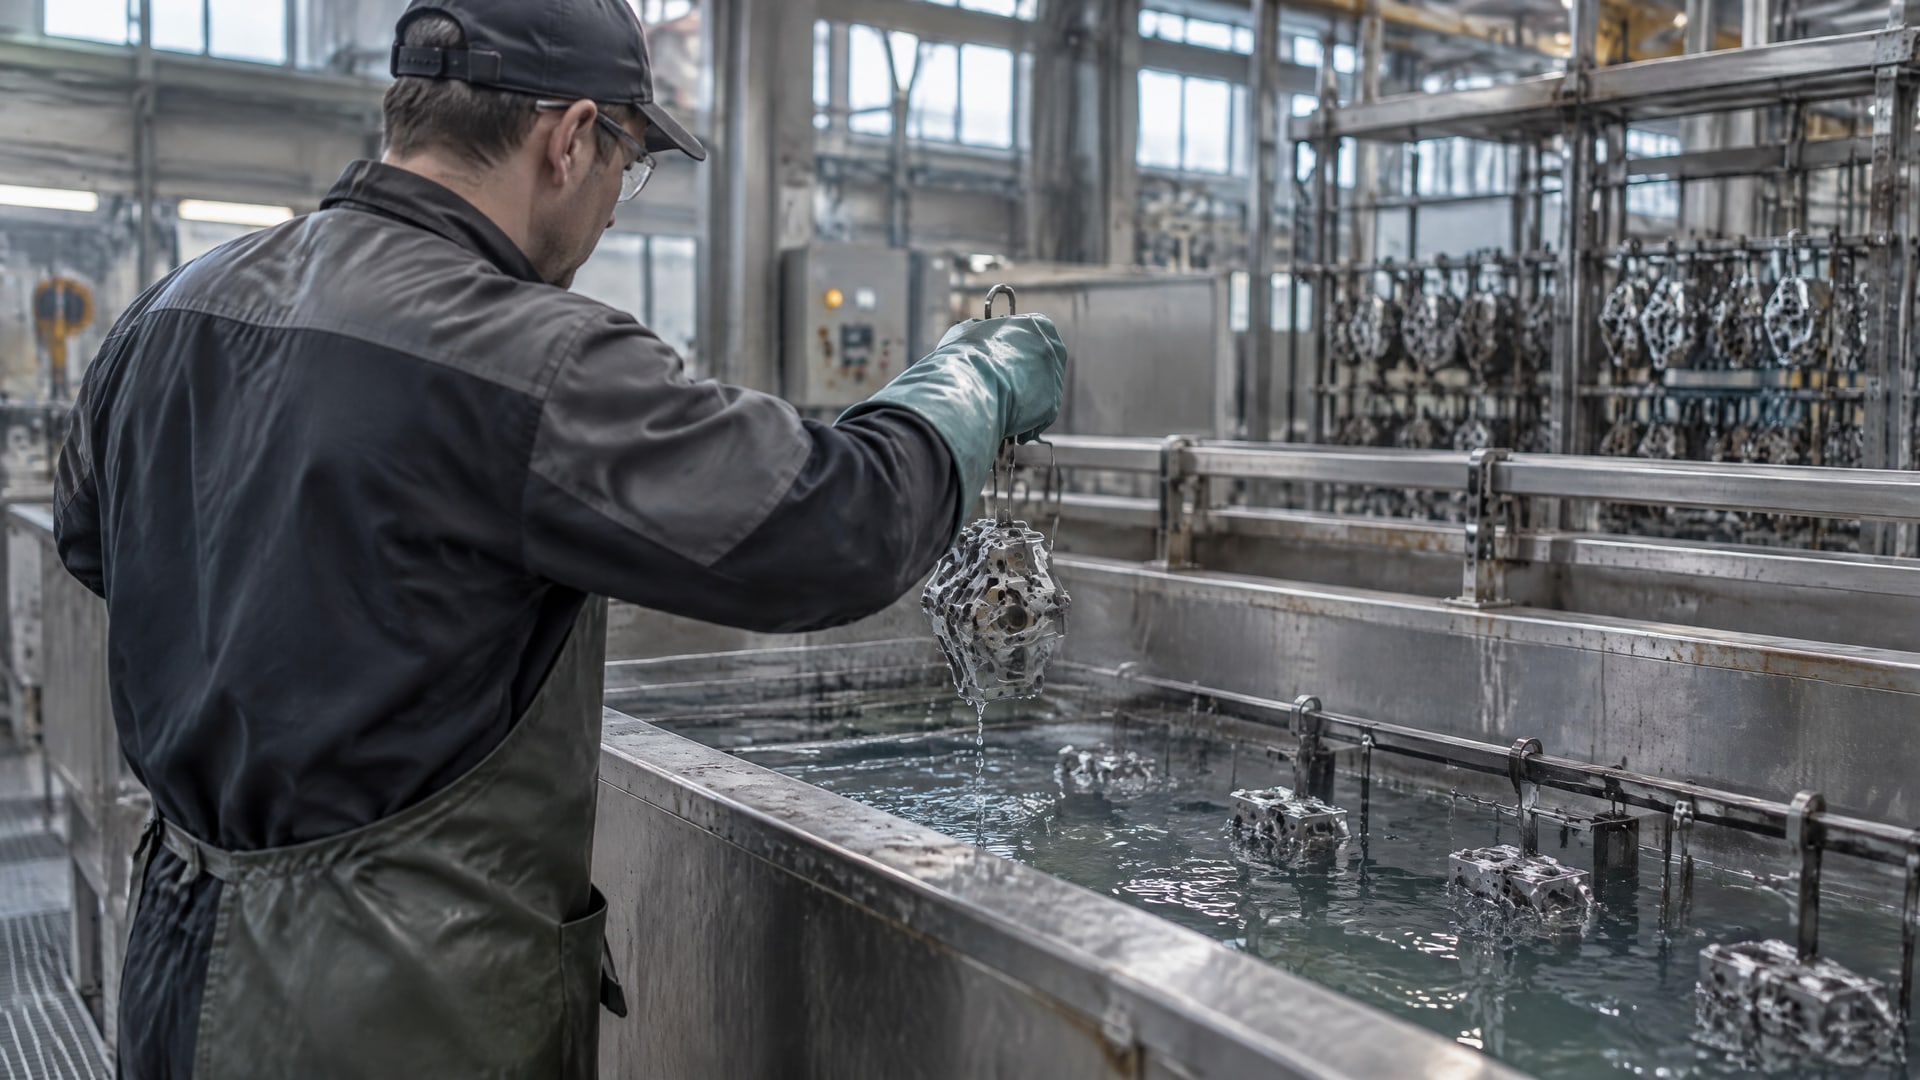
Для деталей с полостями и внутренними диаметрами важно проверить, что раствор контактировал с нужными зонами, а затем полностью удален. Остатки реагентов могут ухудшить качество покрытия или эффективность последующего фосфатирования.
ISO 9717:2010 указывает на необходимость тщательной промывки после щелочной или кислотной очистки. Особое внимание требуется деталям с полостями, швами и другими участками, где могут задерживаться загрязнения или реагенты. Поэтому для сложной геометрии в технологическом процессе предусматривают не только очистку, но и промывку с контролем результата.
Фосфатирование перед покрытием не заменяет подготовку поверхности. До него металл должен быть очищен, а остатки щелочных или кислотных составов - удалены промывкой. Фосфатный слой не исправляет недостаточную очистку от масла и не гарантирует требуемую шероховатость для конкретной системы покрытия.
При выборе химического метода учитывают свойства стали. Для высокопрочных сталей с пределом прочности не менее 1000 МПа ISO 9717 рекомендует рассматривать неэлектролитические щелочные и анодные щелочные очистители, а также механическую очистку, чтобы снизить риск водородной хрупкости. Это ориентир для выбора процесса, а не основание применять один метод без оценки конкретной детали.
Химическая очистка и абразивная обработка решают разные задачи. Первая помогает удалить загрязнения, вторая формирует профиль поверхности и удаляет окалину, ржавчину или старые слои. Если для покрытия нужны оба результата, техпроцесс должен отдельно подтверждать чистоту и состояние профиля после соответствующих операций.
Комбинированная обработка сложных внутренних поверхностей
Для детали со сложными внутренними диаметрами может подойти последовательность из предварительного обезжиривания, локальной абразивной обработки и последующего контроля чистоты.
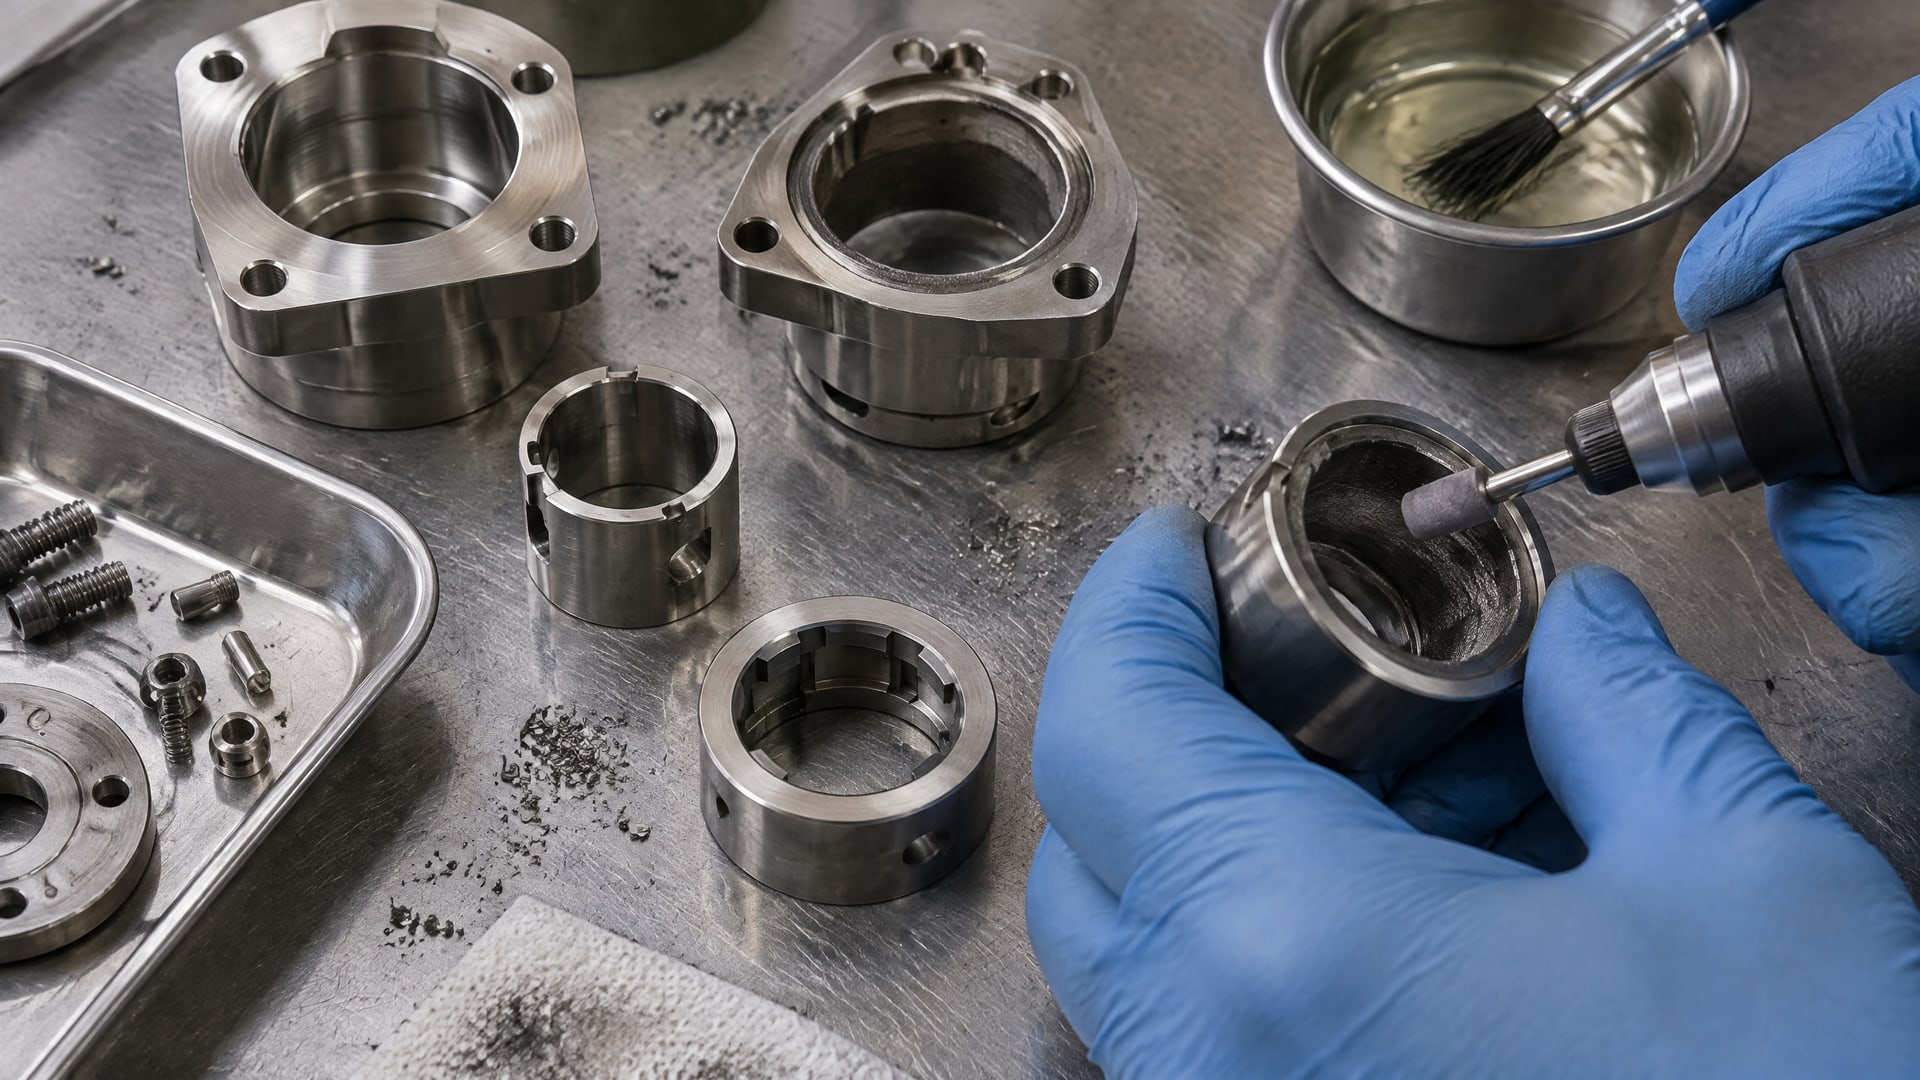
При необходимости в процесс включают фосфатирование, но только после очистки и промывки. Такая схема сочетает удаление загрязнений с подготовкой профиля, не приравнивая один метод к другому.
Порядок операций зависит от состояния поверхности. Если внутри есть масло, смазка, окалина и ржавчина, одной абразивной обработки может быть недостаточно: загрязнения, содержащие масло, нужно учитывать до начала струйного этапа. Если после химической очистки планируется нанесение покрытия или фосфатирование, остатки реагентов необходимо удалить тщательной промывкой согласно ISO 9717:2010.
Совет инженера
- Сценарий: для покрытия важны адгезия и снижение износа на труднодоступных внутренних поверхностях.
- Что делают: очищают и подготавливают поверхность, затем оценивают возможность нанесения антифрикционного покрытия. Для подготовки поверхности под антифрикционные покрытия MODENGY в качестве отдельного этапа предусмотрен MODENGY Очиститель-активатор.
- Итог: перед нанесением проверяют чистоту и соответствие подготовленной поверхности требованиям выбранного покрытия, а не ограничиваются фактом обезжиривания.
Антифрикционные покрытия MODENGY, нанесенные на подготовленную поверхность, снижают трение и защищают от износа. Для внутренних диаметров это имеет значение, когда доступ к зоне обслуживания ограничен. Само покрытие не заменяет очистку или подготовку металла: стабильность результата зависит от состояния поверхности перед нанесением.
Чтобы исключить неоднозначность в производстве, для каждой детали задают последовательность операций, критерии приемки и способ контроля внутренних зон. Если невозможно визуально проверить всю поверхность, это ограничение учитывают при выборе метода и организации контроля. Конкретные параметры подготовки сверяют с документацией покрытия и требованиями к изделию.
Подготовка поверхностей деталей под сварку и покрытие
Для сварных изделий подготовка не заканчивается очисткой основного металла.
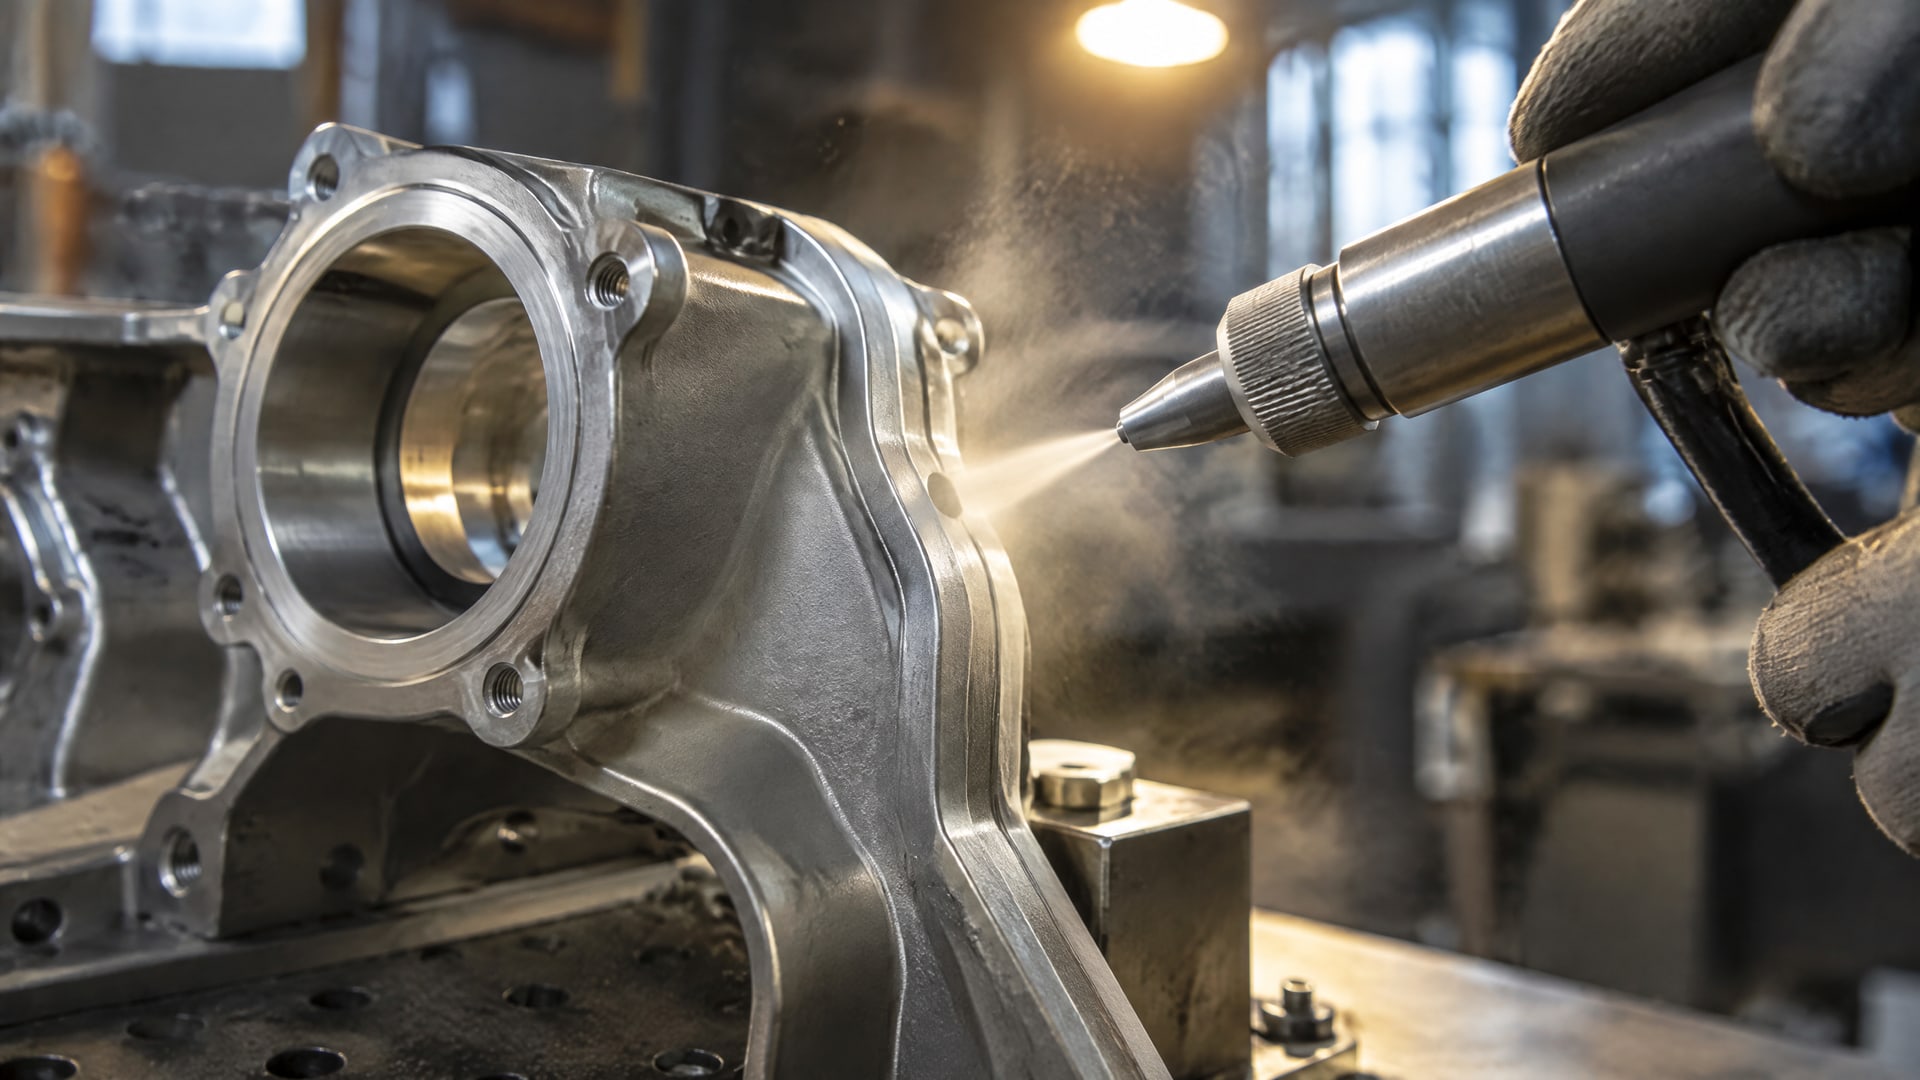
ISO 8501-3 рассматривает сварные швы, кромки и другие зоны с дефектами поверхности и задает степени P1, P2 и P3. Стандарт также предусматривает удаление брызг сварки, заусенцев и острых кромок перед нанесением красок и родственных материалов.
Перед подготовкой покрытия сначала оценивают сварные и кромочные участки, затем выбирают обработку основной поверхности. Если на изделии есть внутренние диаметры, их проверяют отдельно: наружная поверхность не показывает, насколько очищены и обработаны каналы. Для каждого участка важно понимать, какой результат нужен - химическая чистота, удаление окалины и ржавчины, требуемая шероховатость или подготовка дефектных зон.
Подготовка поверхности детали и заготовки к разметке отличается от подготовки под покрытие или сварку целью операции. Доступные требования в ISO 8501-3 относятся к сварным швам, кромкам и дефектам перед нанесением покрытий, поэтому автоматически переносить их на разметку нельзя. Для разметки критерии следует определять по требованиям конкретного производственного процесса.
Для подготовки поверхностей деталей под сварку важно не смешивать очистку с устранением дефектов геометрии. Удаление масла и загрязнений не убирает заусенцы и острые кромки, а обработка шва не заменяет подготовку внутреннего канала. В технологической инструкции стоит разнести эти задачи по операциям и указать, какие зоны проверяют после каждой из них.
Если за покрытием следует сварка или, наоборот, покрытие наносят на сварное изделие, порядок операций задают с учетом технологического процесса. Степени P1, P2 и P3 помогают обозначить уровень подготовки сварных зон, но не устанавливают требуемую шероховатость для любого покрытия. Для нее ориентируются на параметры конкретной системы; для порошковых покрытий в источниках приведен диапазон Rz 40-80 мкм.
Часто задаваемые вопросы
Что выбрать для внутреннего диаметра: микропескоструйную обработку или химическую очистку?
Выбор зависит от загрязнений и требуемого состояния поверхности. Химическая очистка нужна для удаления масел и других загрязнений, а абразивная струйная обработка помогает убрать окалину, ржавчину и старые слои, а также сформировать профиль. Если необходимы оба результата, применяют последовательные этапы и контролируют чистоту после обработки.
Заменяет ли фосфатирование подготовку поверхности перед покрытием?
Нет. Перед фосфатированием поверхность должна быть химически чистой, а после щелочной или кислотной очистки деталь нужно тщательно промыть. Остатки реагентов способны ухудшить качество покрытия или эффективность фосфатирования. Сам процесс фосфатирования не заменяет удаление масел, смазок и загрязнений и не гарантирует требуемую шероховатость основания.
Как подготовить сварные швы и кромки перед нанесением покрытия?
Для сварных швов, кромок и участков с дефектами применяют требования ISO 8501-3. Стандарт предусматривает степени подготовки P1, P2 и P3, а также удаление брызг сварки, заусенцев и острых кромок. После оценки этих зон отдельно выбирают способ подготовки основной поверхности и внутренних диаметров.
Какая шероховатость нужна для адгезии покрытия к стали?
Для порошковых покрытий в технической документации указан ориентир средней шероховатости Rz 40-80 мкм. Его не следует считать универсальным параметром для любой лакокрасочной или антифрикционной системы. Требуемое значение сверяют с документацией конкретного покрытия и оценивают вместе с чистотой поверхности перед нанесением.
Заключение
Для обработки внутренних диаметров абразивный и химический методы не конкурируют напрямую: абразивная струя помогает удалить окалину и сформировать шероховатый профиль, а химическая очистка удаляет масла и другие загрязнения. Фосфатирование проводят после очистки и промывки, а сварные швы и кромки подготавливают с учетом ISO 8501-3.
Следующий шаг - определить загрязнения, требуемое состояние поверхности и доступность внутренней зоны для обработки и контроля. Затем согласовать последовательность операций и критерии приемки с требованиями покрытия или сварочного процесса.
