Антифрикционное твердосмазочное покрытие не восстанавливает поврежденный анодный слой. Если дефект затронул алюминиевое основание, сначала ремонтируют основу и восстанавливают анодирование; сухую пленочную смазку наносят только на подготовленную поверхность. Для узла, где важно скольжение резиновой прокладки, это разделение задач помогает не подменять ремонт основания нанесением верхнего слоя.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ ремонта алюминиевой детали, в том числе сплава Д16. Ниже разобраны локальное восстановление анодирования, требования к поверхности и применение антифрикционного покрытия как части многослойной системы.
Почему твердосмазочное покрытие не восстанавливает анодный слой
Анодирование и сухая пленочная смазка решают разные задачи.
Анодный слой формируют на алюминии как поверхностное покрытие, а твердосмазочный состав наносят поверх подготовленной подложки, чтобы снизить износ, риск заедания и коррозионное воздействие. Поэтому поврежденную анодировку нельзя считать восстановленной только потому, что царапину перекрыли антифрикционным составом.
Если дефект затронул базовый металл, сначала требуется ремонт основания после удаления анодного слоя в зоне повреждения. Для локального восстановления применяют, в частности, brush anodizing. Перед нанесением нового слоя у краев дефекта убирают резкий переход, чтобы не получить истончение покрытия на границе ремонта. Полировать царапину без оценки состояния основания недостаточно, если поврежден сам алюминий.
После ремонта анодирования отдельно решают, допустимо ли наносить сухую пленочную смазку. Тип, состояние и толщина существующего анодного слоя должны соответствовать требованиям выбранной системы. До работы также определяют, разрешены ли удаление старого покрытия и восстановление поверхности, а также какая суммарная толщина слоев допустима.
Для алюминия в качестве подложки под антифрикционные покрытия указывают hard anodize или chromate conversion. В справочном материале для hard anodize приведен ориентир толщины 5–10 µm. Это не универсальное требование для любой детали: пригодность существующего слоя и условия его перекрытия согласуют по документации на конкретную систему.
Как восстановить анодный слой на алюминии
Последовательность ремонта зависит от глубины повреждения.
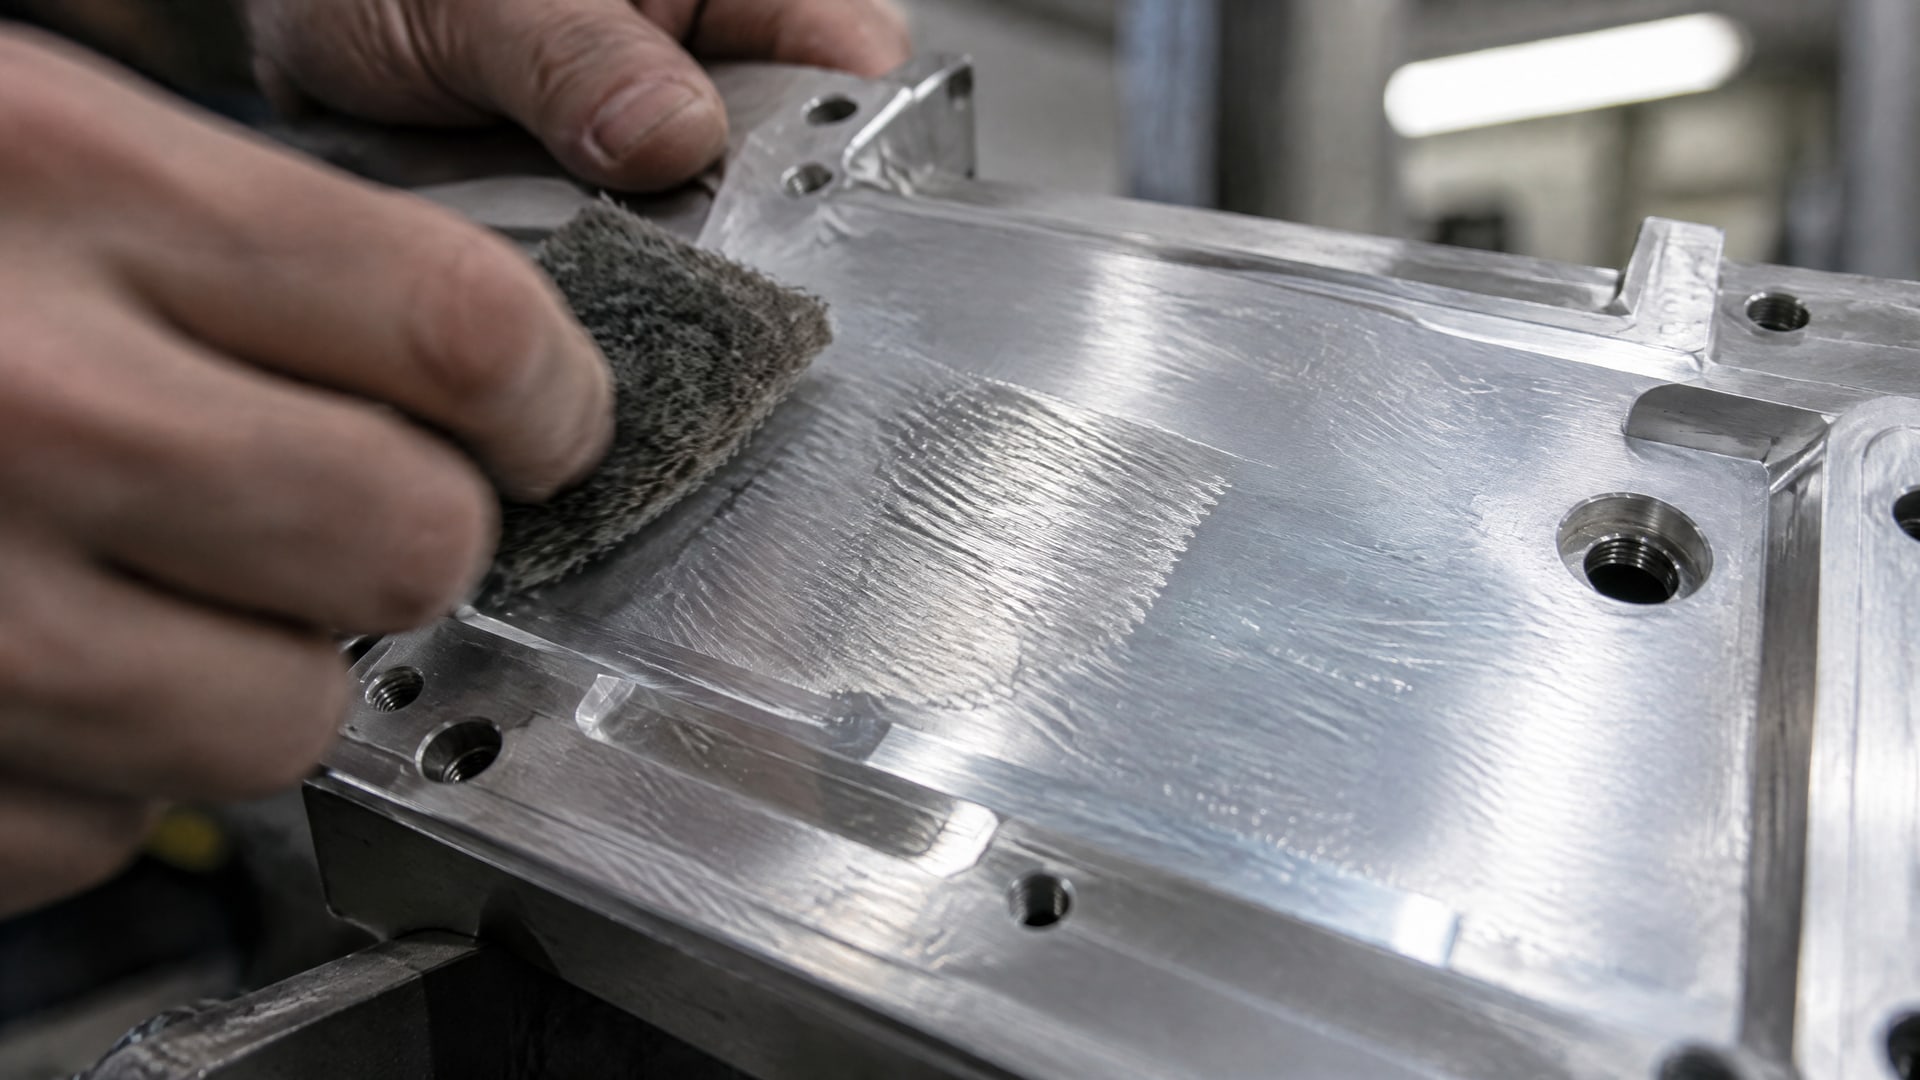
Если пострадал только поверхностный слой, оценивают возможность локального восстановления анодирования. Если задето основание, дефектную область подготавливают механически, удаляют остатки старого анодного слоя и ремонтируют металл, после чего восстанавливают анодирование. Нанесение сухой смазки не заменяет ни один из этих этапов.
Для локального ремонта важно подготовить не только саму царапину, но и ее границы. Резкий край между старым и восстановленным участками может привести к тому, что новый анодный слой окажется тоньше у перехода. Поэтому кромку дефекта сглаживают до нанесения нового покрытия. Конкретный способ подготовки выбирают с учетом состояния детали и применяемой технологии ремонта.
До повторного нанесения покрытий нужно зафиксировать исходное состояние поверхности и проверить требования к системе слоев. В частности, важно определить, можно ли удалять существующее покрытие, требуется ли восстановление поверхности и какая суммарная толщина допустима. Без этих решений дополнительный слой может оказаться несовместимым с требованиями к детали или узлу.
Исследование анодных покрытий также показывает, что режим обработки влияет на коэффициент трения: в одном исследовании подходящая температура гидротермальной обработки составила 400 °C. Это значение относится к условиям конкретного исследования, а не к универсальному режиму локального ремонта. Переносить его на другую деталь без технологической документации нельзя.
Подготовка алюминия перед нанесением антифрикционного покрытия
Наносить сухую пленочную смазку следует на чистую и подготовленную поверхность.
В спецификации NASA PRC-8001 для нанесения на алюминиевый компонент предусмотрено предварительное анодирование по PRC-5006. Поверхность должна быть визуально однородной и не иметь видимых дефектов, жира, масла, грязи, ржавчины, окалины и коррозии.
Для уже анодированного алюминиевого узла абразивная обработка может не требоваться. Это не отменяет проверки слоя и подготовки поверхности: метод обработки зависит от состояния детали и требований к конкретной системе. До нанесения также выясняют, разрешено ли перекрытие существующего анодирования и какие ограничения заданы для суммарной толщины.
Сухую пленку наносят распылением несколькими тонкими равномерными слоями. Каждый слой должен высохнуть перед нанесением следующего. Толстое однослойное нанесение не соответствует указанному в PRC-8001 подходу. Составы такого типа могут включать MoS2, графит, WS2 и/или PTFE в термореактивной полимерной связке; конкретный состав зависит от покрытия.
Для узла, где происходит скольжение резиновой прокладки, чистота и ровность рабочей поверхности особенно важны: частицы загрязнений и дефекты повышают риск нарушения контакта и ускоренного износа. Поэтому до нанесения проверяют поверхность, а после ремонта убеждаются, что покрытие соответствует технологии и не перекрывает дефекты основания без ремонта.
Антифрикционное покрытие для скольжения резиновой прокладки
В узле с резиновой прокладкой задача обычно состоит не только в снижении трения: нужно сохранить подготовленную поверхность и не допустить, чтобы загрязнения или повреждения нарушили работу контакта.
Если деталь подвергается фреттинг-износу, выбор покрытия стоит рассматривать вместе с материалом основания и состоянием анодирования. Для сплава Д16 такая постановка задачи релевантна: его использовали в исследовании поведения алюминиевых сплавов при фреттинг-износе.
При этом результат одного исследования нельзя автоматически переносить на другую конструкцию или покрытие. В работе по анодным слоям коэффициент трения зависел от режима гидротермальной обработки, а температура 400 °C была подходящей именно в условиях этого исследования. Для промышленной детали ориентируются на ее конструкцию и требования к покрытию, а не на отдельный лабораторный параметр.
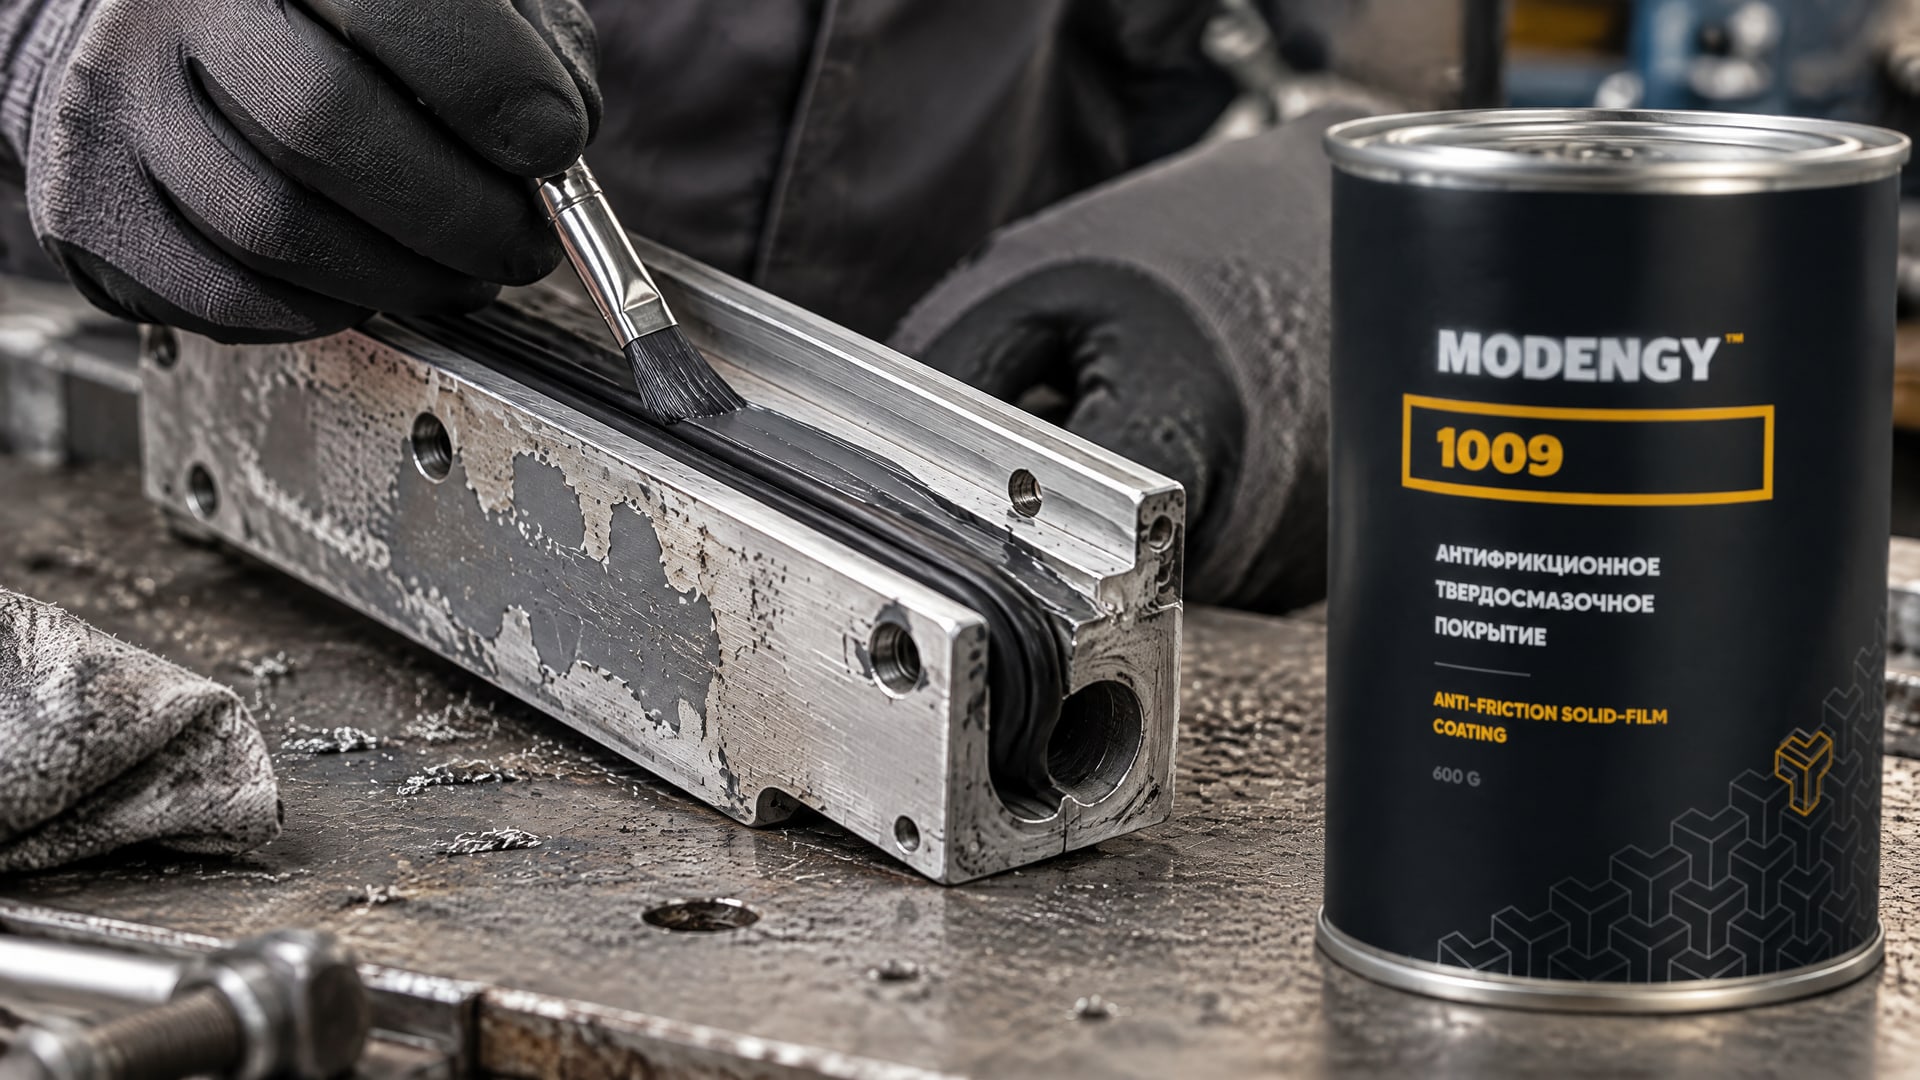
Когда основание отремонтировано, анодный слой восстановлен, а поверхность подготовлена, функциональный верхний слой подбирают под задачу скольжения и условия контакта. В такой схеме для алюминиевого сплава Д16 можно рассматривать MODENGY 1009 на основе политетрафторэтилена (ПТФЭ): его химическая стойкость и гидрофобные свойства подходят для роли антифрикционного верхнего покрытия. Оно не воссоздает анодирование, поэтому нанесение не должно подменять ремонт основания и восстановление подложки.
Как проверить совместимость слоев перед ремонтом
Перед ремонтом инженер или закупщик должен собрать сведения не только о верхнем покрытии, но и о состоянии существующей поверхности.
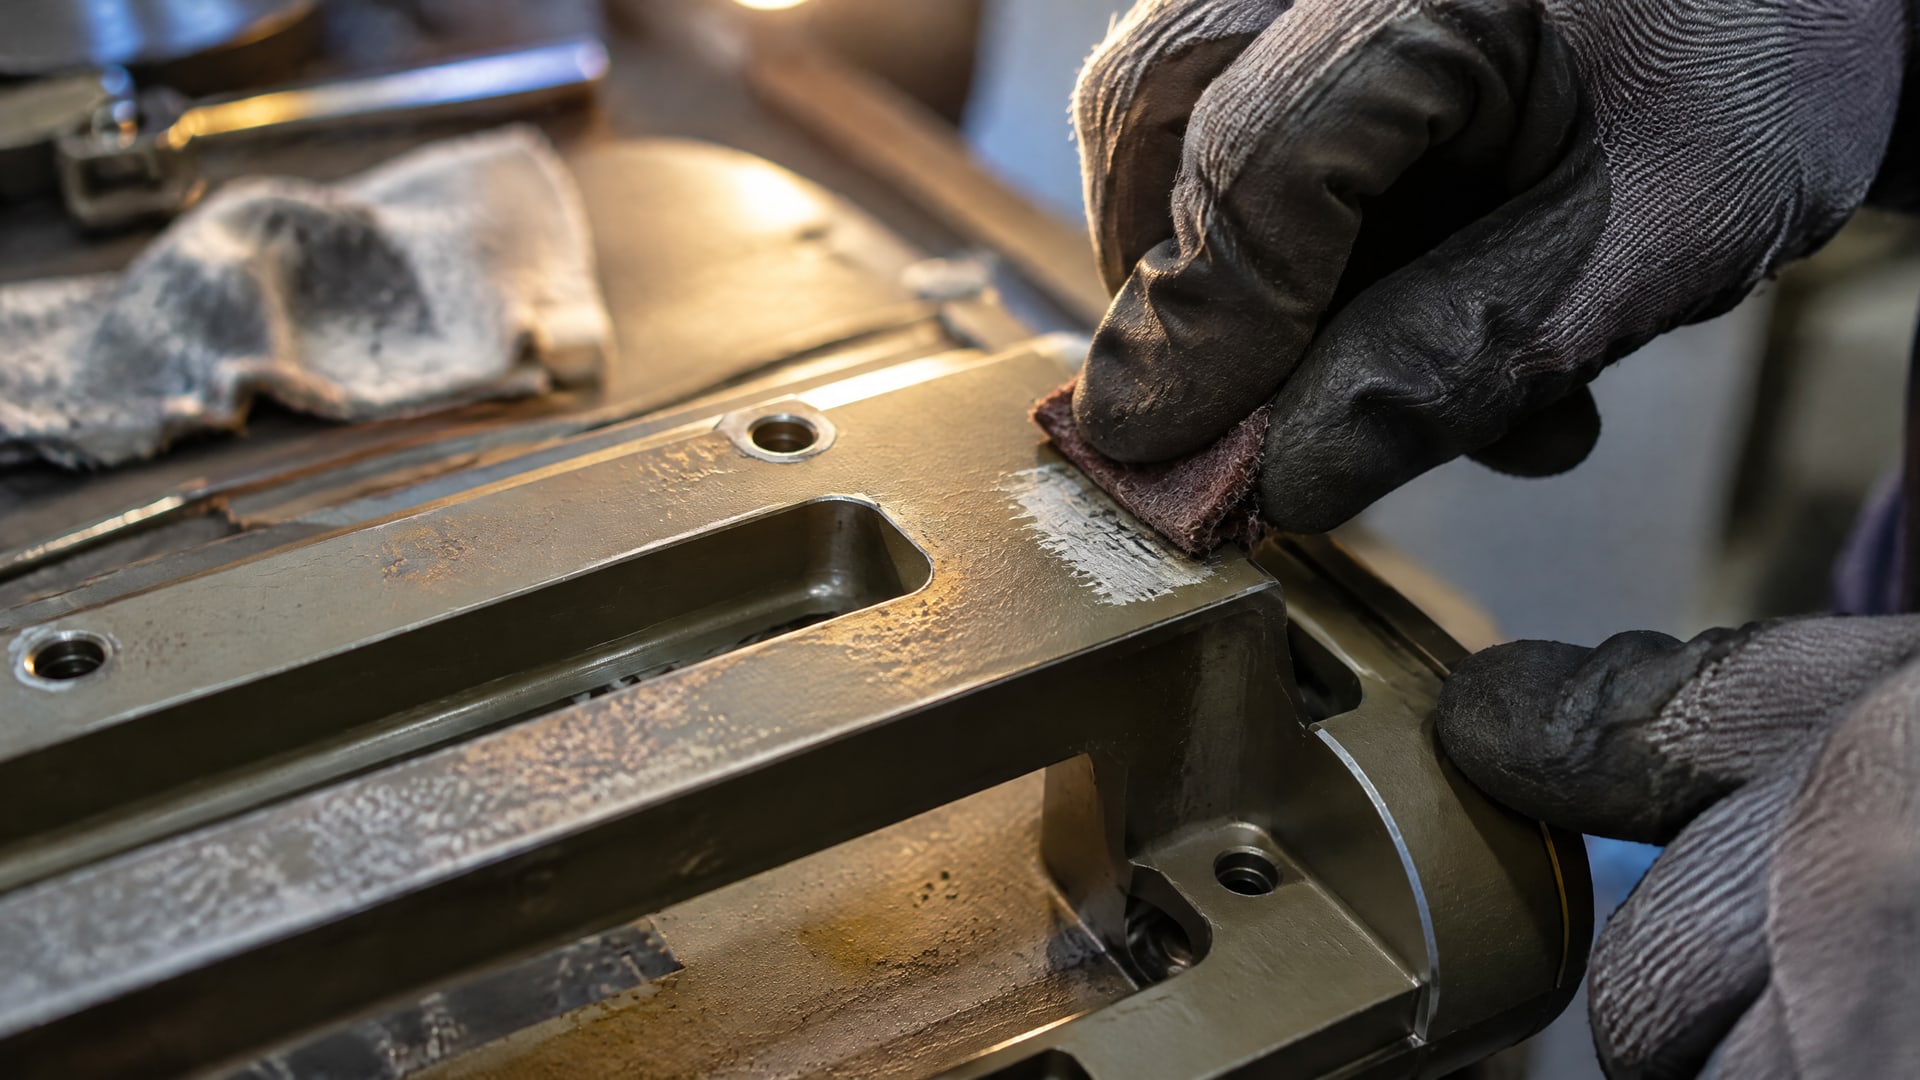
Для обоснованного выбора нужны данные о типе анодирования, его состоянии и толщине, а также разрешенные операции по удалению или восстановлению слоя. Если этих сведений нет, сначала проводят оценку детали и уточняют допустимую технологию.
Практический порядок проверки:
- Установить, поврежден ли только анодный слой или также алюминиевое основание.
- Определить, требуется ли механический ремонт и локальное удаление старого анодирования.
- Проверить возможность нанесения выбранного твердосмазочного покрытия поверх восстановленного слоя.
- Уточнить допустимую суммарную толщину и требования к подготовке поверхности.
- Перед нанесением убедиться, что поверхность чистая, визуально однородная и не имеет видимых дефектов.
- Наносить сухую пленку тонкими слоями с промежуточной сушкой каждого слоя.
Такой порядок помогает избежать частой ошибки: наносить покрытие поверх загрязнения или дефекта, рассчитывая, что верхний слой компенсирует состояние подложки. Для антифрикционной системы важна совместимость всех слоев, а не только свойства сухой пленки. Если для детали критична геометрия, изменение суммарной толщины также учитывают до начала работ.
Часто задаваемые вопросы
Можно ли нанести твердосмазочное покрытие прямо на поврежденное анодирование?
Нет, если повреждение затронуло основание или слой не соответствует требованиям к нанесению. Сначала оценивают дефект, ремонтируют металл при необходимости и восстанавливают анодирование. Сухую пленочную смазку наносят после подготовки пригодной подложки; она работает как верхний функциональный слой, а не как замена анодному покрытию.
Нужно ли заново анодировать всю деталь?
Не всегда: для локального ремонта может применяться восстановление анодирования в зоне дефекта. Однако способ зависит от состояния основания и требований к детали. При повреждении базового металла требуется его ремонт после удаления анодного слоя в области дефекта. Технологию и границы восстановления определяют до нанесения нового покрытия.
Можно ли наносить сухую пленку на грязную или жирную поверхность?
Нет. Перед нанесением поверхность очищают от масла, жира, грязи, ржавчины, окалины и коррозии, а также проверяют на видимые дефекты. Для анодированного алюминия дополнительно оценивают состояние подложки и совместимость слоев. Несколько тонких равномерных нанесений с промежуточной сушкой предпочтительнее одного толстого слоя.
Антифрикционное покрытие заменяет анодирование?
Нет. Для алюминия антифрикционное покрытие рассматривают как верхний функциональный слой или часть системы поверх подготовленной подложки. Если анодный слой поврежден, его состояние сначала оценивают и при необходимости восстанавливают. Простое перекрытие дефекта сухой пленкой не восстанавливает анодирование и не ремонтирует основание.
Заключение
Скольжение резиновой прокладки на алюминиевой детали обеспечивают не нанесением твердосмазочного покрытия поверх любого дефекта, а правильной последовательностью работ: оценка повреждения, ремонт основания при необходимости, восстановление анодирования и нанесение совместимого верхнего слоя. Так сохраняется различие между ремонтом анодного слоя и антифрикционной защитой.
Следующий шаг для инженера - зафиксировать тип и состояние существующего анодирования, глубину дефекта и допустимую суммарную толщину покрытий. После этого можно выбрать технологию локального восстановления и проверить, подходит ли подготовленная подложка для сухой пленочной смазки, обеспечивающей скольжение резиновой прокладки.
