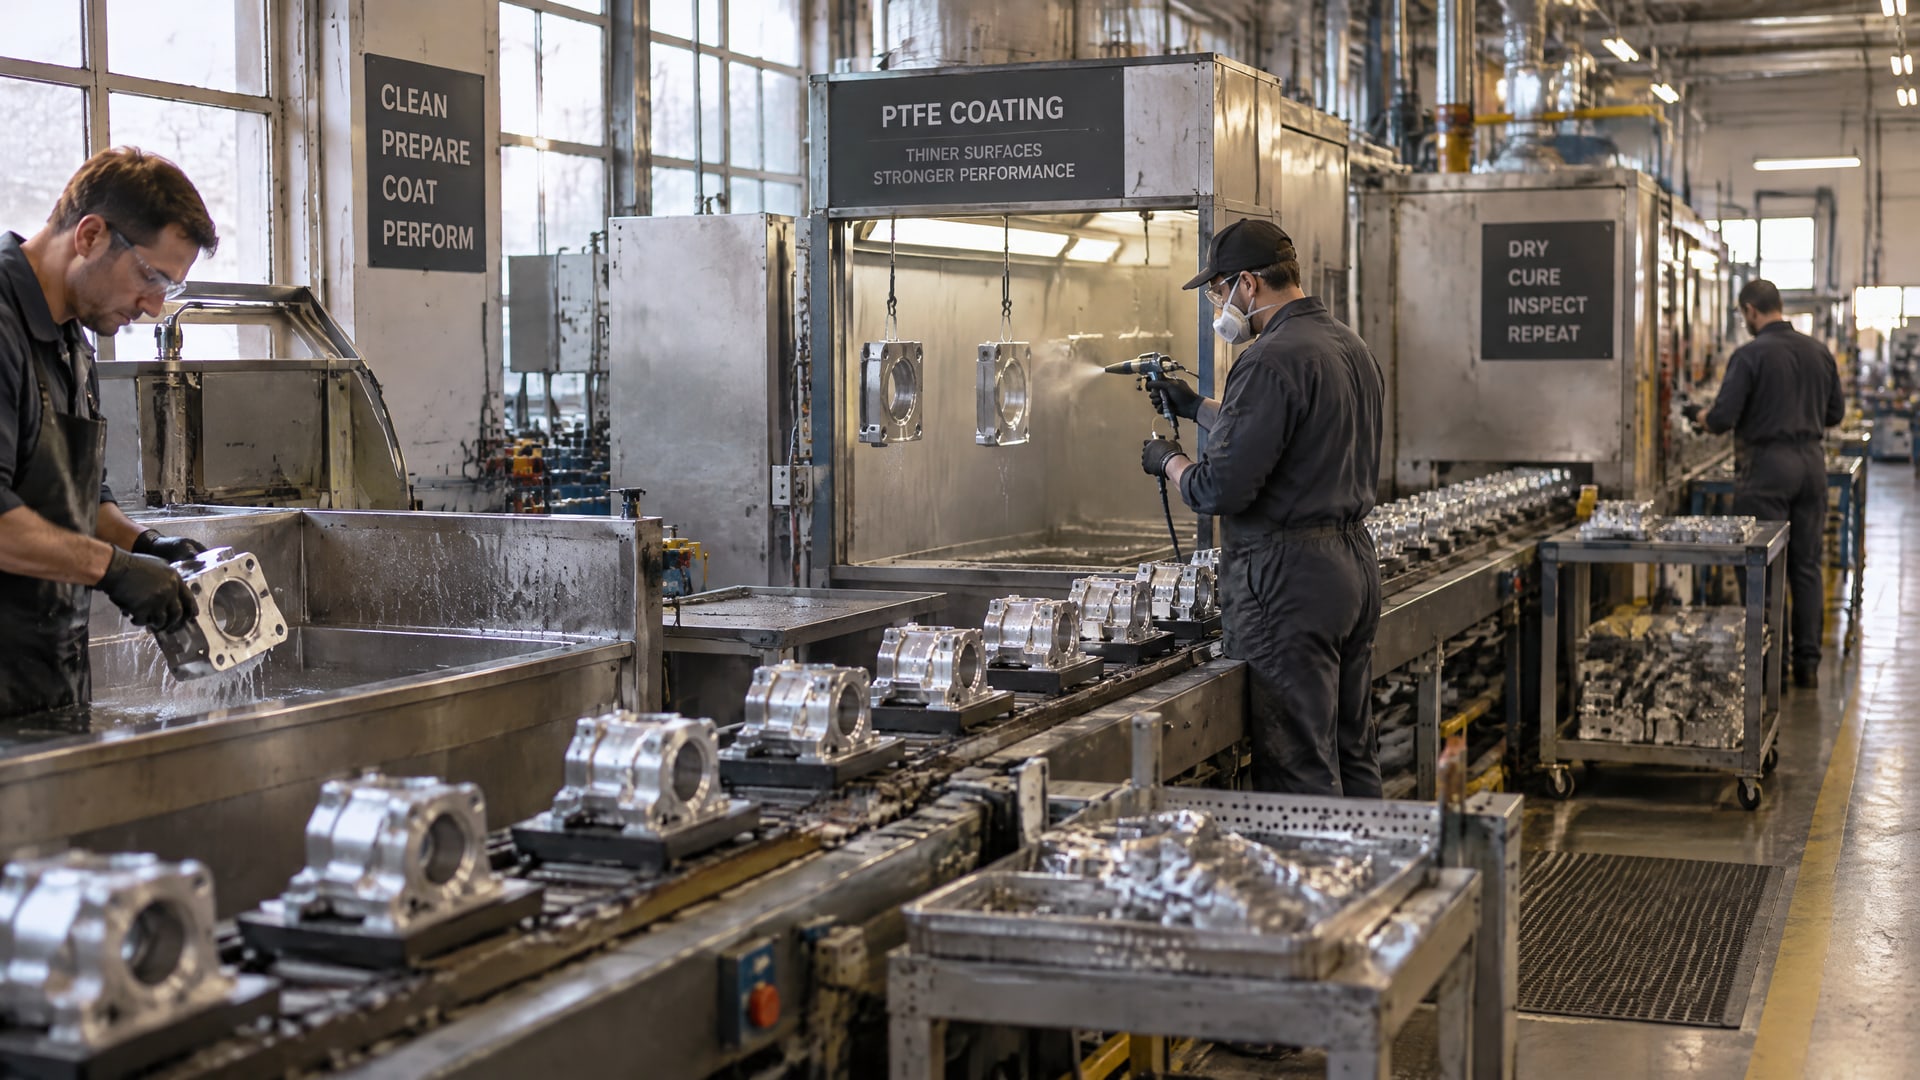
Для деталей из алюминиевого сплава Д16 тефлоновое покрытие, точнее покрытие на основе PTFE, наносят не просто на очищенный металл. Надежность результата зависит от подготовки поверхности, типа предварительной обработки алюминия, толщины пленки и режима отверждения. Часто перед нанесением PTFE используют анодирование: пористый оксидный слой служит основой для сцепления покрытия.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно выбрать покрытие для скольжения и оценить технологию нанесения. Разберем особенности обработки Д16, параметры подготовки и отверждения, а также границы применимости PTFE. Отдельно поясним, почему покрытие поверх анодирования не восстанавливает сам анодированный слой.
Как работает покрытие для скольжения на алюминии Д16
PTFE-покрытие применяют, когда детали нужна поверхность с низким трением.
Но результат определяет не одно лишь наличие PTFE: важны состояние основы, адгезия покрытия, толщина пленки и соблюдение режима нанесения. Поэтому формулировка «тефлоновое покрытие алюминий» сама по себе недостаточна для выбора технологии: нужно знать, как подготовлена конкретная деталь и какие условия трения ей предстоят.
Д16 относится к алюминиевым сплавам, однако отдельной специализированной технологической карты для PTFE-покрытия именно этого сплава в доступных материалах нет. Для него можно ориентироваться на общие требования к подготовке алюминия, но технологию следует подтвердить для конкретной детали. Это особенно важно, если конструкция включает посадочные поверхности, отверстия, резьбу или зоны контакта, размеры которых нельзя изменить.
Почему важна основа
На поверхности алюминия быстро формируется оксидная пленка. Поэтому задержка между подготовкой и нанесением покрытия может ухудшить сцепление. Для повышения адгезии применяют очистку и обезжиривание, удаление загрязнений и оксидов, затем абразивную подготовку или анодирование.
Анодированный слой может служить пористой основой для удержания PTFE. Для алюминия в качестве предварительной обработки упоминают анодирование типов II и III, выбор между которыми зависит от условий эксплуатации. Это не означает, что один тип подходит для любой детали из Д16: решение принимают с учетом требований к поверхности и дальнейшей технологии.
Толщина и рабочая температура
В промышленной практике для сухой пленки PTFE указывают диапазон 0,8-6 mil, примерно 20-150 мкм. Это ориентир для разных систем, а не универсальная толщина для каждой детали. Наращивать слой без учета конструкции не следует: более толстое покрытие не гарантирует лучшее скольжение и может повысить риск дефектов.
Для PTFE-покрытий часто указывают рабочую температуру до 260 °C в непрерывном режиме и до 316 °C кратковременно. Эти значения зависят от условий производителя и конкретной системы, поэтому их нельзя автоматически считать допустимыми для любого покрытия на Д16.
Подготовка поверхности перед нанесением тефлонового покрытия
Подготовка начинается с оценки поверхности детали.
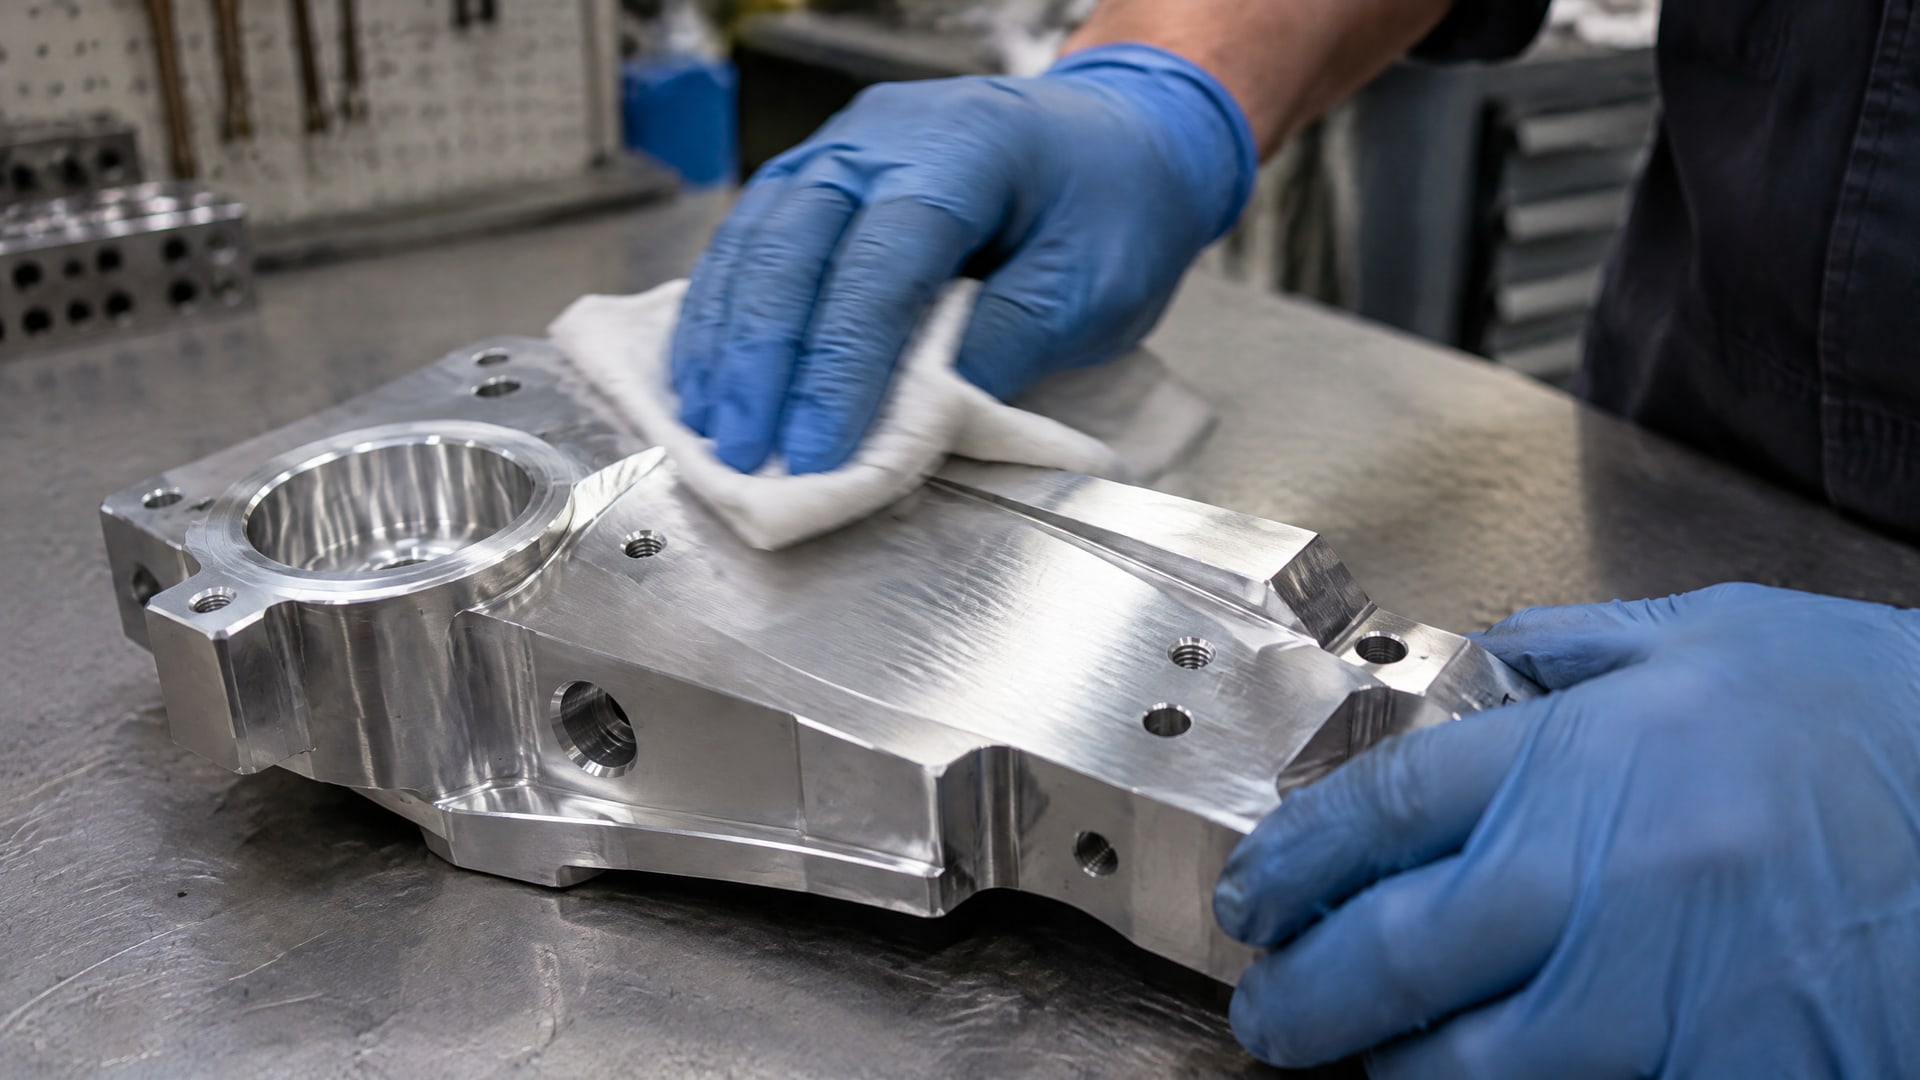
На ней не должно оставаться загрязнений, масел и оксидов, мешающих сцеплению. После очистки важно не допускать длительной задержки до следующих операций: алюминий быстро окисляется, а повторное загрязнение сводит на нет часть подготовки.
Для повышения адгезии применяют абразивную обработку либо анодирование. В одном из технологических ориентиров после дробеструйной обработки указан профиль 100-250 microinches RMS и абразив #40-#80. Это параметры отдельной рекомендации, а не обязательное требование для всех деталей из Д16 и всех PTFE-систем. Их нужно сверять с технологией покрытия и требованиями к детали.
Как организовать этапы обработки
Практическую последовательность задают под конкретную систему, но обычно она включает очистку и обезжиривание, удаление оксидов и загрязнений, абразивную обработку или анодирование, затем нанесение покрытия. Между подготовкой поверхности и нанесением важно ограничить простой. Если после обработки деталь загрязнилась или на ней появились дефекты, перед покрытием нужно оценить, требуется ли повторная подготовка.
Критические зоны лучше маскировать. Это могут быть посадочные места, контакты, сварные участки и другие функциональные поверхности, на которые покрытие наносить нельзя. При этом учитывают не только сами участки, но и прилегающие зазоры: попадание покрытия туда может повлиять на сборку или работу узла.
Что проверить до запуска партии
- Сверить допустимую толщину покрытия с размерами и назначением детали.
- Определить, какие поверхности нужно закрыть маской.
- Уточнить последовательность очистки, абразивной подготовки и анодирования.
- Зафиксировать допустимое время между подготовкой и нанесением.
- Проверить совместимость технологического режима с требованиями к детали из Д16.
Такая проверка помогает избежать ситуации, когда покрытие нанесено равномерно, но посадка детали или сцепление с основой не соответствуют задаче.
Анодирование и PTFE: как выбрать технологический стек
Для алюминия PTFE часто наносят после анодирования.
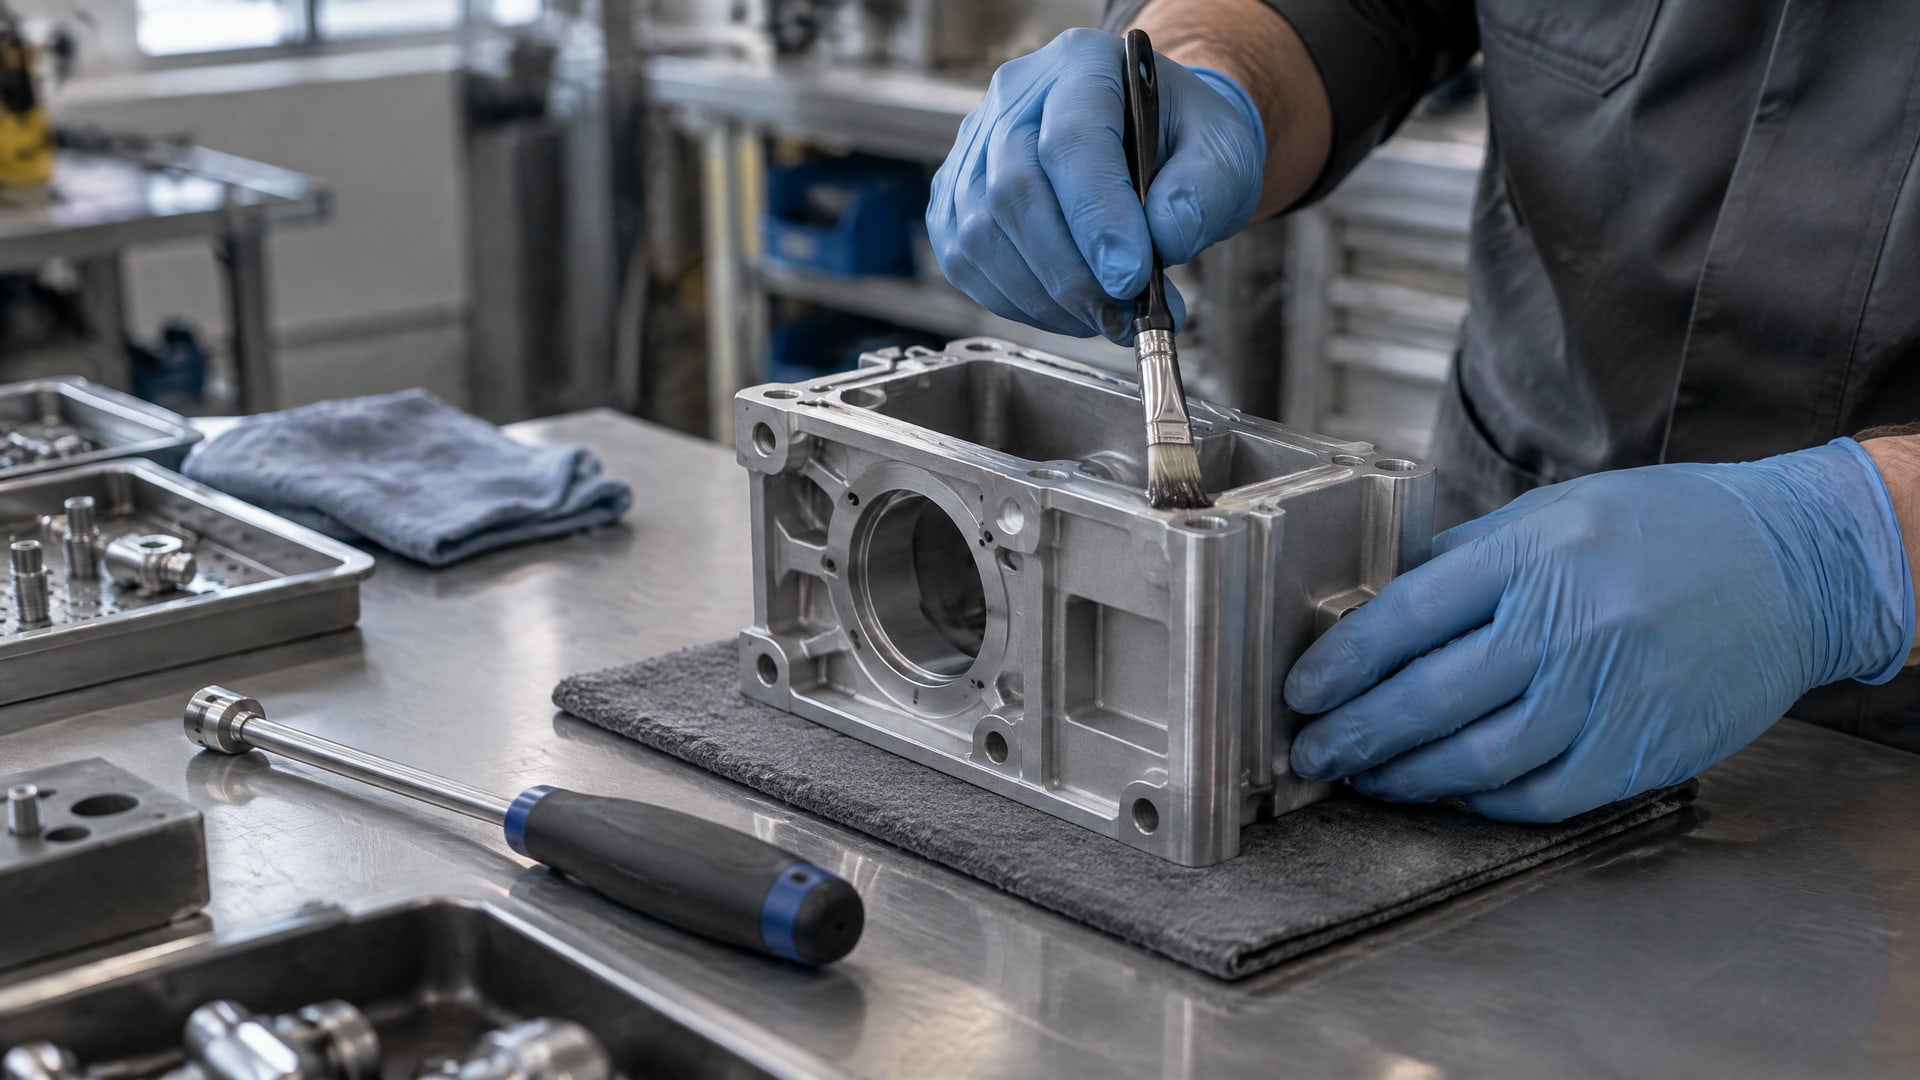
Пористая структура анодированного слоя помогает удерживать покрытие, поэтому тефлоновое покрытие на алюминии в ряде случаев строят как сочетание основы и функционального верхнего слоя. Конкретная система зависит от задачи: требования к износу, скольжению и поверхности могут различаться.
Для деталей из Д16 следует учитывать, что отдельная технологическая карта под этот сплав не приведена. Общие рекомендации по алюминию применимы как отправная точка, но не заменяют подтверждение процесса для конкретной геометрии и условий эксплуатации. Перед серийной обработкой целесообразно согласовать подготовку, анодирование, нанесение PTFE и термообработку как единый процесс.
Нормативные обозначения
Для анодирования алюминиевых сплавов с PTFE встречается спецификация SAE AMS2482. В материалах по обработке алюминиевых сплавов также упоминается NASA PRC-5011. Эти обозначения помогают определить рамки технологических требований, однако наличие ссылки на стандарт не подтверждает автоматически соответствие конкретного покрытия: необходимо проверить требования документа и фактическую технологию обработки.
Также встречается обозначение MIL-A-63576A. Если проект или заказчик требует соответствия определенной спецификации, ее требования следует проверять отдельно, включая применимость к сплаву, состоянию поверхности и выбранному процессу. Одного указания стандарта в описании услуги недостаточно для подтверждения характеристик готовой детали.
Когда анодирование не заменяет покрытие
Анодирование и PTFE выполняют разные функции в общей системе обработки. Анодированный слой формирует основу, а PTFE добавляют для получения требуемых эксплуатационных свойств поверхности. Поэтому выбор между ними нельзя свести к формуле «или одно, или другое»: часто речь идет о сочетании этапов.
Технологический стек включает подготовку, анодирование, нанесение PTFE и отверждение. Если исключить или изменить один этап, результат может отличаться по адгезии и работе поверхности. При согласовании процесса важно учитывать толщину всей системы, а не только верхней пленки: в справочных материалах для некоторых покрытий приводится ориентир толщины анодного слоя с PTFE 0.0025 ± 0.00025 inch.
Нанесение тефлонового покрытия: толщина и отверждение
Нанесение выполняют по технологии конкретной системы.
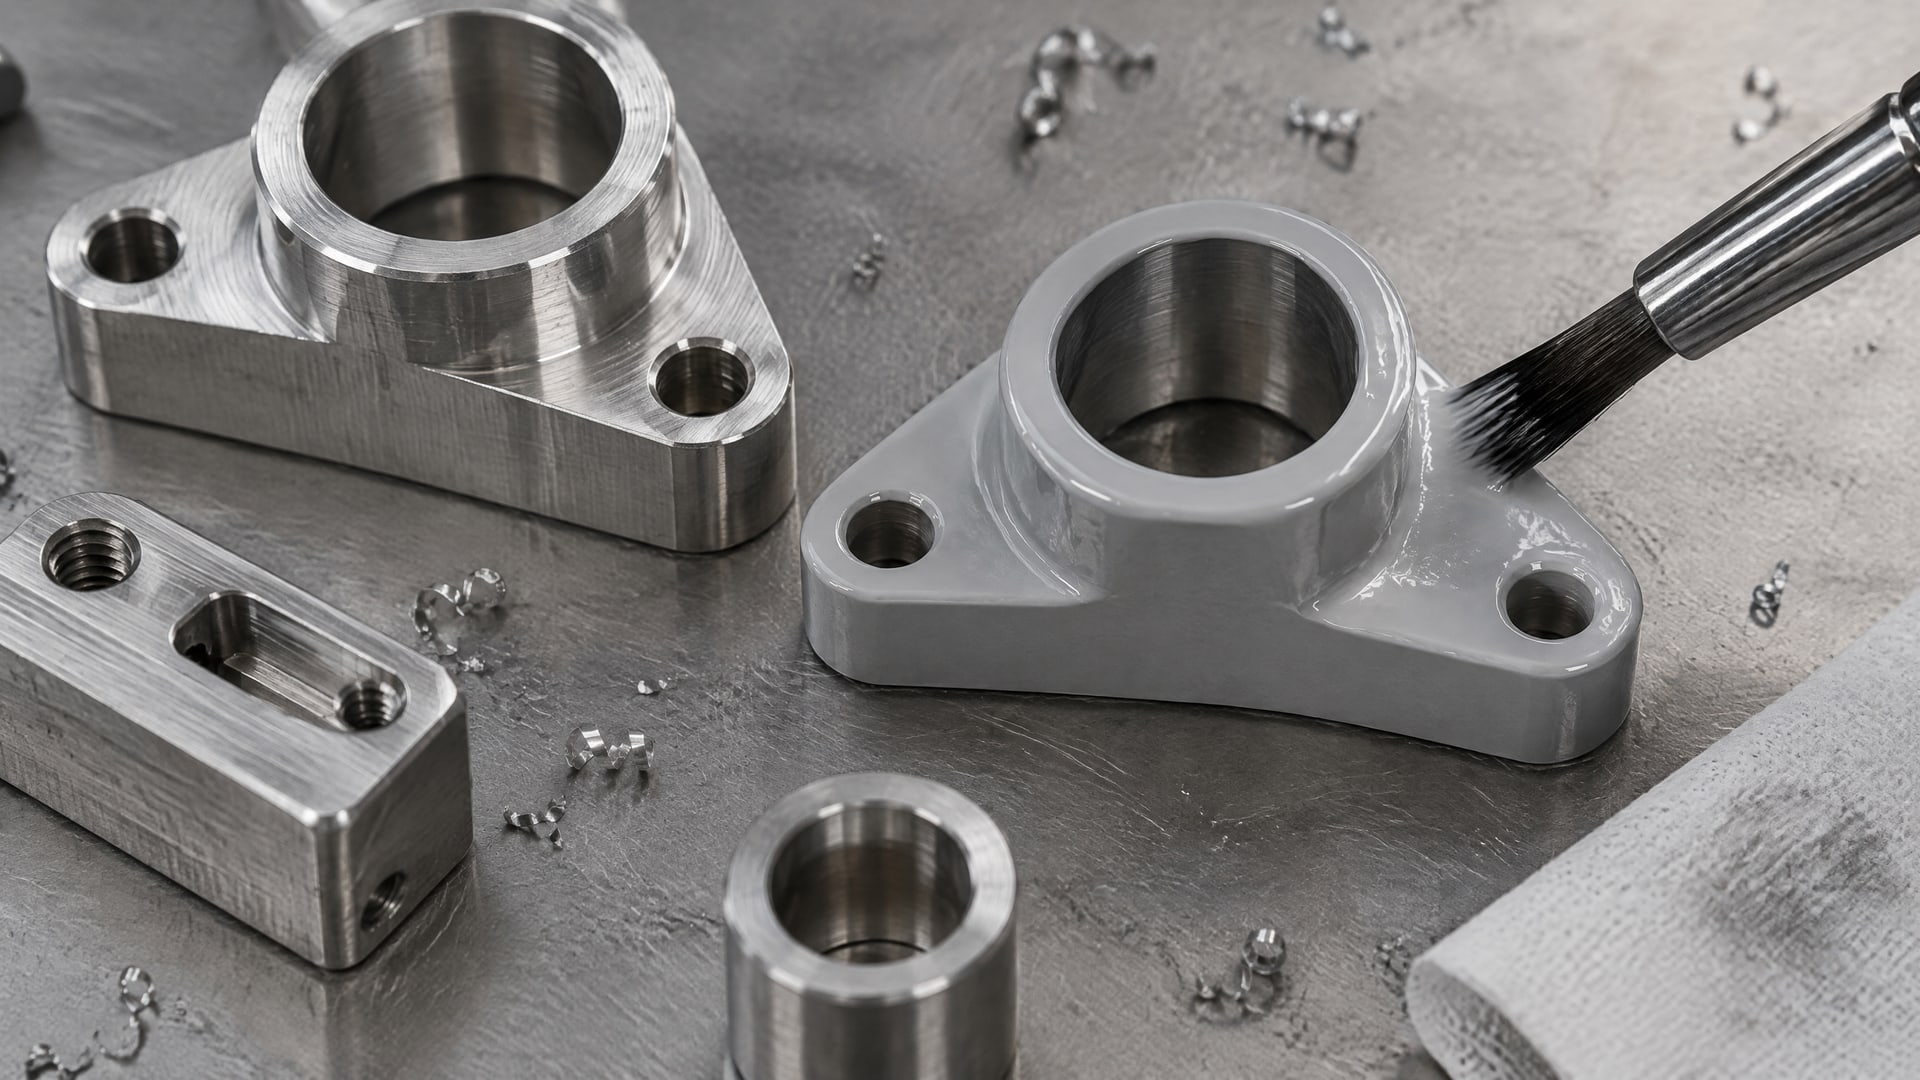
Для получения равномерной пленки рекомендуют несколько тонких проходов, а не один чрезмерно толстый слой. Такой подход помогает снизить риск дефектов и непрокраса. Толщину выбирают с учетом требуемых свойств и ограничений детали, а не по принципу «чем больше, тем лучше».
Режим отверждения также нельзя переносить с одной системы на другую. В материалах описаны отдельные примеры: 428 °C в течение 5 минут и 435 °C в течение 3 минут для конкретных фторполимерных верхних слоев. Для отдельных покрытий приводится диапазон 700-725 °F. Это примеры режимов определенных систем, а не готовые настройки для PTFE на любой детали из Д16.
Какие параметры зафиксировать
Перед производством партии нужно получить спецификацию выбранного покрытия и сверить с ней толщину сухой пленки, последовательность нанесения и режим отверждения. Если температура или продолжительность обработки не соответствуют системе, готовая поверхность может не обеспечить ожидаемую адгезию и эксплуатационные свойства.
Также важно заранее согласовать зоны маскирования и приемку детали после нанесения. Для деталей с малыми посадочными зазорами толщину покрытия следует оценивать вместе с допусками на размер. При необходимости контролируют не только внешний вид пленки, но и соответствие обработанной поверхности требованиям чертежа и технологической документации.
| Параметр | Ориентир из технических материалов | Как применять |
|---|---|---|
| Толщина сухой пленки PTFE | 0,8-6 mil, примерно 20-150 мкм | Уточнить под систему и требования к детали |
| Рабочая температура в непрерывном режиме | До 260 °C | Проверить по документации конкретного покрытия |
| Кратковременная рабочая температура | До 316 °C | Не считать универсальным пределом для любой системы |
| Пример отверждения | 428 °C, 5 минут | Режим относится к конкретной системе |
| Пример отверждения | 435 °C, 3 минуты | Не переносить на другие покрытия без подтверждения |
Указанные значения нужны для сравнения технологических вариантов, а не для самостоятельного назначения режима. Для детали из Д16 производственный процесс должен учитывать требования к самой детали и инструкцию выбранной системы.
Что делать при повреждении анодированного слоя
Нанесение PTFE поверх анодирования не восстанавливает анодированный слой.
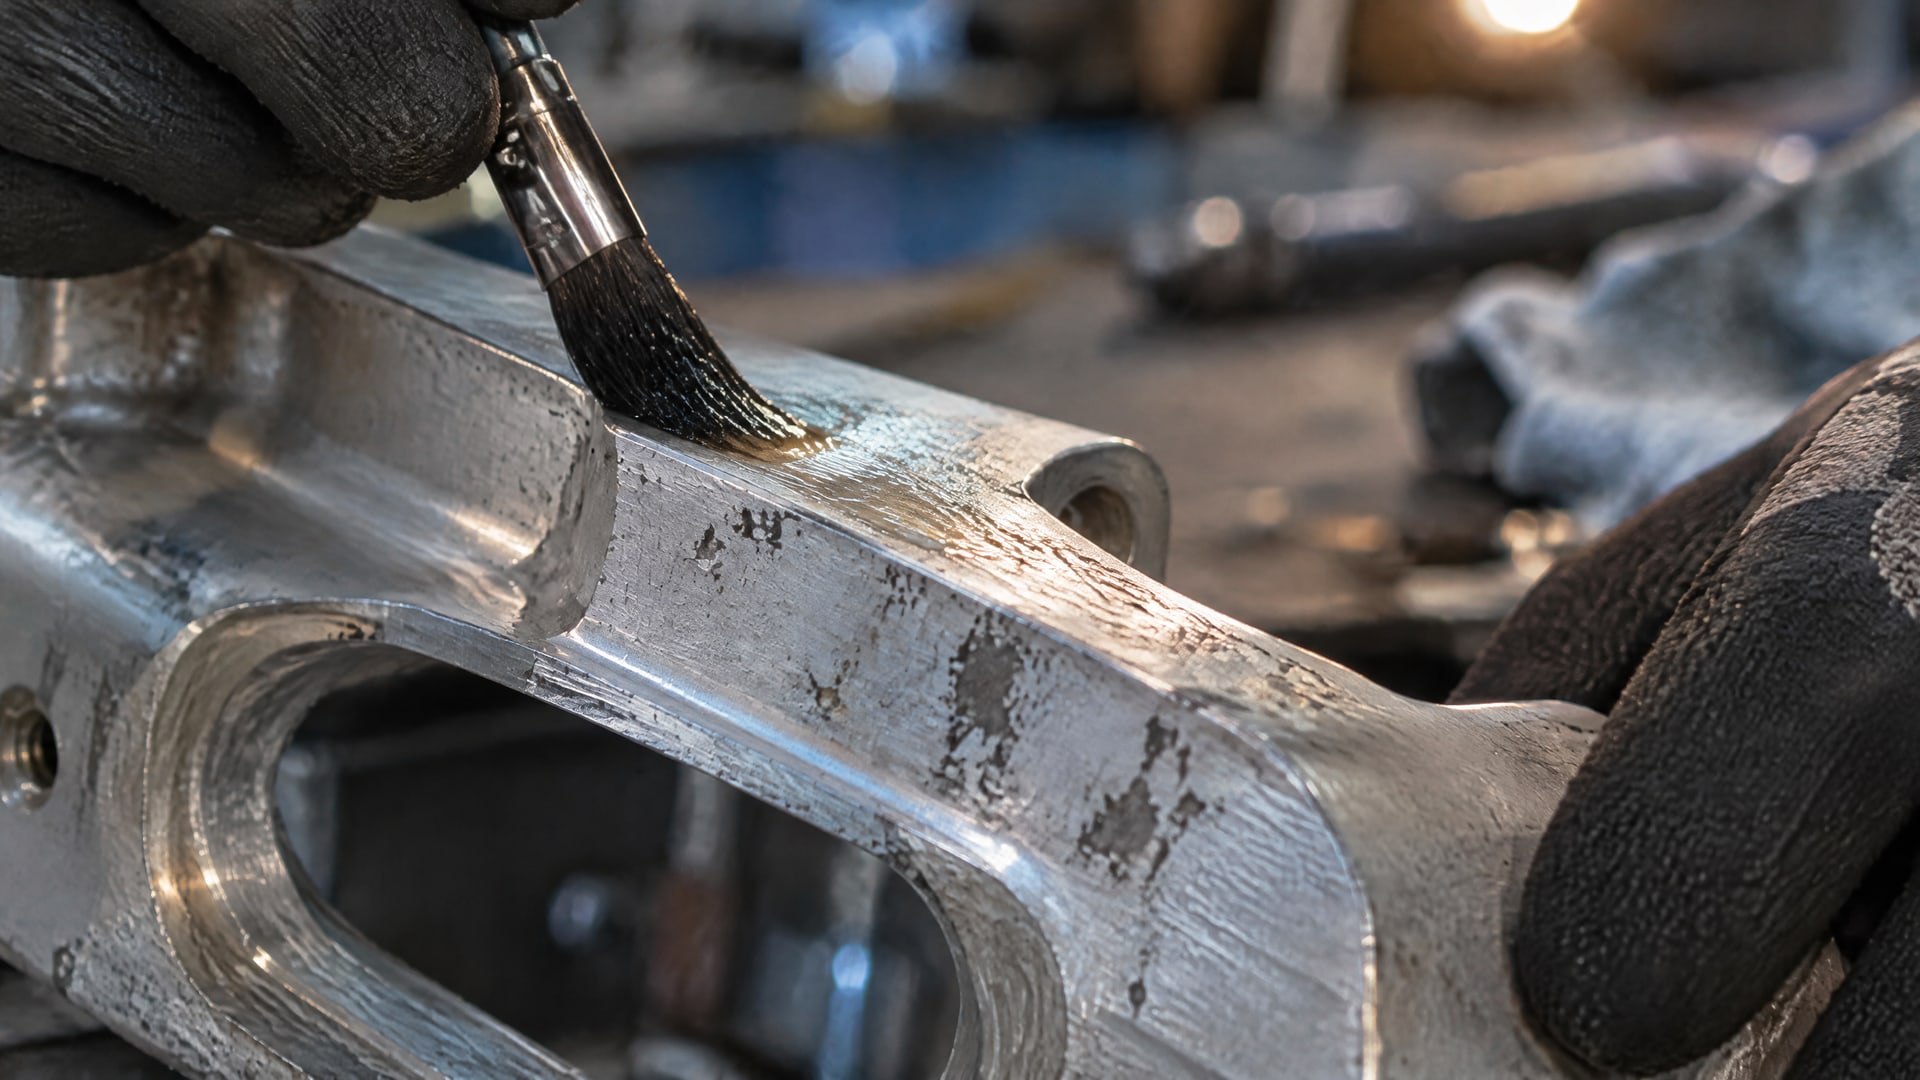
Если он поврежден, сначала нужно оценить состояние поверхности и определить, требуется ли повторное анодирование или другой способ подготовки. Функциональное покрытие может дополнять обработанную поверхность, но не становится заменой исходного оксидного слоя.
В случае повреждения анодирования антифрикционные покрытия MODENGY рассматривают как отдельный вариант функциональной защиты поверхности. Их применение не следует описывать как восстановление анодированного слоя: выбор зависит от состояния детали и требований к коррозионной защите и эксплуатации. До нанесения нужно оценить остатки поврежденного слоя, загрязнения и дефекты, а также согласовать подготовку и режим обработки.
Когда нужна дополнительная оценка
Если повреждение затронуло посадочную поверхность, контактную зону или участок, работающий под трением, важно проверить не только возможность нанесения нового покрытия, но и пригодность детали к дальнейшей работе. Условия нагрузки и трения требуют правильно заданных подготовки, толщины и отверждения. Для инженерной оценки полезно сверить технологию с применимыми требованиями, в том числе с SAE AMS2482, если эта спецификация предусмотрена проектом.
Покрытие для скольжения на Д16 не стоит выбирать по одному признаку низкого трения. Важны состояние основы, адгезия, толщина, температурные условия и требования к размеру детали. Для серийного процесса сначала подтверждают технологию на соответствующей детали или образце, а затем закрепляют параметры обработки в документации.
Часто задаваемые вопросы
Можно ли нанести PTFE на алюминий Д16 без анодирования?
Нанесение возможно, но сцепление с подготовленным анодированным алюминием обычно надежнее. Для Д16 следует подтвердить подготовку поверхности и совместимость выбранной системы с деталью. Без очистки, удаления загрязнений и подходящей абразивной обработки или анодирования рассчитывать на стабильную адгезию не следует.
Восстанавливает ли PTFE-покрытие анодированный слой?
Нет. PTFE наносят поверх анодирования или используют в составе обработки с пропиткой анодного слоя, но это не означает полного восстановления поврежденного анодирования. Сначала оценивают состояние поверхности, затем выбирают подготовку и покрытие. Если проект требует анодированного слоя, его восстановление нужно рассматривать отдельно.
Какая толщина тефлонового покрытия подходит для детали из Д16?
В промышленной практике встречается диапазон сухой пленки 0,8-6 mil, примерно 20-150 мкм. Это общий ориентир, а не назначение для любой детали. Требуемая толщина зависит от системы покрытия, размеров, зазоров и условий работы. Ее нужно согласовать с технологической документацией и требованиями к детали.
Подойдет ли покрытие для плитки против скольжения для деталей из Д16?
Нет, это разные задачи. Покрытие для плитки против скольжения рассчитано на повышение сцепления с поверхностью, а PTFE-покрытие на деталях из Д16 применяют для получения скользящей поверхности. Технологию и материал выбирают по функции детали, поэтому бытовые покрытия для плитки не заменяют промышленную PTFE-систему.
Заключение
Для нанесения покрытия для скольжения на детали из Д16 важны не только свойства PTFE, но и весь процесс: очистка, абразивная подготовка или анодирование, нанесение тонкими проходами и отверждение по документации конкретной системы. Типовые ориентиры по толщине и температуре нельзя автоматически переносить на любую деталь: параметры подтверждают для выбранного покрытия и условий работы.
Следующий шаг для инженера или снабженца - зафиксировать требования к поверхности, допустимую толщину, зоны маскирования и рабочие условия детали, затем согласовать технологию с исполнителем покрытия. Если анодированный слой поврежден, сначала нужно определить способ подготовки поверхности: PTFE может дополнить обработку, но не заменяет восстановление анодирования.
