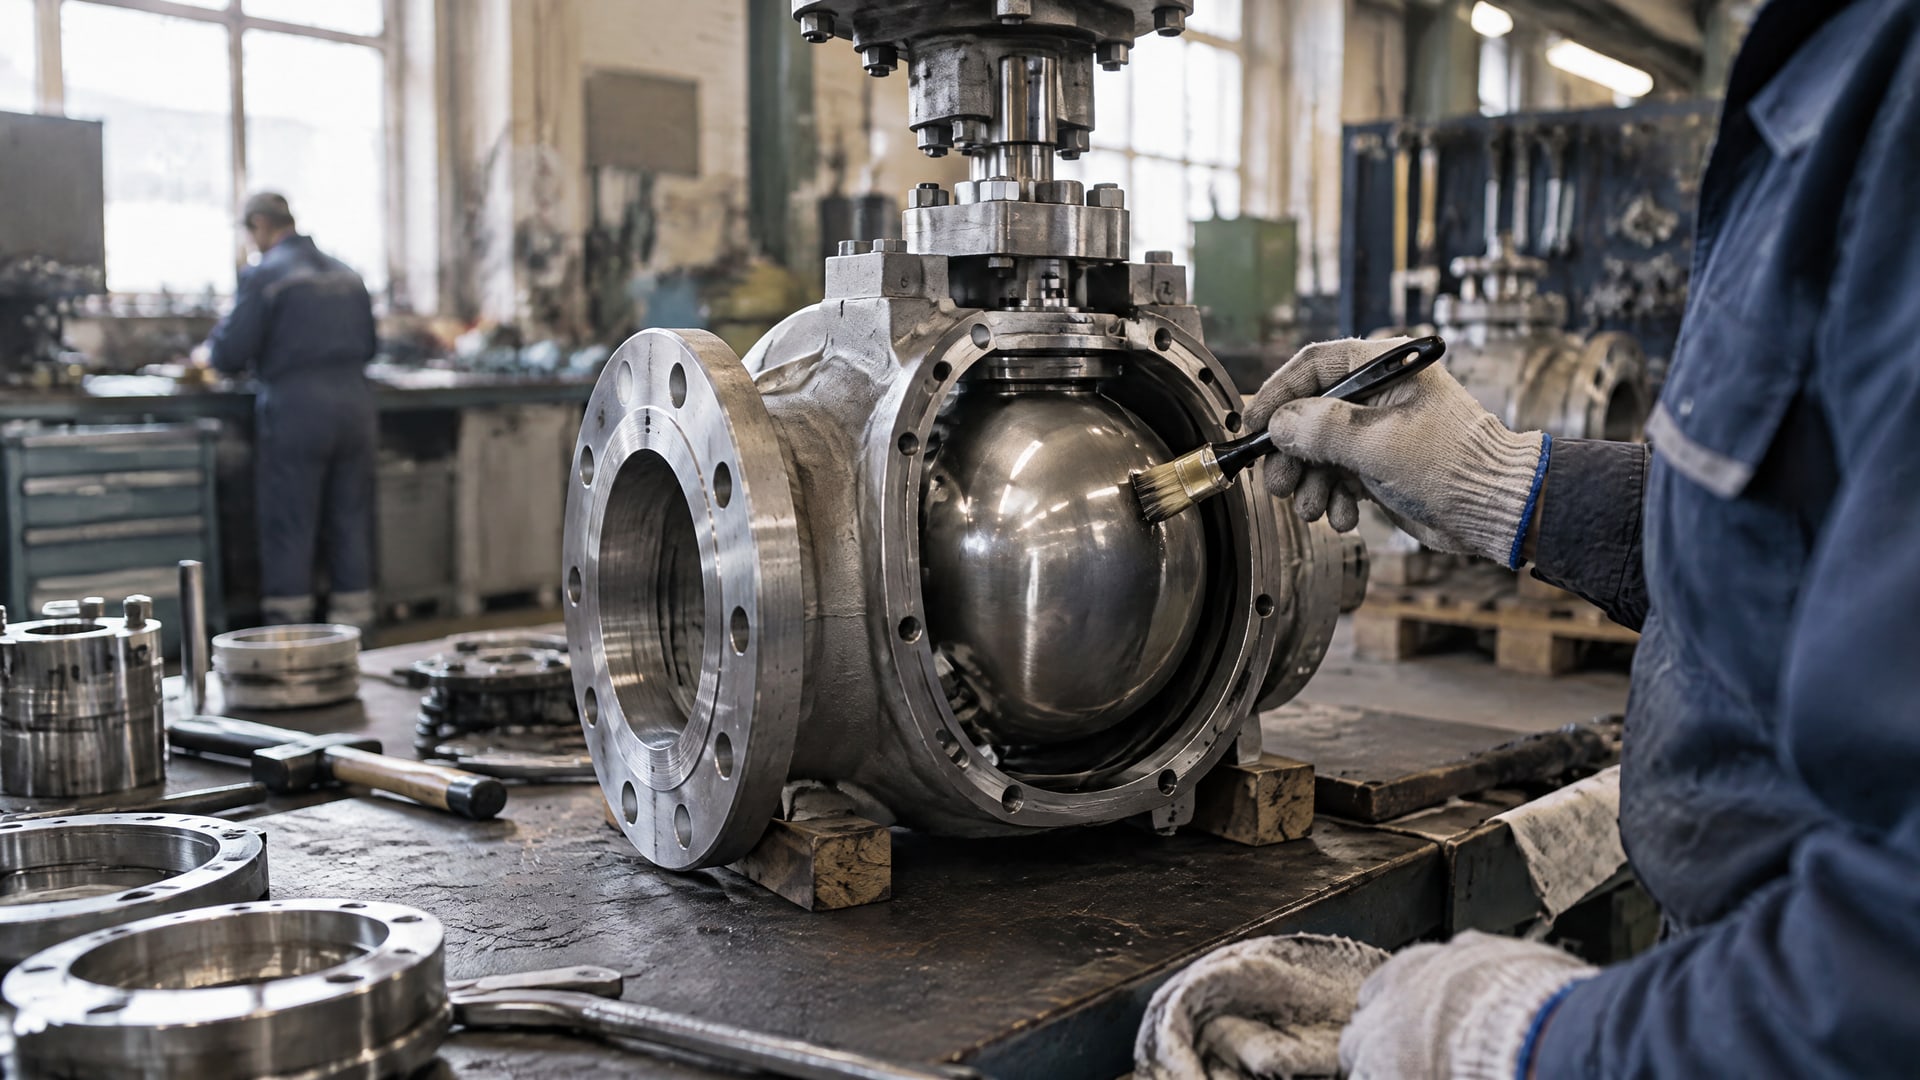
Антифрикционные покрытия помогают снизить трение в подвижных парах трубопроводной арматуры и тем самым уменьшить рабочий крутящий момент. Это может упростить выбор привода для арматуры большого диаметра, но результат зависит от конструкции узла, материалов контактных деталей, нагрузки, температуры, среды и качества нанесения. Покрытие подбирают под конкретную пару трения, а не только по общему обозначению «антифрикционное».
Материал будет полезен инженерам, специалистам по эксплуатации и закупщикам, которые выбирают покрытие для новой или ремонтируемой арматуры. Разберем, где твердосмазочный слой влияет на момент, как учесть рабочие условия и какие параметры проконтролировать при нанесении. Отдельно рассмотрим ограничения: покрытие не заменяет расчет узла и не должно нарушать герметичность или посадочные размеры.
Как антифрикционные покрытия снижают крутящий момент
В трубопроводной арматуре момент при переключении складывается из сопротивления в нескольких узлах.
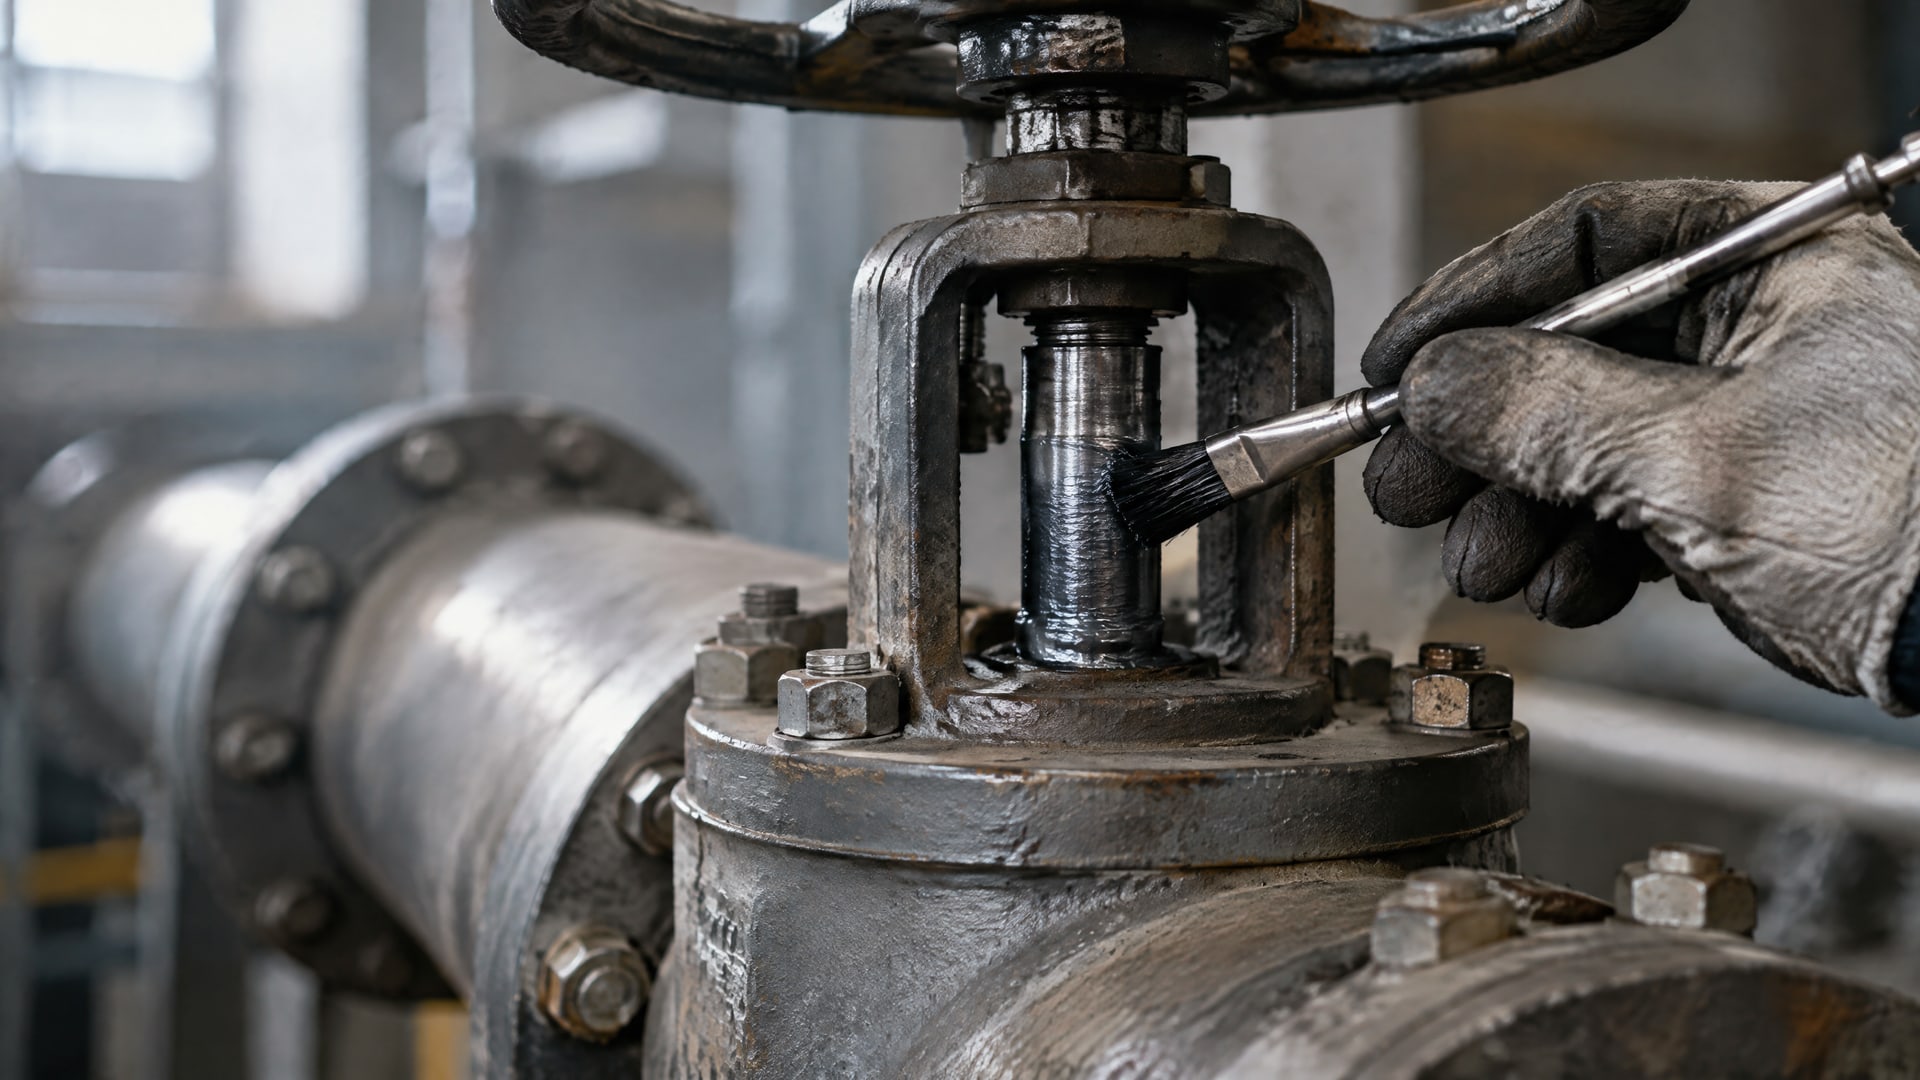
На него влияют трение в триме, контактные нагрузки, свойства материалов седла, шара или штока, геометрия деталей и состояние поверхностей. Сухое антифрикционное покрытие формирует тонкий твердо-смазочный слой на поверхности скольжения. Он снижает трение там, где обычную смазку трудно удержать или нежелательно применять.
Для арматуры большого диаметра снижение трения важно при пуске и переключении: с увеличением диаметра обычно растут требования к усилию или моменту привода. Если покрытие уменьшает сопротивление в триме, может появиться возможность использовать привод меньшего размера, уменьшить габариты сборки и упростить подбор аксессуаров. Это не универсальный результат: его подтверждают для конкретной конструкции и условий эксплуатации.
В отдельных системах в источниках указано снижение трения или крутящего момента до 50%. Эту величину нельзя переносить на любую арматуру: результат зависит от узла и режима работы. Поэтому расчет привода не следует основывать только на заявленном коэффициенте трения или характеристике покрытия. Важно оценивать всю контактную пару и рабочий цикл арматуры.
Где применяют твердосмазочный слой
Антифрикционные покрытия используют в тяжелонагруженных парах трения с низкими и средними скоростями, включая узлы скольжения и резьбовые соединения. Их рассматривают, когда жидкие или пластичные смазки неудобны в обслуживании, плохо удерживаются в зоне контакта либо могут загрязнять рабочую среду. Покрытие не становится универсальной заменой смазки: решение зависит от конструкции и эксплуатации узла.
Для клапана важно различать внешний защитный слой и покрытие рабочей пары. Наружная система может защищать от коррозии, но сама по себе не подтверждает снижение трения внутри арматуры. Для такого эффекта нужны данные по триму и конкретной схеме контакта.
Как выбрать антифрикционное покрытие для трубопроводной арматуры
Выбор начинают с описания условий работы, а не с названия материала.
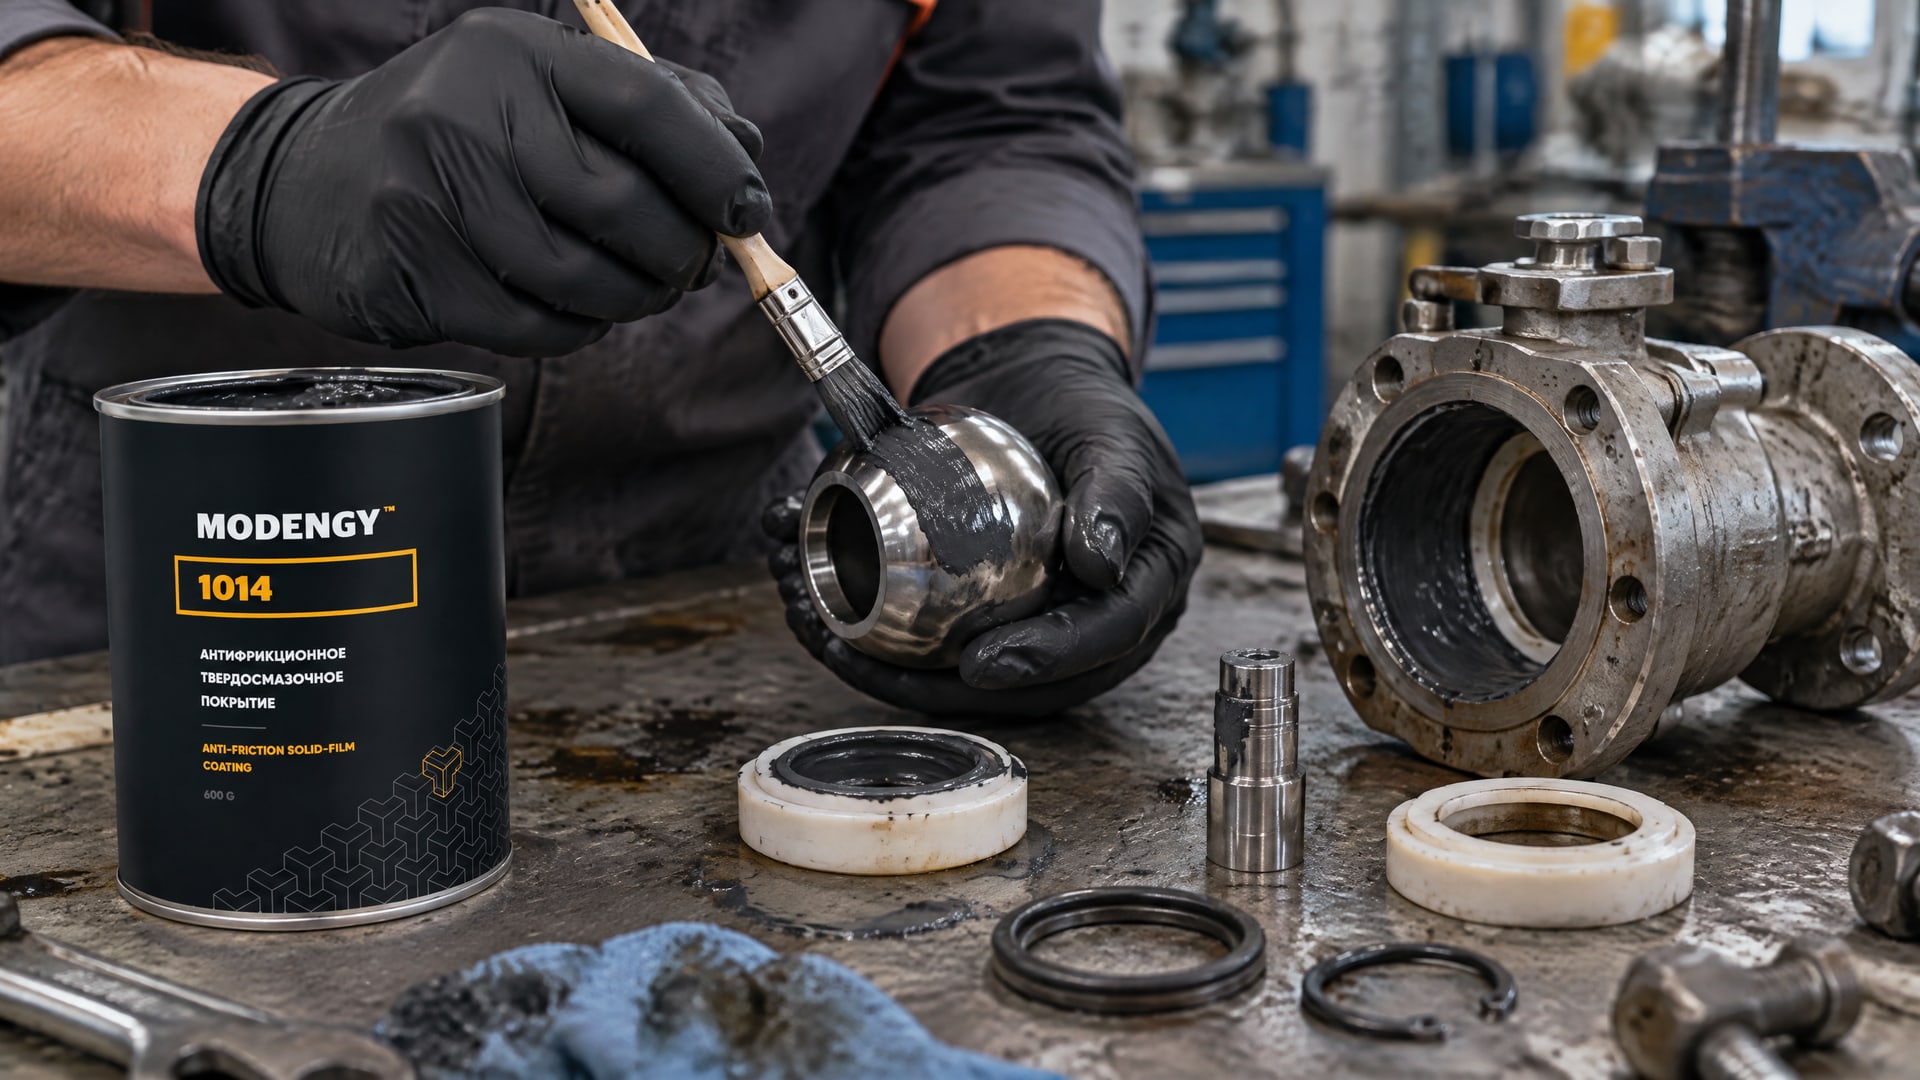
Инженеру нужно определить, какие поверхности скользят друг относительно друга, каковы нагрузки и скорости, в какой среде работает узел, как меняется температура и каким способом можно нанести и отвердить состав. Также учитывают материал деталей и подготовку поверхности: свойства покрытия на металле зависят от адгезии и состояния основания.
Для большинства несущих применений типичная толщина сухой пленки составляет 10-20 мкм. Это не универсальное значение для каждого изделия, а ориентир из технических материалов по антифрикционным покрытиям. Слишком толстый слой может изменить посадки и повлиять на момент страгивания, поэтому толщину задают для выбранной системы и контролируют при нанесении.
Не менее важно проверить совместимость покрытия с конструкцией и рабочей средой. При высоких нагрузках и риске заедания рассматривают несущую способность, адгезию к металлу и стойкость к маслам или топливам. Режим отверждения также должен соответствовать возможностям производства или ремонтной площадки. Для одной конкретной системы в техническом листе приведены режимы отверждения 60 минут при 150 °C или 30 минут при 180 °C. Эти параметры нельзя автоматически применять к другим покрытиям.
Подбор под условия эксплуатации
Если в узле жидкие и пластичные смазки трудно удержать, а контакт работает при тяжелой нагрузке и низкой или средней скорости, твердосмазочный слой может быть подходящим решением. Однако при воздействии агрессивной среды недостаточно ориентироваться только на антифрикционные свойства: нужно учитывать совместимость покрытия с этой средой и требования к подготовке поверхности.
При риске вымывания смазки, фреттинге или затрудненном холодном пуске подбирают покрытие с учетом всей пары трения и режима арматуры. В таких задачах применяют MODENGY 1014, антифрикционное твердосмазочное покрытие на основе ПТФЭ и дисульфида молибдена; возможность его применения подтверждают для конкретных материалов и условий, а не по одному названию состава.
Для ориентировочной оценки нельзя смешивать параметры разных систем. В технических материалах для одного покрытия указан рабочий диапазон от -70 до 250 °C, а для другой системы приведены отдельные режимы отверждения. Эти данные относятся к конкретным материалам и не задают общие свойства всех антифрикционных покрытий.
Нанесение антифрикционных покрытий и защита рабочих поверхностей
Результат зависит не только от состава, но и от технологии нанесения.
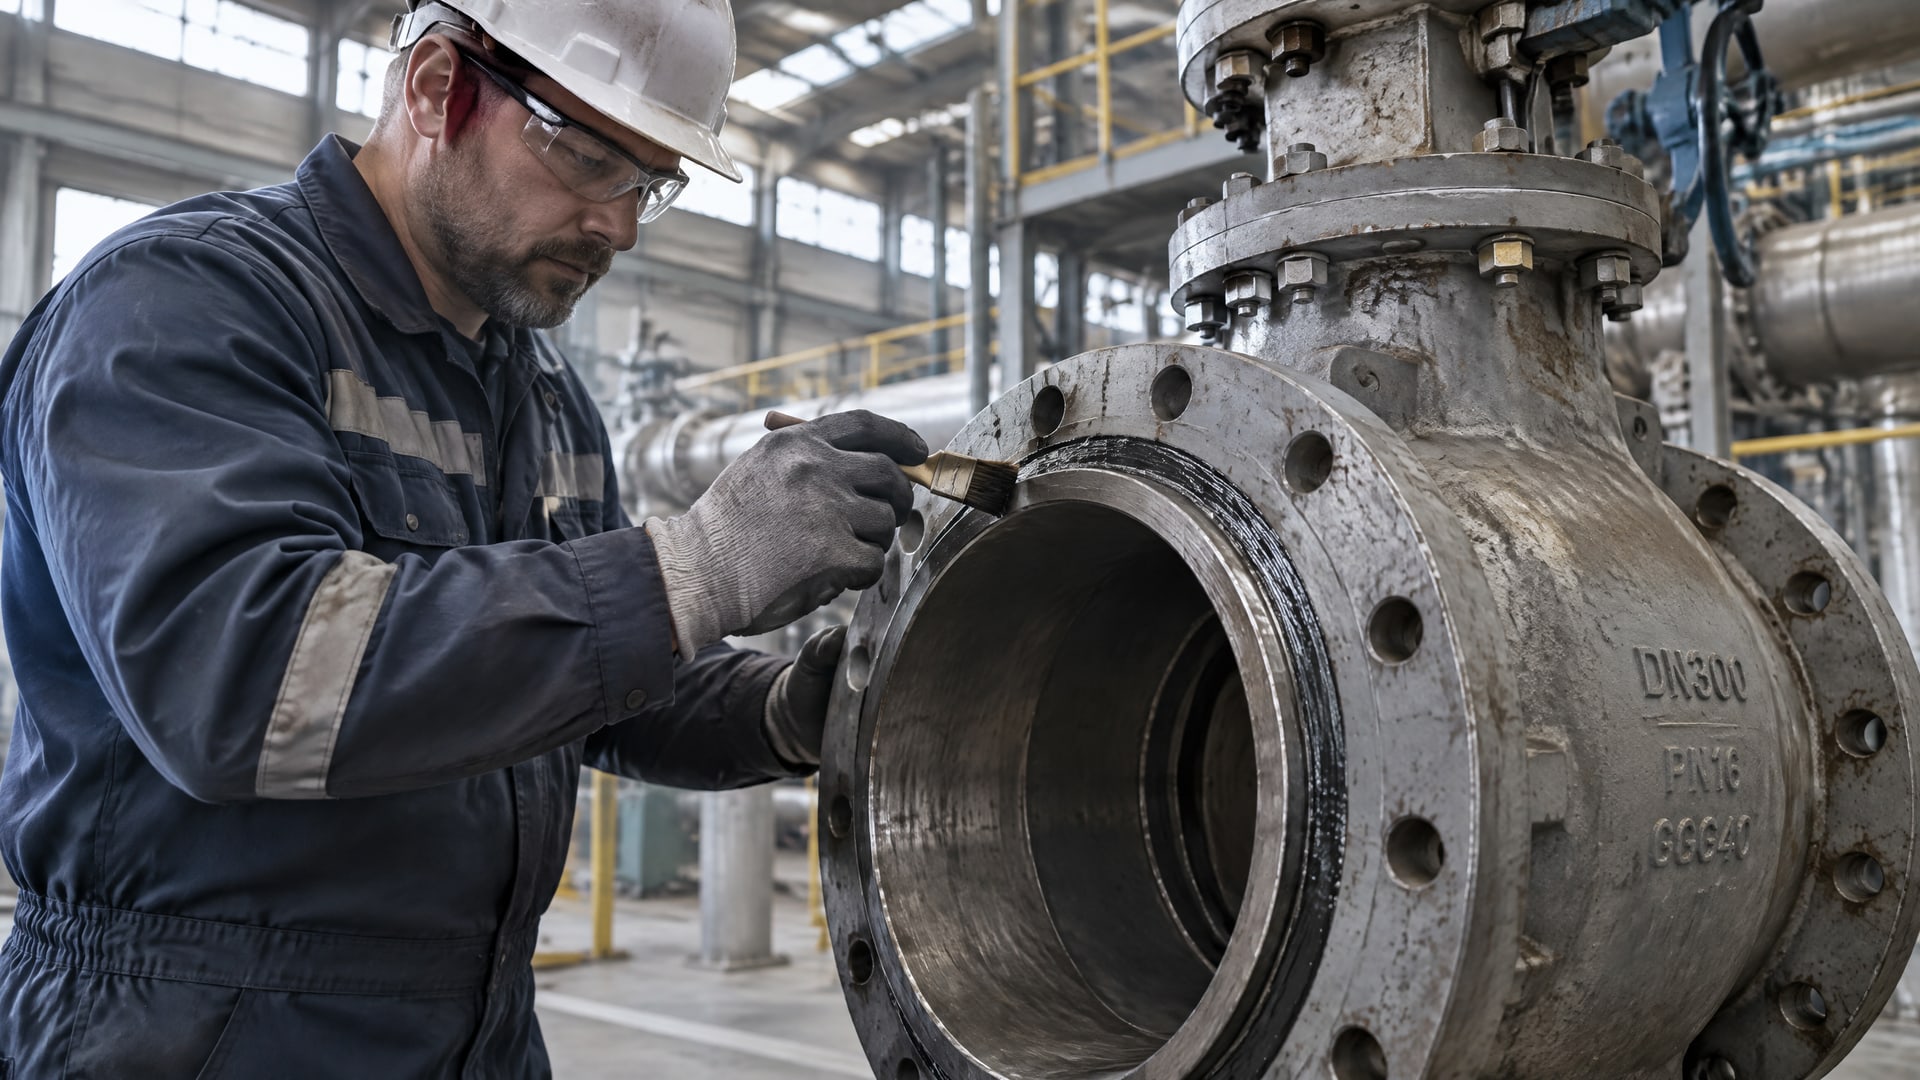
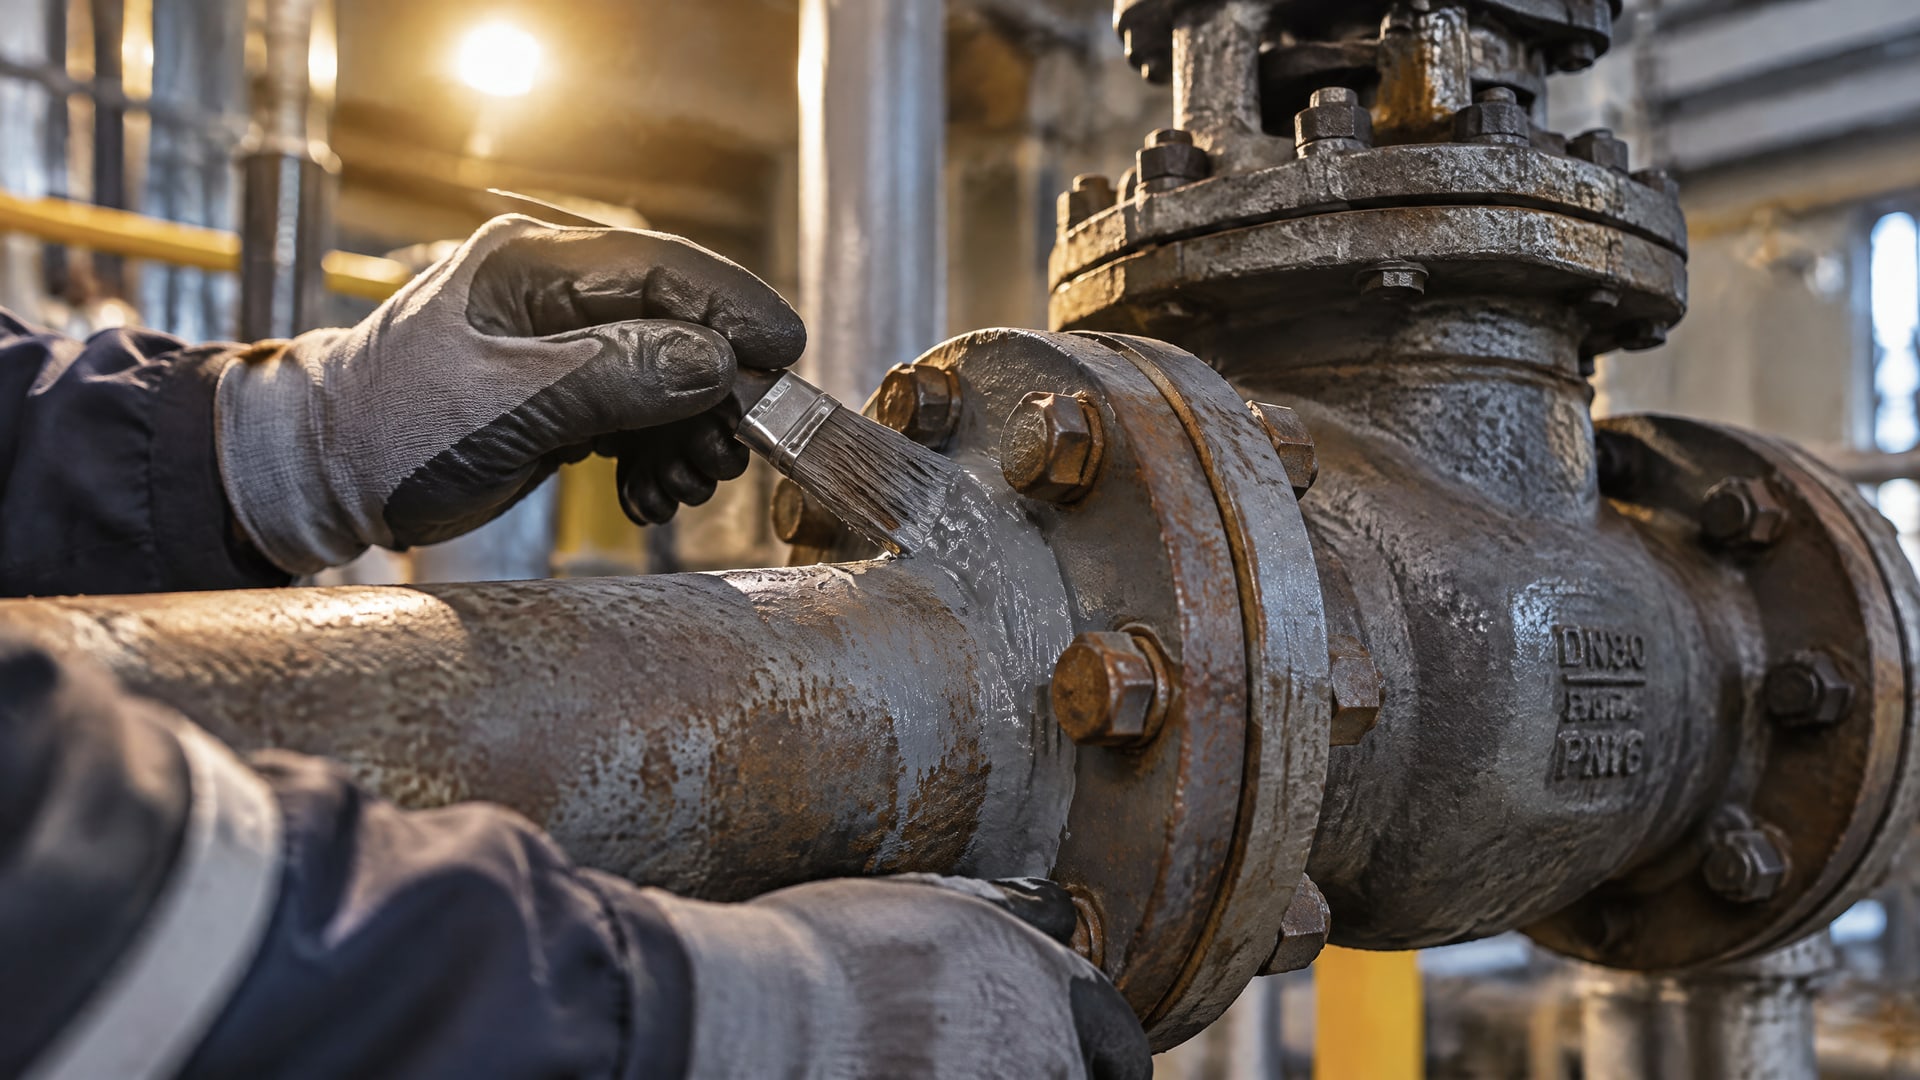
Перед обработкой определяют поверхности, на которых покрытие должно работать, и участки, где оно может нарушить герметичность или посадку. Посадочные, уплотнительные и фланцевые зоны часто маскируют. При нанесении на наружные поверхности также учитывают места сварки и открытые штоки, если покрытие может повлиять на герметичность или размеры сопряжения.
На деталях большой арматуры особенно важны равномерность слоя и стабильность толщины. Локальное утолщение может изменить посадку, увеличить сопротивление или повлиять на момент страгивания. Поэтому процесс предусматривает контроль толщины на обработанной поверхности, а не только визуальную оценку после нанесения. Требования к подготовке основания и способу отверждения задают для конкретной системы покрытия.
Покрытия для работы в узлах трения нужно отличать от наружных защитных систем. ISO 12944 описывает категории коррозионной среды и выбор защитных покрытий для стальных конструкций. AWWA C210 и AWWA C550 приводятся как ориентиры для эпоксидных систем на трубах, фитингах и внутренних или внешних поверхностях клапанов. Наличие наружной антикоррозионной защиты не подтверждает, что трение внутри арматуры снижено.
Что проверить перед нанесением
До запуска работ согласуют схему покрытия и участки маскирования. Если арматуру ремонтируют, важно зафиксировать состояние поверхностей и требования к их подготовке. Для новой конструкции параметры покрытия увязывают с геометрией деталей, допусками и характеристиками привода.
В практике применяют следующие проверки:
- Толщину сухой пленки измеряют толщиномером.
- Адгезию покрытия проверяют тестом адгезии.
- Целостность контролируют искровым дефектоскопом или holiday detector.
- Поверхности, от которых зависит герметичность или точность посадки, защищают от нанесения покрытия.
Эти проверки отвечают на разные вопросы: толщиномер показывает соответствие слоя заданным параметрам, тест адгезии оценивает сцепление с основанием, а контроль целостности помогает выявить поры и дефекты. Для поиска дефектов покрытий методом holiday testing в источниках указан NACE SP0188. NACE SP0394 относится к покрытиям клапанов и оборудования устья или линейной арматуры и включает требования к подготовке поверхности и контролю качества.
Как оценить эффект покрытия и подобрать привод
До нанесения покрытия фиксируют исходные условия: конструкцию узла, материалы контактных деталей, рабочую среду и режим переключения.
После обработки важно сравнивать момент в сопоставимых условиях. Если изменились температура, нагрузка, состояние уплотнений или другие параметры, сравнение может не показать реальный вклад покрытия. Для оценки результата учитывают не только момент в установившемся движении, но и усилие страгивания, если оно важно для работы арматуры.
Снижение трения может повлиять на требования к приводу, однако замену привода нельзя обосновывать одной оценкой потенциальной экономии момента. Результат подтверждают испытанием или расчетом для конкретной конструкции. В отдельных технических материалах указано снижение до 50%, но оно относится к описанным системам и не является гарантированным показателем для трубопроводной арматуры любого диаметра.
Порядок оценки
Сначала определяют, какие поверхности создают основное сопротивление, и проверяют, подходит ли для них сухое покрытие. Затем выбирают систему с учетом нагрузки, скорости, температуры, среды и технологии нанесения. После этого согласуют подготовку поверхности, маскирование и параметры контроля. Только по завершении этих этапов оценивают возможность изменения требований к приводу.
Антифрикционные покрытия MODENGY используют для снижения трения и износа в различных узлах, включая трубопроводную арматуру. Для конкретного проекта характеристики выбранного покрытия сверяют с условиями эксплуатации и документацией на арматуру. Такой подход помогает не переносить свойства одного узла на другой и не принимать решение о приводе на основании общего описания материала.
Стандарты и ограничения применения
Стандарты на защитные покрытия помогают задать требования к подготовке поверхности и контролю качества, но их область применения нужно учитывать отдельно от оценки антифрикционного эффекта.
ISO 12944 касается выбора систем защиты стальных конструкций с учетом коррозионной среды. NACE SP0188 описывает контроль целостности методом holiday testing, а NACE SP0394 относится к покрытиям клапанов и оборудования устья или линейной арматуры.
Для эпоксидных систем на трубах, фитингах и поверхностях клапанов в источниках приведены AWWA C210 и AWWA C550. API 6D также упоминается в контексте трубопроводных клапанов и ограничений по покрытию наружных поверхностей. При нанесении покрытия учитывают фланцы, места сварки и открытые штоки: их не покрывают, если это может нарушить герметичность или посадочные размеры.
Ни один стандарт из этого перечня сам по себе не доказывает, что конкретный слой снизит момент в заданной арматуре. Для подтверждения антифрикционного эффекта нужны данные по рабочей паре, толщине слоя и режиму применения. Линейку антифрикционных покрытий MODENGY рассматривают как вариант для таких задач, но пригодность конкретного материала устанавливают по конструкции и условиям эксплуатации.
Что не следует считать доказательством результата
Заявленный коэффициент трения не описывает работу всего узла. На момент влияют контактная нагрузка, температура, среда, геометрия, материалы деталей и качество нанесения. Поэтому универсальная оценка без привязки к арматуре не позволяет надежно определить требуемый привод.
Также нельзя считать, что более толстый слой обязательно даст лучшее снижение трения. Для большинства несущих применений типичный диапазон составляет 10-20 мкм, а лишняя толщина способна повлиять на посадки и момент страгивания. Покрытие выбирают и контролируют как часть конструкции, а не как отдельный материал с гарантированным эффектом.
Часто задаваемые вопросы
Заменяет ли антифрикционное покрытие смазку?
Не всегда. Сухое покрытие используют в том числе там, где масла и пластичные смазки неудобны, плохо удерживаются или нежелательны. Но это не универсальная замена: решение зависит от конструкции пары трения, нагрузки, скорости, среды и режима эксплуатации. Для конкретной арматуры нужно подтвердить совместимость покрытия и условия его работы.
Какая толщина антифрикционного покрытия нужна?
Для большинства несущих применений в технических материалах указана типичная толщина сухой пленки 10-20 мкм. Это ориентир, а не универсальная спецификация для любой арматуры. Точное значение выбирают для конкретного покрытия и узла, поскольку избыточная толщина может изменить посадки и повлиять на момент страгивания.
Можно ли наносить покрытие на все поверхности арматуры?
Нет. Покрытие не должно ухудшать герметичность или изменять посадочные размеры. Уплотнительные, посадочные и фланцевые поверхности часто маскируют; отдельно оценивают места сварки и открытые штоки. Схему нанесения согласуют с конструкцией изделия и требованиями к сопряженным деталям.
Как проверить, что покрытие нанесено правильно?
Контролируют толщину сухой пленки, адгезию к основанию и отсутствие пор или других дефектов. Для этого используют толщиномер, тест адгезии и искровой дефектоскоп или holiday detector. Подготовка поверхности и метод контроля должны соответствовать выбранной системе и требованиям к арматуре.
Заключение
Антифрикционные покрытия могут снизить сопротивление в парах скольжения трубопроводной арматуры и уменьшить рабочий крутящий момент. Эффект не задается одним лишь названием материала: он зависит от геометрии и материалов узла, нагрузки, среды, температуры и качества нанесения. Поэтому оценку покрытия связывают с работой конкретного трима и требованиями к приводу.
Следующий шаг для инженера или снабженца - составить карту условий эксплуатации: указать материалы контактных деталей, нагрузку, скорость, температуру, рабочую среду и требования к герметичности. По этим данным выбирают покрытие, согласуют зоны маскирования и контроль толщины, адгезии и целостности, а затем проверяют результат на конкретной арматуре.
