Финишная обработка покрытия после нанесения возможна только тогда, когда ее предусматривает технология конкретной системы. Универсального разрешения шлифовать, притирaть или полировать антифрикционный слой нет: такая операция может нарушить его сплошность и сцепление с основанием. Поэтому перед постобработкой сверяются с техническим описанием и спецификацией покрытия.
Статья поможет инженерам и техническим специалистам определить, какие операции допустимы, а закупщикам - включить требования к обработке и контролю в техническое задание. Разберем роль подготовки поверхности, ограничения механической доводки и случаи, когда требуется не финишная обработка нанесенного слоя, а изменение технологии его нанесения.
Когда допустима финишная обработка покрытия
Финишная обработка покрытия допустима, если она прямо предусмотрена спецификацией системы.
К таким операциям могут относиться герметизация, локальная доводка или ремонт, но их применимость зависит от типа покрытия и описанной для него технологии. Сам факт, что слой уже нанесен, не означает, что его можно обрабатывать любым доступным способом.
Это различие важно и при чтении стандартов. ISO 2063-2 включает в рассмотрение подготовку поверхности, термонапыление и последующие операции, например герметизацию покрытия. Это показывает, что постобработка может быть штатной частью процесса, но не устанавливает универсальную процедуру для всех антифрикционных материалов. Конкретные операции должны быть связаны с технологией соответствующей системы.
ISO 12944-4 и ISO 8504-1 посвящены подготовке поверхности перед нанесением покрытий. Они задают общие принципы удаления вредных загрязнений и подготовки основания для удовлетворительной адгезии. Эти требования помогают выстроить процесс до нанесения, но не подтверждают допустимость шлифовки уже сформированного твердосмазочного слоя.
Перед назначением постобработки проверьте документы на покрытие и выясните:
- предусмотрена ли механическая доводка или другая операция после нанесения;
- какие участки детали можно обрабатывать и в каком порядке;
- нужно ли повторно наносить покрытие после локального ремонта;
- какие параметры поверхности требуется контролировать до и после операции.
Если в технической документации операции нет, ее нельзя считать разрешенной только потому, что она применяется для другого типа покрытий. Для термонапыленной системы, лакокрасочного слоя и твердосмазочного покрытия допустимые постоперации могут различаться. Это принципиально и для деталей с нагруженными контактными поверхностями: при удалении части функционального слоя результат зависит от требований именно к этой системе.
Как подготовка поверхности связана с обработкой после нанесения покрытия
Ресурс покрытия зависит не только от его финишной обработки, но и от того, как подготовили основание.
ISO 12944-4 рассматривает типы поверхностей и их подготовку для стальных конструкций, в том числе ранее покрытых, оцинкованных и термически напыленных. ISO 8504-1 описывает общие принципы выбора методов подготовки стали перед нанесением красок и связанных материалов.
Подготовка решает две связанные задачи: удалить вредные загрязнения и получить поверхность, обеспечивающую адгезию. Поэтому контроль не стоит сводить к визуальной оценке. Важны состояние поверхности, наличие загрязнений и параметры профиля или шероховатости, если они заданы технологией покрытия. Ошибка на этом этапе может повлиять на сцепление последующего слоя и результат всей системы.
Для визуальной оценки чистоты стали применяют ISO 8501-1. Если поверхность очищали водоструйным способом, ISO 8501-4 рассматривает исходные состояния и степени подготовки, включая flash rust. Эти документы относятся к подготовке поверхности перед нанесением или повторным нанесением покрытия, а не задают режим обработки антифрикционного слоя после его формирования.
При повторном нанесении покрытия или локальном ремонте сначала уточняют, какая поверхность осталась после предыдущей операции. Затем сверяют требуемую степень подготовки, профиль и допустимое состояние основания с документацией выбранной системы. Это помогает избежать ситуации, когда доводка улучшила внешний вид детали, но ухудшила условия для сцепления следующего слоя.
В технологическом маршруте полезно разделять три этапа: подготовку основания, нанесение покрытия и предусмотренные системой постоперации. Для каждого этапа фиксируют требования, критерии приемки и способ контроля. Такой подход не подменяет техническую документацию, но помогает инженеру и снабженцу заранее согласовать операции, материалы и критерии качества.
Почему нельзя автоматически шлифовать твердосмазочное покрытие
Шлифование или притирка могут снять часть нанесенного материала.
Если после такой обработки нарушится сплошность слоя, изменится покрытая площадь или пострадает сцепление с основой, функциональные свойства системы могут ухудшиться. Поэтому правило «чем глаже, тем лучше скольжение» нельзя применять без подтверждения для конкретного покрытия.
Серия ISO 8504 описывает методы подготовки поверхности перед нанесением, а ISO 8501-1 помогает оценивать ее чистоту визуально. Ни одна из этих задач сама по себе не отвечает на вопрос, можно ли шлифовать готовый антифрикционный слой. ISO 2063-2, в свою очередь, выделяет постобработки для термонапыленных покрытий, но это не превращает их в универсальную инструкцию для всех твердых смазок.
Особенно внимательно рассматривают кромки, сварные зоны и места локального ремонта. Если обработка нарушает покрытие на таких участках, защита системы может измениться. При этом оценивать результат только по внешнему виду недостаточно: чистота поверхности и параметры подготовки, важные для адгезии, требуют контроля по применимым требованиям. В зависимости от процесса документация может задавать визуальную оценку, проверку загрязнений и контроль профиля.
Перед механической операцией следует определить ее цель. Если задача - убрать дефект, уточните, допускает ли спецификация локальную доводку и как после нее восстанавливать слой. Если нужно обеспечить заданную геометрию детали, согласуйте последовательность механической обработки и нанесения покрытия с технологией: нельзя предполагать, что готовый слой можно подогнать без последствий.
В техническом задании полезно отдельно указать, кто подтверждает допустимость постобработки и по каким критериям принимают деталь. Если операция не описана, безопаснее приостановить ее и получить подтверждение разработчика или поставщика системы покрытия, чем вводить режим по аналогии с другим материалом.
Как выстроить постобработку антифрикционного покрытия
Постобработка антифрикционного покрытия начинается с проверки технологической документации, а не с выбора инструмента.
В ней ищут перечень разрешенных операций, требования к состоянию слоя и порядок действий при дефекте. Если допускается герметизация, доводка или ремонт, операция должна выполняться именно в заданных рамках. При отсутствии таких указаний универсальный режим назначать нельзя.
Практический порядок согласования можно оформить так:
- определить тип покрытия и основание детали;
- проверить подготовку поверхности и критерии ее приемки по документации;
- установить, предусмотрена ли постобработка и какие участки она затрагивает;
- согласовать контроль результата и действия при обнаружении дефекта.
При повторном нанесении учитывают не только состояние покрытия, но и подготовку основания. ISO 12944-4 и ISO 8504-1 помогают ориентироваться в требованиях к подготовке стальных поверхностей перед нанесением защитных покрытий. ISO 8501-1 и ISO 8501-4 относятся к оценке состояния поверхности и ее подготовке, включая случаи после водоструйной очистки. Их нельзя подменять документацией на конкретную антифрикционную систему.
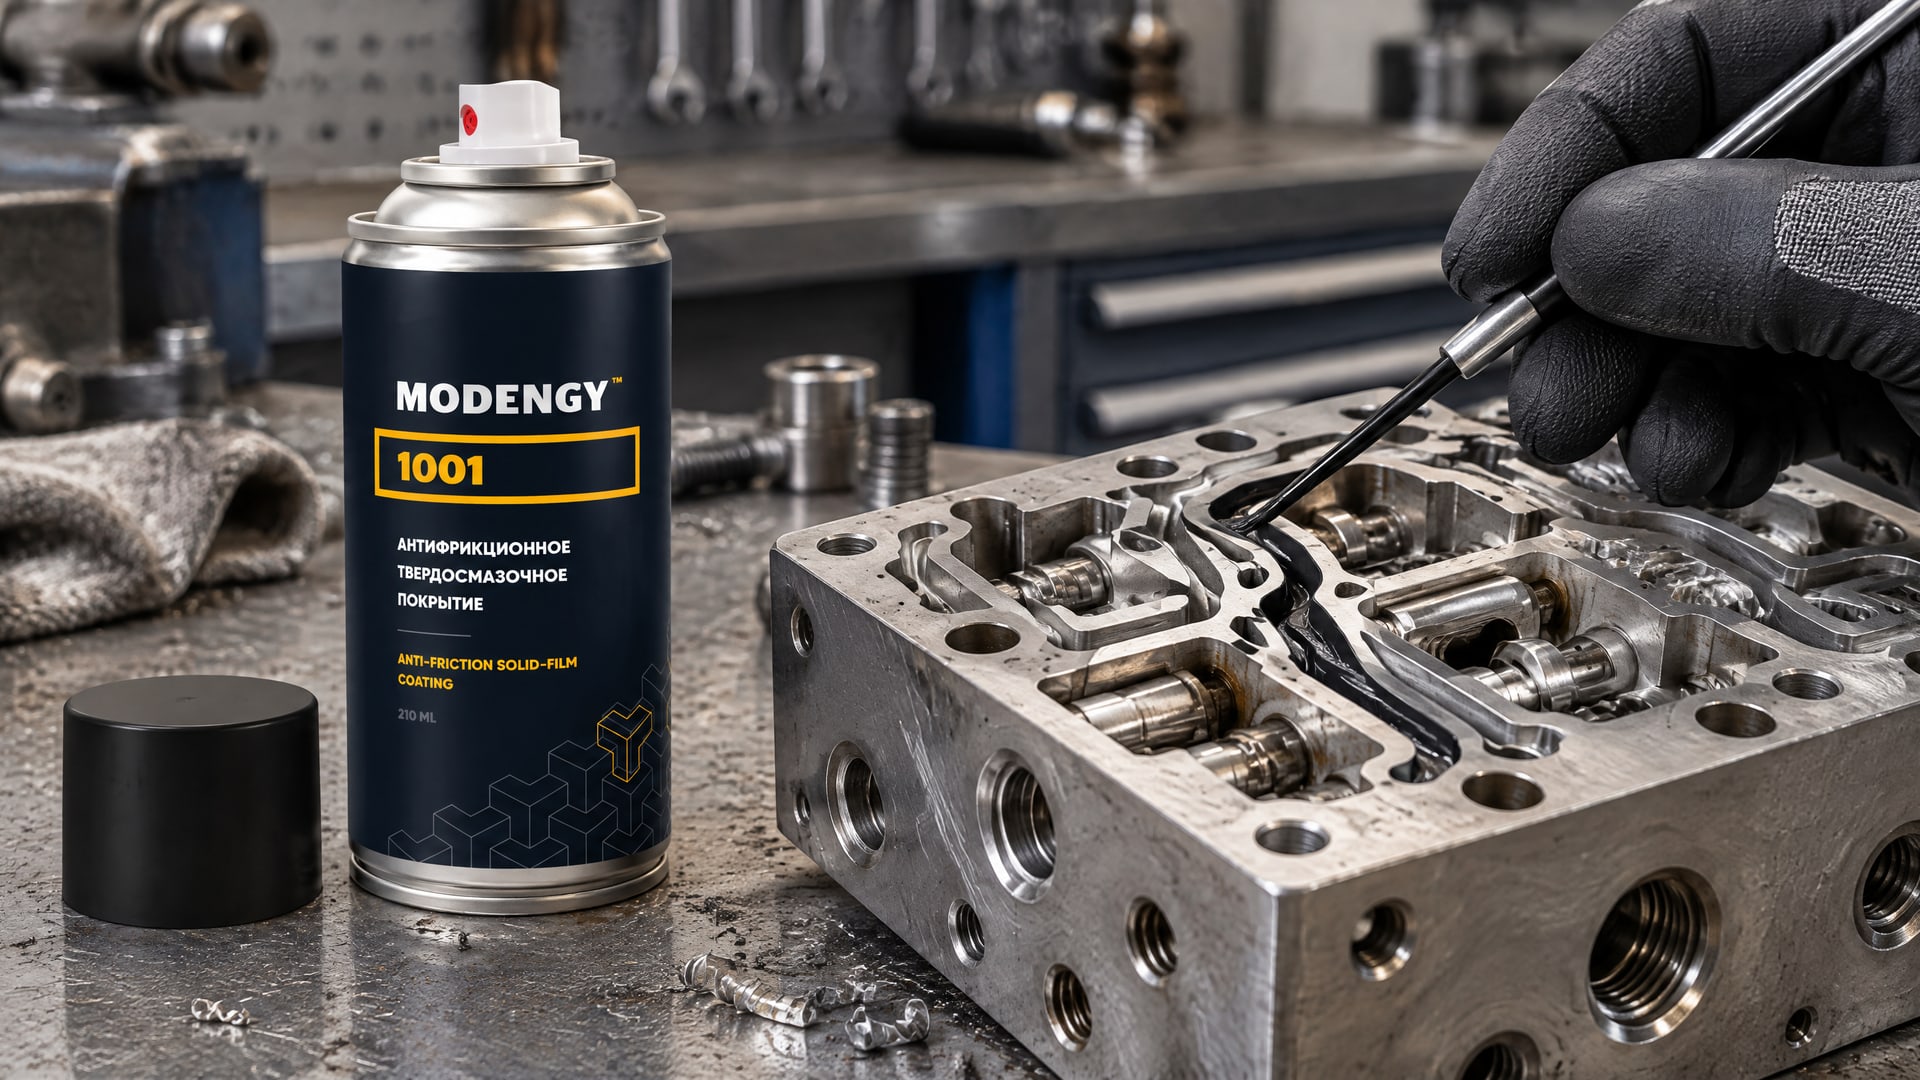
Для сложной детали с внутренними каналами задача может состоять не в доводке уже нанесенного слоя, а в том, чтобы получить тонкое и равномерное покрытие внутри каналов и плунжерных отверстий. Если при этом нужно учитывать вымывание, фреттинг или холодный пуск, эти условия следует включить в подбор системы и согласовать с требованиями к детали. Для такой задачи в технической практике применяют MODENGY 1001: покрытие подходит для внутренних каналов и плунжерных отверстий сложной детали, обладает адгезионными свойствами и отверждается при комнатной температуре. Это помогает рассматривать равномерность нанесения как часть процесса, не подменяя ее последующей механической обработкой.
При приемке фиксируют, какие операции выполнены, какие требования использовали и как проверили результат. Если маршрут включает ремонт или повторное нанесение, отдельно указывают состояние поверхности перед этой операцией. Такая прослеживаемость помогает отличить разрешенную постобработку от самовольной доработки готового слоя.
Что включить в техническое задание на финишную обработку покрытия
Техническое задание должно связывать требования к основанию, нанесению и постоперациям.
Если указать только требуемый внешний вид, исполнитель может применить механическую доводку, которая не предусмотрена системой. Поэтому описание результата дополняют перечнем разрешенных операций и критериями приемки.
Для стальной поверхности можно сослаться на применимые документы по подготовке, например ISO 12944-4, ISO 8504-1 и ISO 8501-1. Если процесс включает водоструйную очистку, проверяют применимость ISO 8501-4. Эти стандарты помогают описать состояние основания и подготовительные операции, однако требования к обработке самого антифрикционного покрытия нужно брать из документации на него.
В задании фиксируют:
- материал и состояние основания, включая сведения о старом покрытии, если оно есть;
- способ подготовки поверхности и требования к удалению загрязнений;
- требуемые параметры профиля, если они установлены для системы;
- тип покрытия и порядок его нанесения;
- разрешенные постоперации, включая локальный ремонт или герметизацию, если они предусмотрены;
- методы контроля и критерии приемки после нанесения и обработки.
Также заранее определяют порядок действий при несоответствии. Например, если после доводки выявлен дефект или нарушена сплошность, решение о ремонте должно опираться на технологию системы, а не на произвольное повторное нанесение материала. Для поверхностей после водоструйной очистки отдельно учитывают состояние flash rust и степень подготовки, поскольку ISO 8501-4 рассматривает эти параметры в контексте последующего нанесения покрытия.
Закупщику такой состав требований помогает сравнивать предложения по технологии и контролю, а инженеру - проверять, что операции не противоречат документации покрытия. При этом не нужно переносить требования стандартов для стальных антикоррозионных систем на другие материалы без проверки области их применения.
Часто задаваемые вопросы
Можно ли шлифовать деталь после нанесения антифрикционного покрытия?
Только если шлифование предусмотрено технологией конкретной системы. Универсального разрешения на механическую доработку нет: она может снять часть слоя, нарушить его сплошность или повлиять на сцепление с основанием. Сначала проверьте техническое описание и согласуйте критерии приемки результата.
Улучшает ли полировка скольжение твердосмазочного покрытия?
Не обязательно. Полировка может изменить или частично удалить функциональный слой, поэтому внешний вид сам по себе не показывает, улучшились ли рабочие свойства. Допустимость операции и требуемое состояние поверхности определяют по документации на конкретное покрытие, а не по общему правилу о гладкости.
Какие стандарты описывают подготовку поверхности перед нанесением?
Для подготовки стальных поверхностей применимы ISO 12944-4 и ISO 8504-1, а для визуальной оценки чистоты - ISO 8501-1. ISO 8501-4 рассматривает состояние поверхности после водоструйной очистки. Эти документы описывают подготовку основания, но не заменяют требования к постобработке конкретного антифрикционного покрытия.
Что делать, если покрытие нужно доработать локально?
Сначала установите, допускает ли спецификация локальную доводку или ремонт и какие действия нужны после обработки. Затем согласуйте контроль результата и требования к основанию перед восстановлением покрытия. Если операция не указана в документации, не назначайте ее по аналогии с другим типом покрытия.
Заключение
Финишная обработка покрытия допустима не автоматически, а в пределах технологии конкретной системы. Стандарты ISO 12944-4, ISO 8504-1 и ISO 8501-1 помогают описать подготовку поверхности, а ISO 2063-2 показывает, что предусмотренные технологией постобработки могут быть частью процесса. Но решение о шлифовании, доводке или ремонте готового антифрикционного слоя принимают по его технической документации.
Следующий шаг - проверить спецификацию покрытия и внести в технологическое задание разрешенные постоперации, требования к подготовке основания и критерии приемки. Если нужной операции в документации нет, согласуйте ее с разработчиком или поставщиком системы до начала обработки.
