Для надежной защиты внутренних диаметров антифрикционным твердосмазочным покрытием поверхность нужно очистить и обезжирить, а затем подготовить с учетом материала детали и требований к адгезии. Для этого применяют абразивную или дробеструйную обработку, фосфатирование, а для некоторых алюминиевых сплавов - анодирование, если оно предусмотрено чертежом. Метод выбирают не по принципу «чем агрессивнее, тем лучше», а по требованиям к детали и покрытию.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают технологию нанесения покрытия на внутренние поверхности. Разберем, какие загрязнения нужно удалить, когда оправдан пескоструй, зачем применяют фосфатирование и как проверяют качество подготовки и адгезию слоя.
Защита внутренних диаметров: с чего начинать подготовку
Подготовка внутренних поверхностей начинается с оценки их состояния.
На металле не должно быть масла, смазки, ржавчины, окалины, коррозии и загрязнений после предыдущих операций. Видимой чистоты недостаточно: остатки веществ могут помешать сцеплению покрытия с основой, а неравномерная подготовка внутри отверстия создаст участки с разными условиями адгезии.
Для сухопленочных смазок и антифрикционных покрытий важна не только чистота, но и состояние поверхности. Такие покрытия механически связываются с металлом, поэтому для повышения адгезии часто требуется шероховатость. В качестве ориентира NASA PRC-8001 приводит значение 32 rms или грубее. Это не универсальное требование для любого изделия: параметр следует закрепить в документации с учетом применяемой системы покрытия.
Для внутреннего диаметра отдельно оценивают, можно ли равномерно очистить и обработать всю рабочую поверхность. Наличие загрязнений в глубине отверстия или неравномерная шероховатость не устраняются самим фактом последующего нанесения покрытия. Поэтому технологию подготовки и способ контроля выбирают вместе, а не после нанесения слоя.
У алюминиевых сплавов может применяться отдельный вариант предварительной обработки. NASA PRC-8001 указывает анодное покрытие по PRC-5006 Type II или Type III, если такая обработка задана на чертеже. Это требование нельзя автоматически переносить на любую алюминиевую деталь: материал, конструкция и требования чертежа определяют допустимую последовательность операций.
Перед нанесением покрытия полезно согласовать в техзадании:
- требования к чистоте и допустимым загрязнениям;
- способ создания шероховатости или химической подготовки;
- требования к равномерности обработки внутренних поверхностей;
- метод проверки адгезии, если он предусмотрен для системы.
Такой подход помогает связать требования к покрытию с реальным состоянием детали. Для инженера это способ заранее определить критерии приемки, а для снабженца - корректно сопоставить предложения исполнителей по одной технологической задаче.
Как подготовить поверхность перед покрытием
Базовая последовательность включает удаление загрязнений и обезжиривание, затем - выбранную механическую или химическую обработку.
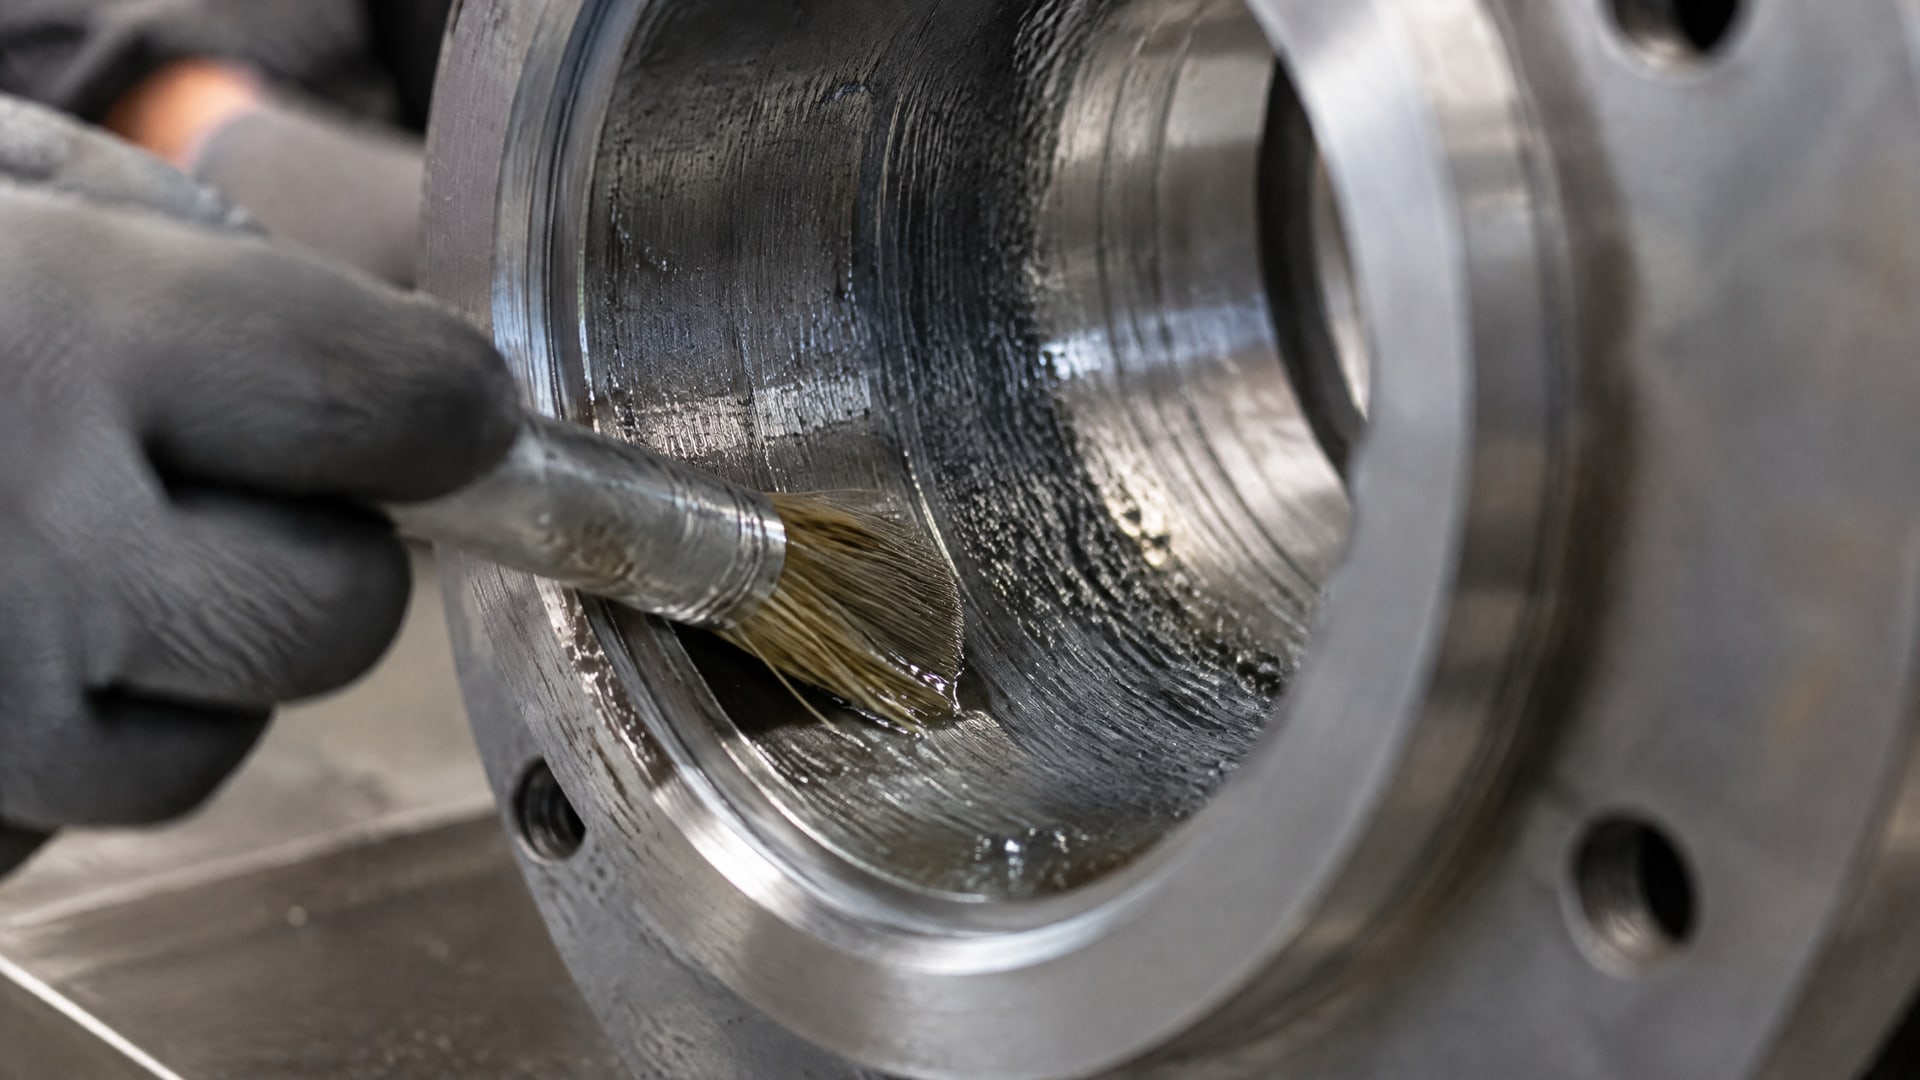
После подготовки поверхность должна быть равномерной и без следов масла, смазки, абразива, потускнения, ржавчины, окалины и коррозии. Именно такие загрязнения перечислены в NASA PRC-8001 как недопустимые перед нанесением сухопленочного покрытия.
Для внутреннего диаметра важно, чтобы подготовка охватывала всю поверхность, на которую наносят покрытие. Если часть отверстия осталась загрязненной или отличается по состоянию от остальной зоны, визуальный осмотр с торца может не показать проблему. Поэтому в технологической документации задают не только состав операций, но и способ подтверждения чистоты и равномерности.
При подготовке химическими составами особенно важна промывка. ISO 9717:2010 относится к металлическим и другим неорганическим фосфатным покрытиям и указывает на необходимость тщательно промывать изделие водой после щелочной или кислотной очистки. Остатки очистителя могут ухудшить качество последующего фосфатирования.
После фосфатирования промывка также удаляет остатки солей и непрореагировавших веществ. В TT-C-490E для этой операции указана чистая вода температурой ниже 100°F, то есть ниже 38°C. Это требование относится к описанной системе и не заменяет технологическую документацию конкретного процесса.
Для деталей после холодной деформации и изделий с твердостью Rockwell C40 и выше TT-C-490E предусматривает снятие остаточных напряжений перед фосфатированием, если контрактом не установлено иное. Это условие важно проверить до выбора маршрута обработки: изменение последовательности уже после фосфатирования может потребовать повторной подготовки поверхности.
Общие требования стоит превратить в проверяемые критерии приемки. Например, определить, какие загрязнения недопустимы, как подтверждается равномерность обработки и какие действия выполняются, если после промывки или осмотра обнаружены остатки реагентов. Такой порядок снижает риск того, что деталь перейдет к нанесению покрытия с неподготовленной внутренней поверхностью.
Пескоструй или фосфатирование перед покрытием
Пескоструйная обработка и фосфатирование - разные способы подготовки, но оба могут применяться для улучшения адгезии антифрикционного покрытия.
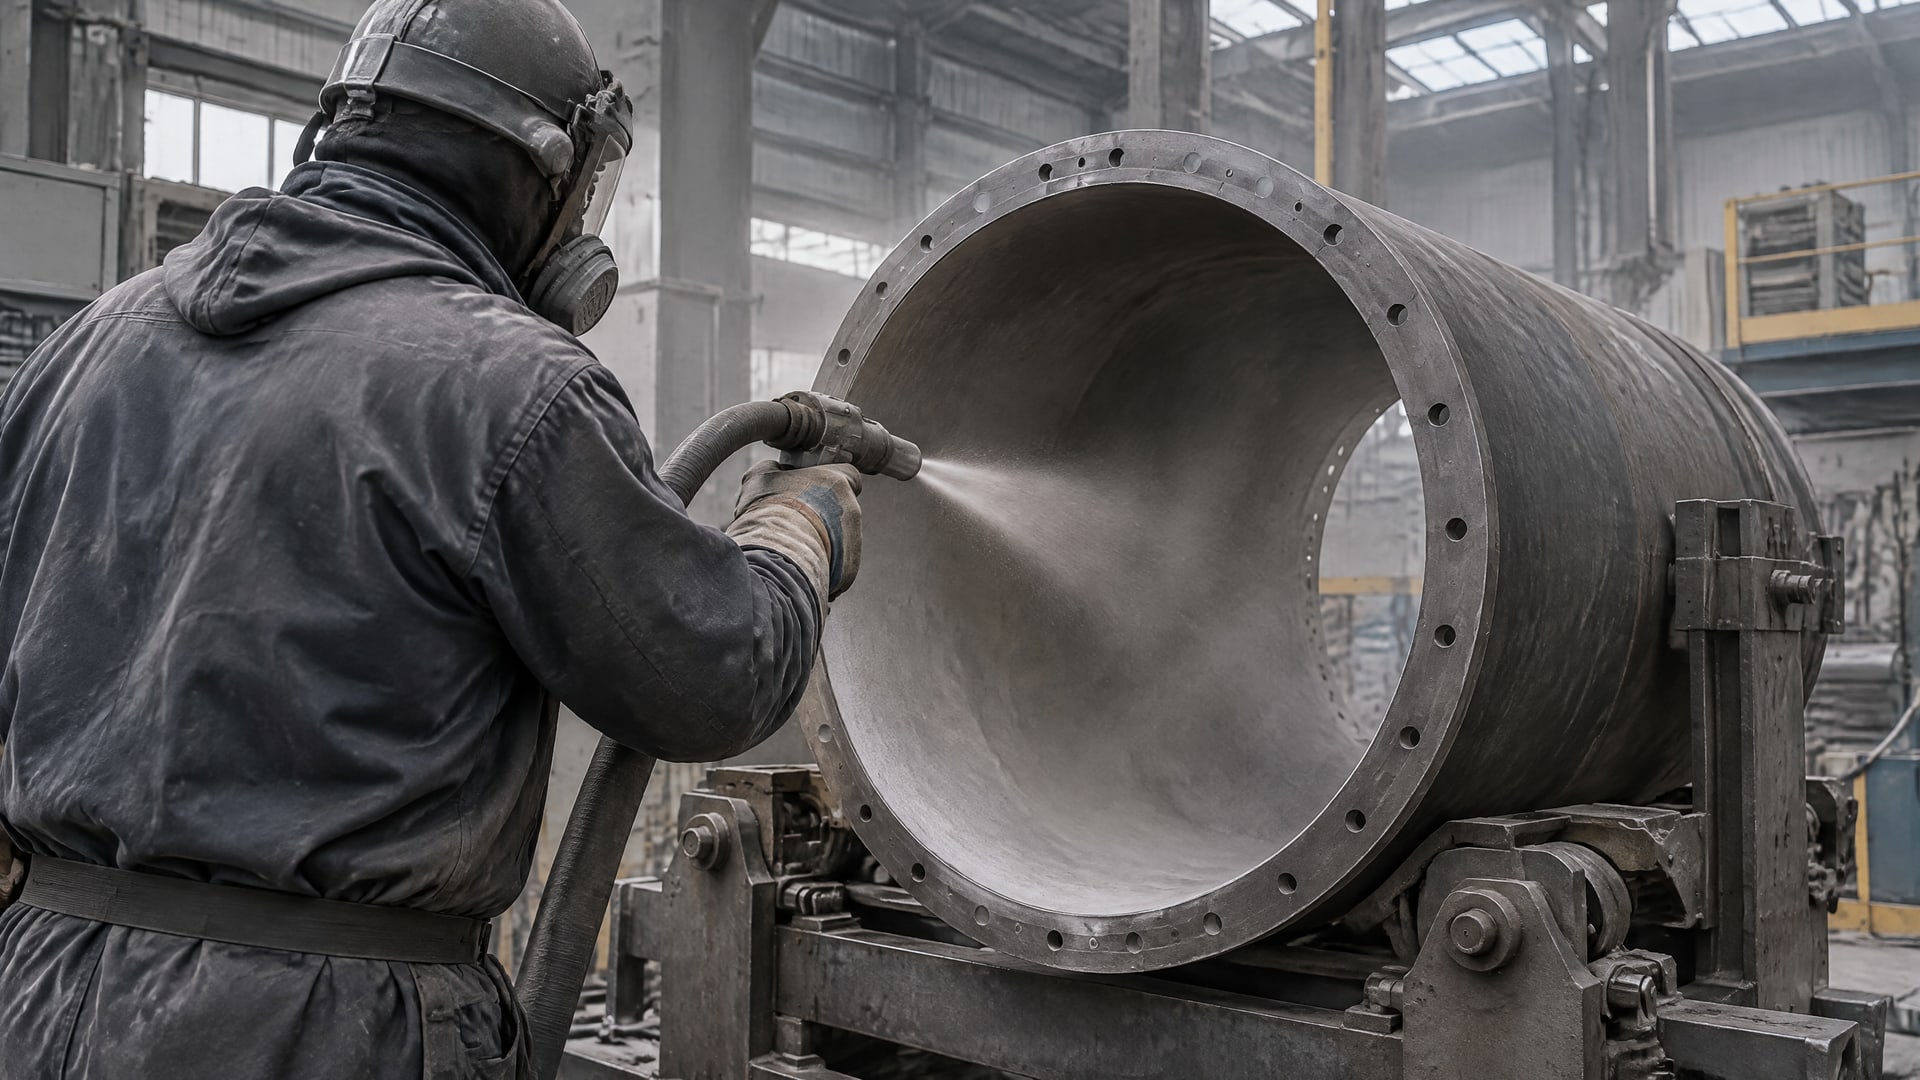
Технические материалы по сухопленочным покрытиям указывают на пользу абразивной обработки или фосфатирования для сцепления слоя и его срока службы. Поэтому выбирать между ними нужно с учетом металла, геометрии детали и требований к дальнейшей работе покрытия.
При абразивной обработке поверхность получает заданную шероховатость. Для одного из типов покрытий указан абразив 180 grit, соответствующий размеру 80 µm. Это пример конкретного параметра технологической рекомендации, а не универсальная настройка для любой детали. Ориентир NASA PRC-8001 составляет 32 rms или грубее; требования к конкретной поверхности следует определять по документации применяемой системы.
Для внутренних диаметров практический вопрос при пескоструйной обработке - равномерность воздействия по всей рабочей зоне и удаление остатков абразива. NASA PRC-8001 требует, чтобы после финальной подготовки поверхность была однородной и свободной от grit, то есть абразивных частиц. Если остатки не удалить, чистота основы перед нанесением покрытия не будет обеспечена.
Фосфатирование применяют как химическую предварительную обработку. ISO 9717:2010 задает область стандарта для фосфатных покрытий на металлах, а технические рекомендации по антифрикционным покрытиям рассматривают фосфатирование наряду с абразивной обработкой. После фосфатирования необходима тщательная промывка; для описанной в TT-C-490E процедуры указана чистая вода ниже 38°C.
Выбор между методами не сводится к тому, какой из них «лучше». Если чертеж или технические требования предусматривают конкретную обработку, следуют им. Если способ не задан, инженеру стоит сопоставить материал детали, возможность получить равномерную поверхность внутри диаметра, требования к шероховатости и доступный контроль. В этом случае решение принимают для всей системы подготовки и покрытия, а не только для одной операции.
Адгезия твердосмазочных покрытий внутри диаметра
Адгезия твердосмазочных покрытий зависит от состояния основы перед нанесением.
Одного обезжиривания может быть недостаточно: для многих систем требуется также заданная шероховатость или фосфатирование. Подготовленная поверхность должна быть чистой, равномерной и соответствовать требованиям выбранной технологии.
У внутренних диаметров к этой задаче добавляется геометрия. Поверхность находится внутри детали, поэтому оценить ее состояние сложнее, чем состояние плоского наружного участка. При разработке процесса нужно заранее определить, каким способом подтверждаются чистота и равномерность подготовки, а также как проводится испытание адгезии. Нельзя считать, что приемлемый результат на наружной поверхности автоматически подтверждает качество обработки отверстия.
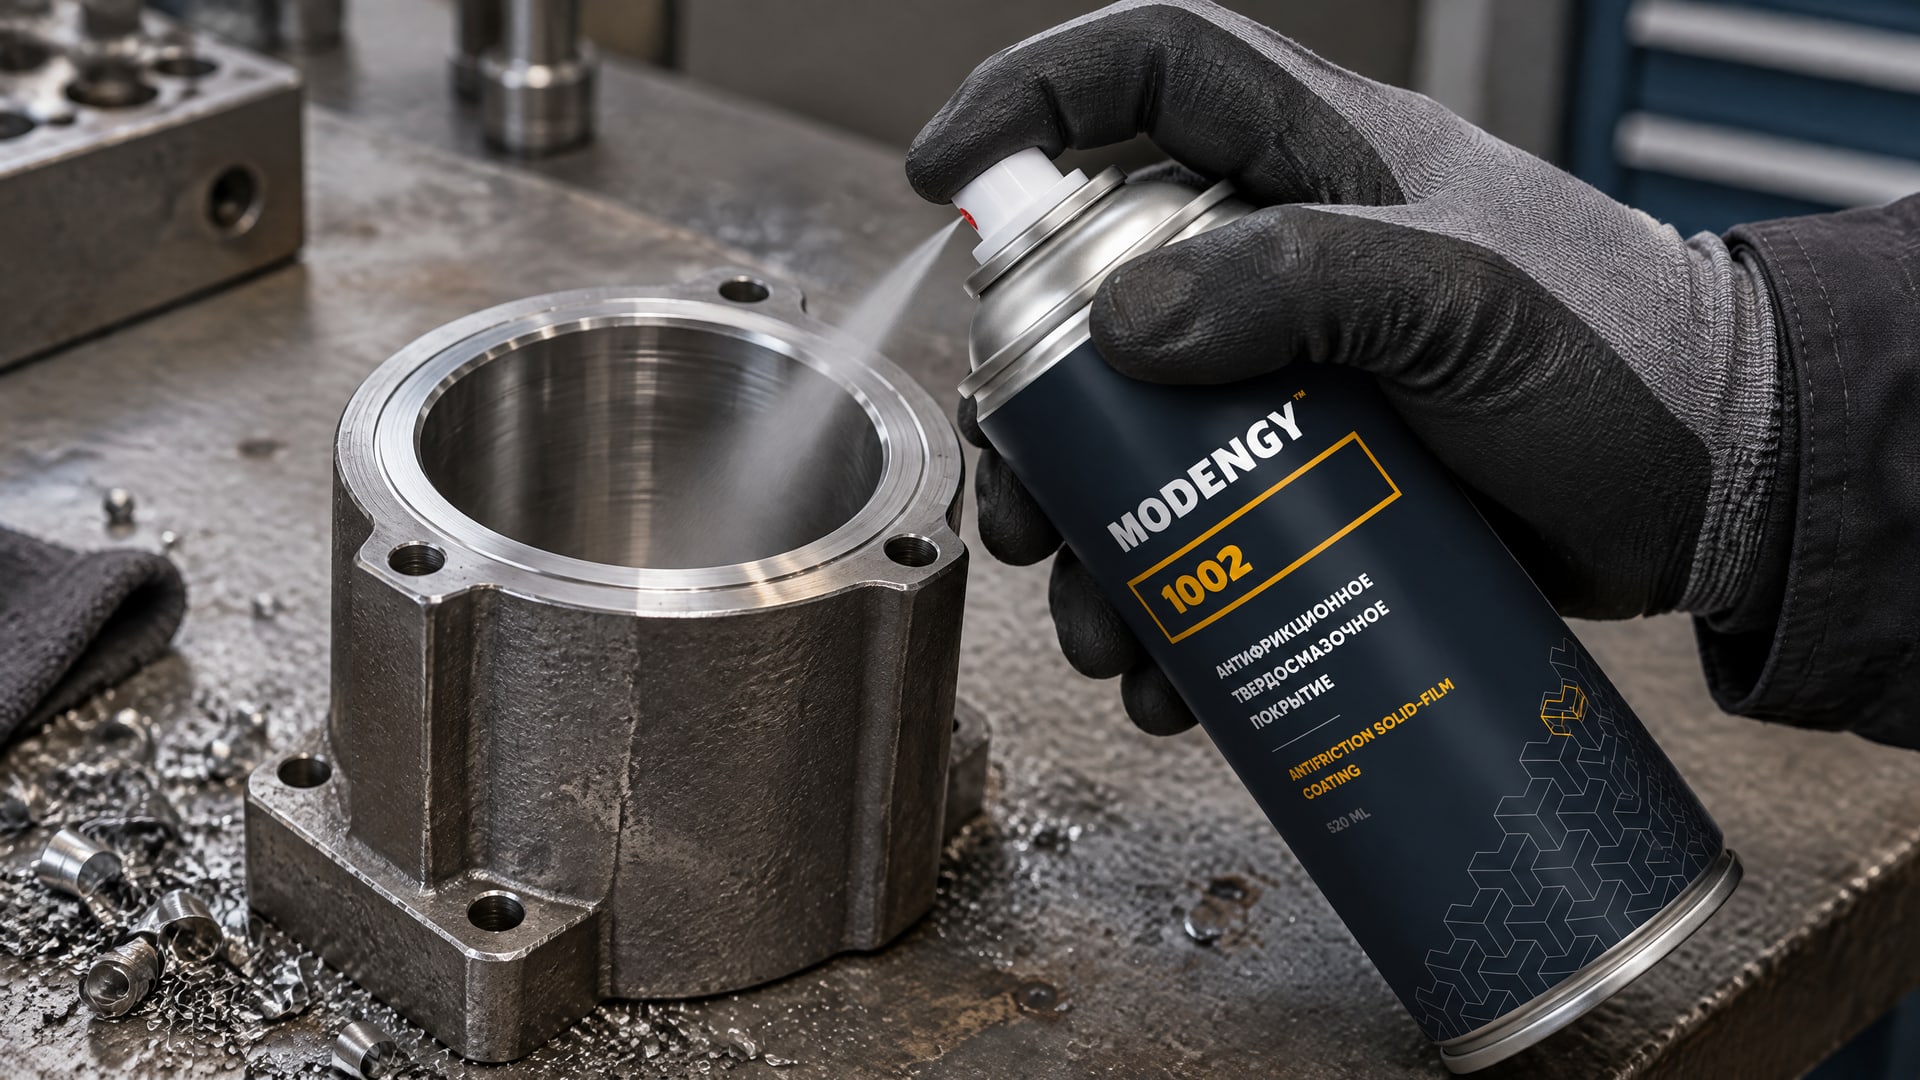
Для покрытия MODENGY 1002, которое выпускается в аэрозольном формате и предназначено в том числе для защиты внутренних диаметров, важна подготовка основы до нанесения. Если в узле проявляются фреттинг или затруднения при холодном пуске, а обычная смазка вымывается, одной смены материала недостаточно: необходимо проверить чистоту и состояние поверхности, на которой будет сформирован слой. MODENGY 1002 обеспечивает низкий коэффициент трения и антикоррозионные свойства, но подготовка детали остается частью процесса получения стабильного покрытия.
Для квалификации системы могут использовать испытание адгезии по ASTM D3359 method B. В TT-C-490F для отдельных систем указан приемлемый результат 4B или выше. Это критерий для соответствующих систем, а не универсальный порог для любого антифрикционного покрытия, поэтому его применимость подтверждают в технической документации.
В том же документе установлено, что при неудовлетворительной адгезии недопустимы участки оголенного металла или фосфатной подложки со средним диаметром более 1/8 inch. Этот критерий помогает оценить результат испытания в конкретной системе. Для внутреннего диаметра нужно отдельно согласовать, как образец или деталь будет проверяться и какие участки поверхности входят в оценку.
Контроль качества подготовки и покрытия
Контроль начинают до нанесения слоя.
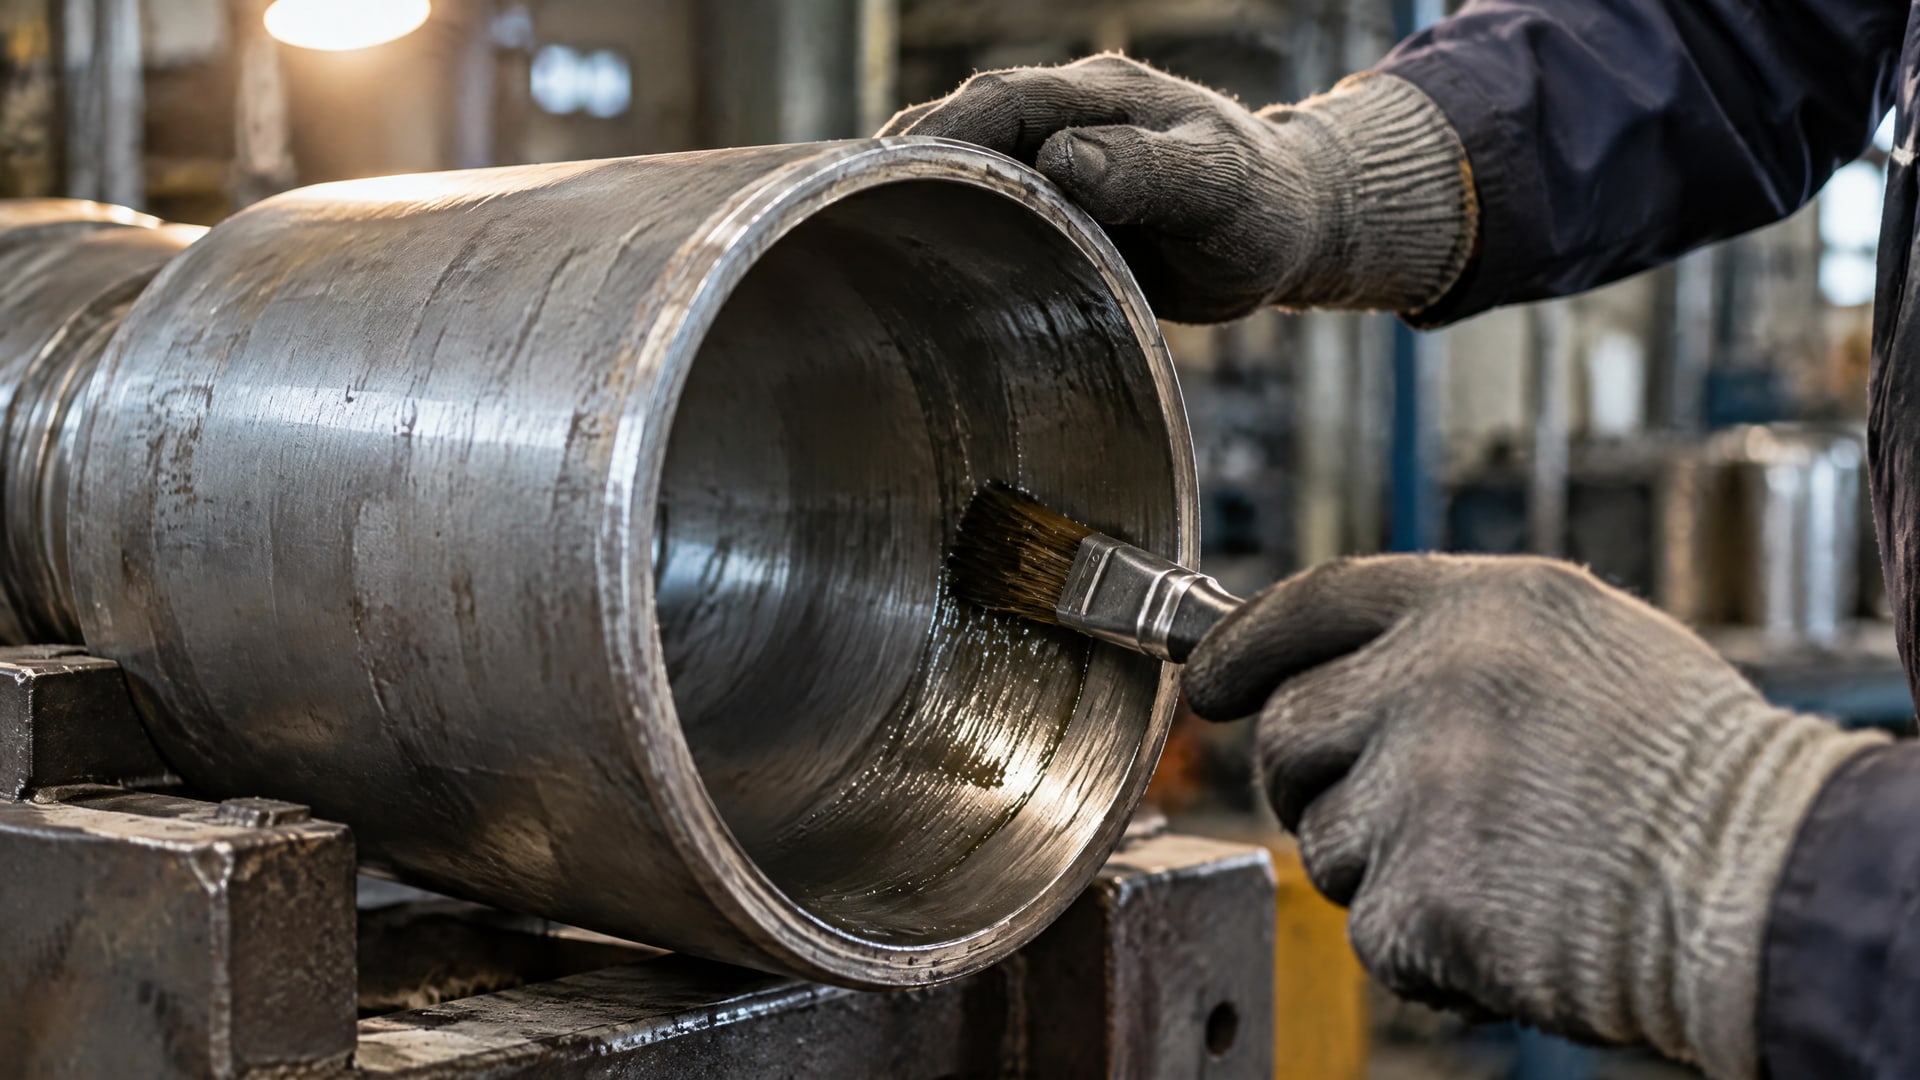
После очистки и обработки проверяют, нет ли на поверхности следов масла, смазки, ржавчины, окалины, коррозии и абразива. NASA PRC-8001 также указывает, что после финальной стадии подготовки поверхность должна быть равномерной и без видимых дефектов. Для внутреннего диаметра важно оценить именно рабочую поверхность по всей требуемой зоне.
Если в процессе применяют фосфатирование, к визуальному контролю добавляется проверка промывки. ISO 9717:2010 подчеркивает необходимость тщательно удалять водой остатки после щелочной или кислотной очистки. TT-C-490E отдельно указывает на промывку после фосфатирования чистой водой температурой ниже 38°C. Оставшиеся реагенты или соли могут отрицательно повлиять на качество следующего слоя.
Для проверки адгезии используют метод, согласованный с требованиями к покрытию. ASTM D3359 method B упоминается в TT-C-490F; для отдельных систем там приведен критерий 4B или лучше. Его нельзя применять как общий норматив для всех покрытий без проверки документации конкретной системы. Если квалификация включает коррозионные или климатические испытания, их также задают заранее, вместе с критериями приемки.
Чтобы результаты можно было сопоставлять между партиями деталей, в техзадании фиксируют параметры обработки и проверки. Это могут быть требования к шероховатости, способ подготовки, состояние поверхности после промывки и метод испытания адгезии. NASA PRC-8001 приводит ориентир 32 rms или грубее, а рекомендации по отдельным системам указывают обработку абразивом 180 grit, размером 80 µm. Эти значения нельзя механически объединять: каждое применяется в контексте соответствующего процесса.
Перед запуском партии инженеру и снабженцу полезно сверить маршрут подготовки, требования к покрытию и доступные критерии контроля. Такой порядок помогает выявить несовместимые требования до обработки деталей и избежать ситуации, когда покрытие уже нанесено, а способ подтвердить качество внутренней поверхности не определен.
Часто задаваемые вопросы
Достаточно ли обезжирить поверхность перед нанесением антифрикционного покрытия?
Не всегда. Для сухопленочных смазок и антифрикционных покрытий часто требуется не только очистка и обезжиривание, но и шероховатость либо фосфатирование. NASA PRC-8001 указывает, что покрытие механически связывается с металлом, и приводит ориентир шероховатости 32 rms или грубее. Требования нужно сверять с документацией конкретной системы.
Что выбрать перед нанесением покрытия: пескоструй или фосфатирование?
Оба способа могут улучшить адгезию и ресурс покрытия. Выбор зависит от материала детали, геометрии, требований к поверхности и условий контроля. Для отдельных покрытий приведена обработка абразивом 180 grit, размером 80 µm, однако этот параметр нельзя считать универсальным. Если способ указан на чертеже или в техдокументации, следует придерживаться заданного требования.
Нужно ли промывать деталь после фосфатирования?
Да, промывка удаляет остатки солей и непрореагировавших веществ, которые могут ухудшить качество последующего покрытия. ISO 9717:2010 указывает на тщательную промывку водой после химической очистки. Для описанной процедуры TT-C-490E требует чистую воду температурой ниже 100°F, то есть ниже 38°C.
Как проверяют адгезию покрытия?
Для отдельных систем применяют ASTM D3359 method B. В TT-C-490F для соответствующих систем приведен критерий 4B или выше. Это не универсальное требование для всех антифрикционных покрытий: метод и критерий приемки нужно подтвердить по документации конкретной системы и зафиксировать до начала работ.
Заключение
Для защиты внутренних диаметров нужна подготовленная поверхность: очищенная и обезжиренная, без следов масла, ржавчины, окалины, коррозии и абразива. В зависимости от материала и требований применяют шероховатость, пескоструйную обработку, фосфатирование или предусмотренное чертежом анодирование. После химической обработки деталь тщательно промывают, а требования к адгезии подтверждают согласованным методом контроля.
Следующий шаг - закрепить в технологическом задании способ подготовки, требуемое состояние поверхности и критерии приемки покрытия. До запуска партии сверьте эти требования с чертежом и документацией применяемой системы, отдельно предусмотрев контроль всей рабочей поверхности внутреннего диаметра.
