Защиту плунжерных пар можно обеспечить тонким твердосмазочным покрытием: оно снижает трение и износ в контакте сопрягаемых поверхностей. Для деталей с отверстиями и внутренними полостями рассматривают нанесение окунанием или окунанием-центрифугированием: эти способы помогают обработать труднодоступные зоны, куда распыление может не попасть.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие и процесс для плунжерных отверстий и других сопрягаемых поверхностей. Ниже разобраны рабочие принципы сухих пленок, методы нанесения, подготовка деталей и контроль результата. Отдельное внимание уделено толщине покрытия: для таких систем речь идет о единицах и десятках микрон, а не о толстом слое.
Как работает защита плунжерных пар
Твердосмазочное покрытие представляет собой тонкую пленку на основе связующего и твердых смазок, например MoS2, графита или PTFE.
В контакте сопрягаемых поверхностей такая пленка помогает снизить трение и износ. Ее рассматривают для узлов, работающих при сухом или пограничном трении, когда жидкая смазка не соответствует условиям применения.
Покрытие не следует считать универсальной заменой любой смазки. При выборе учитывают рабочую температуру, нагрузку, требования к износостойкости и ресурс. В спецификационных материалах для ряда систем приведен температурный диапазон от -90 до +300 °F, для отдельных типов верхняя граница достигает +400 °F. Эти значения относятся к соответствующим системам покрытия, а не ко всем твердосмазочным составам.
Рабочая пленка тонкая: типичная сухая толщина составляет 0,0002–0,0005 дюйма, или примерно 5–13 мкм. Увеличивать толщину просто ради «большего запаса» не нужно. Избыточный слой не становится автоматически более надежной защитой и может ухудшить стабильность покрытия.
Если покрыть можно только одну из двух сопрягаемых поверхностей, источники рекомендуют выбирать поверхность с большей площадью. Это не отменяет проверки конкретной конструкции и режима работы пары. Инженеру важно определить, какая поверхность доступна для нанесения и как покрытие будет контактировать с ответной деталью.
Для выбора технологии полезно сначала описать условия эксплуатации плунжерной пары: температурное окно, характер контакта, доступность поверхностей и требуемый ресурс. Затем эти условия сопоставляют с возможностями конкретной системы покрытия и способом нанесения. Такой порядок помогает избежать ошибочного выбора только по составу твердой смазки или по обещанной толщине пленки.
Твердосмазочное покрытие плунжерных деталей: выбор метода нанесения
Твердосмазочные покрытия наносят распылением, окунанием, окунанием-центрифугированием, барабанным способом или кистью.
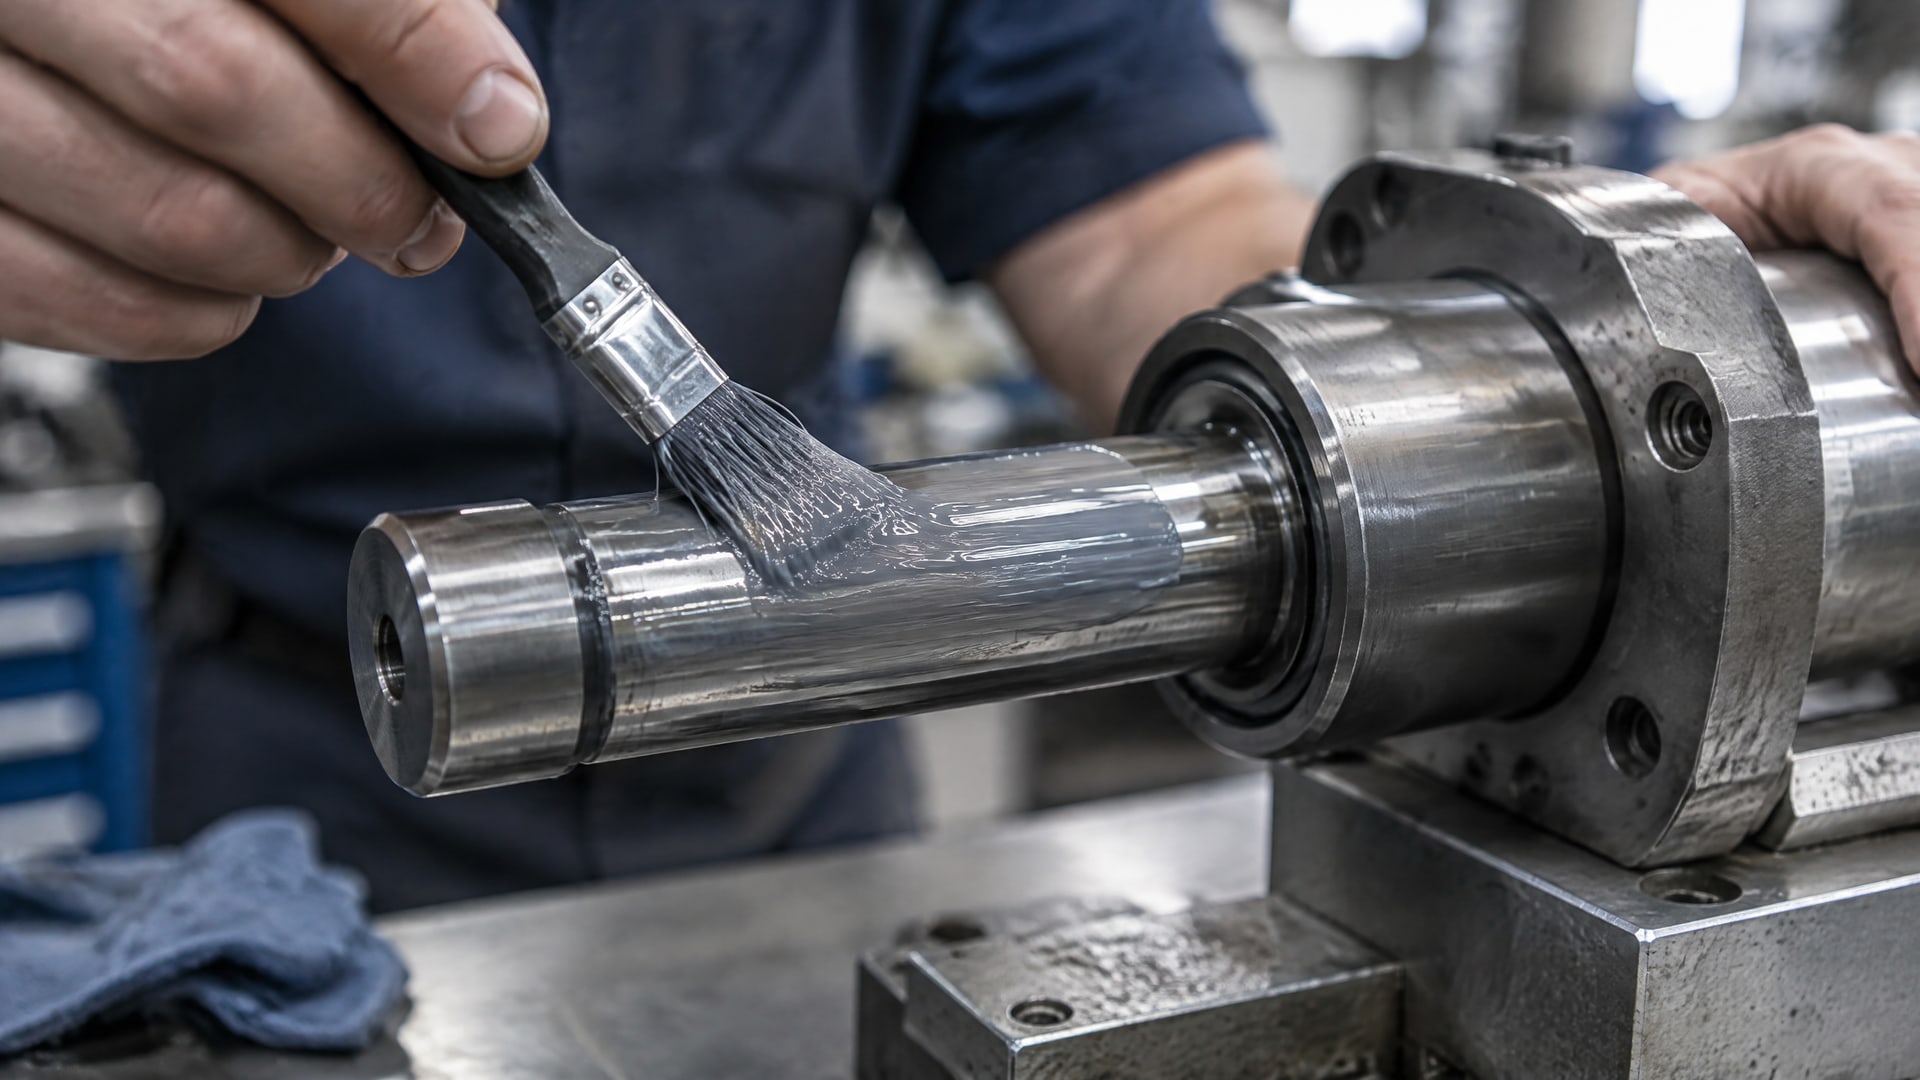
Выбор зависит от геометрии детали, масштаба производства и требований к повторяемости результата. Для плунжерных отверстий и внутренних полостей важен не только состав, но и возможность равномерно обработать нужные зоны.
Распыление не всегда обеспечивает доступ к отверстиям, углублениям и внутренним поверхностям. Поэтому для сложной геометрии рассматривают окунание или окунание-центрифугирование. При массовой обработке мелких деталей окунание-центрифугирование может дать более равномерное покрытие и сократить потери материала по сравнению с простым окунанием.
Ориентиры по толщине зависят от метода и процесса. Типичная сухая пленка имеет толщину 5–13 мкм. Для массовых мелких деталей при окунании-центрифугировании указывается диапазон 3–15 мкм. Эти значения помогают оценить порядок толщины, но не заменяют требований к конкретной детали и системе покрытия.
При выборе метода стоит сопоставить несколько параметров:
- Геометрию детали: наличие отверстий, углублений и внутренних полостей.
- Доступность обрабатываемых поверхностей для выбранного способа нанесения.
- Требуемую повторяемость толщины на деталях одной партии.
- Объем производства и количество мелких деталей в загрузке.
- Необходимость контроля концентрации нелетучей части, скорости извлечения, сушки и отверждения.
Окунание и окунание-центрифугирование не сводятся к простому погружению детали в состав. Для получения стабильного результата важны параметры процесса, в том числе плотность состава и скорость извлечения детали из ванны. В материалах по окунанию приведен ориентир сухой толщины 0,0004–0,0006 дюйма, или примерно 10–15 мкм.
Поэтому метод выбирают не по одному признаку «деталь сложная» или «производство массовое». Нужно проверить, позволяет ли процесс покрыть нужные поверхности и удерживать заданную толщину. Для деталей со сложной геометрией окунание особенно уместно тогда, когда распыление не дает доступа ко всем рабочим зонам.
Твердосмазочное покрытие методом окунания
При окунании деталь погружают в состав, а затем извлекают и проводят предусмотренные сушку и отверждение.
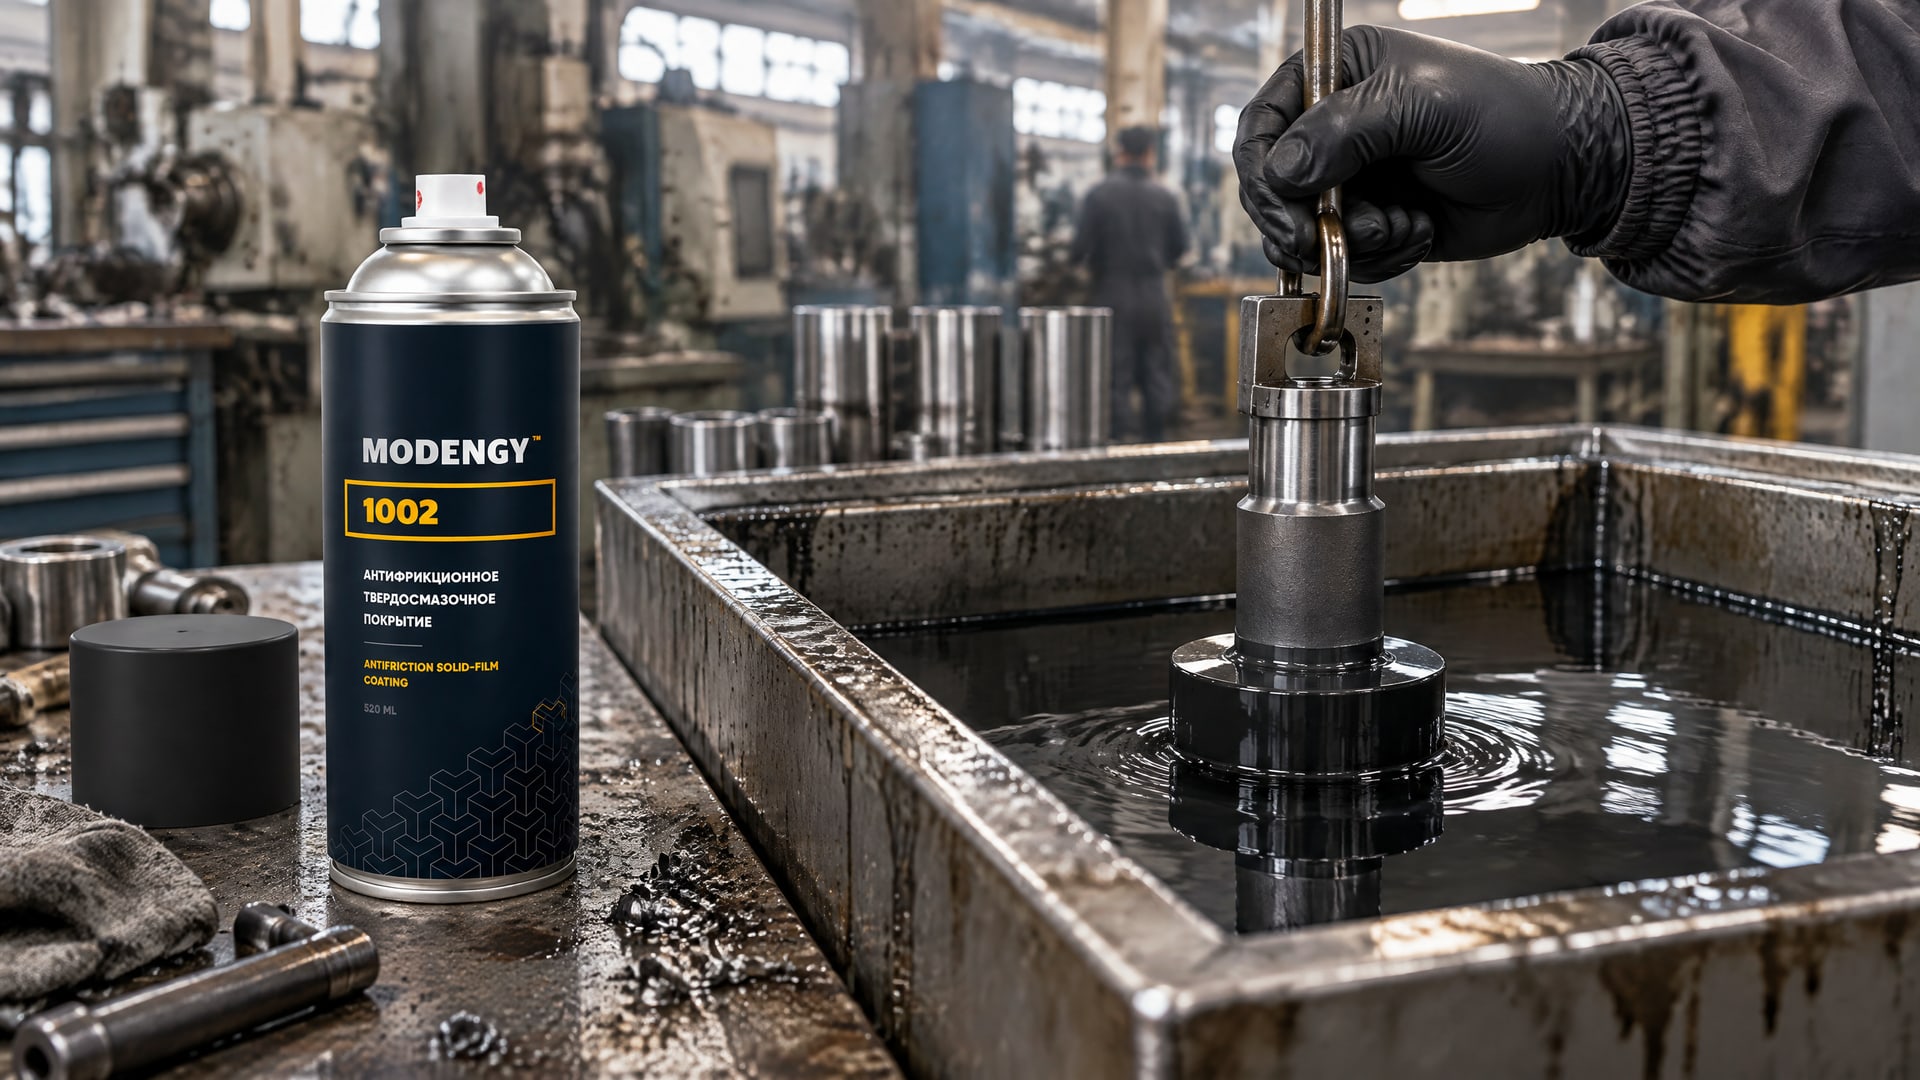
На итоговую пленку влияют свойства состава и параметры процесса. В частности, в технических материалах по этому методу связаны плотность состава и скорость извлечения детали из ванны с получаемой толщиной.
Для окунания приводится ориентир сухой толщины 0,0004–0,0006 дюйма, что соответствует примерно 10–15 мкм. Для твердосмазочных покрытий в целом типичный диапазон составляет 5–13 мкм. Эти ориентиры не противоречат друг другу: конкретный результат зависит от системы и настройки процесса, а толщину задают требования к детали и покрытию.
Для плунжерной пары особенно важна доступность сопрягаемых поверхностей. Если смазка ограниченно поступает в зону контакта, а геометрия детали затрудняет нанесение распылением, инженер рассматривает сухую пленку и способ обработки, который охватывает нужные участки. В таких условиях применяют твердосмазочные покрытия, наносимые окунанием, в том числе MODENGY 1002. Выбор такого решения связывают не с универсальной заменой смазки, а с задачей получить тонкую антифрикционную пленку на сопрягаемых поверхностях.
Перед запуском серийного процесса важно зафиксировать параметры нанесения и проверить результат на деталях. Для повторяемости контролируют концентрацию нелетучей части, скорость извлечения, сушку и режим отверждения. Если меняется геометрия, загрузка или сам процесс, одной проверки состава недостаточно: требуется убедиться, что готовое покрытие сохраняет нужную толщину и сцепление с поверхностью.
Окунание не предназначено только для простых наружных форм. Оно может быть полезно при обработке отверстий, полостей и углублений, в том числе если распыление не обеспечивает доступ. Для массовой обработки мелких деталей сравнивают простое окунание с окунанием-центрифугированием: для второго метода указывается сухая толщина порядка 3–15 мкм, а также возможность получить более равномерный результат и меньшие потери материала.
Подготовка поверхности и контроль толщины покрытия
Перед нанесением с поверхности детали удаляют масло, смазку и оксидные пленки.
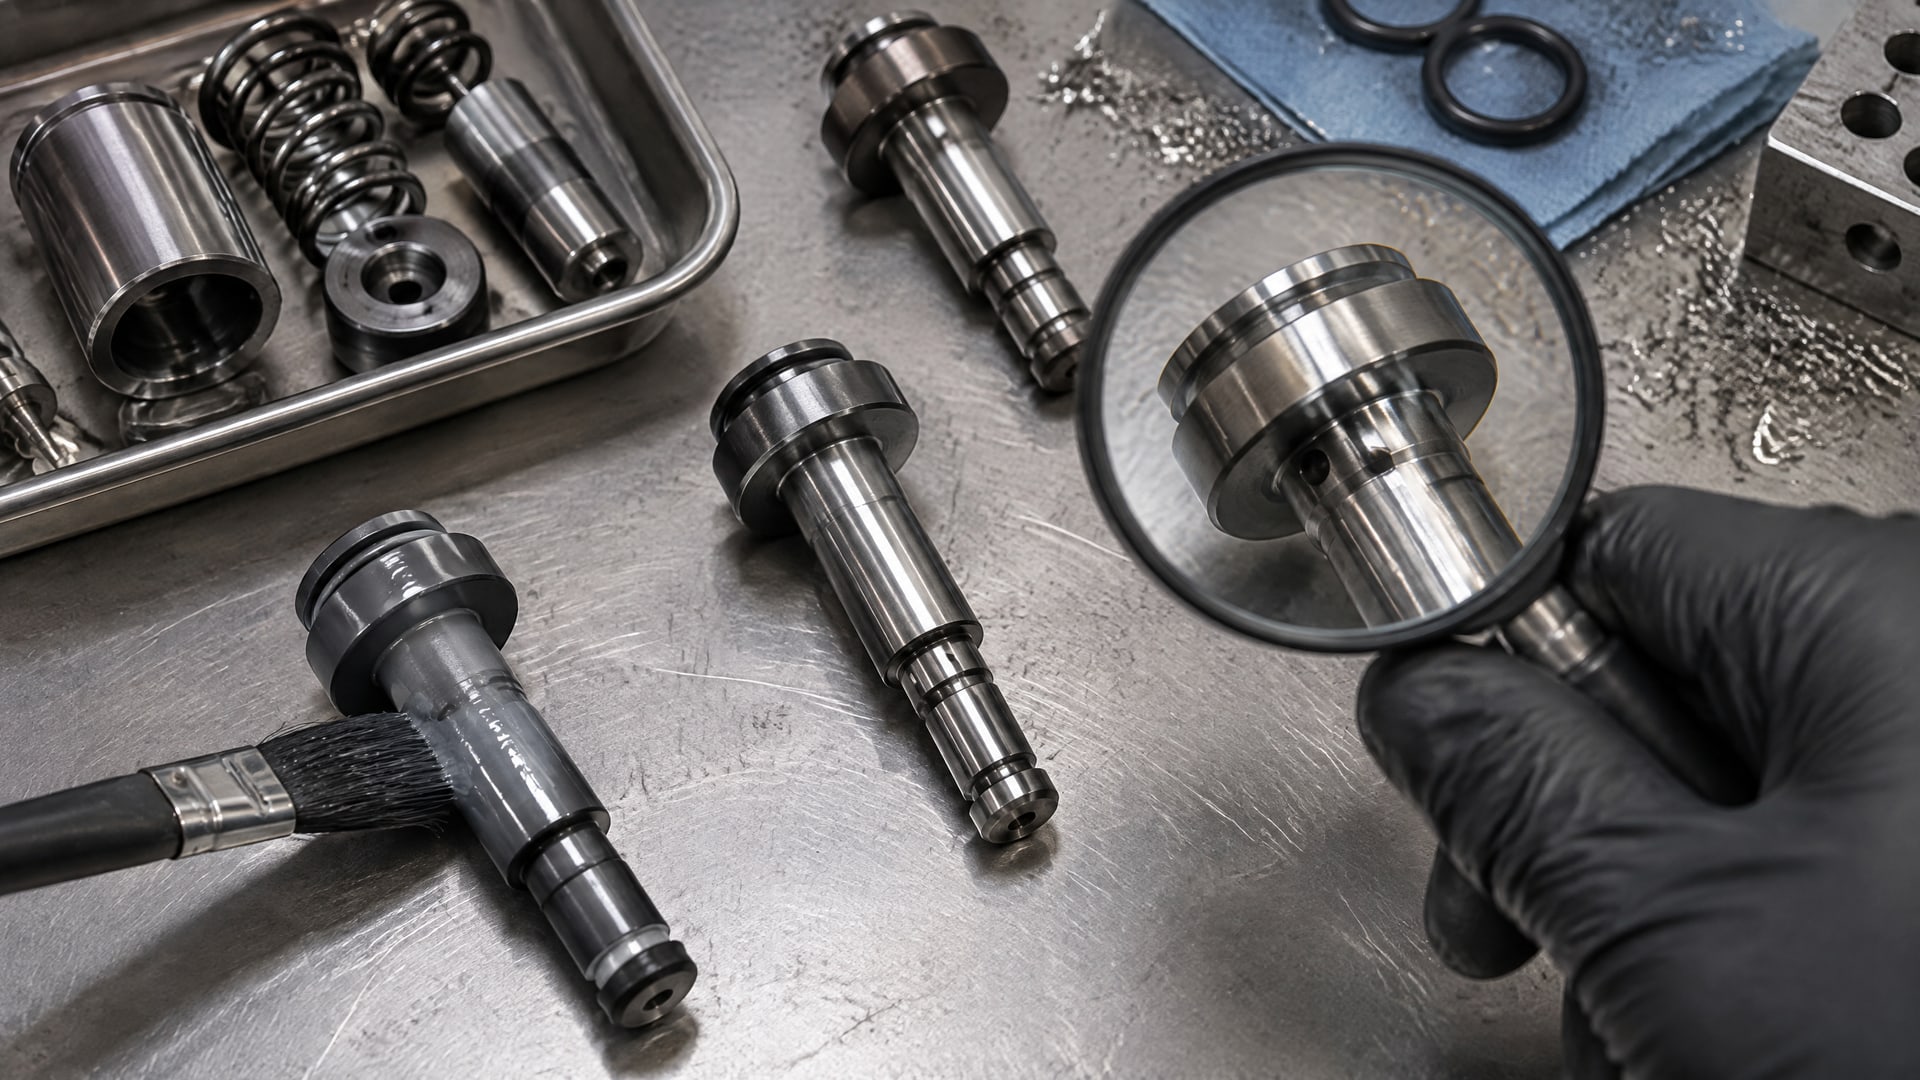
Остаточные загрязнения ухудшают адгезию, то есть сцепление покрытия с поверхностью, и могут сократить ресурс износостойкой пленки. Даже подходящий состав не компенсирует недостаточную очистку или неподготовленную поверхность.
Толщину оценивают в микрометрах. Для сухих твердосмазочных пленок типичный диапазон составляет 5–13 мкм; в материалах по окунанию указан ориентир 10–15 мкм. Для массовых мелких деталей при окунании-центрифугировании приводится диапазон 3–15 мкм. Это ориентиры для понимания порядка величин, а не единый допуск для всех плунжерных пар.
Требование к толщине должно быть связано с конкретной системой и конструкцией детали. Увеличение слоя само по себе не означает усиление защиты: для устойчивого результата важны как заданная толщина, так и качество нанесения. Если покрытие предназначено для поверхности со сложной геометрией, проверяют не только доступность зоны, но и результат на самой детали после завершения процесса.
При подготовке и контроле партии важно:
- Удалить масло, смазку и оксидные пленки до нанесения.
- Проверить внешний вид готовой пленки.
- Измерить толщину покрытия.
- Оценить адгезию к поверхности детали.
- Контролировать процесс нанесения, сушку и отверждение.
Проверка только внешнего вида недостаточна. В качестве базовых параметров качества указываются внешний вид, толщина и адгезия. Для стабильного результата толщину и сцепление контролируют по партиям, а не ограничиваются визуальным осмотром. Такой подход помогает обнаружить отклонения, связанные как с подготовкой поверхности, так и с параметрами нанесения.
Испытания и ошибки при защите сопрягаемых поверхностей плунжера
Одна из частых ошибок при выборе покрытия - считать, что оно заменит любую смазку и подойдет при любых нагрузках и температурах.
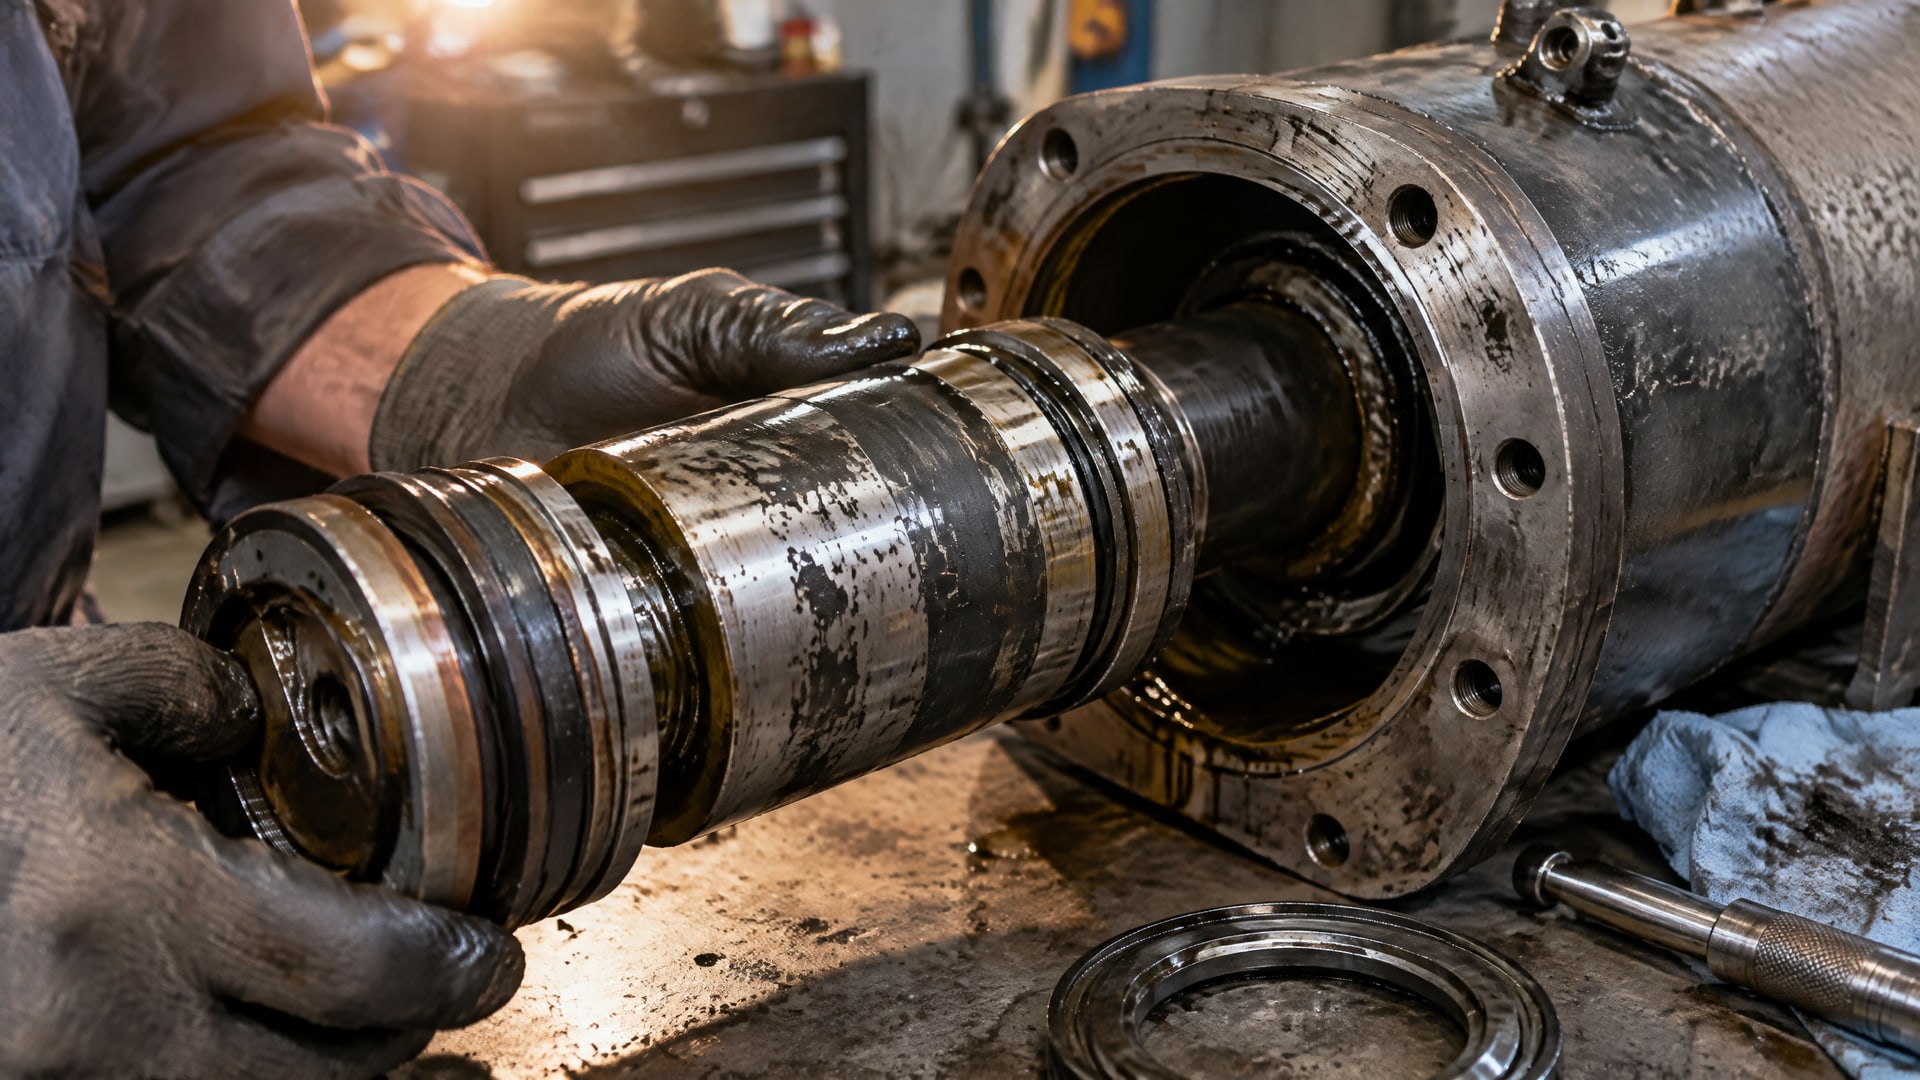
Твердосмазочная пленка предназначена для снижения трения и износа, но ее применимость зависит от условий работы. В спецификационных материалах для ряда систем указан диапазон от -90 до +300 °F, а для отдельных типов - до +400 °F. Эти пределы нельзя переносить на покрытия с другими характеристиками.
Другая ошибка - стремиться к максимальной толщине. Для сухих пленок указываются значения порядка 5–13 мкм, а для массовых мелких деталей при окунании-центрифугировании - 3–15 мкм. Для окунания приводится ориентир 10–15 мкм. Эти цифры показывают, что рабочее покрытие измеряется микронами, а не миллиметрами.
Нельзя считать, что качественный состав компенсирует загрязнения. Масло, смазка и оксидные пленки перед нанесением удаляют, поскольку они ухудшают адгезию. Также не стоит оценивать качество только по внешнему виду: необходимо проверять толщину и сцепление покрытия с поверхностью.
В отраслевых материалах для испытаний адгезии и стойкости сухих пленок упоминаются ASTM D2510 и ASTM D2625. Среди стандартов SAE/AMS для твердосмазочных покрытий приводятся AMS 2488, AMS 2525, AMS 2526, AMS 2530 и AMS 2700. Применимость конкретного документа следует сверять с требованиями к изделию и выбранной системе, не перенося обозначение стандарта на любую технологию нанесения.
Для отдельных систем покрытий коррозионную стойкость оценивают, в частности, испытанием в соляном тумане. В одном из решений указан ориентир не менее 100 часов до появления красной ржавчины на значимых поверхностях. Это значение относится к конкретному решению и не является общим требованием ко всем твердосмазочным пленкам.
Часто задаваемые вопросы
Подходит ли окунание для плунжерных отверстий?
Окунание рассматривают для деталей с отверстиями, углублениями и внутренними полостями, особенно когда распыление не обеспечивает доступ ко всем зонам. Для метода приводится ориентир сухой толщины 10–15 мкм. Возможность применения проверяют с учетом геометрии детали и требований к конкретной системе покрытия.
Какова толщина твердосмазочного покрытия?
Типичная сухая толщина твердосмазочных покрытий составляет 5–13 мкм. Для массовых мелких деталей при окунании-центрифугировании указывается диапазон 3–15 мкм, а для окунания приводится ориентир 10–15 мкм. Требуемое значение определяют для конкретной детали и системы, затем контролируют по партии.
Нужно ли контролировать адгезию покрытия?
Да. Помимо внешнего вида и толщины, оценивают сцепление покрытия с поверхностью детали. До нанесения удаляют масло, смазку и оксидные пленки, поскольку загрязнения ухудшают адгезию. Для испытаний адгезии и стойкости сухих пленок в отраслевых материалах упоминаются ASTM D2510 и ASTM D2625.
Заменяет ли твердосмазочное покрытие любую смазку?
Нет. Сухая пленка снижает трение и износ, но не считается универсальной заменой любой смазки. При выборе учитывают температуру, нагрузку, режим трения, доступность зоны контакта и требования к ресурсу. Для ряда систем указан диапазон от -90 до +300 °F, для отдельных типов - до +400 °F.
Заключение
Защита плунжерных пар твердосмазочным покрытием подходит для задач, где требуется снизить трение и износ тонкой сухой пленкой. Для отверстий и внутренних полостей рассматривают окунание или окунание-центрифугирование, а толщину, адгезию и состояние поверхности проверяют в составе контроля качества. Выбор покрытия и метода зависит от геометрии детали и условий эксплуатации.
Следующий шаг для инженера - зафиксировать рабочую температуру, характер контакта, доступность сопрягаемых поверхностей и требования к ресурсу. Затем следует определить способ нанесения и параметры контроля, удалить загрязнения перед обработкой и проверить толщину и адгезию готовой пленки на партии деталей.
