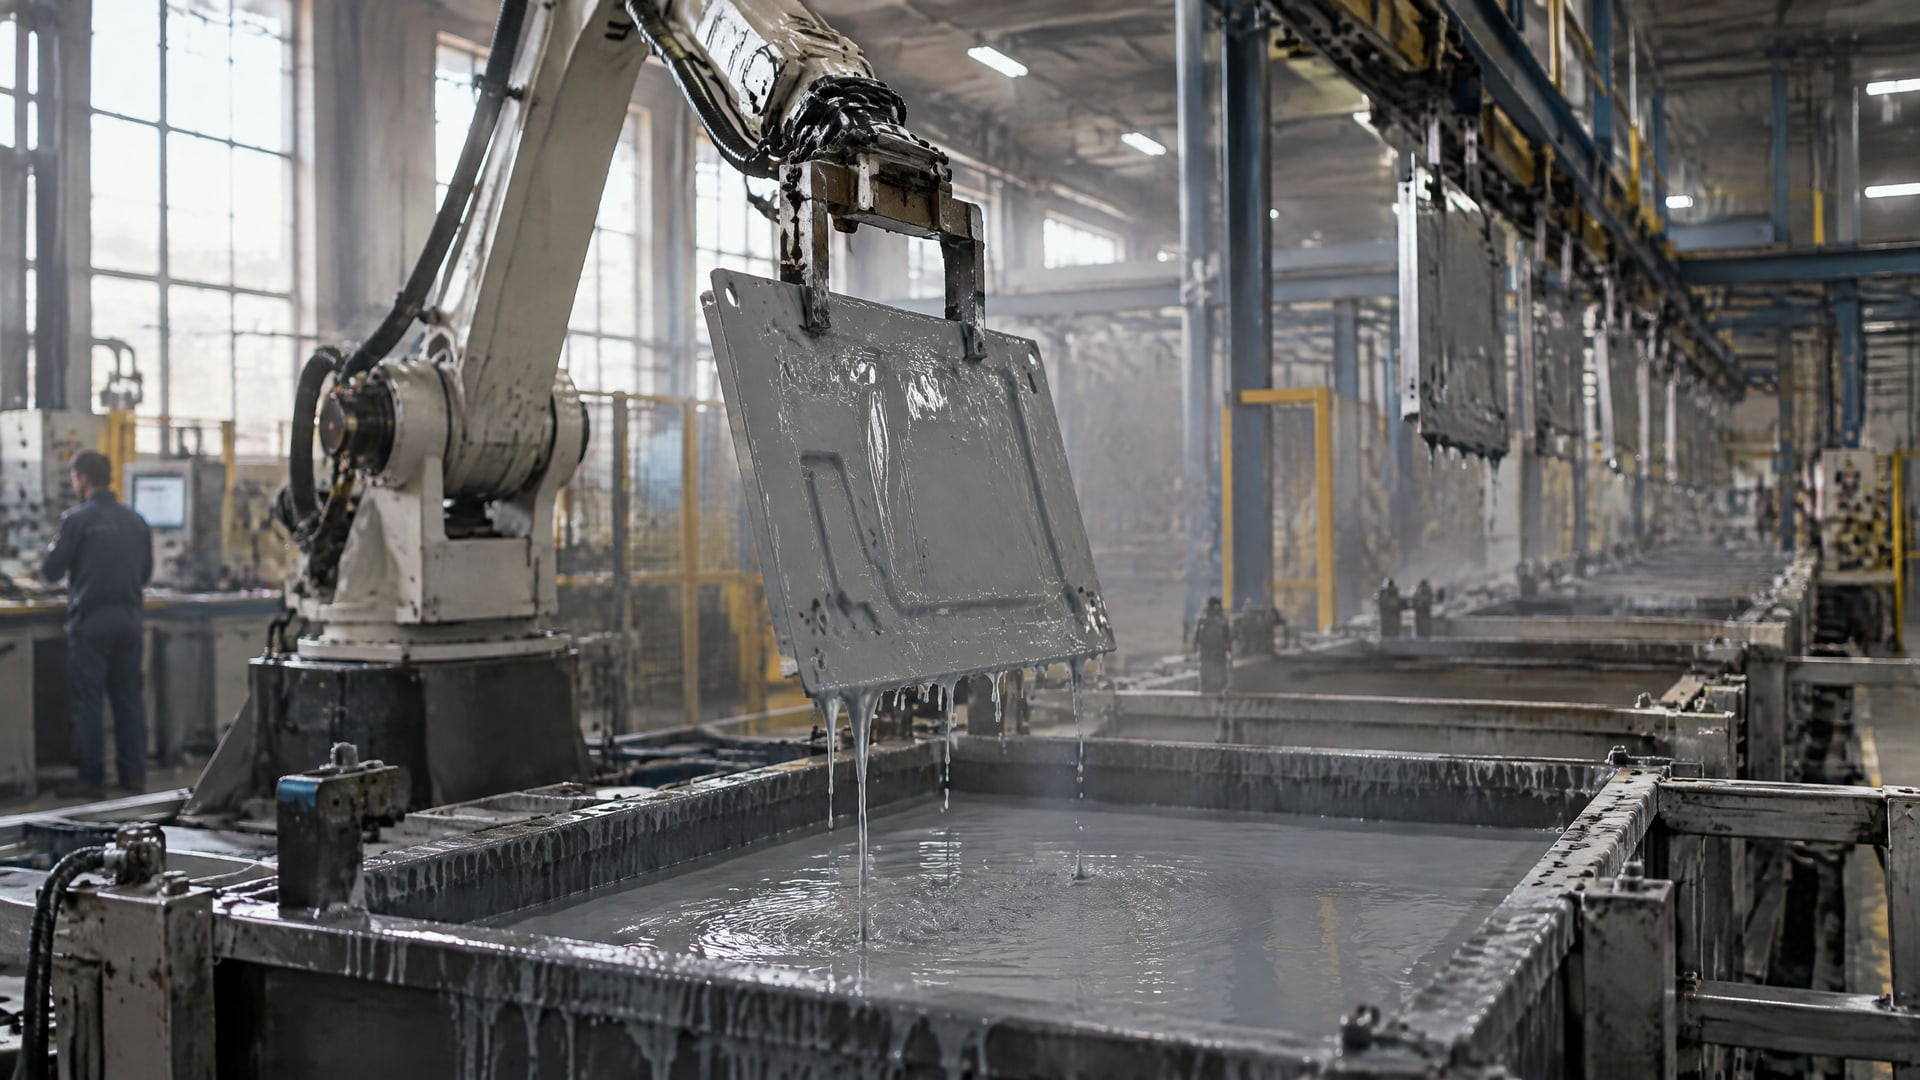
Метод окунания не всегда подходит для деталей точного машиностроения: толщина слоя покрытия зависит от скорости извлечения детали, вязкости материала и содержания твердых веществ. Когда важны повторяемость и узкий допуск, без жесткого контроля этих параметров трудно получить стабильный слой. Для выбора технологии нужно заранее определить допустимую толщину и способ ее проверки.
Статья полезна инженерам и закупщикам, которые выбирают методы нанесения покрытий для прецизионных деталей, в том числе деталей насосов. Разберем, почему мокрый слой не равен сухому, как измерять покрытие по стандартам и в каких случаях вместо окунания рассматривают распыление, термонапыление или наплавку с последующей мехобработкой.
Почему толщина слоя покрытия при окунании нестабильна
При окунании деталь погружают в материал, а затем извлекают.
В соответствии с ASTM D823-18(2022), на получаемую толщину влияют скорость извлечения панели, вязкость материала и содержание твердых веществ. Поэтому для повторяемого результата нужно удерживать под контролем не один параметр, а их сочетание. Если оно меняется от цикла к циклу, толщина пленки тоже может отличаться.
Для точного машиностроения важна не просто визуальная равномерность. Покрытие меняет размеры поверхности, а значит, его толщину приходится учитывать при проектировании сопряжений и посадок. Если допуск на слой узкий, а результат нанесения нестабилен, запас на последующую обработку или сборку становится трудно прогнозировать. Само окунание не гарантирует одинаковую толщину на всей детали: геометрия поверхности и режим извлечения требуют отдельного контроля.
Мокрая пленка и сухой слой - разные параметры
Одна из частых ошибок при выборе покрытия - принимать толщину сразу после нанесения за толщину готового слоя. ISO 2808:2019 отдельно описывает измерение мокрой и сухой пленки, а также слоя неполимеризованного порошка. При высыхании и отверждении материал меняется, а испарение растворителя влияет на конечную толщину. Поэтому результаты измерения мокрой пленки нельзя напрямую считать показателем толщины готового покрытия.
Мокрую пленку по ISO 2808 измеряют сразу после нанесения. Если отложить измерение, результат будет зависеть от высыхания, отверждения и испарения растворителя. Для приемки детали важен параметр, установленный в технических требованиях: мокрая толщина на стадии процесса или сухая толщина готового слоя.
Что учитывать при выборе способа нанесения
Если требуется тонкий повторяемый слой, окунание обычно уступает методам с более жестким контролем толщины. Среди альтернатив в источниках названы распыление, термонапыление, а также наплавка с последующей мехобработкой. Конкретный способ выбирают не по общему правилу, а с учетом геометрии детали, требуемых размеров и характеристик покрытия.
До запуска процесса задают требуемую толщину и допуск на нее, затем выбирают технологию и способ измерения. Такой порядок помогает избежать ситуации, когда слой уже нанесен, но его толщина не подходит для сопряжения или требует непредусмотренной доводки.
Толщина слоя покрытия и допуски на прецизионной детали
Покрытие учитывают как часть размеров готовой детали.
Если оно наносится на посадочную или сопрягаемую поверхность, толщина слоя влияет на итоговый размер. Для отверстий, сопрягаемых поверхностей и других участков с жесткими требованиями допуск на покрытие закладывают заранее, до выбора технологии нанесения.
Это особенно наглядно для горячего цинкования. ISO 14713-2:2019 рекомендует учитывать толщину металлопокрытия на сопрягаемых поверхностях и в отверстиях. Для плоских поверхностей в стандарте указан запас не менее 1 мм. Этот пример относится к горячему цинкованию, поэтому его нельзя автоматически переносить на другие материалы и способы нанесения. Но общий принцип применим при проектировании: размер покрытия должен быть учтен там, где он влияет на сборку.
Фраза «чем толще, тем надежнее» не подходит как универсальное правило. Толщина должна соответствовать условиям эксплуатации и конструкции детали. Слишком толстый слой на ответственной поверхности может потребовать проверки адгезии и учета посадочных допусков. Для покрытий толщиной более 20 mils, то есть около 500 µm, AISC S8.3-2022 предусматривает визуальную проверку на трещины, отслаивание и другие дефекты адгезии.
При проектировании детали полезно зафиксировать в документации:
- требуемую толщину готового слоя и допуск;
- поверхности, на которых покрытие влияет на сопряжение;
- допустимость последующей шлифовки или доводки;
- метод измерения и участки контроля;
- требования к адгезии и износостойкости.
Такой список связывает конструктивные требования с технологией нанесения. Инженер определяет допустимое изменение размеров, а снабженец при подборе решения сверяется со спецификацией, а не только с общим описанием покрытия. Если точность размеров важна, решение об окунании принимают после оценки допуска и возможностей контроля, а не по простоте процесса.
Как измеряют толщину слоя покрытия
Контроль толщины нужен для проверки соответствия заданным требованиям.
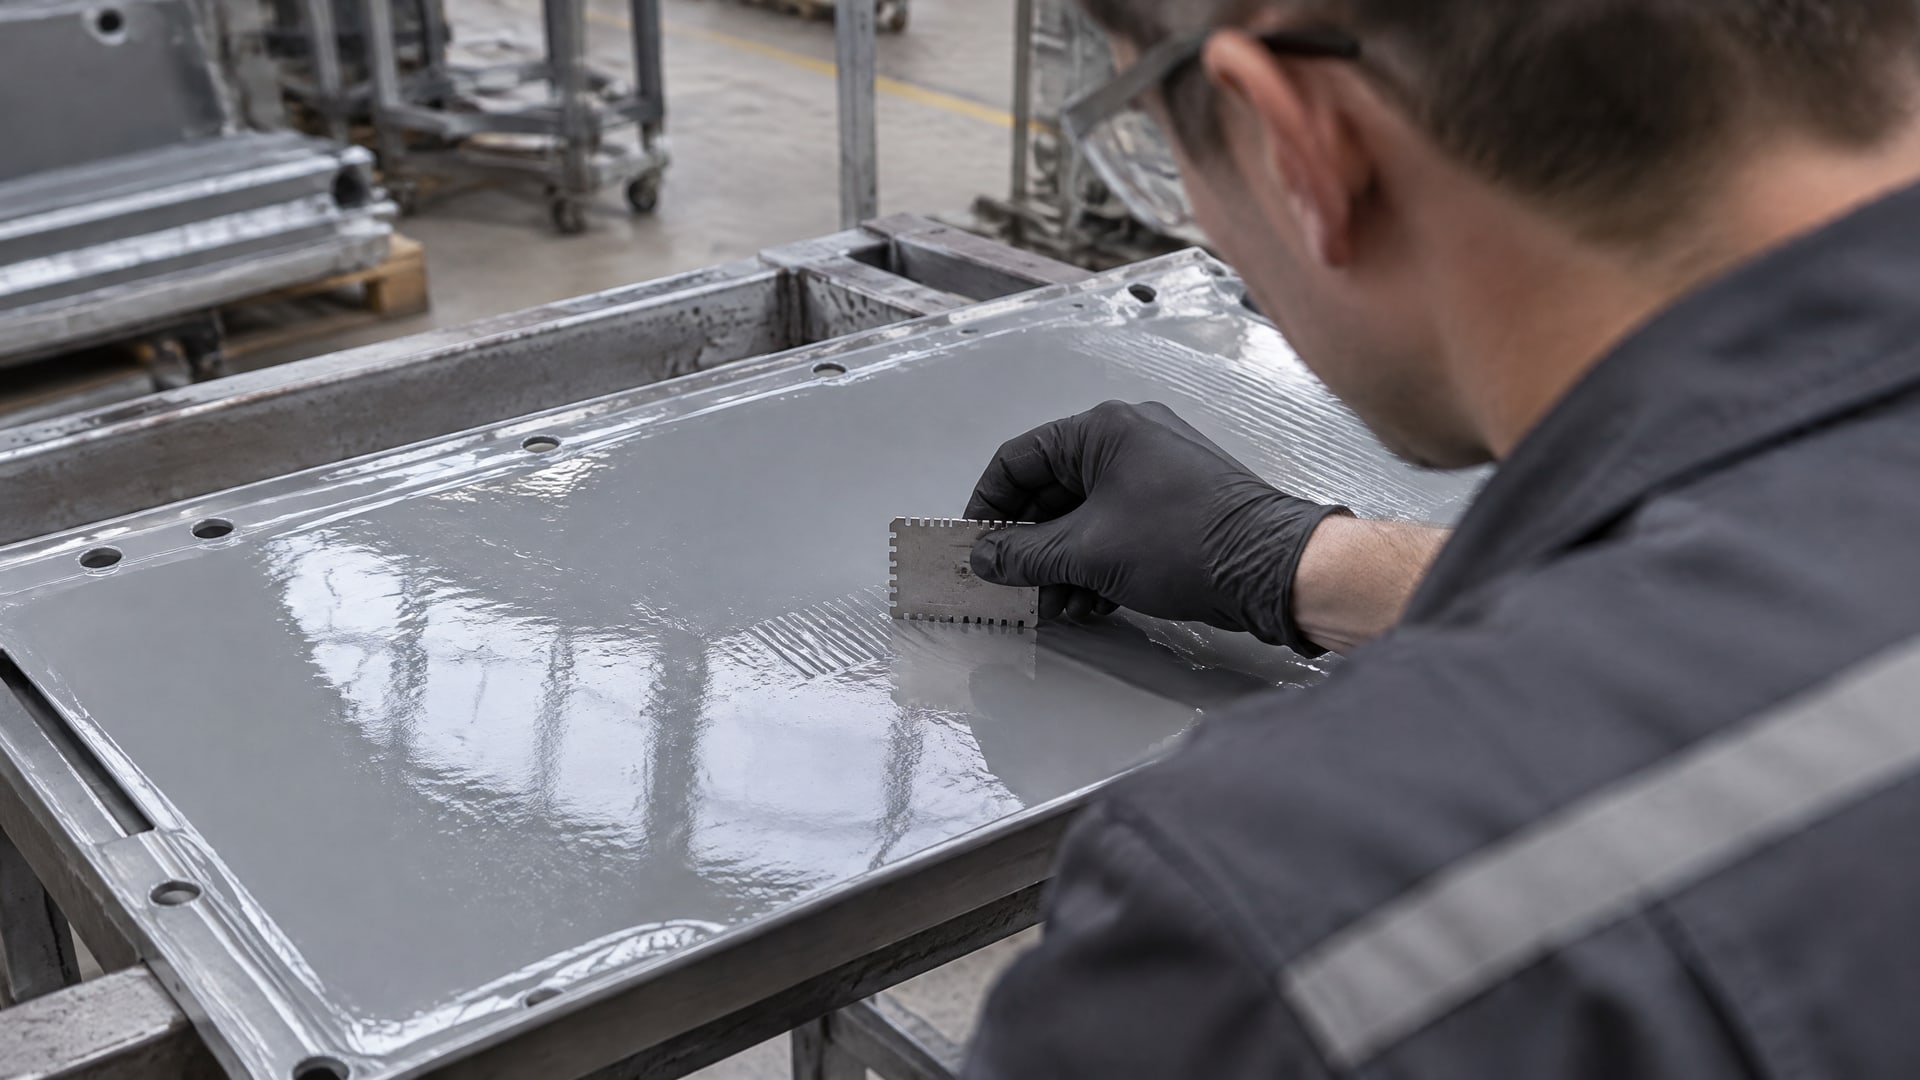
ISO 2808:2019 описывает методы измерения мокрой пленки, сухой пленки и слоя неполимеризованного порошка. Метод выбирают с учетом состояния покрытия и основания. Для процесса нанесения может быть важна мокрая пленка, а для готовой детали - сухая толщина после отверждения.
При окунании измерение мокрой пленки проводят сразу после нанесения: высыхание, отверждение и испарение растворителя способны изменить результат. Измерение только после полного высыхания не всегда дает информацию о параметрах процесса, поэтому при необходимости контролируют обе стадии. В технических требованиях следует прямо указать, какую толщину измеряют и на каком этапе.
Для цинковых покрытий на магнитной подложке применяют магнитный метод по ISO 2178. Он широко используется для быстрых и точных измерений. В руководстве по контролю горячего цинкования для одного тестового участка рекомендуется выполнить не менее пяти измерений, а площадь участка должна быть не меньше 10 см². Эти значения относятся к указанной практике контроля цинковых покрытий и не заменяют требований к другим системам.
Для крупных оцинкованных изделий ISO 1461 требует контролировать несколько reference areas. В спорных случаях допускается расчет по массовой доле покрытия на единицу площади с использованием гравиметрического метода и плотности покрытия 7,2 g/cm³. Этот подход не следует смешивать с магнитным измерением: у методов разные принципы и области применения.
Результат контроля оценивают по принятому методу, а не по впечатлению от внешнего вида. Ровная поверхность сама по себе не подтверждает, что толщина соответствует допуску. В документации должны быть определены метод измерения, контрольные зоны и критерии приемки. Тогда результаты можно сопоставлять с требованиями к конкретной детали и процессу.
Методы нанесения покрытий для точных деталей
Окунание удобно рассматривать не изолированно, а в сравнении с альтернативами, которые позволяют строже контролировать толщину или предусматривают ее последующую доводку.
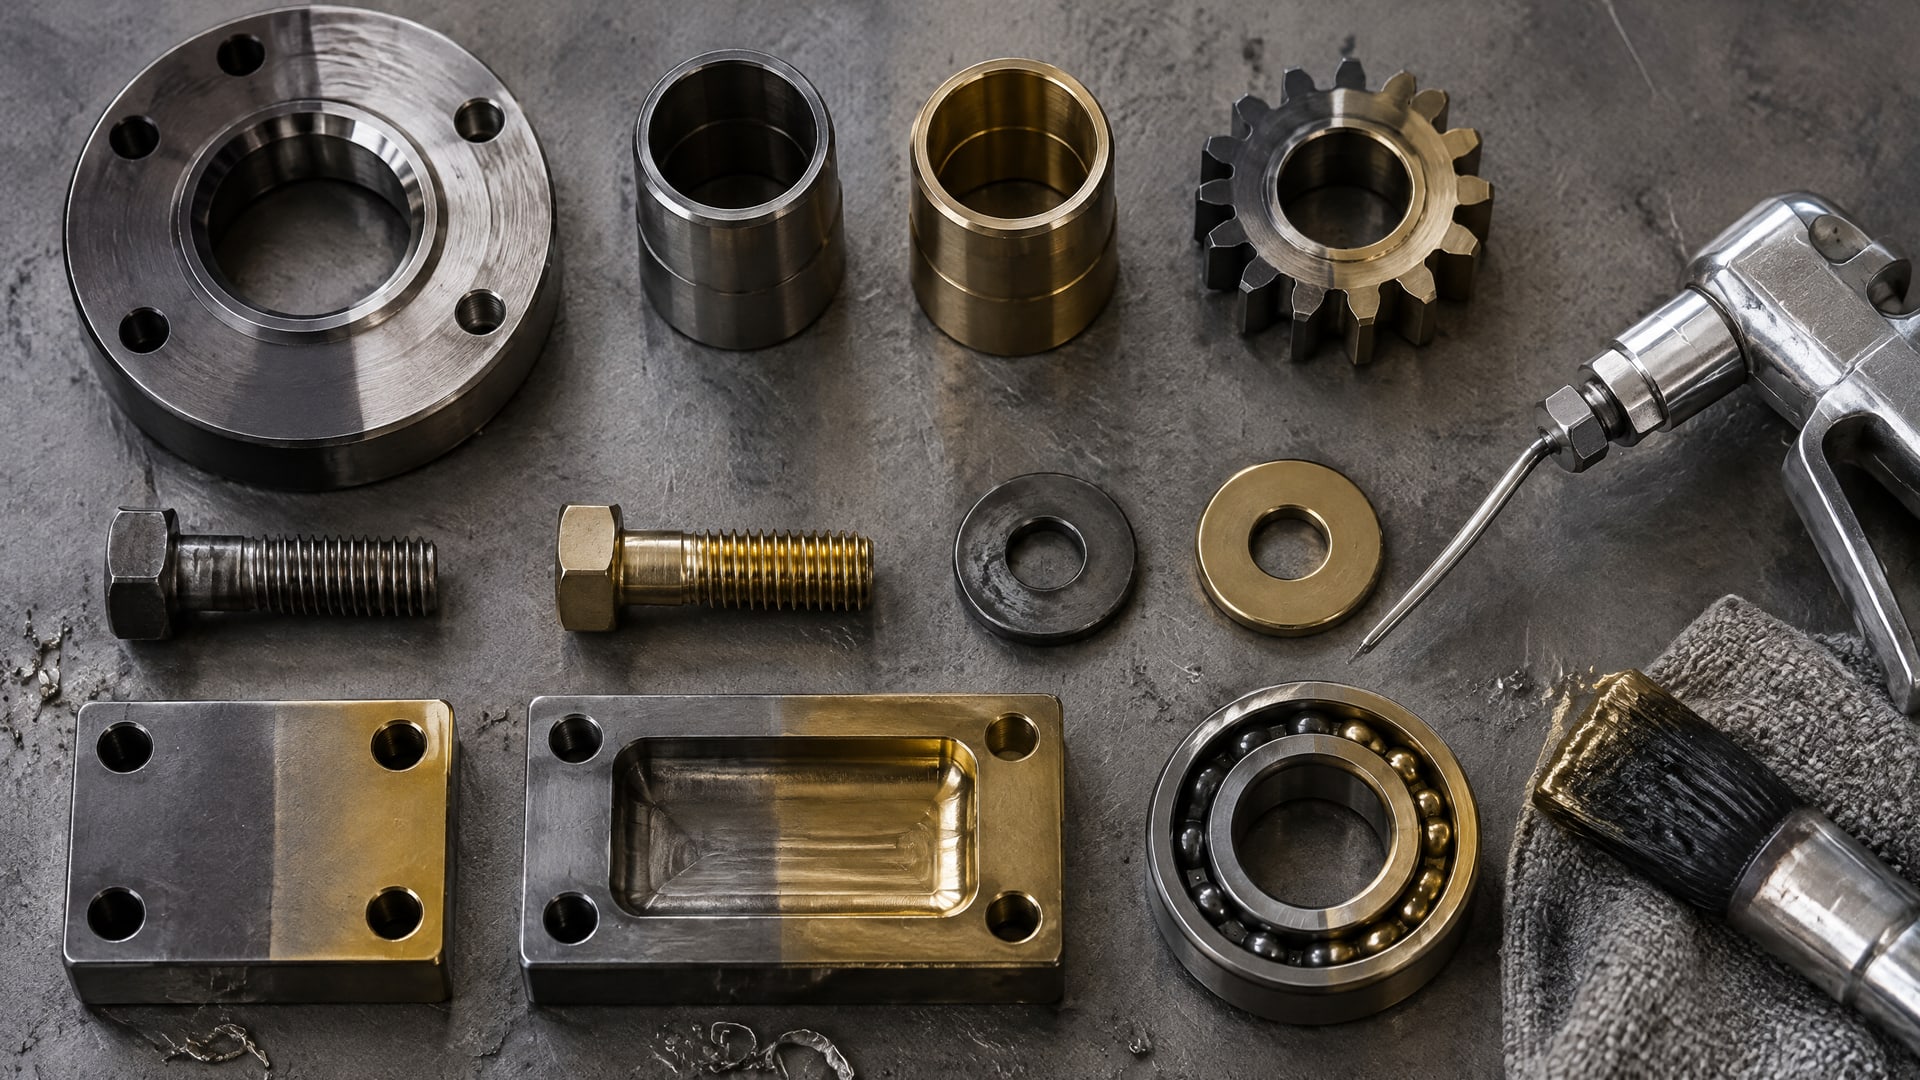
Для тонкого повторяемого слоя в инженерной практике используют распыление, термонапыление, а также наплавку с последующей мехобработкой. Выбор зависит от того, какие свойства нужны детали и насколько допустимо изменение ее размеров.
Для высокоточных покрытий, где предусматривается post-coat grinding, в источниках указан диапазон толщины порядка 200-2 500 µm. Это не универсальное требование и не норматив для любого изделия, а ориентир из инженерной практики для соответствующих технологий. Важен сам подход: заранее определить, будет ли слой шлифоваться или доводиться после нанесения, и заложить это в план обработки.
Если важна равномерность, в том числе на внутренних поверхностях, учитывают возможность нанесения распылением. В таких задачах применяют антифрикционные покрытия MODENGY, наносимые распылением; тип покрытия, требования к толщине и способ контроля задают под геометрию детали и условия ее работы. Само название технологии не заменяет проверку результата: после нанесения слой измеряют по методу, подходящему для конкретной системы.
Перед выбором технологии сопоставляют несколько требований:
- точность итогового размера и допуск на толщину;
- доступность поверхности для нанесения и измерения;
- необходимость последующей шлифовки или доводки;
- требуемую адгезию и стойкость к износу;
- возможность воспроизводимо выполнять процесс.
Если допуск узкий, а способ нанесения не обеспечивает повторяемость, проблему не решит более тщательный визуальный осмотр. Нужны выбранный заранее метод нанесения, понятные параметры процесса и измерение толщины на предусмотренных участках.
Покрытие деталей насоса и защита от эрозионного износа
Для деталей насоса покрытие подбирают с учетом среды и нагрузки.
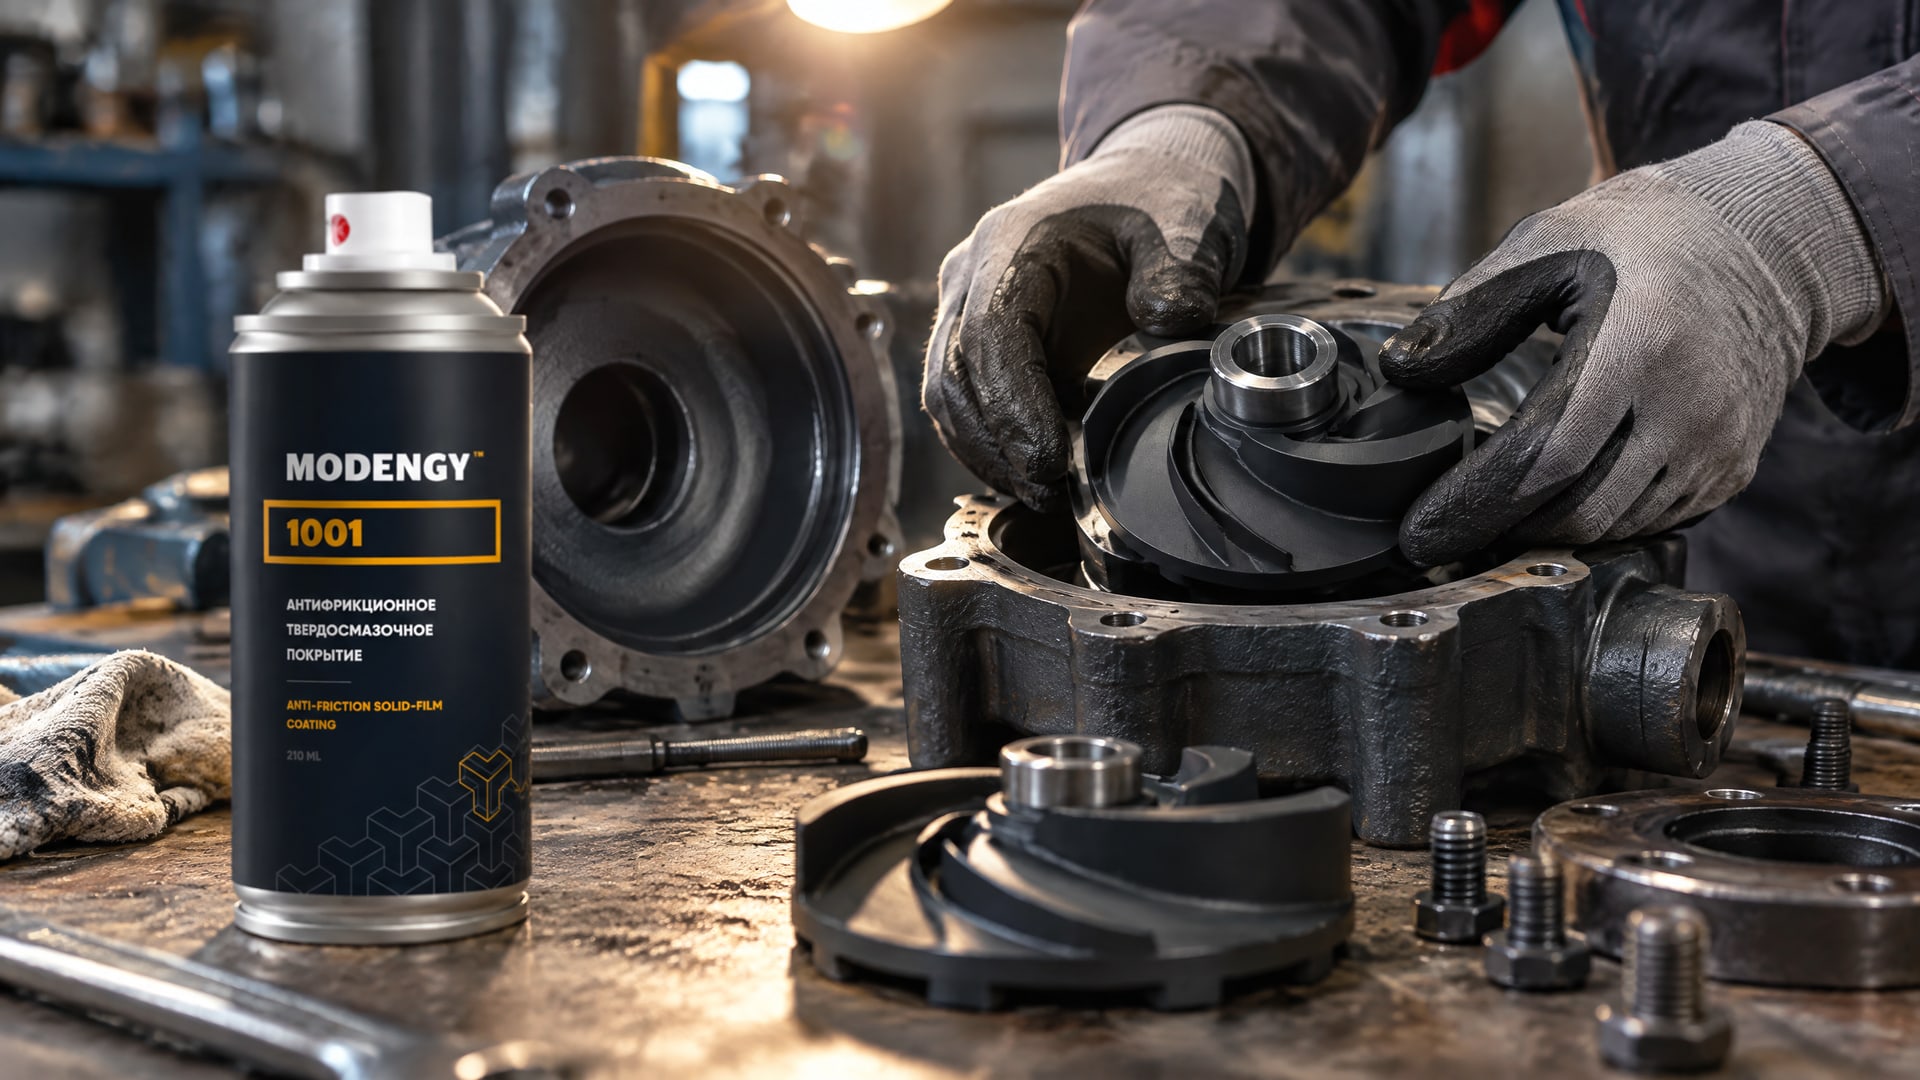
В абразивных и эрозионных условиях одной антикоррозионной защиты может быть недостаточно: рассматривают износостойкие системы, в том числе термонапыление, гальванические покрытия и PTA-покрытия. В отраслевом обзоре для очень абразивных сред упомянуты PTA-покрытия толщиной 2-3 мм. Это пример для соответствующих условий, а не универсальная толщина покрытия деталей насоса.
В выборе важна не только толщина слоя. Проверяют адгезию, стойкость к абразивному воздействию и возможность последующей шлифовки или доводки. Для покрытия толщиной более 500 µm приведенное требование AISC S8.3-2022 предусматривает визуальную проверку на трещины, отслаивание и другие дефекты адгезии. Такой контроль дополняет измерение толщины, но не подменяет оценку соответствия условиям работы насоса.
На точных поверхностях насоса задача усложняется: слой должен противостоять износу, но не мешать сопряжению деталей. Вымывание покрытия, фреттинг и нагрузки при холодном пуске также учитывают при выборе решения. Для задач защиты деталей от эрозионного и механического износа в точном машиностроении рассматривают антифрикционные твердосмазочные покрытия, например MODENGY 1001. Его применение соотносят с конкретным режимом работы и требованиями к детали, а не выбирают только по толщине слоя.
Даже если выбран материал с подходящими защитными свойствами, окунание не становится автоматически предпочтительным способом нанесения. Для внутренних поверхностей и участков со сложной геометрией оценивают возможность равномерно сформировать слой и проконтролировать его. Если требования к толщине и ресурсу не удается подтвердить измерениями и проверкой характеристик, технологию нужно пересмотреть.
Как выбрать технологию и задать контроль толщины
Выбор начинают с условий работы детали и требований к ее размерам.
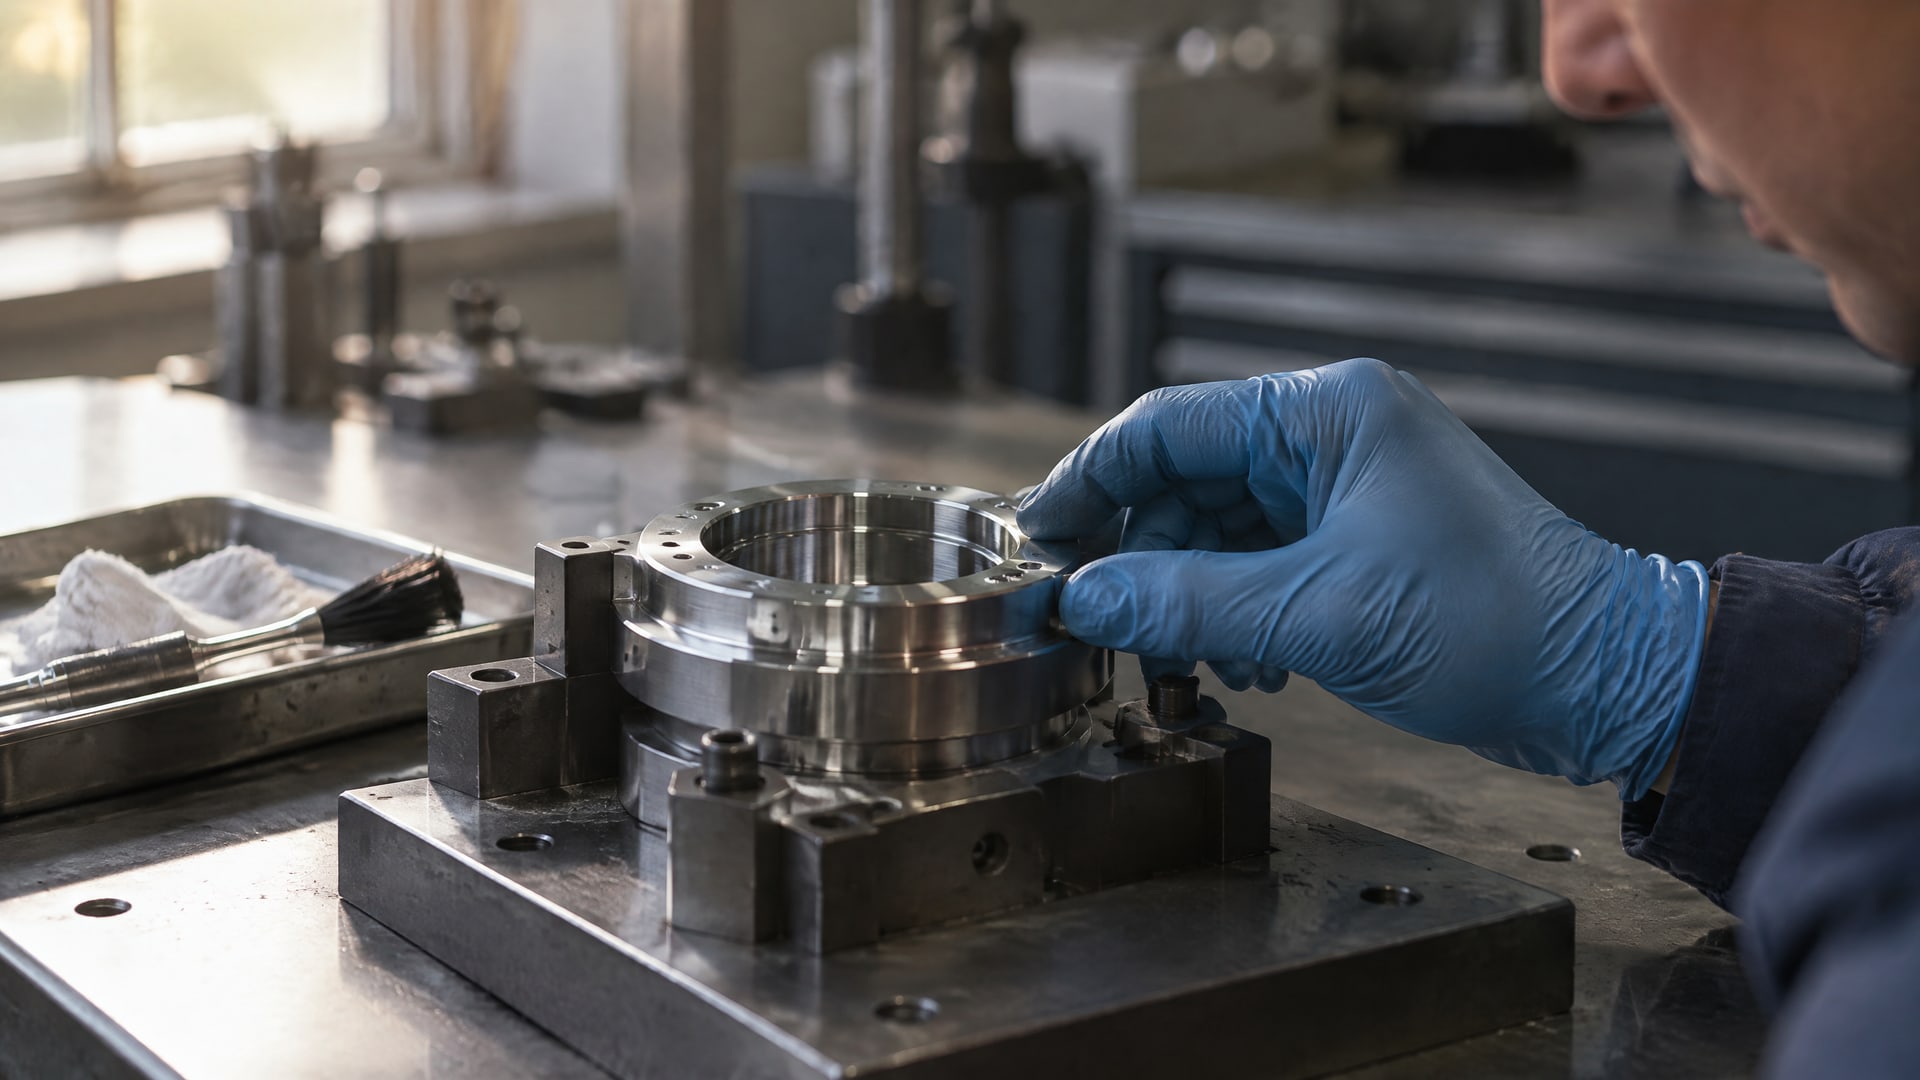
Для точной детали сначала определяют допустимую толщину покрытия, затем выбирают метод нанесения. Если действовать наоборот, можно получить покрытие, которое подходит по защитным свойствам, но нарушает посадку или требует не предусмотренной заранее обработки.
Для контроля фиксируют, что именно измеряется: мокрая пленка в процессе или сухой слой после отверждения. ISO 2808:2019 описывает оба варианта. Для цинкового покрытия на магнитном основании может применяться магнитный метод по ISO 2178, а для горячего цинкования учитывают требования ISO 1461 и рекомендации ISO 14713-2:2019 в соответствующей области применения.
Практический порядок выбора можно оформить так:
- определить среду, нагрузку и механизм износа;
- установить требуемую толщину готового покрытия и допуск;
- отметить поверхности, где слой влияет на сопряжение;
- выбрать нанесение и, если требуется, последующую мехобработку;
- назначить метод измерения, контрольные зоны и критерии приемки;
- проверить адгезию и износостойкость системы в соответствии с задачей.
При сравнении вариантов учитывают не только саму технологию, но и возможность повторить результат. ASTM D823-18(2022) указывает на влияние скорости извлечения, вязкости и содержания твердых веществ при окунании. Если производственный процесс не позволяет стабильно контролировать эти параметры, окунание может оказаться неподходящим для получения узкого допуска по толщине.
Итоговое решение сверяют со спецификацией детали и требованиями к покрытию. Для прецизионных изделий важно заранее согласовать толщину, допуск, способ нанесения и метод измерения. Такой подход позволяет оценить технологию по проверяемым параметрам, а не по внешнему виду готовой поверхности.
Часто задаваемые вопросы
Почему окунание дает разную толщину покрытия?
Толщина при окунании зависит от скорости извлечения детали, вязкости материала и содержания твердых веществ. На эти параметры указывает ASTM D823-18(2022). Если их сочетание меняется между циклами, результат может быть менее повторяемым. Для деталей с узкими допусками поэтому заранее оценивают управляемость процесса и способ измерения.
Мокрый слой равен сухой толщине покрытия?
Нет. ISO 2808:2019 отдельно рассматривает измерение мокрой и сухой пленки. При высыхании и отверждении испаряется растворитель, поэтому конечная толщина отличается от толщины сразу после нанесения. Мокрую пленку измеряют без промедления, а для приемки готовой детали задают контроль сухого слоя.
Как измерить толщину цинкового покрытия?
Для цинкового покрытия на магнитной подложке применяют магнитный метод по ISO 2178. В руководстве по контролю горячего цинкования для одного тестового участка указаны не менее пяти измерений и площадь участка не меньше 10 см². Эти рекомендации относятся к контролю цинковых покрытий, а не ко всем покрытиям без исключения.
Какую толщину выбрать для покрытия детали насоса?
Универсальной толщины для всех деталей насоса нет: ее определяют по среде, нагрузке, требованиям к износу и размерам сопряжений. Для очень абразивных сред в отраслевом обзоре приведены PTA-покрытия толщиной 2-3 мм. Это частный пример, который нельзя переносить на любые насосы и покрытия.
Заключение
Метод окунания может не подойти для точного машиностроения, если требуется узкий допуск и повторяемая толщина: результат зависит от скорости извлечения, вязкости материала и содержания твердых веществ. Перед выбором технологии задают допустимую толщину, учитывают ее влияние на сопряжения и определяют способ измерения. Для контроля ориентируются на применимый стандарт, в том числе ISO 2808:2019 для мокрой и сухой пленки.
Следующий шаг для инженера - включить в спецификацию требуемую толщину, допуск, контрольные зоны и метод измерения, а затем сопоставить эти требования с возможностями окунания и альтернативных способов нанесения. Для деталей насосов дополнительно проверяют адгезию, износостойкость и возможность последующей доводки покрытия.
