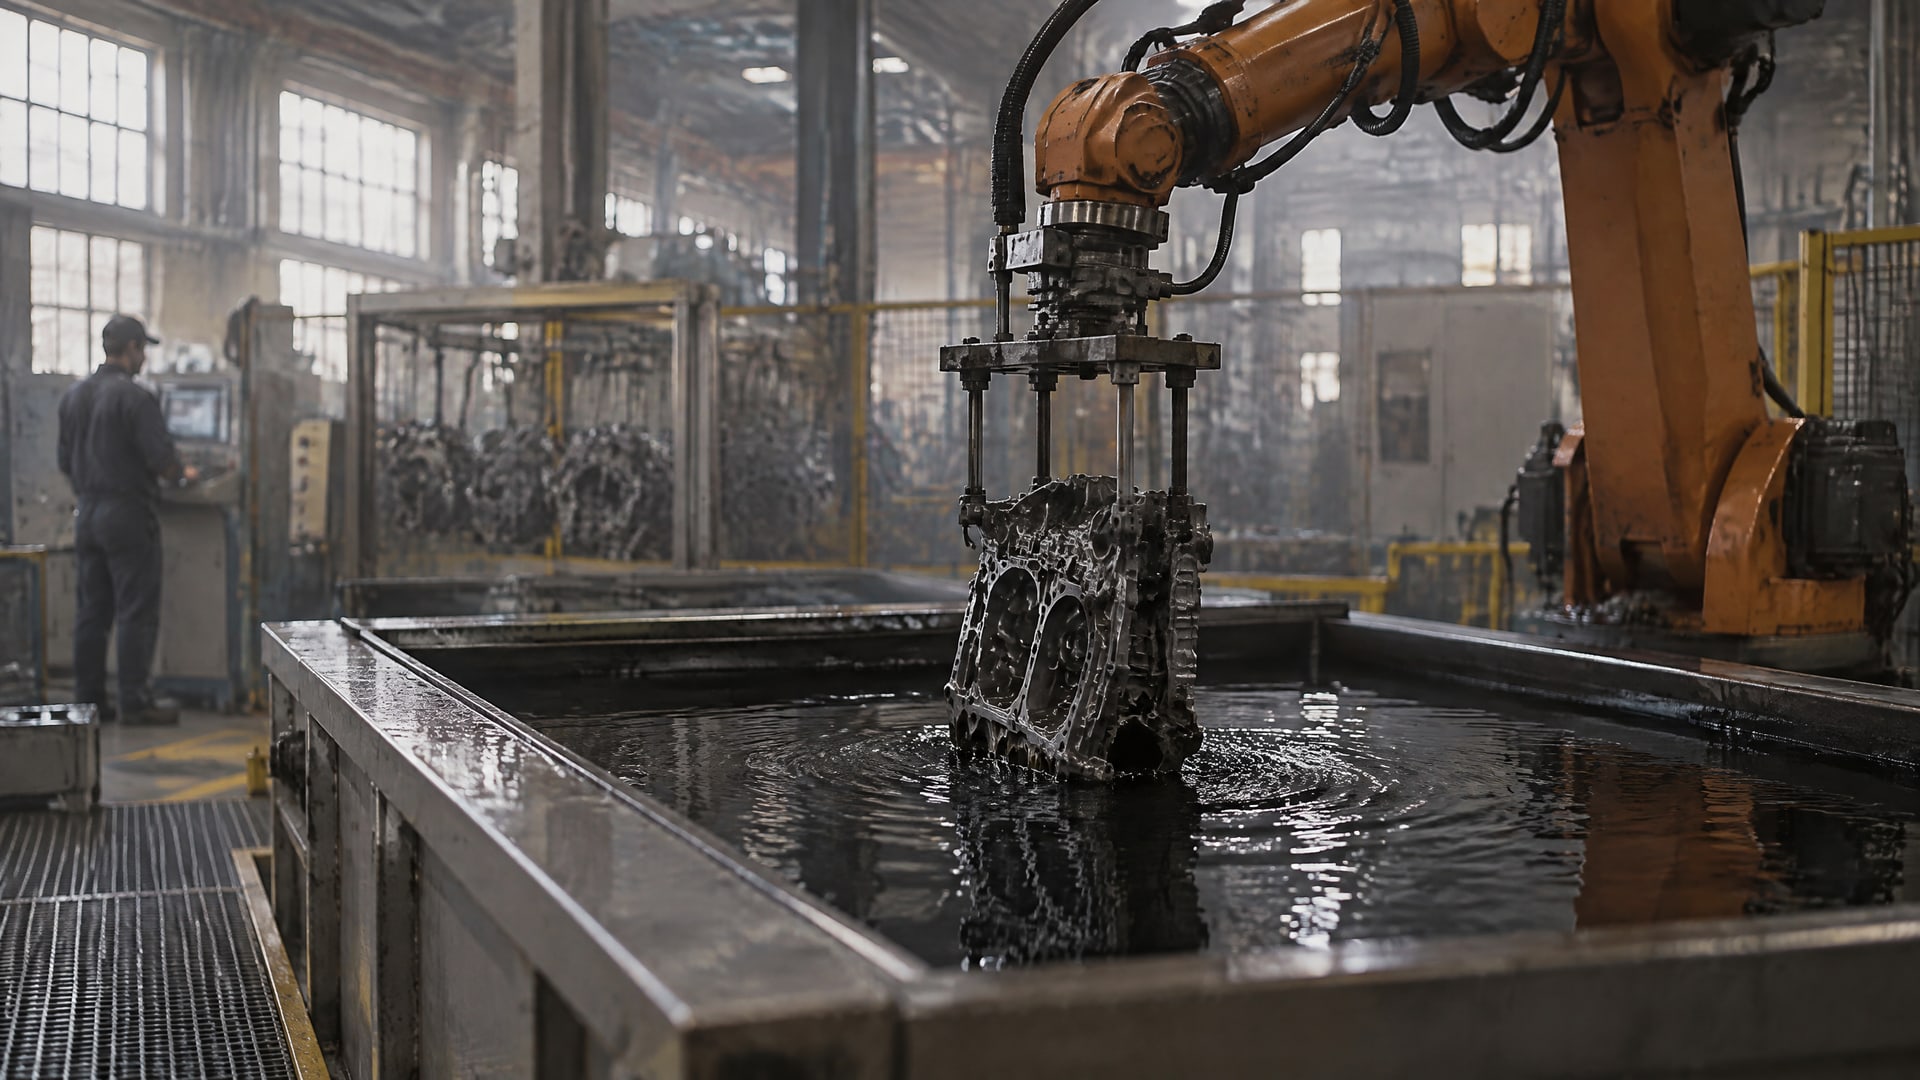
Выбор между окунанием и распылением зависит прежде всего от геометрии детали, требований к толщине слоя и организации серии. Окунание часто удобнее для деталей с отверстиями, каналами и скрытыми полостями: покрывающий состав контактирует с поверхностью независимо от прямой видимости струи. Распыление практичнее, когда нужно обработать открытую зону или ограничить нанесение отдельными участками.
Инженеру статья поможет сопоставить методы нанесения покрытий с геометрией изделия и производственным процессом. Закупщик сможет оценить, какие параметры стоит запросить у поставщика материала и участка нанесения: допустимую толщину, требования к подготовке поверхности и совместимые способы нанесения. Отдельно рассмотрим, почему одного названия «антифрикционное твердосмазочное покрытие» недостаточно для выбора технологии.
Как выбрать метод нанесения антифрикционного покрытия
Метод выбирают не по принципу «окунание проще» или «распыление точнее», а по сочетанию геометрии, массы и количества деталей, а также вязкости состава.
Эти факторы влияют на доступность поверхности для нанесения и на повторяемость слоя. Поэтому технологию оценивают вместе с требованиями к покрытию и последующей сборке.
Окунание предполагает погружение детали в состав и последующее извлечение. Такой процесс дает доступ к внутренним поверхностям и полостям, если жидкость может туда проникнуть и затем стечь. Распыление требует доступа струи к обрабатываемой зоне. На сложной геометрии выступы могут закрывать от нее отдельные участки, образуя теневые зоны.
| Условие | Окунание | Распыление |
|---|---|---|
| Внутренние каналы, отверстия, полости | Часто предпочтительно | Возможен непрокрас без прямого доступа |
| Открытая плоская поверхность | Подходит, если покрывать нужно всю деталь | Часто удобно для равномерной обработки доступной зоны |
| Локальное нанесение | Может потребовать маскирования | Позволяет обрабатывать выбранные участки |
| Серия одинаковых деталей | Удобно при стабилизированном процессе | Подходит при повторяемых настройках и траектории нанесения |
| Расход материала | Зависит от стекания и обращения с ванной | Может быть удобнее для открытых поверхностей и ограниченных зон |
При сравнении учитывают и оборудование. Для распыления в руководствах встречаются параметры 20-40 psi при дистанции 15-25 cm; в других материалах приведен диапазон 40-50 psi, или 2,9-3,6 bar. Это ориентиры для соответствующих процессов, а не универсальные настройки для любого состава. Рабочие параметры определяют по технической документации и пробному нанесению.
Один и тот же класс материалов может допускать разные способы нанесения. Но если техническая документация описывает только распыление, переносить состав в ванну без подтверждения совместимости нельзя. Важны вязкость, наличие твердых наполнителей, подготовка поверхности и режим отверждения. При выборе антифрикционного покрытия сначала уточняют разрешенные методы, а затем сопоставляют их с геометрией и производственной задачей.
Когда окунание выгоднее распыления
Окунание обычно выигрывает, если на детали есть внутренние поверхности, отверстия, проточки или каналы, а покрыть нужно не только внешнюю сторону.
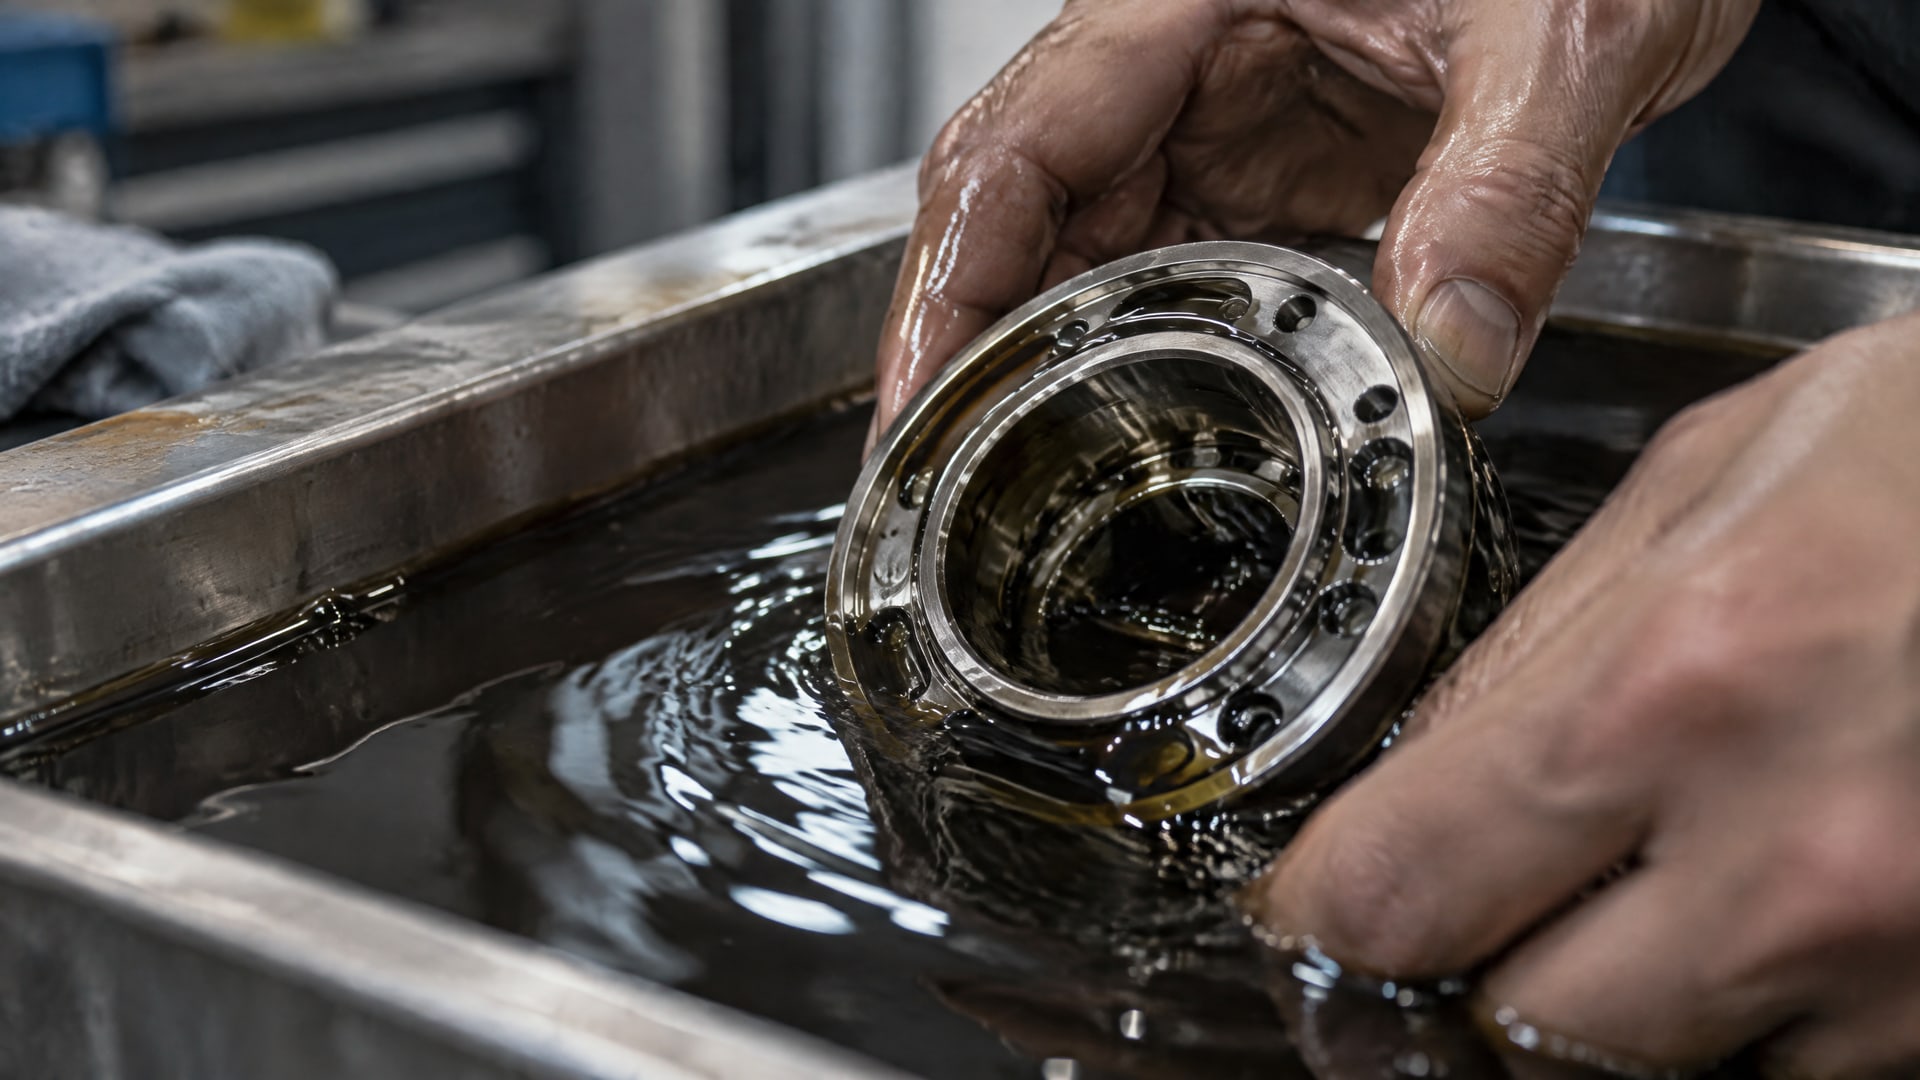
Для распыления важна прямая видимость зоны обработки. Когда струя не может попасть внутрь полости, часть поверхности рискует остаться без слоя или получить покрытие с заметным разбросом.
Для серии деталей одинаковой геометрии окунание может дать повторяемый результат, если процесс стабилен. Важны вязкость состава, скорость погружения и извлечения, время стекания, температура среды и состояние ванны. В одном руководстве для медленного извлечения приведена скорость 4-6 inches/min, в другом для окунания указан диапазон 5-20 cm/min. Эти значения относятся к разным технологическим рекомендациям и не должны автоматически переноситься на любой материал.
Окунание также подходит, когда нужно обработать поверхность без «теневых зон» от выступов и сопряженных элементов. При этом геометрия изделия должна позволять составу попасть в нужные полости и стечь после извлечения. Если на детали есть карманы, в которых жидкость задерживается, это учитывают при ориентации детали, оснастке и организации стекания.
Окунание не означает, что слой обязательно будет толще, чем при распылении. Толщину в этом процессе регулируют, в частности, вязкостью и скоростью извлечения. Для деталей среднего размера этот метод может оказаться удобным, когда не требуется ограничивать нанесение узкой локальной зоной и можно обеспечить стабильные условия обработки.
Перед запуском серии проверяют, допускает ли техническая документация конкретного состава окунание. Далее на образцах оценивают покрытие на наружных и внутренних участках, а также повторяемость после изменения ориентации детали или параметров стекания. Такой подход помогает понять, действительно ли окунание сокращает риск непрокраса и упрощает обработку всей партии.
Когда распыление удобнее окунания
Распыление чаще выбирают для крупных открытых поверхностей, локальных зон и деталей, которые нецелесообразно полностью погружать в состав.
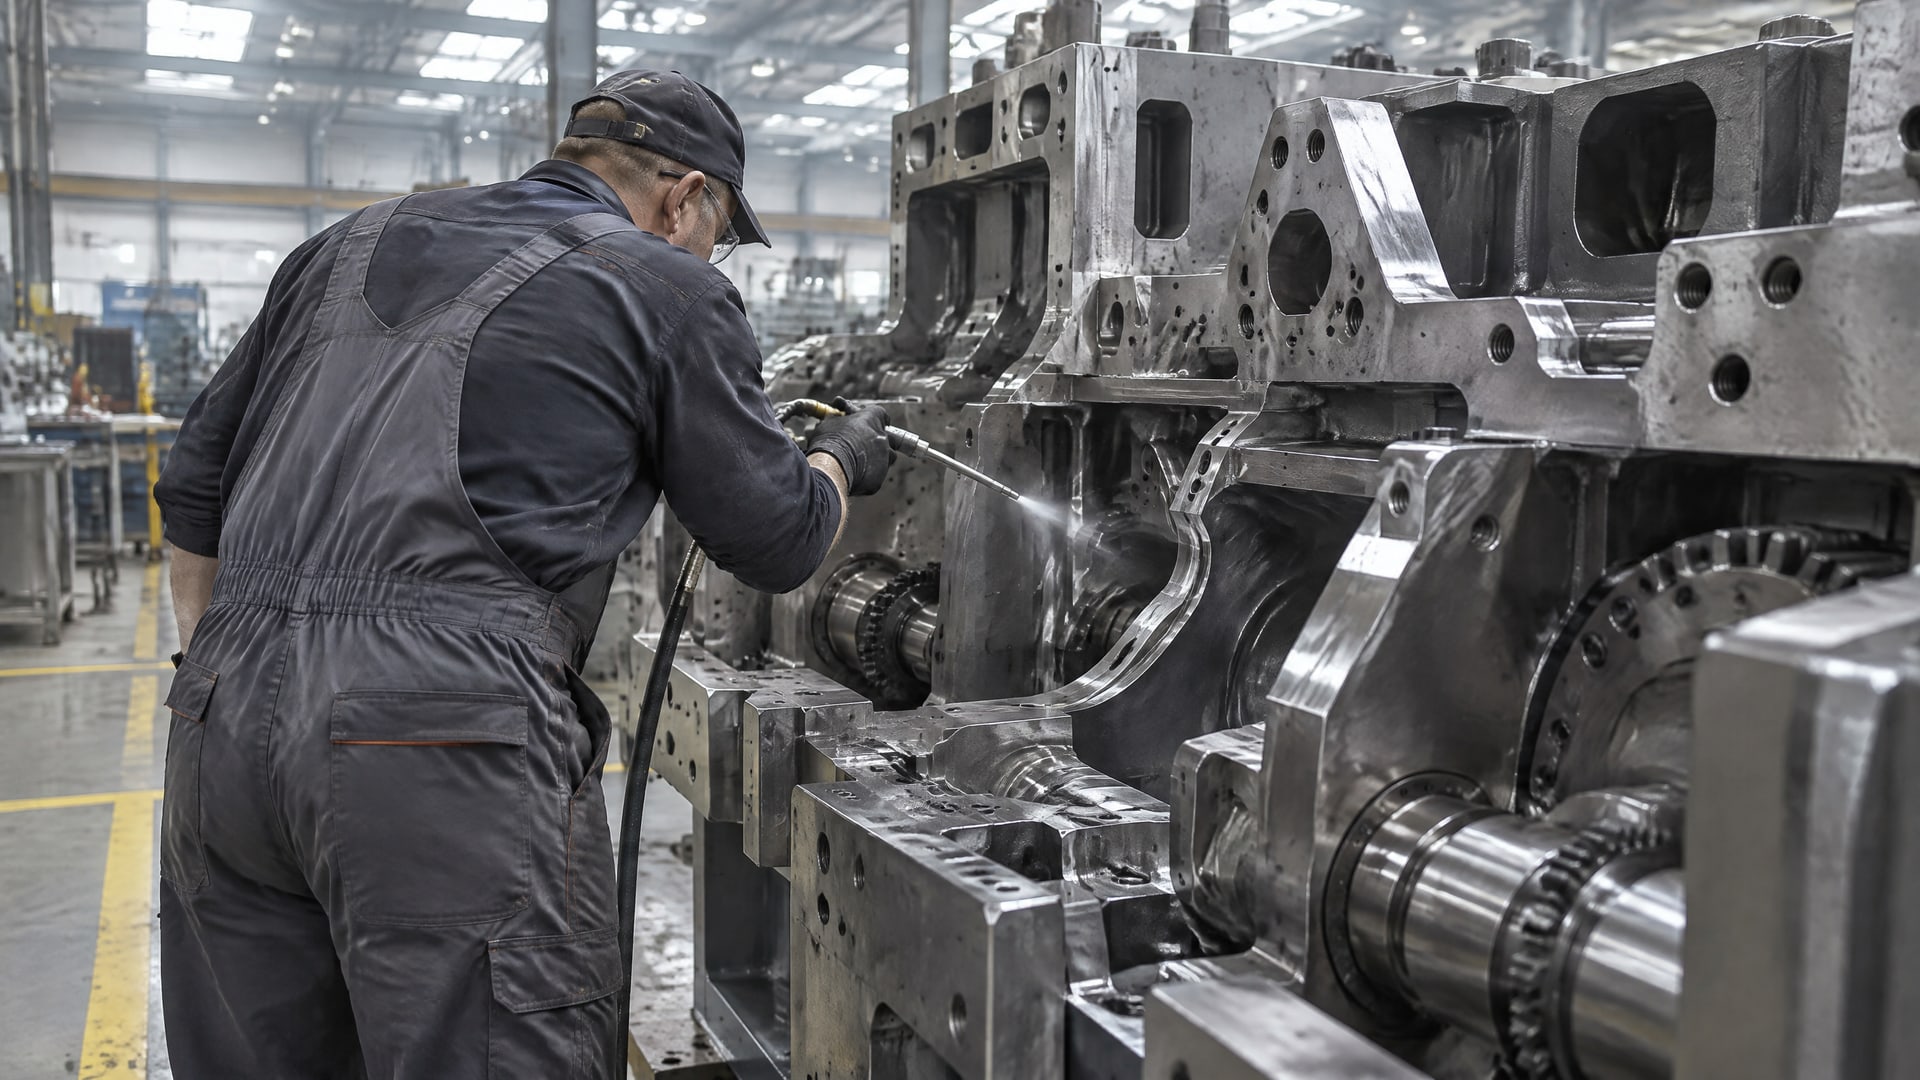
Метод позволяет направлять материал на отдельные участки и ограничивать нанесение там, где покрытие не требуется. Это может упростить обработку изделия со сложной границей между покрываемой и непокрываемой поверхностями.
Распыление особенно уместно, если важен контроль по зонам. Для этого нужны стабильная траектория, выбранная дистанция и подходящий режим подачи. В одном сравнительном материале указаны давление 20-40 psi и расстояние 15-25 cm. Другие руководства приводят давление порядка 40-50 psi, или 2,9-3,6 bar. Разница показывает, почему эти параметры следует использовать как ориентиры, а не как единую настройку для всех покрытий.
Для сухопленочных смазочных покрытий в одной спецификации описано нанесение несколькими тонкими равномерными слоями с просушкой каждого слоя и последующим отверждением. Это снижает риск дефектов, связанных с попыткой сразу нанести слишком много материала. Конкретный режим сушки и отверждения определяют по документации состава, а не по общему описанию метода распыления.
У распыления есть ограничения. Струя хуже достигает глубоких полостей, отверстий и участков за выступами. Если геометрия создает теневые зоны, одного изменения давления или дистанции может быть недостаточно: потребуется пересмотреть ориентацию детали, применить комбинированный процесс или выбрать окунание, если оно разрешено для материала.
| Задача | Что обычно удобнее |
|---|---|
| Покрыть открытую плоскую поверхность | Распыление |
| Обработать отдельную зону детали | Распыление |
| Ограничить покрытие на непокрываемых участках | Распыление с учетом требований к маскированию |
| Достичь внутренних каналов и скрытых полостей | Окунание, если оно разрешено |
| Обработать серию одинаковых деталей целиком | Окунание при стабильных параметрах ванны |
Для решения о переходе на распыление оценивают не только доступность поверхности, но и расход материала, время обработки, подготовку детали и необходимость маскирования. Если распыление уменьшает излишнее покрытие на крупных открытых изделиях, оно может быть рациональнее. Если же основная проблема связана с труднодоступными участками, преимущество часто остается за окунанием.
Толщина покрытия и допуск: что контролировать
Допуск по толщине задает границы, в которых покрытие должно сохранять функции и не мешать дальнейшей сборке.
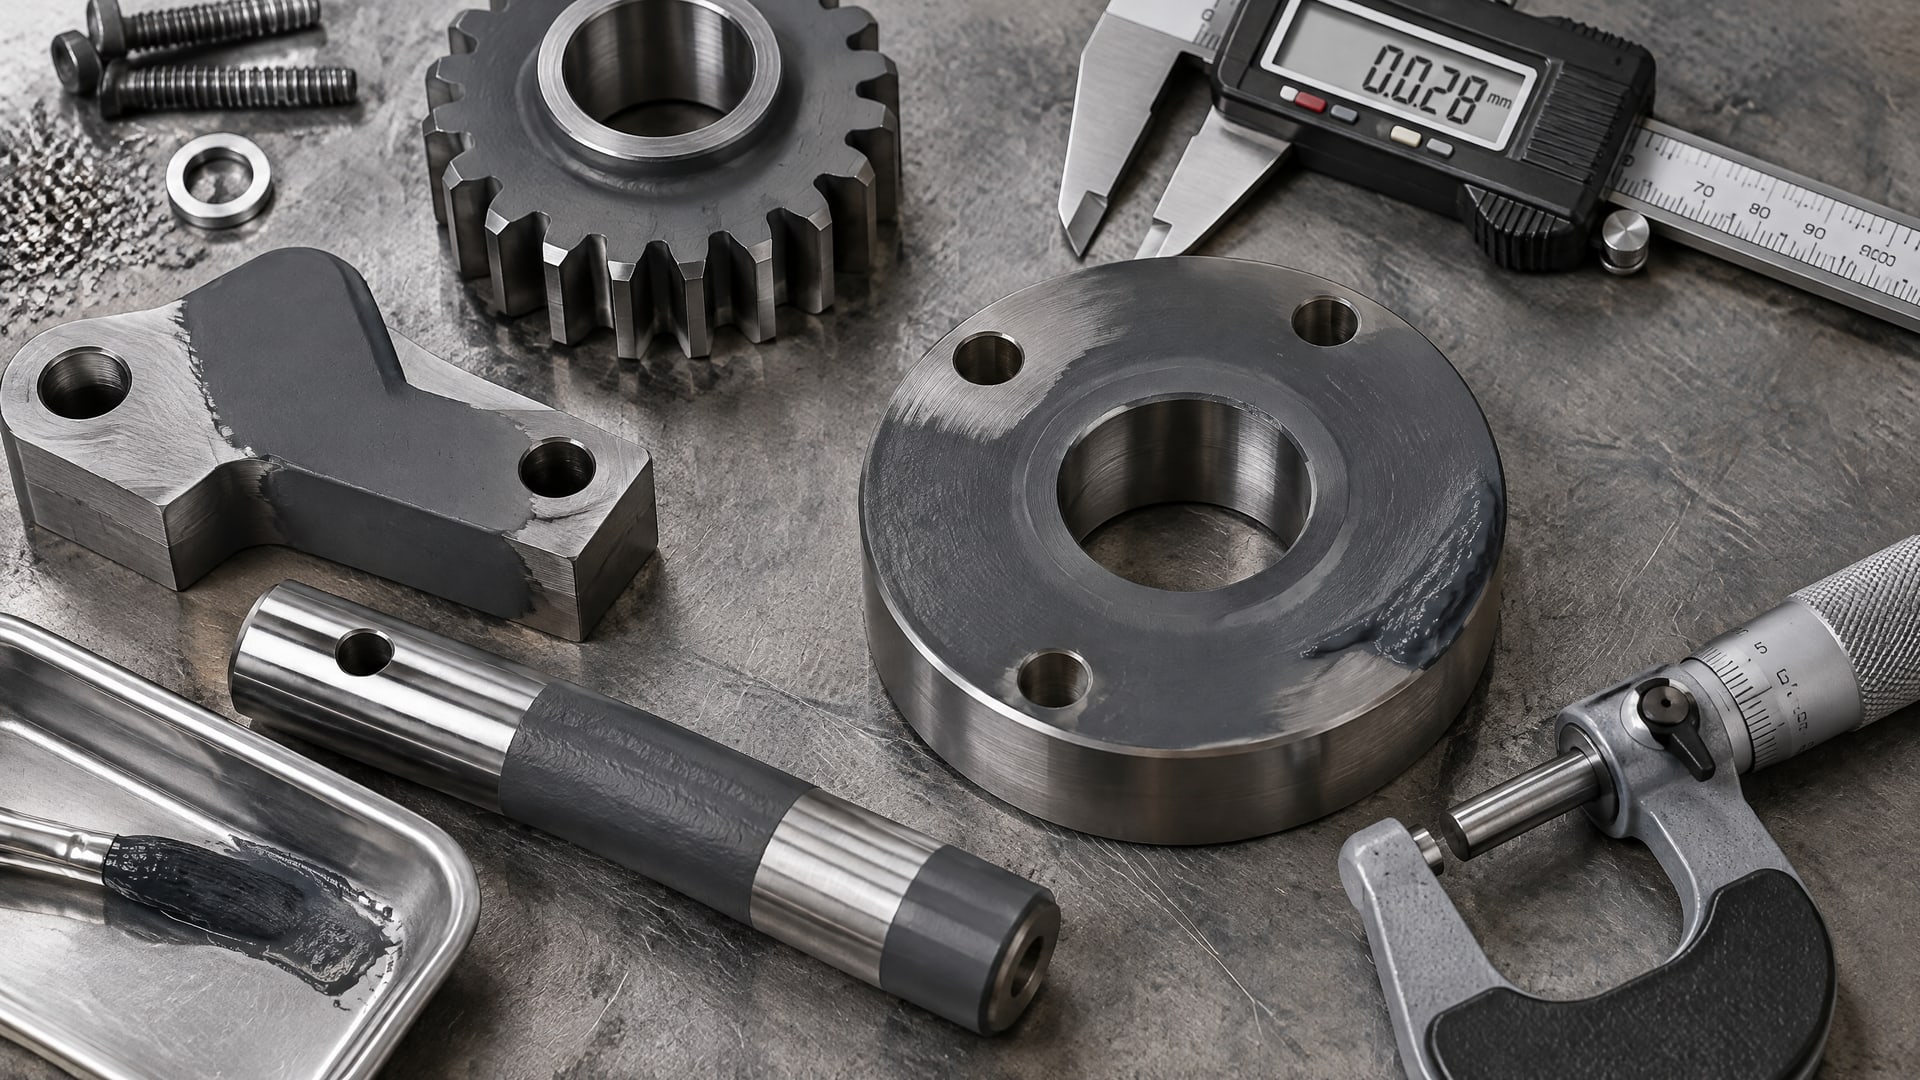
Чрезмерная толщина может изменить посадку деталей, увеличить разброс между изделиями и нарушить работу узла. Поэтому метод нанесения выбирают с учетом допустимого диапазона, а не только по скорости обработки.
В технических материалах для сухих покрытий встречаются разные ориентиры. Для одного состава указан рекомендуемый сухой слой 5-20 мкм. Для распыления сухопленочных смазок в отраслевом обзоре приводится типичная толщина 10-30 мкм. Это значения из разных материалов, а не взаимозаменяемые нормы. Для конкретной детали приоритет имеют спецификация изделия и документация выбранного покрытия.
Стандарт ISO 4042 приводит пример, как функциональные требования ограничивают толщину покрытия: для резьбовых электролитических покрытий она не должна превышать одну четверть основной погрешности резьбы. Это требование относится именно к указанным в стандарте покрытиям и резьбовым соединениям, а не устанавливает универсальный предел для антифрикционных материалов. Практический вывод для инженера: проверять нужно не только толщину слоя, но и ее влияние на сопряжение деталей.
Для окунания толщину связывают с вязкостью состава, скоростью погружения и извлечения, временем стекания и состоянием ванны. Для распыления важны число проходов, давление, дистанция и расход материала. В обоих случаях контрольные образцы и измерения после нанесения помогают выявить отклонения до обработки всей партии.
Перед утверждением процесса полезно зафиксировать:
- допустимую толщину сухого слоя и места ее измерения;
- метод подготовки поверхности, включая обезжиривание и требуемую абразивную обработку;
- разрешенный способ нанесения для выбранного состава;
- параметры нанесения и отверждения, если оно предусмотрено;
- критерии приемки покрытия на внешних и труднодоступных поверхностях.
Подготовка поверхности влияет на адгезию, то есть сцепление покрытия с основанием. Для сухопленочных составов обычно требуется обезжиривание, а в ряде случаев и абразивная подготовка. Если этот этап не соответствует требованиям материала, стабильность результата нельзя обеспечить одной лишь настройкой распыления или окунания.
Запекаемое покрытие для редуктора: как выбрать технологию
В редукторных узлах антифрикционное покрытие рассматривают как способ снизить трение в контакте деталей.
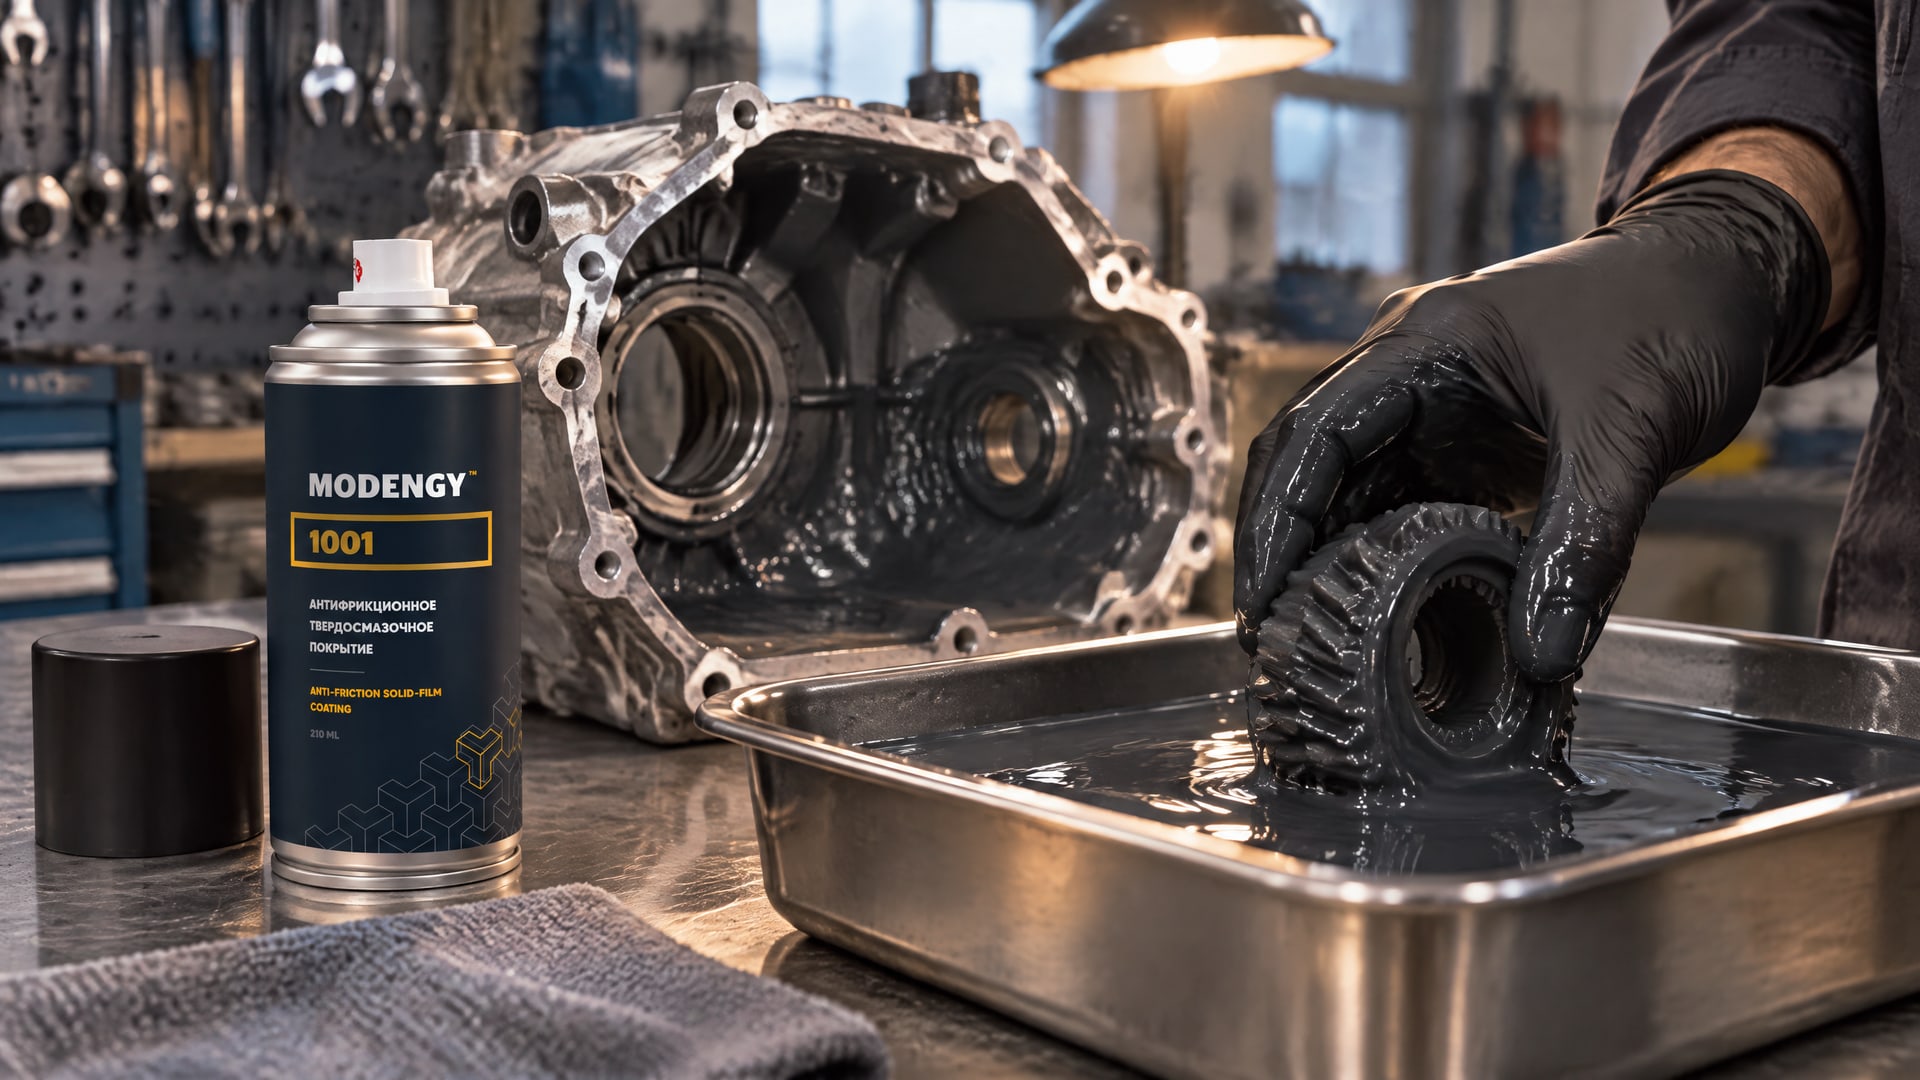
При выборе важно учесть характер нагружения, геометрию сопряжений и требования к сборке. Нельзя оценивать материал только по тому, что он называется запекаемым: нужно проверить, какой способ нанесения указан в технической документации и подходит ли он поверхности детали.
Если в узле возможны фреттинг, холодный пуск или воздействие рабочей среды, сначала определяют, где именно возникает проблема и какие поверхности требуется защитить. Затем проверяют совместимость покрытия с материалом основания и технологией подготовки. При необходимости стойкости к вымыванию это требование также должно быть подтверждено для конкретного режима эксплуатации, а не предполагаться по одному лишь типу покрытия.
В такой задаче MODENGY 1001 рассматривают как антифрикционное покрытие для редукторных деталей, где важны снижение трения, работа в широком диапазоне температур и высокие антифрикционные свойства. Его применение имеет смысл оценивать вместе с геометрией детали и допуском по толщине: даже подходящий материал не компенсирует непрокрас внутренней поверхности или слой, мешающий сборке.
Для нанесения покрытий на детали редуктора окунание может быть удобным, если нужно обработать сложную форму целиком и покрытие разрешено для такого метода. Распыление предпочтительнее, если требуется обработать отдельные контактные зоны, не покрывая всю деталь. В обоих случаях проверяют подготовку поверхности, режим нанесения и отверждения, а затем контролируют толщину и распределение слоя.
При серийном производстве процесс подтверждают на образцах и деталях той же геометрии, что и в рабочей партии. Это позволяет проверить не только внешний вид, но и покрытие скрытых участков, стекание состава и соблюдение допуска при сборке. Если материал наносится на детали с каналами или глубокими полостями, их положение при обработке и стекании становится частью технологии.
Часто задаваемые вопросы
Окунание всегда дает более толстое покрытие, чем распыление?
Нет. При окунании на толщину влияют вязкость состава и скорость извлечения, а при распылении - число проходов, давление, дистанция и расход материала. В технических материалах встречаются разные диапазоны сухого слоя: 5-20 мкм для одного состава и 10-30 мкм как типичная толщина при распылении. Эти значения нельзя считать универсальными.
Какой метод выбрать для детали с отверстиями и внутренними каналами?
Окунание часто предпочтительнее, если нужно покрыть внутренние поверхности, а состав допускает такой способ нанесения. Распыление зависит от прямого доступа струи и может оставлять теневые зоны в глубоких полостях. До выбора процесса проверяют, может ли состав проникнуть в нужные участки и стечь без скопления материала.
Подходит ли распыление для запекаемого покрытия редуктора?
Подходит, если техническая документация конкретного покрытия разрешает распыление, а геометрия позволяет равномерно обработать нужные зоны. Для внутренних каналов и скрытых поверхностей распыление может быть недостаточным. Также необходимо соблюдать требования к подготовке поверхности, толщине слоя и отверждению, чтобы покрытие не мешало сборке узла.
Как определить толщину антифрикционного покрытия?
Сначала находят требование к толщине в спецификации детали или документации покрытия. Затем уточняют метод измерения и контрольные участки. Значения из отраслевых материалов, например 5-20 мкм для одного состава или 10-30 мкм для типичного сухого слоя при распылении, служат ориентирами, но не заменяют требования конкретного изделия.
Заключение
Окунание выгоднее распыления, когда нужно обработать сложную геометрию, внутренние поверхности и полости, а также когда серия деталей позволяет стабилизировать параметры процесса. Распыление чаще выбирают для открытых поверхностей, локальных зон и случаев, где важно ограничить нанесение на нецелевых участках. В обоих случаях метод должен соответствовать документации состава и допуску по толщине.
Следующий шаг - сверить технические требования к детали с разрешенными способами нанесения, затем провести пробную обработку образцов и проверить толщину, покрытие труднодоступных участков и влияние слоя на сборку. Такой тест позволит выбрать процесс по результату, а не только по удобству оборудования.
