Толщина антифрикционного покрытия влияет на посадочные размеры: пленка добавляется к поверхности детали и может уменьшить зазор или увеличить натяг. Для многих нагруженных применений сухих покрытий ориентиром служит слой 10-20 мкм. На точной посадке важно заранее учесть его в размерной цепи и контролировать фактическую толщину после нанесения.
Статья поможет инженерам оценить влияние твердосмазочного слоя на допуски, выбрать способ нанесения и определить, что контролировать в серии. Закупщик найдет критерии для обсуждения требований к покрытию с подрядчиком: рабочий диапазон толщины, отверждение и методы измерения.
Антифрикционное покрытие: толщина и влияние на допуски
Твердосмазочная пленка не является размерно нейтральной: она наращивает поверхность детали.
Даже слой толщиной 5-20 мкм может повлиять на точную посадку, если исходный допуск сопоставим с величиной этого наращивания. Поэтому толщину включают в конструкторскую размерную цепь до нанесения, а не учитывают только на этапе сборки.
Для простого расчета можно принять, что равномерное покрытие толщиной t нанесено на цилиндрическую поверхность. На наружном диаметре размер увеличится примерно на 2t, если покрыты противоположные стороны. На внутреннем диаметре покрытие уменьшит отверстие примерно на 2t. Если обработаны обе сопрягаемые поверхности, суммарное изменение зазора зависит от толщины пленки на каждой из них.
Например, слой 10 мкм на наружной поверхности увеличит ее диаметр примерно на 20 мкм. Это геометрическая оценка для равномерной пленки, а не допуск на готовую деталь: реальная толщина может отличаться на кромках и в зонах стекания. Для ответственной посадки расчет сверяют с чертежом и технологией нанесения.
При проектировании учитывают не только номинальный размер, но и допустимые зазоры или натяги после покрытия. Если деталь уже изготовлена, нужно проверить, остается ли запас размера для нанесения пленки. Для резьб и посадочных элементов дополнительно уточняют, требует ли применяемая документация контроля толщины или допускает контроль сплошности и функциональности покрытия.
Как выбрать толщину твердосмазочного покрытия для точной посадки
Для многих нагруженных применений сухих антифрикционных покрытий указывают диапазон 10-20 мкм.
Выбирать внутри него следует не максимальную толщину, а минимальную, достаточную для смазочной функции и совместимую с размерным допуском. Конкретное значение зависит от требований к узлу и технологии нанесения.
Слишком тонкая пленка, менее 5 мкм, может снизить ресурс и коррозионную стойкость. Избыточная толщина, свыше 25 мкм, повышает риск трещин и сдвигового разрушения, а также может осложнить сборку. Это не означает, что любой слой за пределами 10-20 мкм неприемлем: диапазон выбирают по требованиям к конкретному покрытию и детали.
В технической документации встречаются разные ориентиры. Для отдельных покрытий указывают диапазон 5-20 мкм, а типичный рабочий диапазон для многих нагруженных применений составляет 10-20 мкм. Широкий технологический интервал 6-51 мкм встречается в отраслевых материалах, но его нельзя считать универсальной рекомендацией для точных посадок.
Перед утверждением толщины сопоставляют несколько параметров:
- размерный допуск и требуемый зазор или натяг после нанесения;
- минимальную толщину, необходимую для смазочной функции;
- геометрию детали и ожидаемую равномерность пленки;
- требования к отверждению и контролю готового покрытия.
Если посадка чувствительна к изменению размера, условие нанесения включают в чертеж или технологическую документацию. Такой подход позволяет заранее согласовать целевой диапазон и избежать попыток компенсировать избыточную толщину при сборке.
Распыление и окунание твердой смазки: что учитывать
Твердосмазочные покрытия наносят распылением, окунанием или кистью.
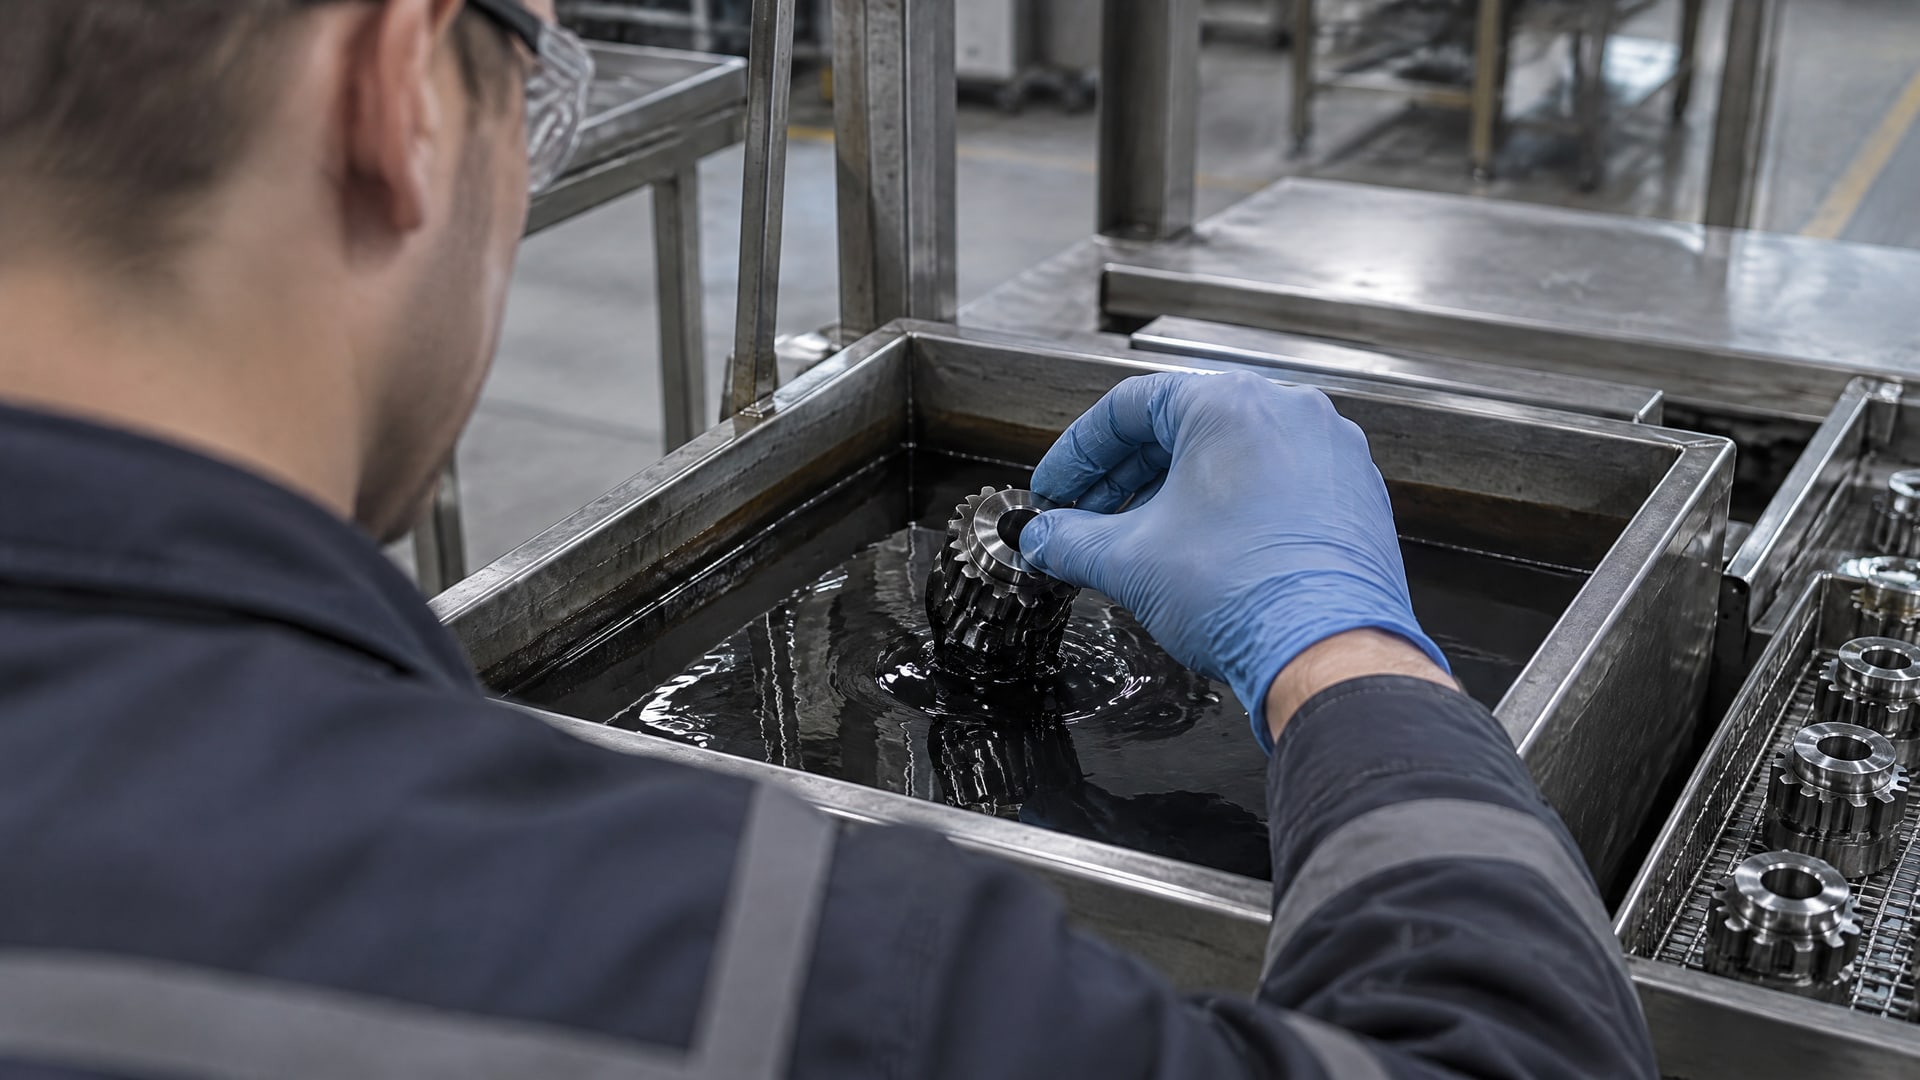
Метод выбирают по геометрии детали, доступности поверхности и требуемой толщине. Сам по себе выбор метода не гарантирует одинакового результата: состав покрытия может быть одним и тем же, а конечная пленка будет зависеть от процесса нанесения.
Распыление может быть удобнее для сложной поверхности, когда важно распределить материал по разным участкам детали. При окунании нужно учитывать возможное увеличение толщины на кромках и в зонах стекания. Поэтому для деталей с точными посадками режим окунания требует отдельной настройки и контроля. Универсального правила, по которому один способ всегда точнее другого, нет.
В техдокументации встречается ориентир около 0,0005 inch, или 12,7 мкм, для слоя за одну операцию окунания или нанесения. Это пример технологического результата, а не гарантированная толщина для любой детали. Для точной посадки его сопоставляют с требуемым диапазоном и допуском на размер.
До запуска серии определяют:
- способ нанесения и целевую толщину;
- участки детали, где допустимо или требуется покрытие;
- порядок контроля кромок, сливных зон и сопрягаемых поверхностей;
- режим сушки или запекания, необходимый для набора свойств.
Сначала процесс проверяют на деталях той же геометрии, что и серийные. Затем измеряют покрытие и проверяют посадочные размеры. Такой подход помогает выявить локальное наращивание до того, как оно повлияет на собираемость узла.
Контроль толщины и отверждения покрытия
Фактическую толщину покрытия проверяют измерением, а не оценивают только по способу нанесения.
В открытых технических материалах для контроля упоминаются ISO 2178 и ASTM B499, предусматривающие магнитную или вихретоковую толщинометрию. Применимость конкретного метода зависит от материала основы и условий измерения.
В спецификации фиксируют целевую толщину и точки контроля. На деталях сложной формы важно учитывать, что измерение на ровном участке не обязательно характеризует покрытие на кромке или в зоне стекания. Если посадочная поверхность требует отдельного контроля, ее указывают в технологической документации.
Для некоторых сухих пленок в NASA PRC-8001 приведен диапазон 0,0003-0,0005 inch, что соответствует примерно 7,6-12,7 мкм. В документе для резьбовых крепежных элементов отдельно отмечено требование полного покрытия и возможность не контролировать толщину. Это частное указание для определенных элементов и условий, а не общее правило для любой резьбы или точной посадки.
Контроль толщины не заменяет проверку отверждения. Многие покрытия набирают свойства после соблюдения установленного режима сушки или запекания, поэтому в серии контролируют и параметры процесса. Для ответственных сборок заранее уточняют, что именно принимают по результатам контроля: толщину, сплошность, функциональность покрытия или сочетание этих признаков.
Запекаемое покрытие для червячного редуктора
В червячном редукторе при выборе сухой пленки приходится учитывать одновременно трение, режим работы и точность сопряжения.
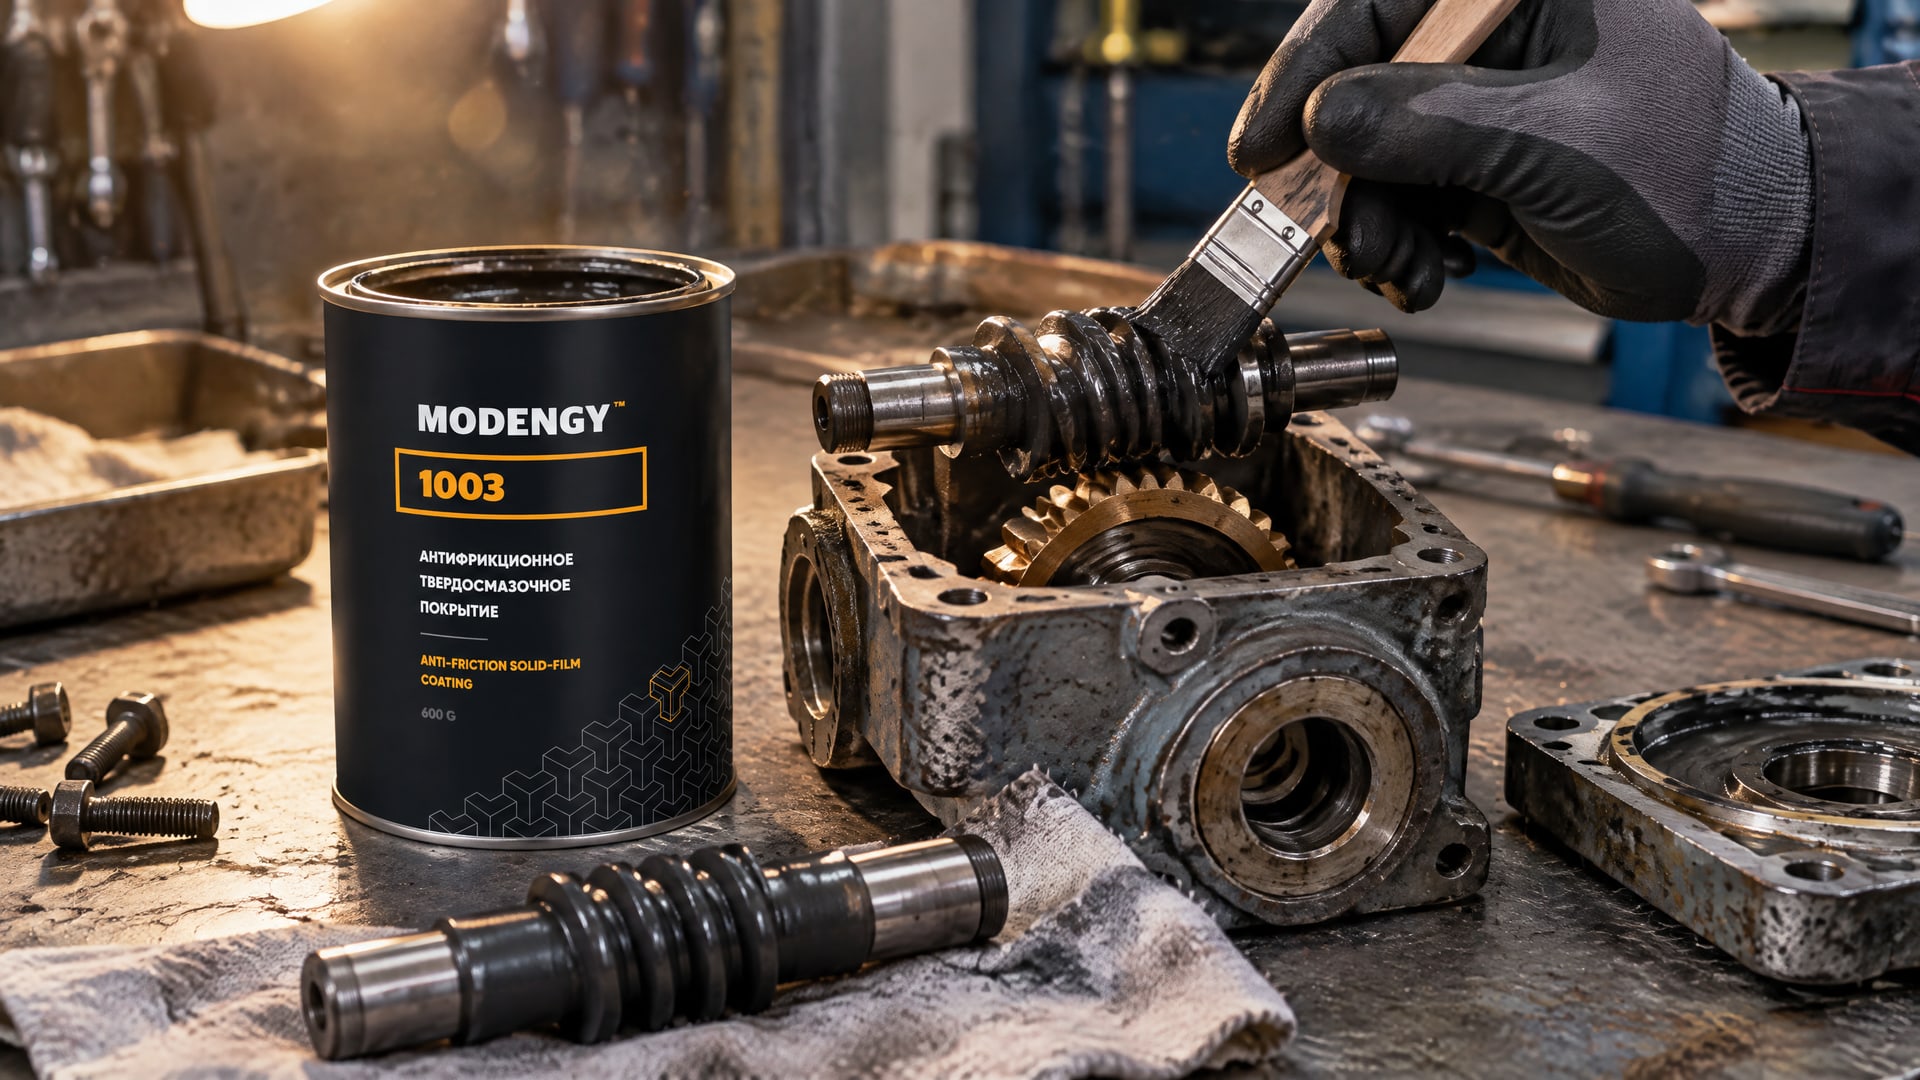
Если слой слишком тонкий, он может быстрее выработаться; чрезмерная толщина повышает риск трещин и нарушения посадки. Поэтому параметры покрытия подбирают не только по смазочной функции, но и по влиянию на размеры деталей.
Когда трение сопровождается низким КПД узла, инженер проверяет, можно ли применить твердосмазочное покрытие без выхода посадочных размеров за допуск. До обработки оценивают, какие поверхности будут покрыты и как изменятся зазоры. Для пары покрываемых поверхностей учитывают вклад каждого слоя, а после нанесения проверяют размер и собираемость узла.
В таком сценарии применяют MODENGY 1003. Покрытие полимеризуется при +170 °C за 20 минут или при +20 °C за 720 минут; заявленная задача применения включает минимизацию влияния на допуски посадочного диаметра. Выбранный режим и фактическую толщину согласуют с требованиями детали, поскольку одно лишь соблюдение времени и температуры не отменяет размерного контроля.
При подготовке процесса полезно зафиксировать:
- какие поверхности редуктора покрывают;
- целевую толщину и способ нанесения;
- температурно-временной режим полимеризации;
- контроль посадочных размеров после обработки.
Такой порядок помогает связать свойства сухой пленки с геометрией конкретного узла и заранее определить, какие параметры должны оставаться стабильными в серии.
Часто задаваемые вопросы
Как толщина антифрикционного покрытия влияет на посадочный размер?
Пленка наращивает наружную поверхность и уменьшает размер внутренней. Для равномерного слоя толщиной 10 мкм изменение диаметра цилиндрической детали составит примерно 20 мкм, если покрыты противоположные стороны. При покрытии обеих сопрягаемых поверхностей учитывают суммарное влияние слоев на зазор или натяг.
Какая толщина твердосмазочного слоя подходит для точной посадки?
Для многих нагруженных применений используют диапазон 10-20 мкм, однако для точной посадки толщину выбирают по допуску и требованиям к смазочной функции. Слой менее 5 мкм может снизить ресурс и коррозионную стойкость, а толщина свыше 25 мкм повышает риск трещин и сдвигового разрушения.
Окунание или распыление лучше для точных деталей?
Универсального ответа нет: метод подбирают по геометрии детали и требуемой толщине. Распыление может быть удобнее для сложных поверхностей, а при окунании нужно учитывать возможное утолщение на кромках и в зонах стекания. После настройки процесса проверяют толщину и размеры деталей.
Нужно ли учитывать толщину покрытия на резьбе?
Да, если покрытие может изменить сопряжение или затруднить сборку. Требования к контролю зависят от документации и назначения резьбового элемента. В NASA PRC-8001 для отдельных крепежных элементов указано полное покрытие, при этом контроль толщины может не проводиться; это условие нельзя автоматически переносить на другие детали.
Заключение
Толщина антифрикционного покрытия напрямую связана с посадочными размерами: пленка изменяет диаметр, зазор или натяг. Для многих нагруженных применений ориентируются на 10-20 мкм, но точное значение выбирают по допуску детали, смазочной задаче, способу нанесения и режиму отверждения.
Следующий шаг для инженера - включить толщину покрытия в размерную цепь, указать целевой диапазон и метод контроля в документации, а затем проверить опытную партию по фактическим размерам и собираемости.
