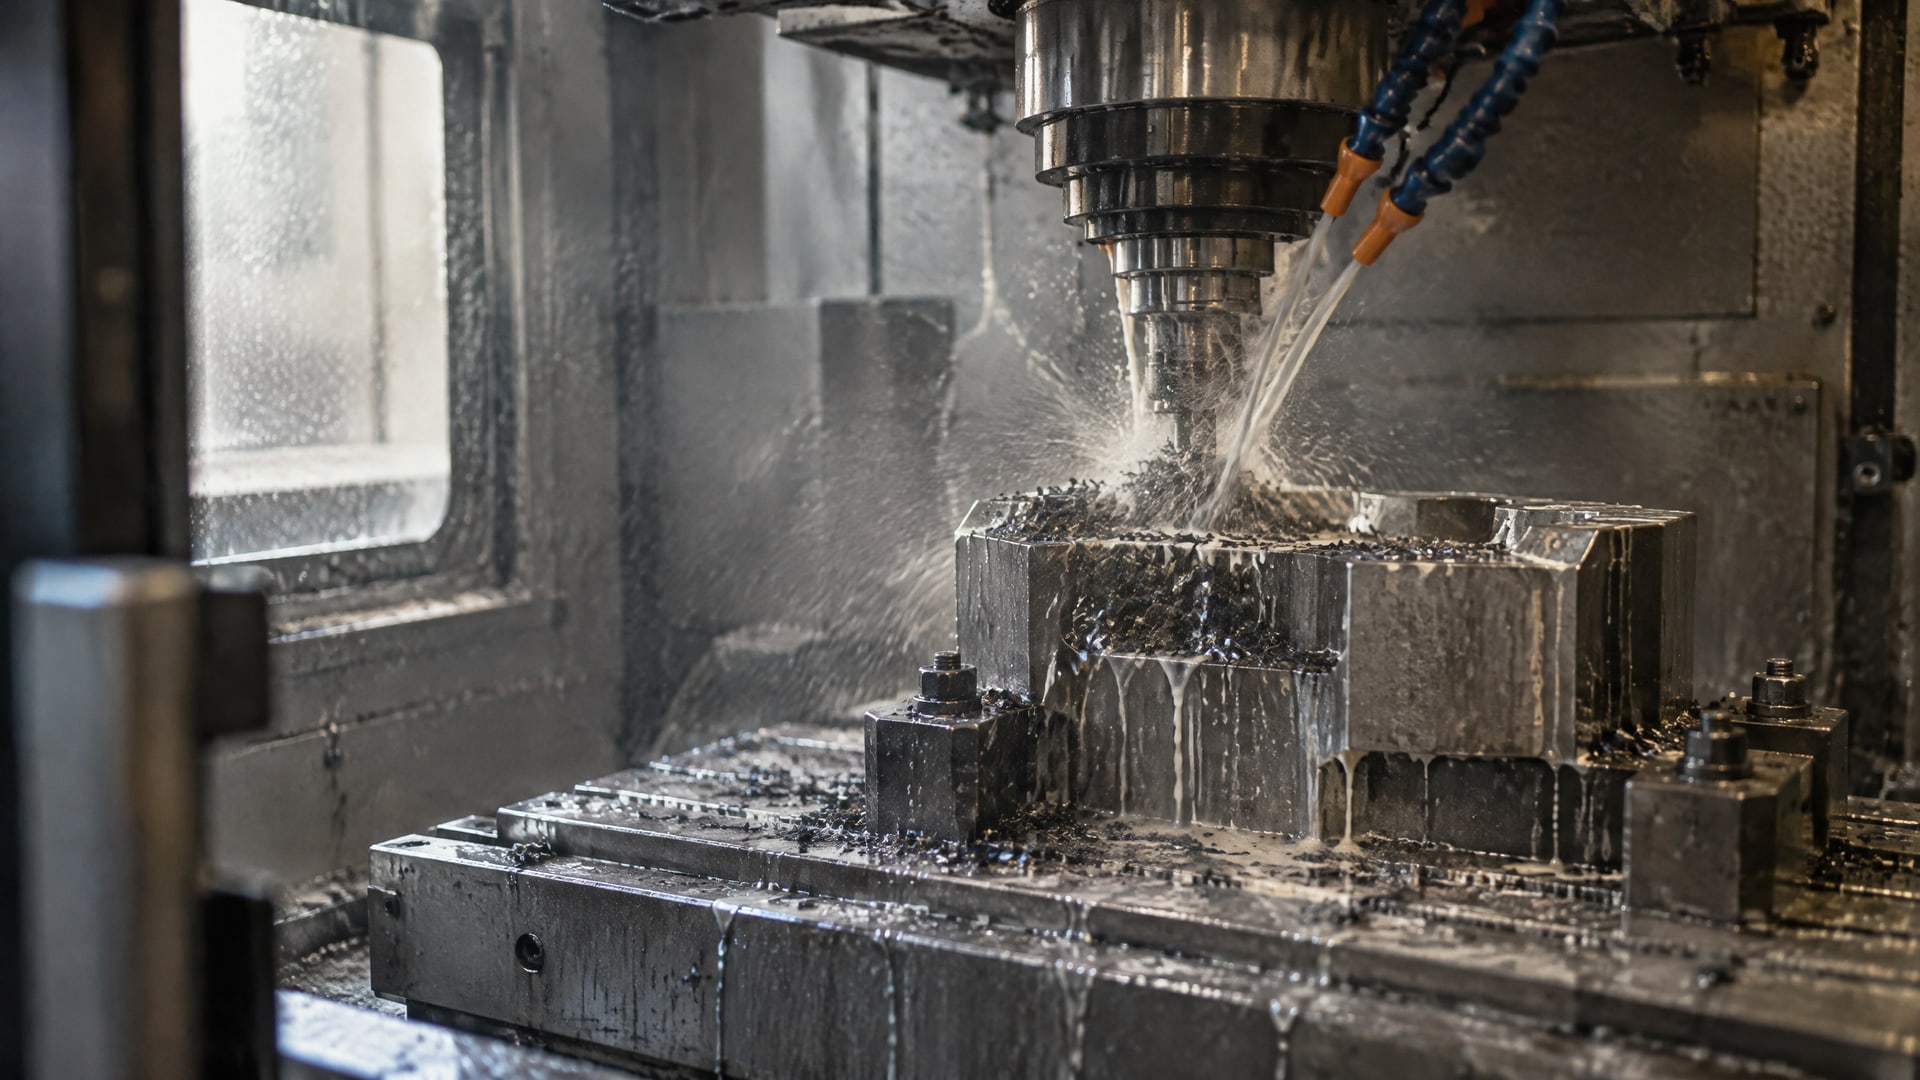
Стойкость инструмента при фрезеровании титана повышают не одним увеличением подачи СОЖ, а согласованной настройкой охлаждения, режимов резания, геометрии инструмента и удаления стружки. Титан плохо отводит тепло, поэтому оно концентрируется в зоне резания. Чтобы снизить износ, важно доставлять СОЖ к режущей кромке, не допускать повторного резания стружки и поддерживать режим, при котором инструмент режет, а не трет заготовку.
Материал будет полезен инженерам и технологам, которые подбирают фрезерование титана и режимы обработки, а также снабженцам, выбирающим СОЖ для обработки титана. Разберем, как организовать подачу жидкости, какие ориентиры по давлению, скорости и концентрации приводятся в практических руководствах и на какие признаки обращать внимание при наладке процесса.
Почему стойкость инструмента при обработке титана быстро снижается
Титановые сплавы плохо проводят тепло.
В результате значительная его часть остается в зоне резания, нагревая режущую кромку и ускоряя износ инструмента. При этом внешняя подача СОЖ не всегда достигает нужного участка: струя может не попасть к кромке, особенно если ее закрывают инструмент и стружка.
Вторая проблема - повторное резание стружки. Если стружка задерживается в зоне обработки, фреза может снова захватить ее, что увеличивает тепловую и механическую нагрузку. Поэтому охлаждение и удаление стружки нужно рассматривать как связанные задачи. Просто увеличить объем жидкости недостаточно, если она не доходит до кромки или стружка остается в кармане.
Для титановых сплавов важны не только свойства СОЖ, но и состояние инструмента и оборудования. Затупленная кромка усиливает трение и нагрев. Положительная геометрия и острый инструмент помогают резать материал, а жесткая установка и низкие вибрации снижают риск преждевременного повреждения кромки.
Титан относят к группе ISO S - жаропрочным и титановым сплавам. Классификацию твердосплавного инструмента по группам материалов описывает ISO 513. Это полезно учитывать при выборе инструмента, но сама классификация не задает универсальный режим фрезерования для любого титанового сплава.
На практике стойкость зависит от сочетания факторов: состава сплава, конструкции фрезы, подачи, скорости, способа подвода СОЖ и удаления стружки. В испытаниях, приведенных в одном из материалов, смена типа СОЖ сопровождалась изменением стойкости инструмента от 10 до 90 минут. Такой разброс показывает, почему жидкость и ее подачу следует проверять вместе с режимами, а не рассматривать как второстепенный расходный материал.
Фрезерование титана: режимы резания и нагрузка на фрезу
Для фрезерования титана обычно выбирают умеренную скорость и достаточную подачу.
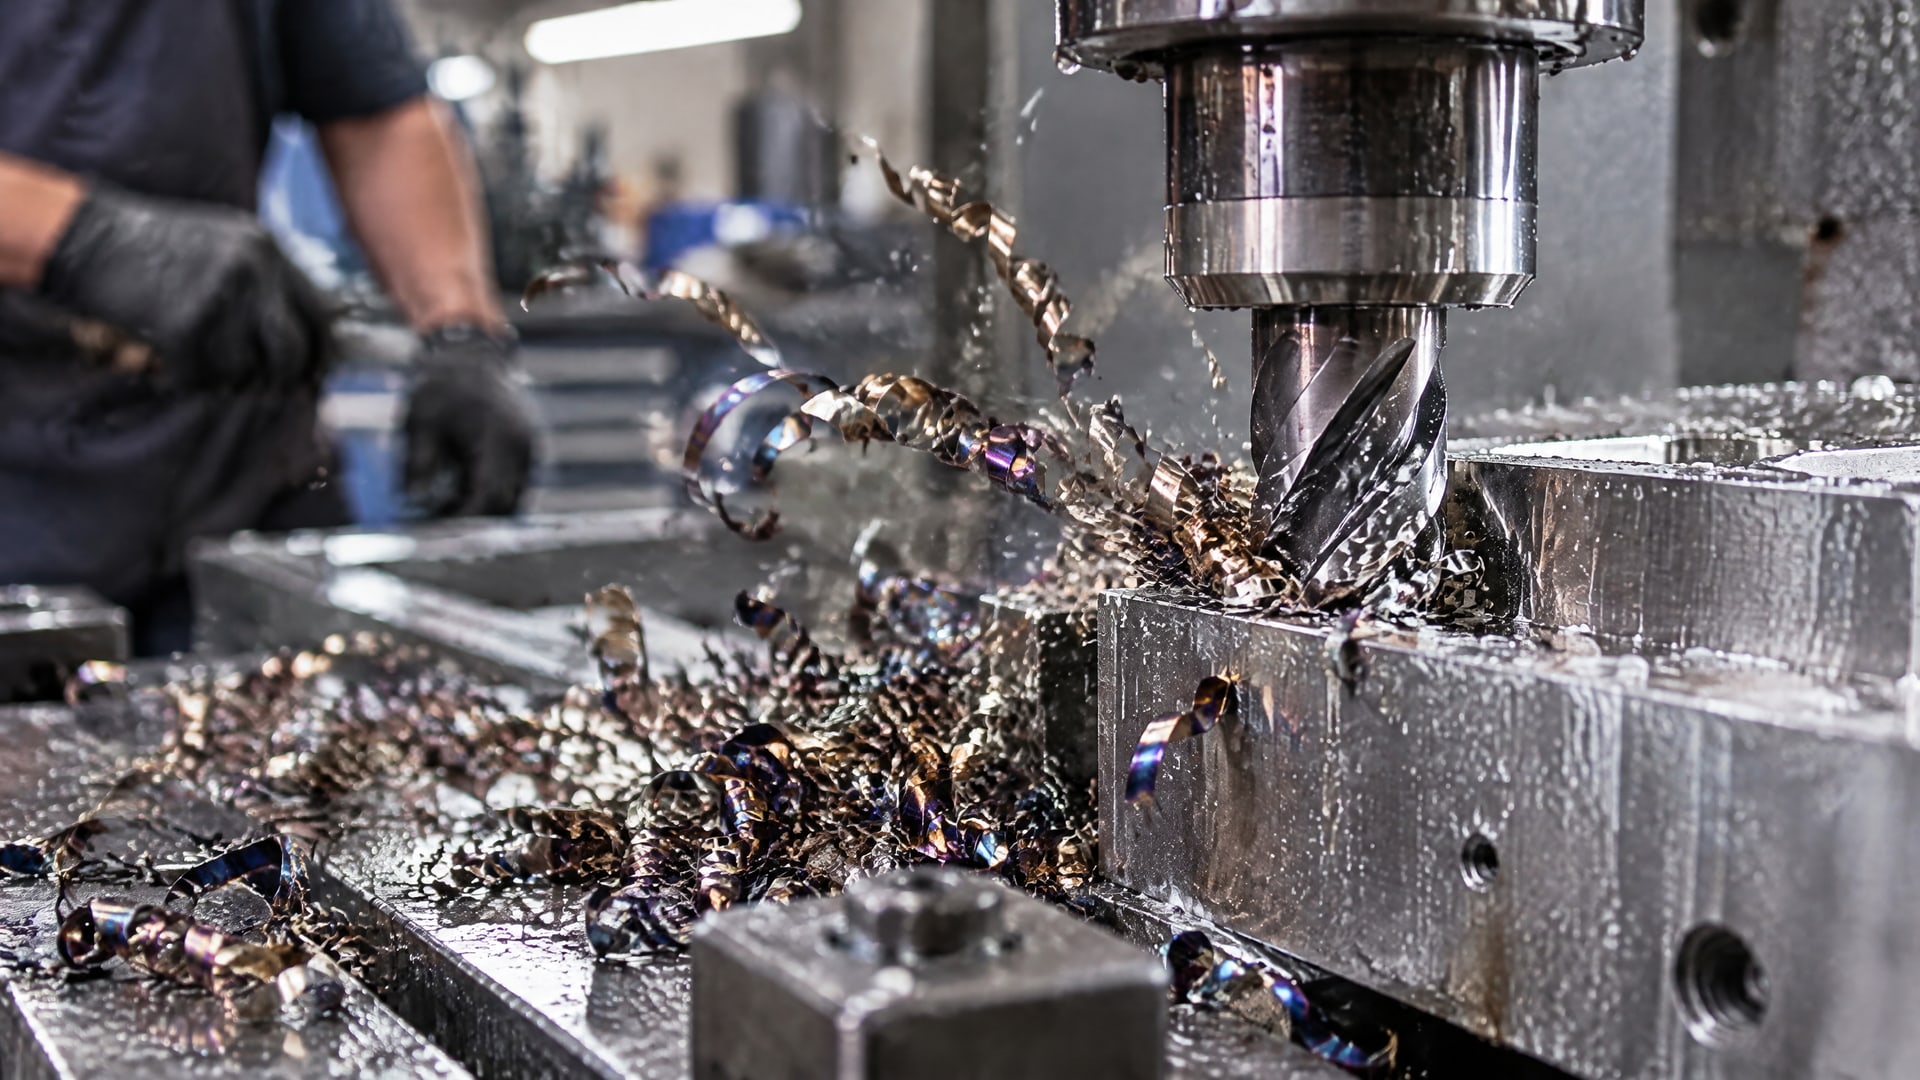
Смысл такого сочетания - обеспечить резание, а не длительное трение кромки о материал. Если подачу снизить слишком сильно, инструмент может тереться, нагреваться и быстрее изнашиваться. Поэтому снижать подачу только ради более спокойного звука или меньшей нагрузки на станок не всегда правильно: нужно оценивать стружку, состояние кромки и стабильность процесса.
В источниках приводятся разные ориентиры скорости для титановых сплавов. Один материал указывает 18-30 м/мин, другой - 45-100 м/мин для твердосплавного инструмента. Эти диапазоны нельзя механически объединять в одно универсальное значение: они относятся к разным рекомендациям и условиям обработки. Рабочую точку подбирают по сплаву, инструменту, глубине резания, жесткости установки и возможностям подачи СОЖ.
| Параметр | Ориентир из практических материалов | Что учитывать |
|---|---|---|
| Скорость резания | 18-30 м/мин | Один из приведенных диапазонов для обработки титана |
| Скорость резания твердосплавным инструментом | 45-100 м/мин | Отдельный ориентир; не универсальная настройка |
| Радиальное врезание | Уменьшать | Снижает тепловую нагрузку на инструмент |
| Осевое врезание | Увеличивать относительно радиального | Помогает перераспределить нагрузку |
При выборе траектории источники рекомендуют уменьшать радиальное врезание и увеличивать осевое. Это позволяет снизить тепловую нагрузку на инструмент и риск раннего отказа. Конкретное соотношение зависит от фрезы, заготовки и жесткости системы, поэтому числовое значение без данных об операции задавать нельзя.
Стабильность установки также влияет на стойкость. Биение и вибрации быстро нагружают режущую кромку, поэтому при появлении нестабильного резания стоит проверить закрепление заготовки и инструмента, а также состояние станка. Если стружка становится порошкообразной или окрашивается в темно-синий либо черный цвет, это может указывать на перегрев или трение. В такой ситуации сначала проверяют подачу и скорость, а затем оценивают отвод стружки и подачу СОЖ.
СОЖ для обработки титана: как доставить жидкость к режущей кромке
Для обработки титана практические руководства делают акцент на высоконапорной подаче СОЖ через инструмент.
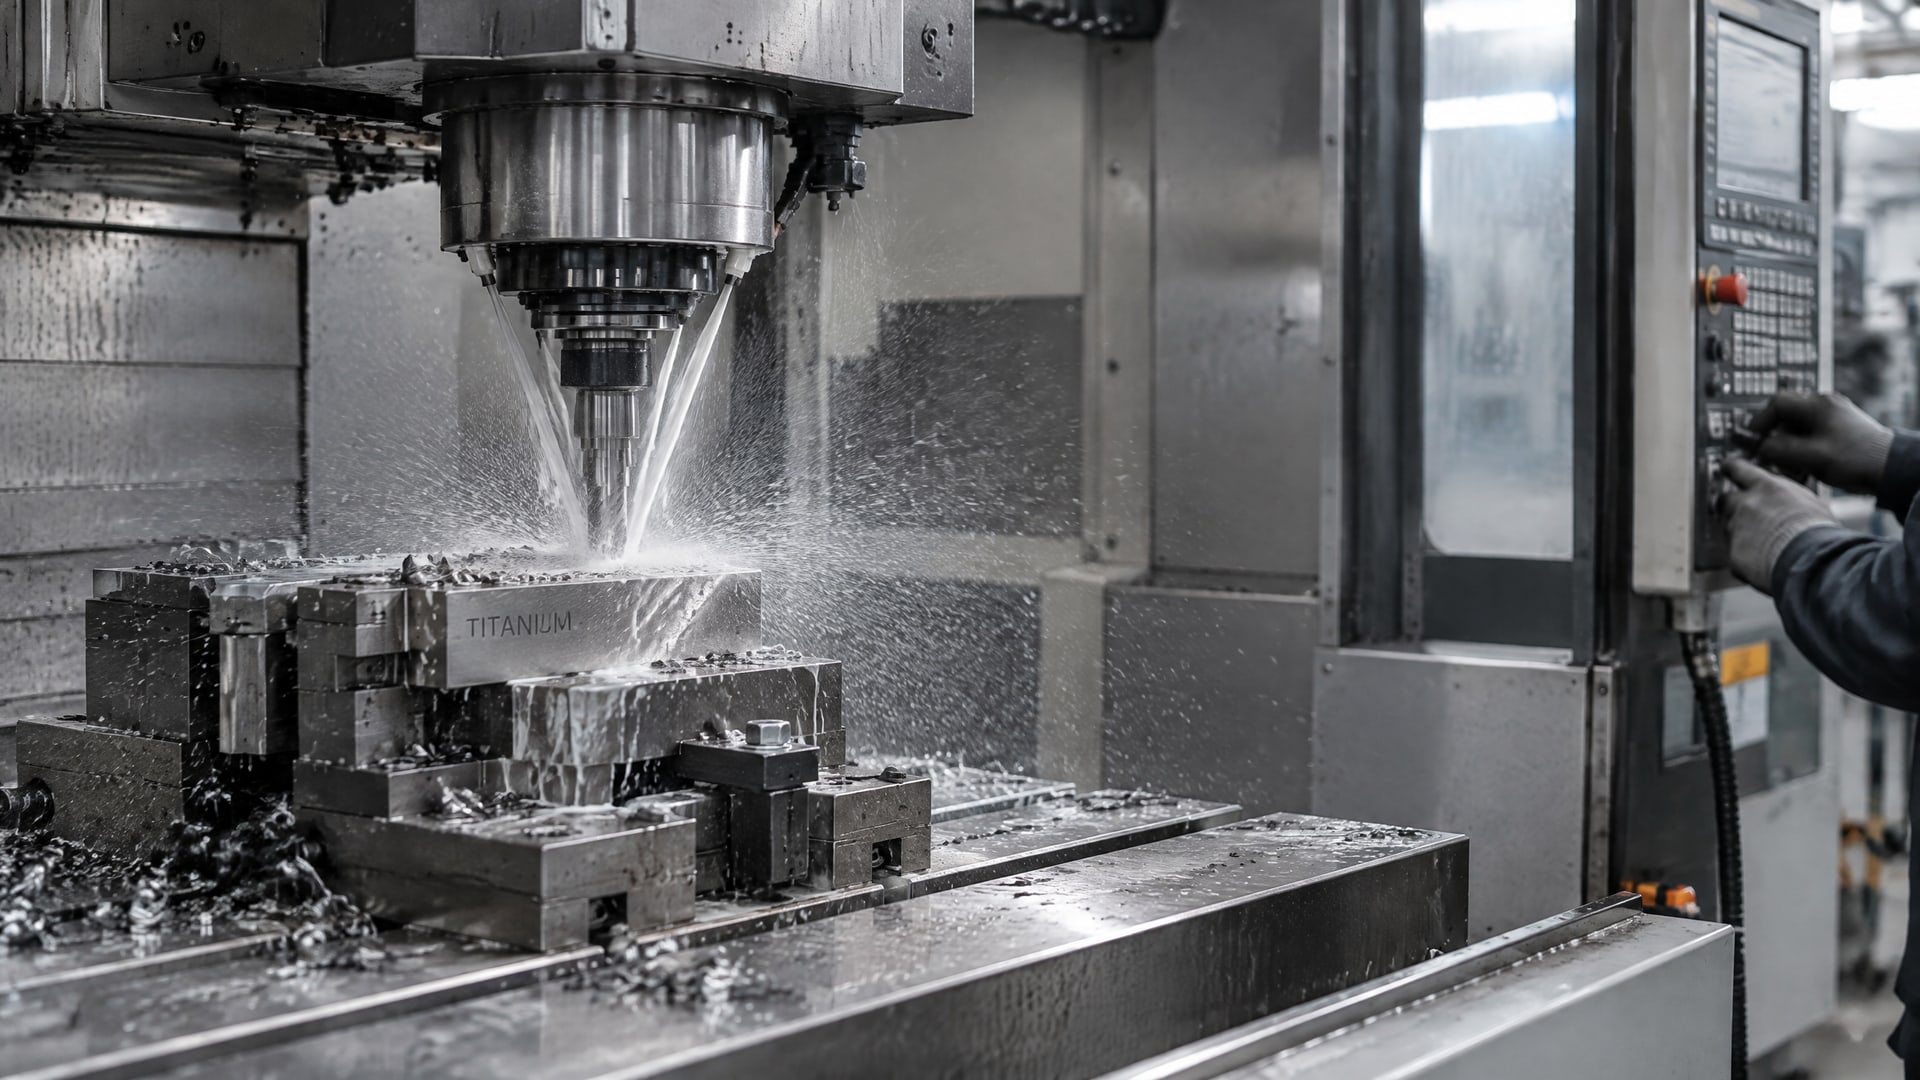
В разных рекомендациях встречается диапазон 70-150 бар. В одном из руководств для чернового фрезерования указан ориентир не ниже 1000 psi, то есть около 70 бар. Такой способ подачи помогает направить жидкость к зоне резания, куда наружная струя может не попадать.
Отдельные материалы приводят значительный эффект высоконапорного охлаждения: стойкость инструмента может увеличиваться в 2,5-4 раза по сравнению с обычной подачей flood. В примере карманного фрезерования при подаче через инструмент под давлением 100 бар стойкость на ряде производств выросла в 3-4 раза, а шероховатость поверхности изменилась с Ra 1,2 мкм до Ra 0,6 мкм. Это результаты конкретных условий, а не гарантия такого же эффекта на любой операции.
Не менее важна чистота жидкости. В источниках для систем подачи приводятся значения фильтрации не более 10 мкм или не более 20 мкм в зависимости от оборудования. Подходящий уровень нужно выбирать с учетом конструкции системы и требований к подаче через инструмент. Если подача нестабильна или каналы засоряются, расчетное давление само по себе не обеспечит нужной доставки СОЖ к кромке.
Преимущество подачи через инструмент особенно заметно при фрезеровании карманов, где стружка может задерживаться внутри зоны обработки. Однако давление не заменяет правильную траекторию и организацию эвакуации стружки. Если она повторно попадает под фрезу, тепловая нагрузка сохраняется, даже когда жидкость подается под высоким давлением. Поэтому при наладке проверяют одновременно место выхода СОЖ, направление струй, удаление стружки и стабильность подачи.
Как выбрать СОЖ для титановых сплавов
При выборе СОЖ для титановых сплавов оценивают смазывающую способность, наличие EP-добавок, совместимость с операцией и требования системы подачи.
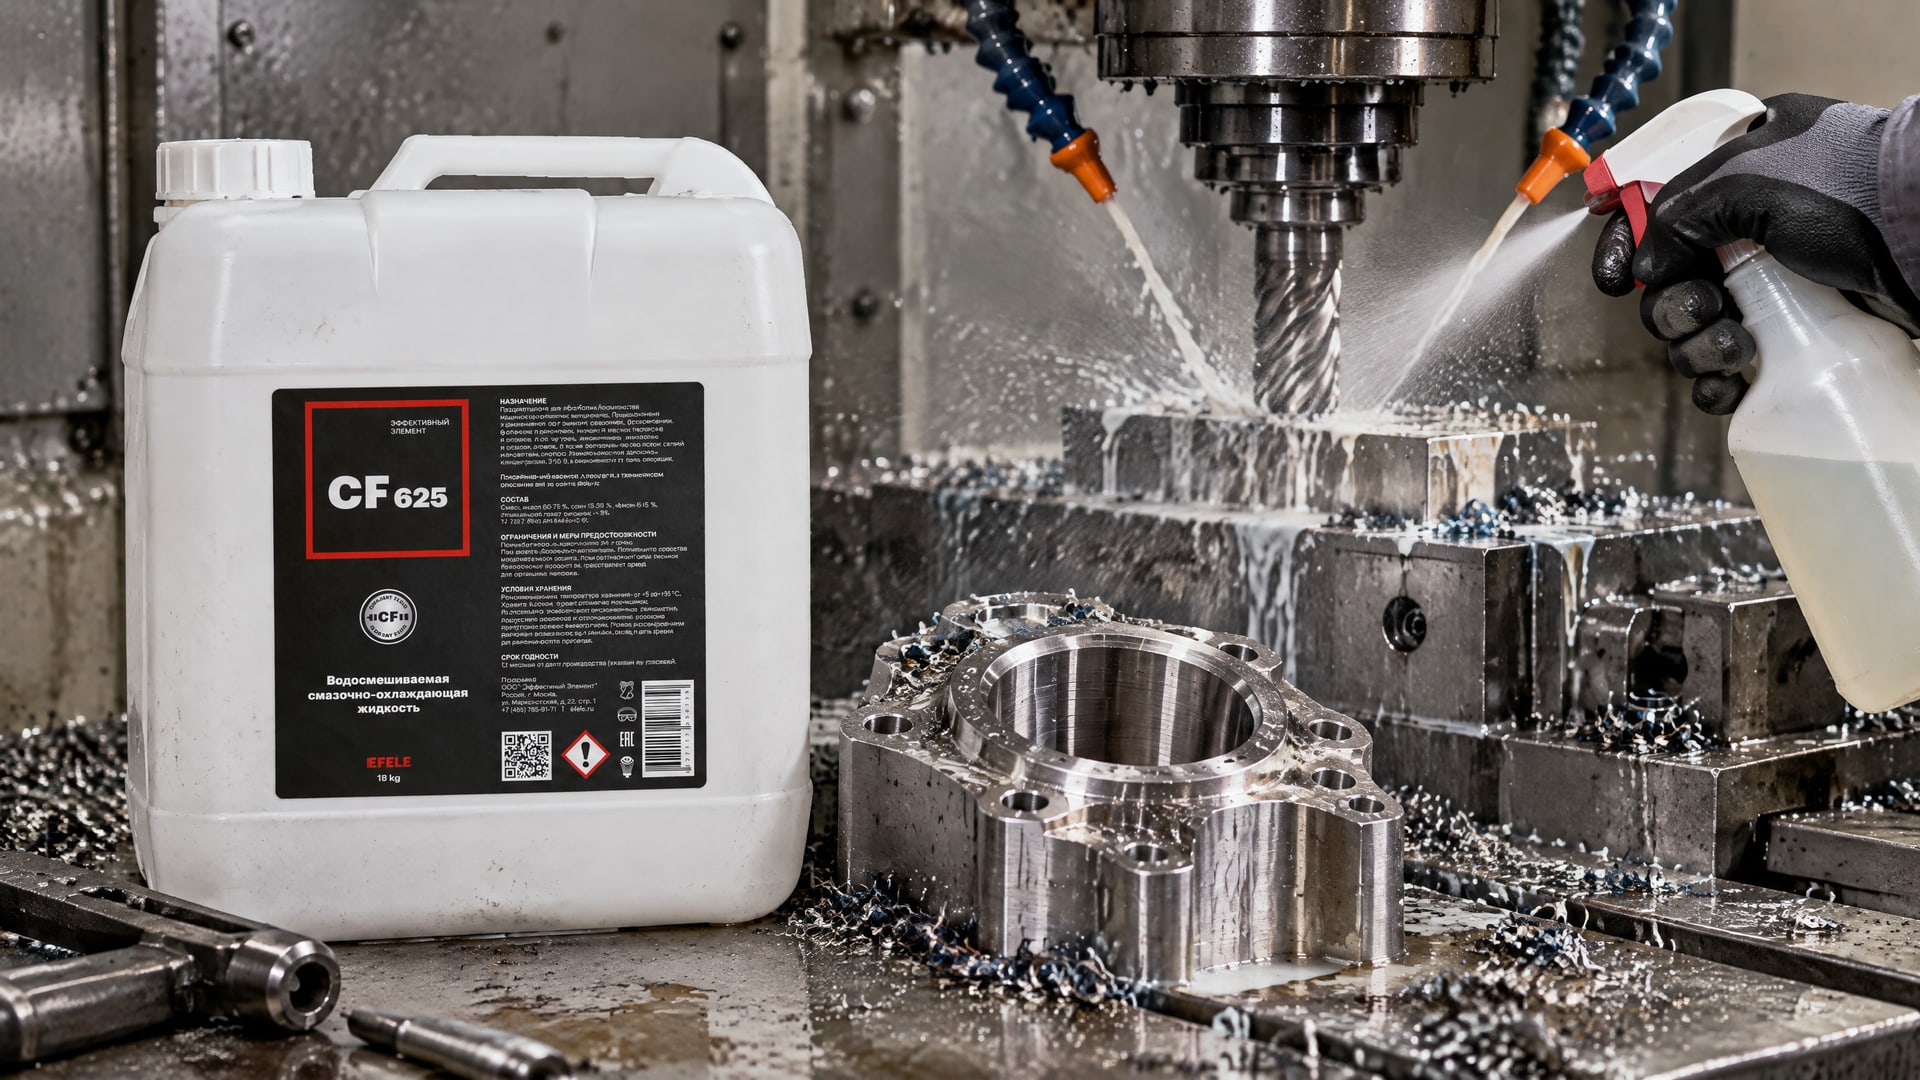
В практических материалах для таких задач упоминаются синтетические и полусинтетические жидкости с высокими EP-свойствами. Но тип основы сам по себе не дает полного ответа: результат зависит также от концентрации, качества обслуживания жидкости, фильтрации и того, доходит ли состав до режущей кромки.
Для титановой обработки один из источников приводит концентрацию 6-8%. Это ориентир из конкретного материала, а не универсальная норма для всех СОЖ. Рабочую концентрацию следует сверять с документацией выбранного продукта и контролировать принятой на производстве методикой. Недостаточная концентрация может ухудшить работу жидкости, а произвольное увеличение не гарантирует роста стойкости инструмента.
Если важны стабильность жидкости и ее сопротивляемость биопоражениям, в подборе можно рассматривать полусинтетическую водорастворимую СОЖ EFELE CF-625: для обработки металлов заявлена высокая стойкость к биопоражениям, а область применения включает различные операции металлообработки. При этом пригодность состава для конкретного фрезерования титана нужно подтверждать по требованиям операции и документации на продукт, а не только по типу основы.
СОЖ для обработки титана должна работать в связке с системой подачи. Если жидкость подается только снаружи и не достигает кромки, замена состава может не решить проблему. Сначала проверьте, куда направлены форсунки, есть ли подача через инструмент, соответствует ли фильтрация возможностям системы и поддерживается ли рабочая концентрация. Затем оценивайте результат по стойкости инструмента, характеру стружки и качеству поверхности.
Как выявить причину низкой стойкости инструмента
Если фреза быстро изнашивается, полезно проверять процесс последовательно, а не менять сразу несколько параметров.
Иначе будет сложно понять, какое изменение повлияло на результат. Начните с состояния режущей кромки и установки: затупление, биение и вибрации повышают нагрузку и усиливают нагрев.
Затем оцените резание. Недостаточная подача может привести к трению вместо формирования стружки. Если появляется порошкообразная стружка или темное окрашивание, проверьте подачу и скорость, а также убедитесь, что инструмент не работает с избыточным радиальным врезанием. Увеличение объема СОЖ без проверки режима не обязательно устранит перегрев.
Следующий этап - диагностика охлаждения и стружкоудаления. Уточните, достигает ли поток режущей кромки, хватает ли давления для выбранной системы и не задерживается ли стружка в кармане. Для ориентира источники приводят высоконапорную подачу 70-150 бар, а в одном примере при 100 бар отмечен рост стойкости в 3-4 раза. Эти значения помогают сформировать план проверки, но не заменяют настройки под конкретный станок и инструмент.
Для опытной проверки фиксируйте исходные условия и меняйте по одному параметру. Например, сначала оцените влияние подачи СОЖ, затем отдельно скорректируйте режим или радиальное врезание. Записывайте время работы инструмента, характер стружки и качество поверхности. В одном из практических примеров показатель шероховатости снизился с Ra 1,2 мкм до Ra 0,6 мкм после применения подачи через инструмент под давлением 100 бар, но этот результат следует использовать как пример, а не как обязательную цель для каждой детали.
Часто задаваемые вопросы
Какая СОЖ нужна для обработки титана?
При фрезеровании титана важны смазывающая способность, EP-свойства и эффективная доставка жидкости к режущей кромке. Практические материалы упоминают синтетические и полусинтетические СОЖ, а также концентрацию 6-8% как один из ориентиров. Конкретный состав и концентрацию выбирают по документации продукта и условиям операции.
Какое давление СОЖ использовать при фрезеровании титана?
В практических рекомендациях встречается диапазон 70-150 бар для подачи через инструмент. Для чернового фрезерования один источник приводит ориентир не ниже 1000 psi, или около 70 бар. Это не универсальная настройка: учитывайте возможности станка, конструкции инструмента и системы подачи, а также требования к фильтрации.
Что делать, если при фрезеровании титана стружка темнеет?
Темно-синяя или черная стружка может указывать на перегрев или трение. Проверьте подачу, скорость резания и эвакуацию стружки, а затем оцените, доходит ли СОЖ до режущей кромки. Простое увеличение расхода жидкости не всегда решает проблему, если инструмент трет материал или стружка повторно попадает под фрезу.
Заключение
Чтобы повысить стойкость инструмента при обработке титана с СОЖ, обеспечьте подачу жидкости к режущей кромке, организуйте удаление стружки и подберите режим, при котором фреза режет, а не трет материал. При наладке учитывайте ориентиры источников: 70-150 бар для подачи через инструмент, 6-8% концентрации в одном из руководств и разные диапазоны скорости резания для конкретных условий.
Следующий шаг - проверить на рабочей операции состояние инструмента и установки, направление подачи СОЖ, фильтрацию и удаление стружки. Зафиксируйте исходные режимы и меняйте параметры по одному, оценивая стойкость, стружку и качество поверхности. Такой подход поможет определить, что именно ограничивает ресурс инструмента на вашем станке и детали.
