Надежную адгезию герметика к краске нельзя считать гарантированной: анаэробные составы рассчитаны на отверждение в контакте с металлом и без доступа воздуха. Для максимальной прочности краску в зоне соединения удаляют до металла. Если покрытие нельзя повреждать, совместимость проверяют на конкретной эмали или другом лакокрасочном слое и оценивают соединение до запуска в работу.
Статья поможет инженерам, техническим специалистам и снабженцам выбрать способ герметизации окрашенных деталей. Разберем, почему окрашенная поверхность создает риск, как подготовить контактную зону и когда вместо анаэробного состава стоит рассмотреть другой тип герметика.
Почему адгезия герметика к краске непредсказуема
Анаэробный состав отверждается при отсутствии воздуха и контакте с металлом.
Поэтому чистота окрашенной поверхности сама по себе не делает ее подходящей: между герметиком и металлической основой остается слой краски. Сцепление узла будет зависеть не только от герметика, но и от прочности самого покрытия.
Это важно для совместимости герметика с эмалью, порошковым покрытием или лакокрасочным слоем. Даже если состав удерживается на поверхности, нагрузка передается через покрытие. Если краска отслаивается от металла, соединение может потерять прочность вместе с ней. В технической инструкции по применению анаэробных составов прямо указано удалять краску в зоне склеивания для достижения максимальной прочности.
Химическая стойкость герметика не означает, что он хорошо сцепляется с любым покрытием. Это разные характеристики: устойчивость к рабочей среде не подтверждает адгезию к конкретной эмали. Поэтому нельзя делать вывод о надежности соединения только по химстойкости состава или по тому, что он затвердел на поверхности.
Риск выше, если соединение испытывает вибрацию, температурные циклы или нагрузку на сдвиг. В таких условиях слабым звеном может стать граница между краской и металлом, а не сам герметик. При этом конкретное поведение зависит от типа покрытия и состояния его сцепления с основой, поэтому универсальный вывод для всех окрашенных деталей невозможен.
Для анаэробных составов также важна геометрия контакта. Они предназначены для плотно подогнанных металлических деталей; в одном техническом материале указан максимальный зазор порядка 0,1 мм. Этот параметр не означает, что состав заполнит любые неровности окрашенной поверхности: сначала нужно обеспечить предусмотренный конструкцией контакт деталей.
Что происходит, если нанести анаэробный герметик поверх краски
При нанесении на краску герметик контактирует прежде всего с покрытием, а не с металлом.
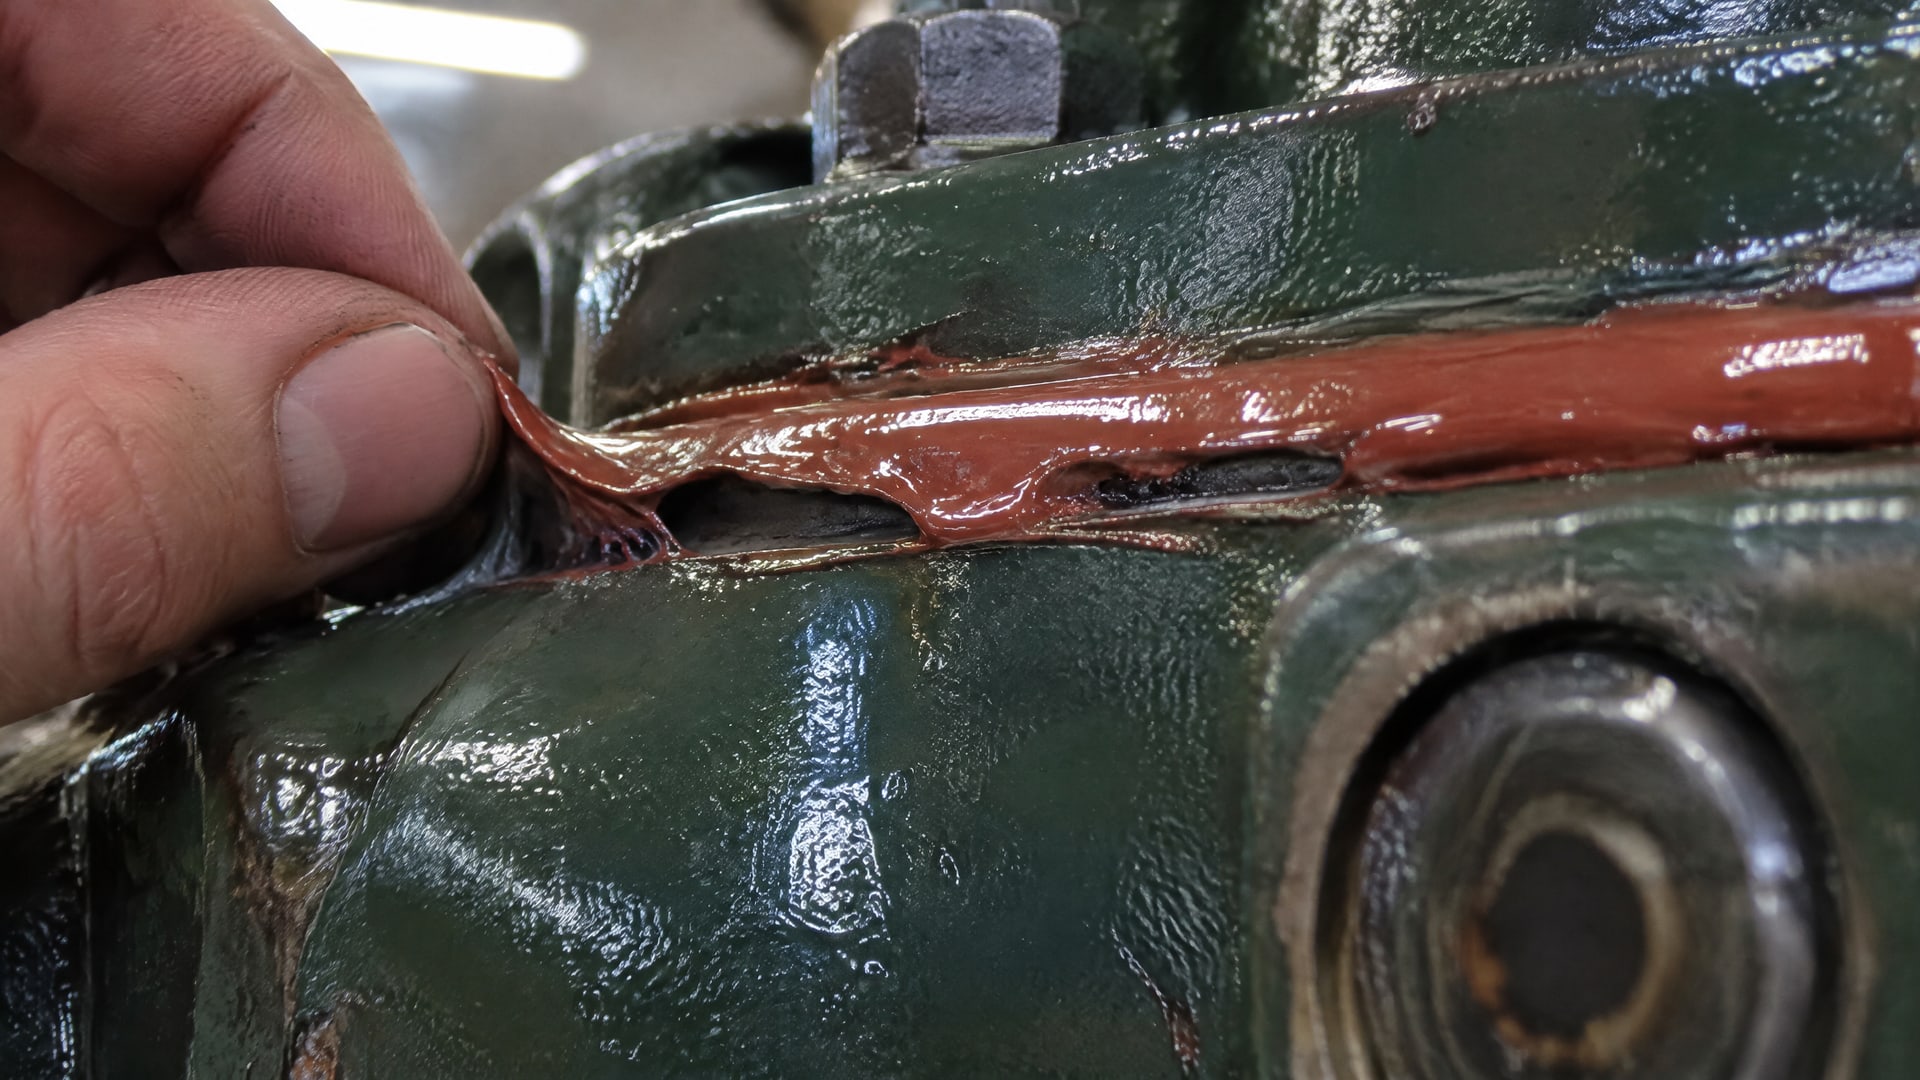
В результате производитель не может гарантировать прочность, характерную для правильно подготовленного металлического соединения. Даже визуально сплошной валик или заполненный стык не подтверждает, что состав надежно удерживается на окрашенной детали.
Особенно важно учитывать конструкцию узла. В резьбовом соединении состав наносят на зону зацепления резьбы, а не только на торец детали. Если рабочая контактная область окрашена, краска может препятствовать контакту с металлом и снижать предсказуемость отверждения. При этом удаление покрытия только с торца не решает проблему, если резьбовые поверхности остаются окрашенными.
В плоских соединениях нельзя оценивать результат лишь по внешнему виду герметика после сборки. Анаэробный состав работает в узком зазоре между плотно подогнанными металлическими поверхностями, а покрытие меняет характер контакта. При зазоре порядка 0,1 мм важно не подменять проверку конструкции предположением, что состав компенсирует слой краски.
Нанесение поверх покрытия может казаться удобным, когда деталь уже окрашена и локальная зачистка нежелательна. Но для герметизации окрашенных деталей такой подход требует отдельной проверки именно с данным типом покрытия. Результат на одном лакокрасочном слое не следует автоматически переносить на другой: состав, толщина и состояние покрытия могут отличаться.
Если конструкция не допускает удаления краски, а требования к надежности высоки, разумно рассмотреть другой тип герметика, предназначенный для контакта с соответствующей поверхностью. Выбор определяют по материалам узла и условиям работы, а не по общему обозначению «герметик» или высокой химической стойкости состава.
Как подготовить окрашенную поверхность
Если конструкция позволяет, надежнее создать контакт герметика с металлом в рабочей зоне.
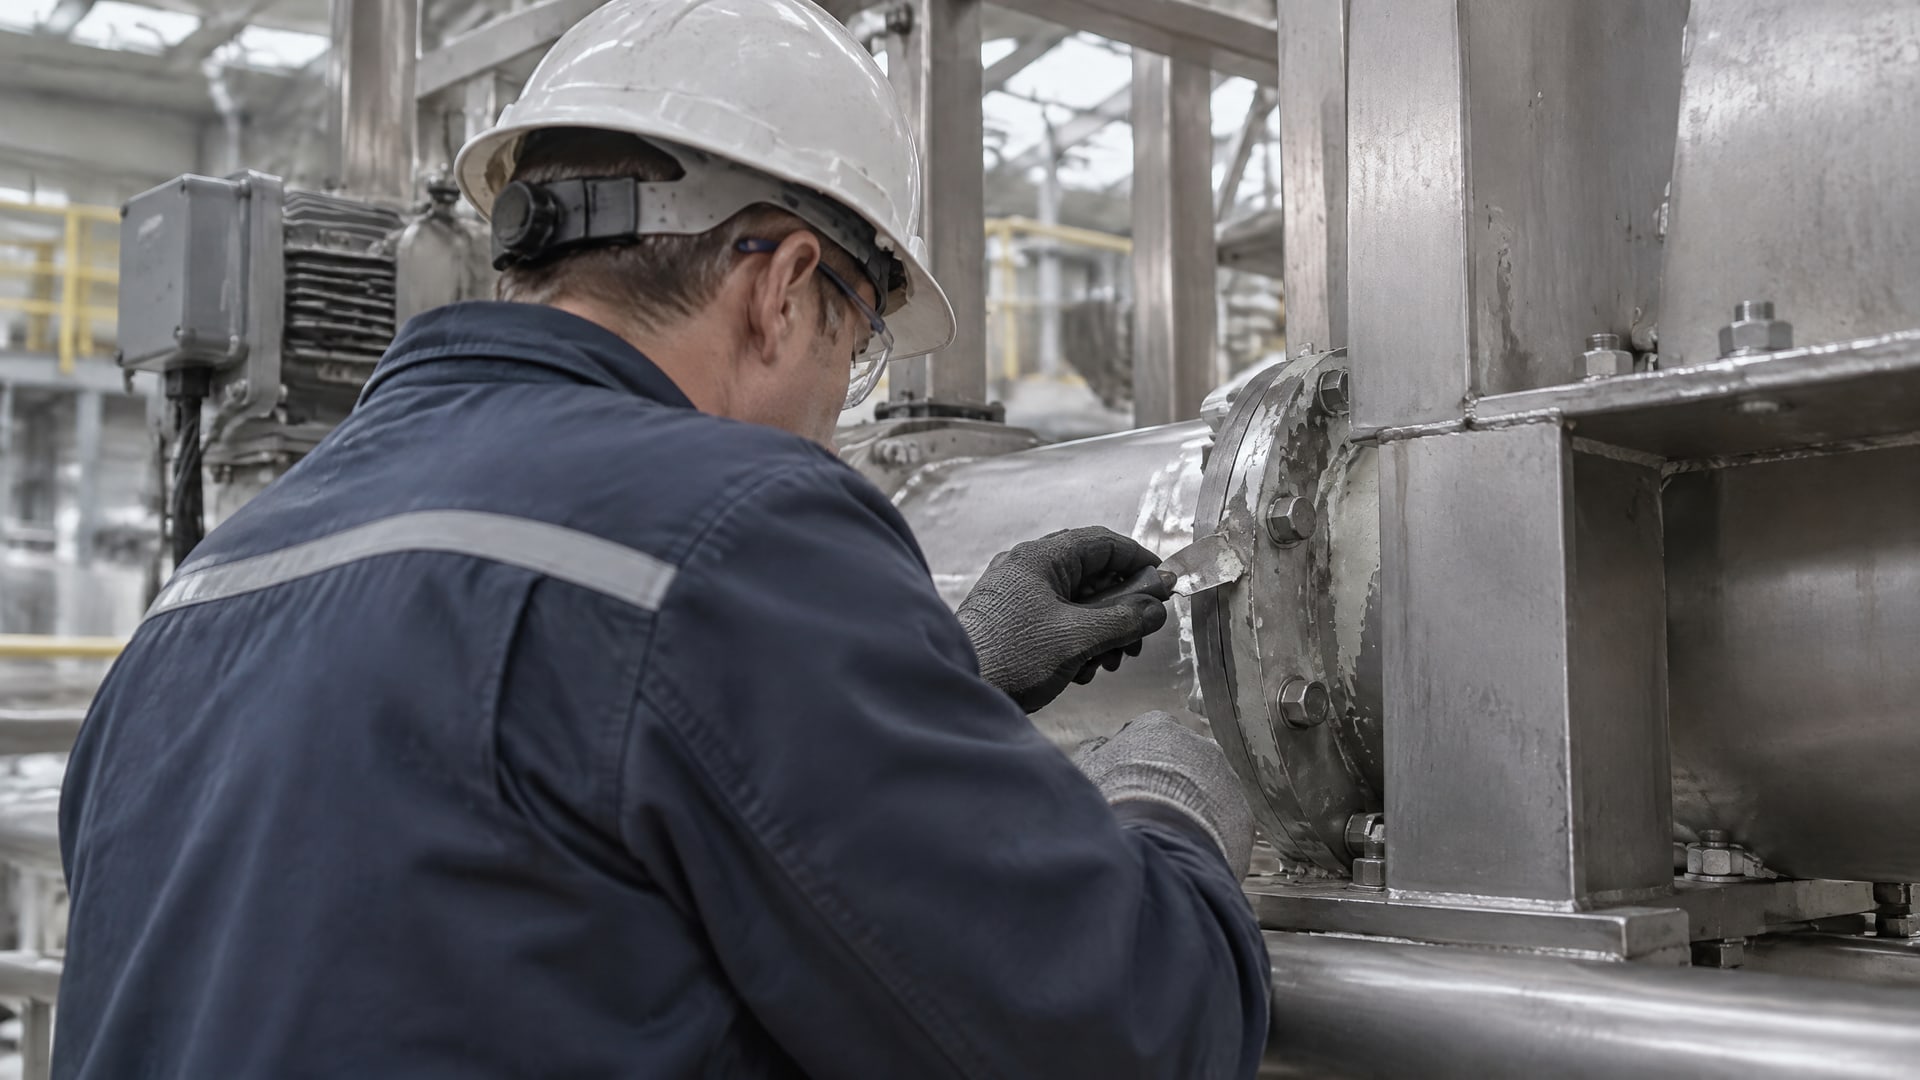
Краску удаляют с участка соединения, затем очищают поверхность от масла, смазки и других загрязнений. Перед нанесением она должна быть сухой. Остатки покрытия и загрязнения мешают получить предусмотренный контакт между составом и металлическими деталями.
Подготовку соотносят с конструкцией, а не с удобством нанесения. Для резьбового узла обрабатывают рабочую область резьбы; для плоского контакта готовят сопрягаемые поверхности. Нанесение только на конец детали не обеспечивает обработку всей зоны соединения. После сборки учитывают время отверждения: полное отверждение анаэробного состава обычно занимает до 24 часов.
Если удалять покрытие нельзя, сначала выясняют его тип и состояние, затем проверяют совместимость герметика именно с этим покрытием. Пробное нанесение помогает выявить очевидные проблемы, но не заменяет оценку собранного узла под предусмотренной нагрузкой. Особенно важно проверить, не отслаивается ли краска от основы и не становится ли ее сцепление слабым звеном.
Праймеры и активаторы используют для некоторых металлических поверхностей, на которых анаэробный состав отверждается медленнее или менее предсказуемо. К таким случаям относятся отдельные неактивные, плакированные и анодированные поверхности. Однако рекомендация применить активатор для металла не равнозначна подтверждению адгезии к эмали или порошковому покрытию.
Перед запуском соединения в работу учитывают срок отверждения. Для полного отверждения обычно требуется до 24 часов; точный порядок зависит от состава и инструкции к нему. Если позже понадобится разборка высокопрочного резьбового соединения, для нее может потребоваться нагрев около 230 °C. Это следует учитывать заранее, особенно если рядом находится лакокрасочное покрытие, чувствительное к нагреву.
Как выбрать способ герметизации окрашенных деталей
Выбор начинается с вопроса, можно ли снять краску в зоне соединения.
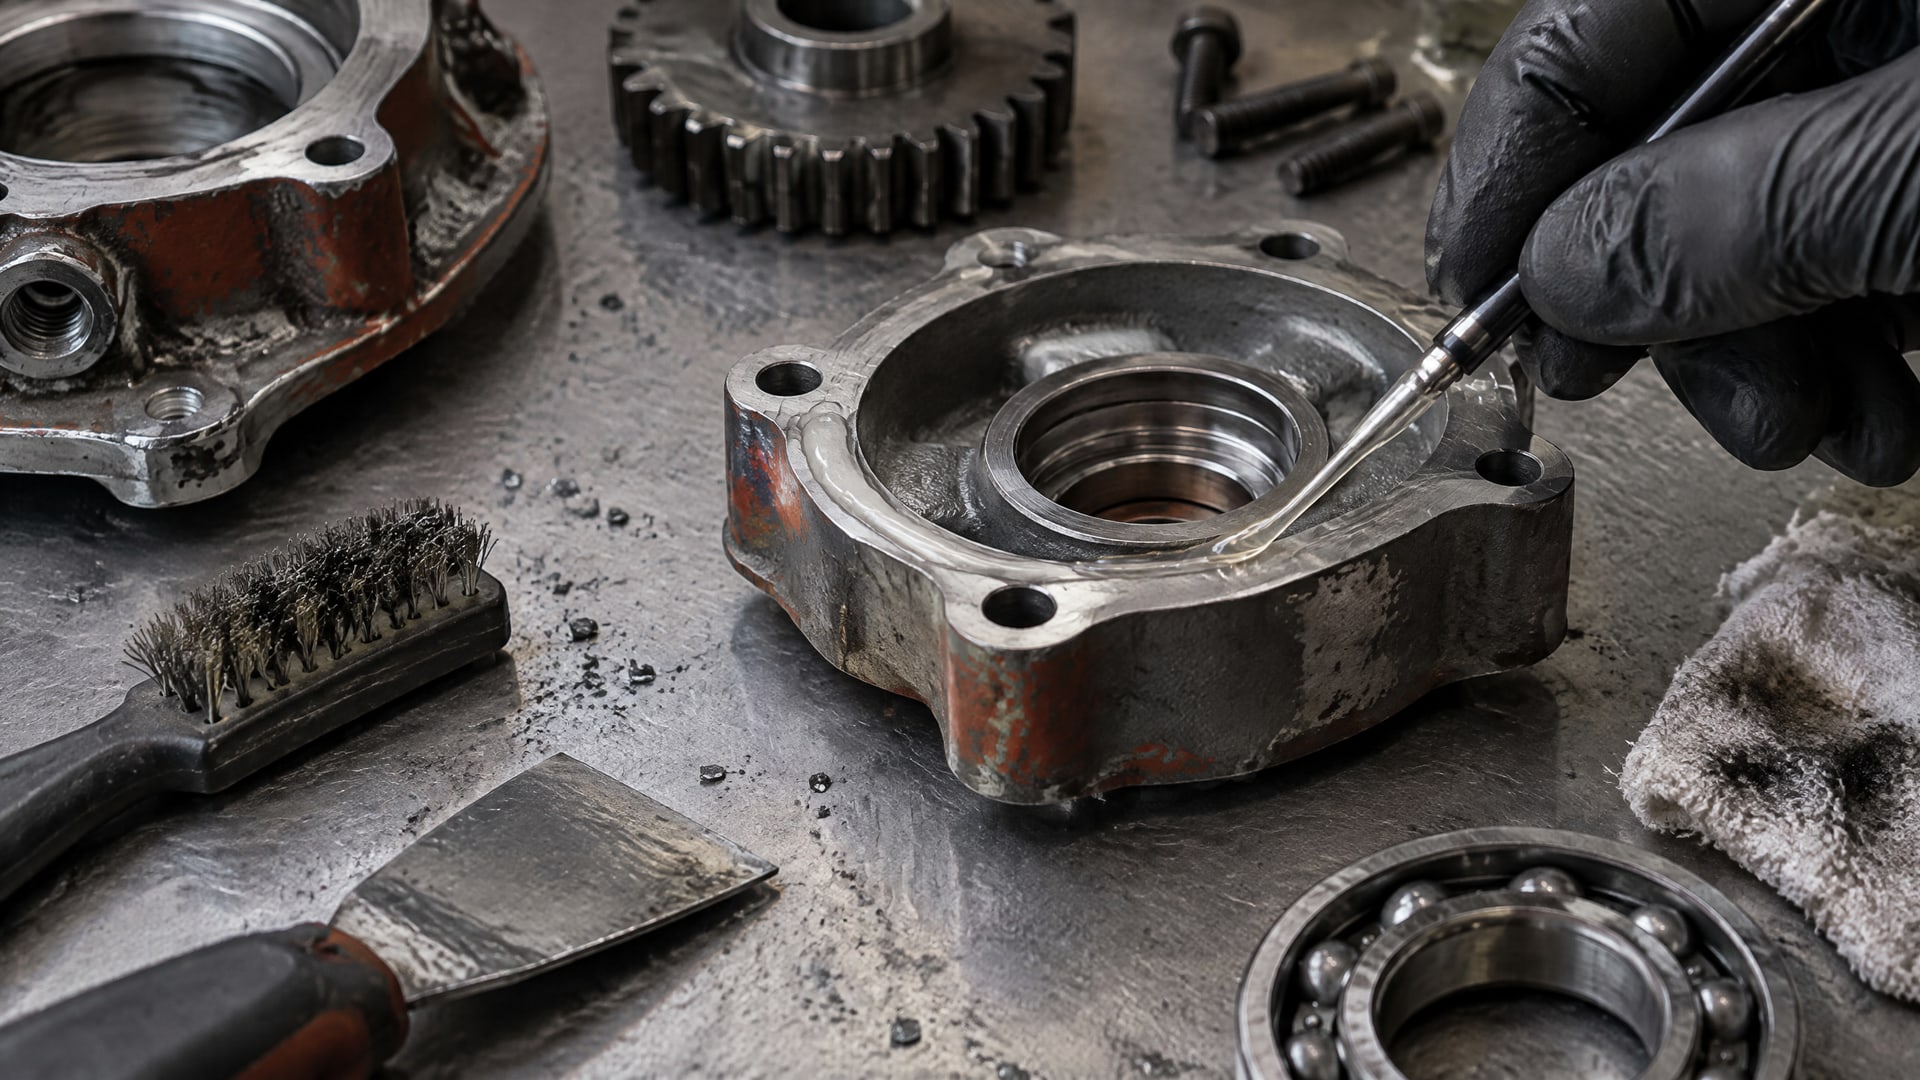
Если да, анаэробный герметик применяют по металлическим поверхностям после очистки и обезжиривания. Такой подход соответствует механизму отверждения состава и не требует полагаться на неизвестную прочность покрытия.
Если покрытие нужно сохранить, определяют его тип и уточняют, допускает ли изготовитель герметика контакт с таким материалом. Затем проверяют соединение в реальной конфигурации: учитывают геометрию, состояние краски и рабочую нагрузку. При отсутствии подтвержденной совместимости нельзя считать, что герметизация поверх краски обеспечит требуемую прочность.
Не следует выбирать состав только по его назначению для резьбы, фланца или фиксации. Это разные задачи, а поведение на окрашенной поверхности зависит от конкретной формулы и условий контакта. Также не стоит считать праймер универсальным средством: он может применяться для определенных металлических поверхностей, но не устраняет автоматически риск слабого сцепления краски с основой.
Для соединений вал-втулка, где покрытие попадает в рабочую зону, сначала определяют, можно ли открыть контакт до металла. Если это возможно, после подготовки металлических поверхностей для фиксации вал-втулочного соединения используют EFELE 126. Если краску снять нельзя, сам факт применения анаэробного клея не подтверждает надежность сцепления с покрытием: совместимость узла нужно проверять отдельно.
Когда окрашенная поверхность остается обязательной частью контакта, а надежность анаэробного соединения не подтверждена, рассматривают герметик другого типа. Для такого выбора нужны данные о покрытии и условиях эксплуатации. Без них сравнение вариантов будет предположительным, а не инженерным решением.
Как проверить результат до серийного применения
До применения на всей партии деталей проверяют узел на образце с тем же покрытием и способом подготовки.
Важно воспроизвести не только материал краски, но и реальную геометрию контакта. Если краска удаляется, образец должен повторять способ зачистки и очистки рабочей зоны.
Проверка должна отвечать на конкретный вопрос: удерживается ли соединение за счет контакта с металлом или нагрузку фактически принимает краска. Если покрытие отслаивается от основы, прочность герметика не компенсирует этот дефект. Для окрашенной поверхности следует отдельно оценить состояние слоя до и после испытания.
Учитывают и время отверждения. Анаэробный состав обычно полностью отверждается в срок до 24 часов, поэтому ранняя оценка может не отражать итоговое состояние соединения. Режим проверки и критерии приемки задают с учетом конструкции и требований к узлу, не перенося автоматически результаты одного покрытия на другое.
Если для обслуживания предусмотрена разборка, заранее оценивают ее последствия. Для разборки высокопрочных резьбовых соединений может применяться нагрев около 230 °C. При таком способе нужно учитывать близость лакокрасочных поверхностей и возможность их повреждения.
Отдельного универсального ГОСТ или ISO для адгезии анаэробного герметика к краске в доступных технических материалах не приведено. Поэтому решение принимают по документации на состав, данным о покрытии и результатам проверки конкретного соединения. В технической документации фиксируют подготовку поверхности, время отверждения и результат испытания, чтобы обеспечить воспроизводимость при повторных сборках.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик на окрашенную поверхность?
Наносить его прямо на краску можно только после проверки совместимости, но рассчитывать на прочность металлического соединения без такой проверки нельзя. Анаэробные составы отверждаются в контакте с металлом. Для максимальной прочности краску удаляют в рабочей зоне, поверхность очищают, обезжиривают и высушивают.
Поможет ли праймер улучшить адгезию герметика к эмали?
Не обязательно. Праймер или активатор применяют для некоторых металлических поверхностей, на которых отверждение анаэробного состава замедлено или менее предсказуемо. Это не подтверждает совместимость с эмалью и не устраняет риск отслаивания краски от металлической основы. Для окрашенной детали проверяют конкретное покрытие.
Как долго ждать полного отверждения анаэробного состава?
Полное отверждение обычно занимает до 24 часов. До завершения этого периода не стоит считать соединение готовым к эксплуатации без проверки инструкции к конкретному составу. Время отверждения также не подтверждает адгезию к краске: окрашенную поверхность оценивают отдельно, поскольку состав рассчитан на контакт с металлом.
Можно ли герметизировать окрашенную резьбу без зачистки?
Без зачистки нельзя уверенно рассчитывать на максимальную прочность: краска остается между герметиком и металлом. Состав наносят в рабочую зону резьбового соединения, а не только на торец. Если покрытие нельзя удалить, проверяют его совместимость с герметиком и оценивают готовый узел.
Заключение
Адгезия герметика к краске не дает той же предсказуемости, что контакт анаэробного состава с подготовленным металлом. Для максимальной прочности краску в зоне соединения удаляют, а поверхность очищают, обезжиривают и высушивают. Если покрытие необходимо сохранить, совместимость проверяют на конкретной краске и в составе реального узла.
Следующий шаг для инженера - определить, допускает ли конструкция локальную зачистку. Если нет, зафиксировать тип покрытия, свериться с документацией на герметик и проверить соединение на образце до серийного применения.
