Для деталей из нержавеющих и других склонных к задирам сталей, а также для посадок с натягом смазку выбирают по условиям контакта, нагрузке и требованиям к фиксации соединения. Твердая смазка в виде пасты или покрытия помогает сформировать разделительную пленку и снизить риск задиров при монтаже. Но в посадке с натягом она одновременно уменьшает трение, поэтому коэффициент, заложенный в расчет, должен соответствовать выбранному способу сборки.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно сопоставить смазку для стали с реальной задачей узла. Разберем, чем отличаются твердые смазки, масла и пластичные составы, как выбирать смазку при натяге и что учитывать при нанесении твердосмазочного покрытия.
Виды твердых смазок и их назначение
Термин «твердая смазка» используют для твердых смазочных компонентов и материалов, которые формируют на поверхности скользящий слой.
В их числе графит, дисульфид молибдена (MoS₂) и PTFE. Такие решения применяют, когда жидкое масло или пластичная смазка не обеспечивают требуемую разделительную пленку, например при низкой скорости, высокой или низкой температуре либо в контакте, где нужен тонкий смазочный слой.
Твердосмазочное покрытие обычно состоит из дисперсии твердого смазочного компонента в органическом или неорганическом связующем. После нанесения и сушки либо отверждения на детали остается сцепленный с поверхностью слой. Его задача - снизить трение и противодействовать задирам. Чтобы покрытие надежно работало, поверхность предварительно очищают, подготавливают и высушивают.
Важно не смешивать понятия «твердая смазка» и «твердая пластичная смазка». Пластичная смазка содержит базовое масло и загуститель; в ее состав могут входить твердые добавки, но они не обязательны. NLGI характеризует именно консистенцию пластичной смазки. Для оценки пригодности дополнительно рассматривают рабочую пенетрацию, температуру каплепадения, водостойкость, антикоррозионные и противозадирные свойства.
| Вид материала | Что формирует смазочный эффект | На что обратить внимание |
|---|---|---|
| Твердый смазочный компонент | Скользящий слой из графита, MoS₂ или PTFE | Совместимость с материалом и условиями трения |
| Паста | Локальную смазочную пленку при монтаже или обслуживании | Толщину нанесения и рабочую среду |
| Твердосмазочное покрытие | Сцепленный с поверхностью слой после сушки или отверждения | Подготовку основания и режим обработки |
| Пластичная смазка с твердыми добавками | Смазку за счет базового масла, загустителя и возможных добавок | NLGI, пенетрацию, температуру каплепадения и EP-свойства |
Смазка при натяге: влияние на сборку и фиксацию
Смазка при натяге снижает трение между сопрягаемыми поверхностями и облегчает запрессовку.
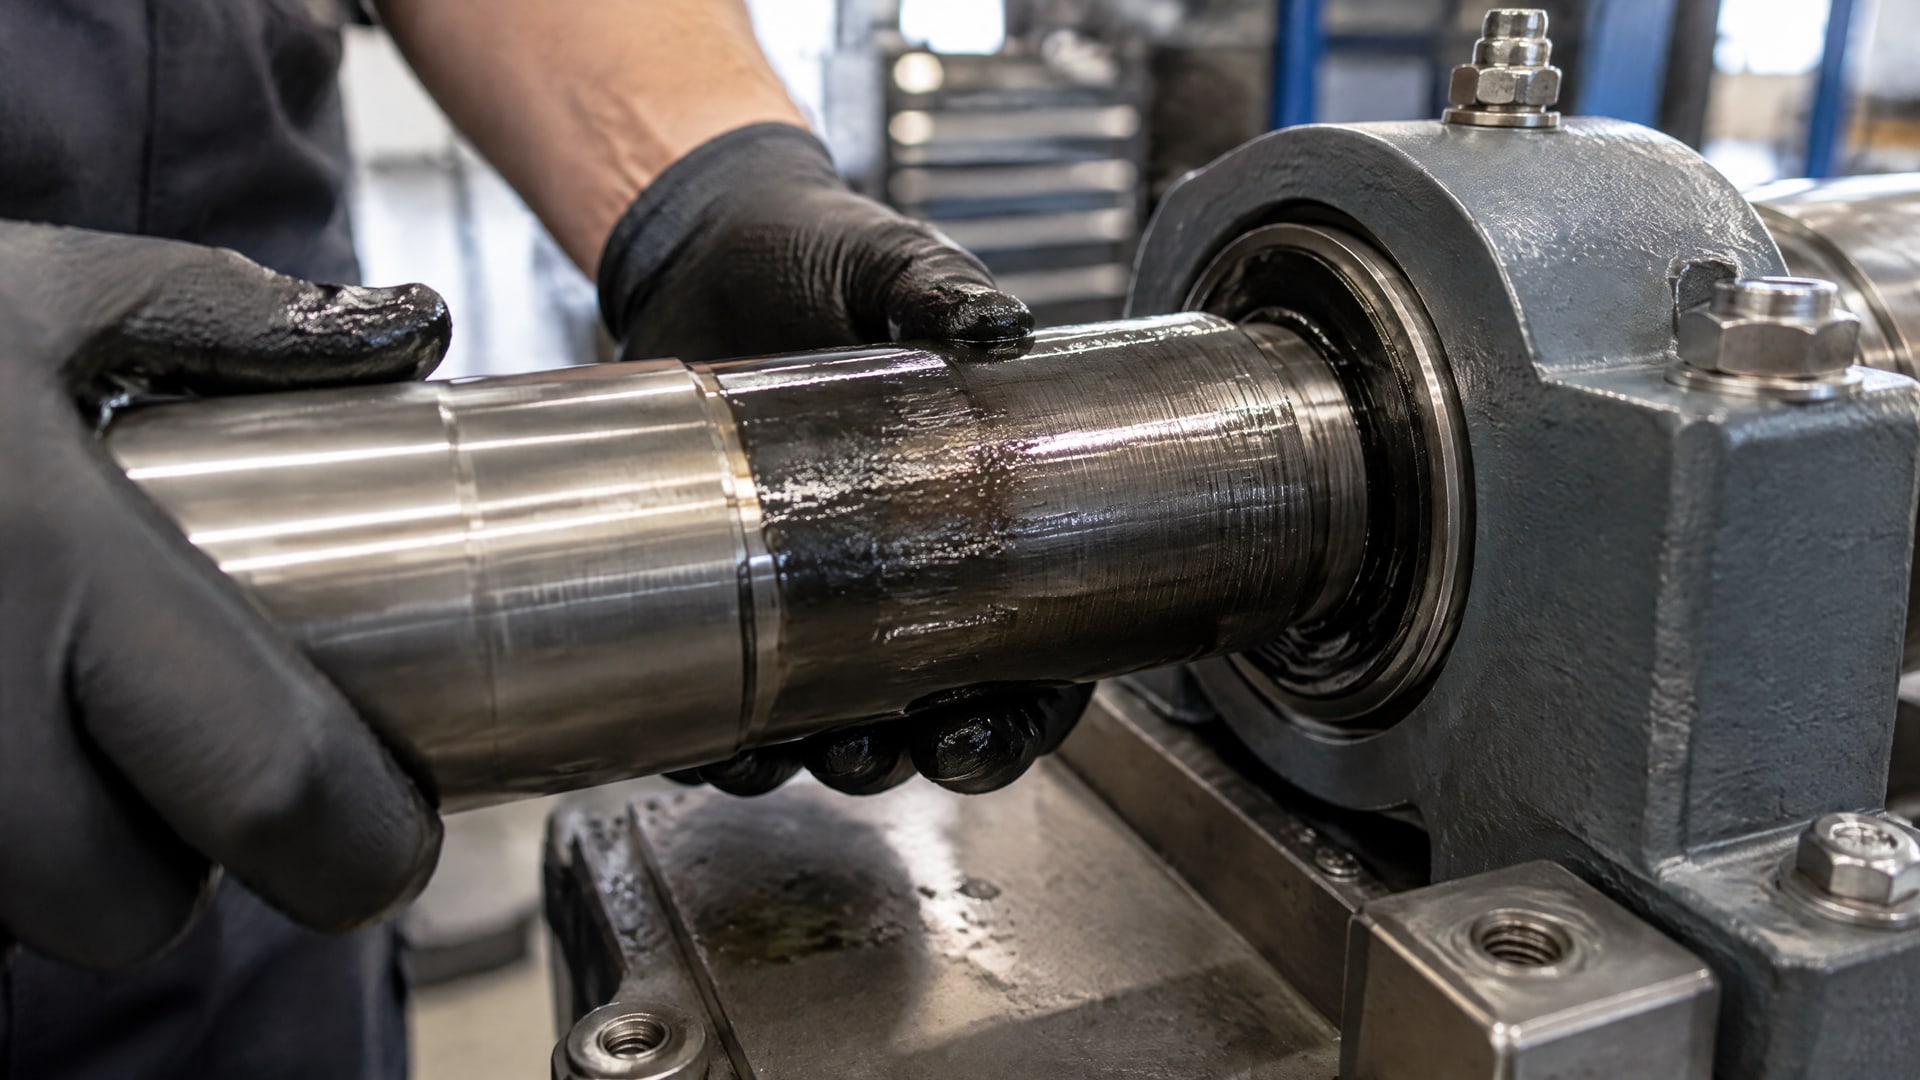
Это помогает уменьшить риск задиров, прихвата и микросваривания стальных деталей. Однако тот же эффект влияет на удержание соединения: при снижении трения меняются усилия, на которые рассчитана посадка.
В справочных данных по посадкам с натягом для легкой масляной смазки приведен коэффициент трения около 0,10-0,15. В материалах по DIN 7190 для прессовой сборки с минеральным маслом указан ориентир около 0,12, а для обезжиренных поверхностей с глицерином - около 0,18. Эти значения относятся к конкретным условиям и не заменяют расчет соединения: при выборе важно сверить принятый коэффициент с фактической монтажной средой.
Для силовой посадки смазку наносят тонкой равномерной пленкой по всей поверхности. Избыток может чрезмерно снизить трение и привести к отличию монтажных усилий от расчетных. Если соединению нужна высокая фрикционная способность в работе, смазку рассматривают прежде всего как средство для монтажа, а ее влияние на состояние поверхностей после сборки учитывают отдельно.
После запрессовки соединению требуется время для стабилизации. В справочном материале по DIN 7190 указано, что полная несущая способность достигается примерно через 24 часа; сразу после запрессовки она составляет около 70% полного значения. Поэтому оценивать готовое соединение сразу после монтажа без учета этого периода некорректно.
Смазка для стали: выбор для нержавеющих и склонных к задирам поверхностей
При подборе смазки для стали учитывают не только марку материала, но и пару трения, характер нагрузки и состояние поверхности.
Для нержавеющих сталей и контактов steel/steel применяют пасты и твердосмазочные составы, когда требуется снизить вероятность задиров. Наличие MoS₂ само по себе не гарантирует совместимость: проверяют рабочую температуру, коррозионную стойкость, среду и взаимодействие с покрытиями и уплотнениями.
Для отдельных пастовых решений в справочных материалах указан диапазон применения вплоть до +1400 °C. Это характеристика некоторых высокотемпературных составов, а не всех паст с твердыми смазочными компонентами. Для конкретного узла нужно сверяться с данными выбранного материала, а не переносить предельное значение одного решения на другой продукт.
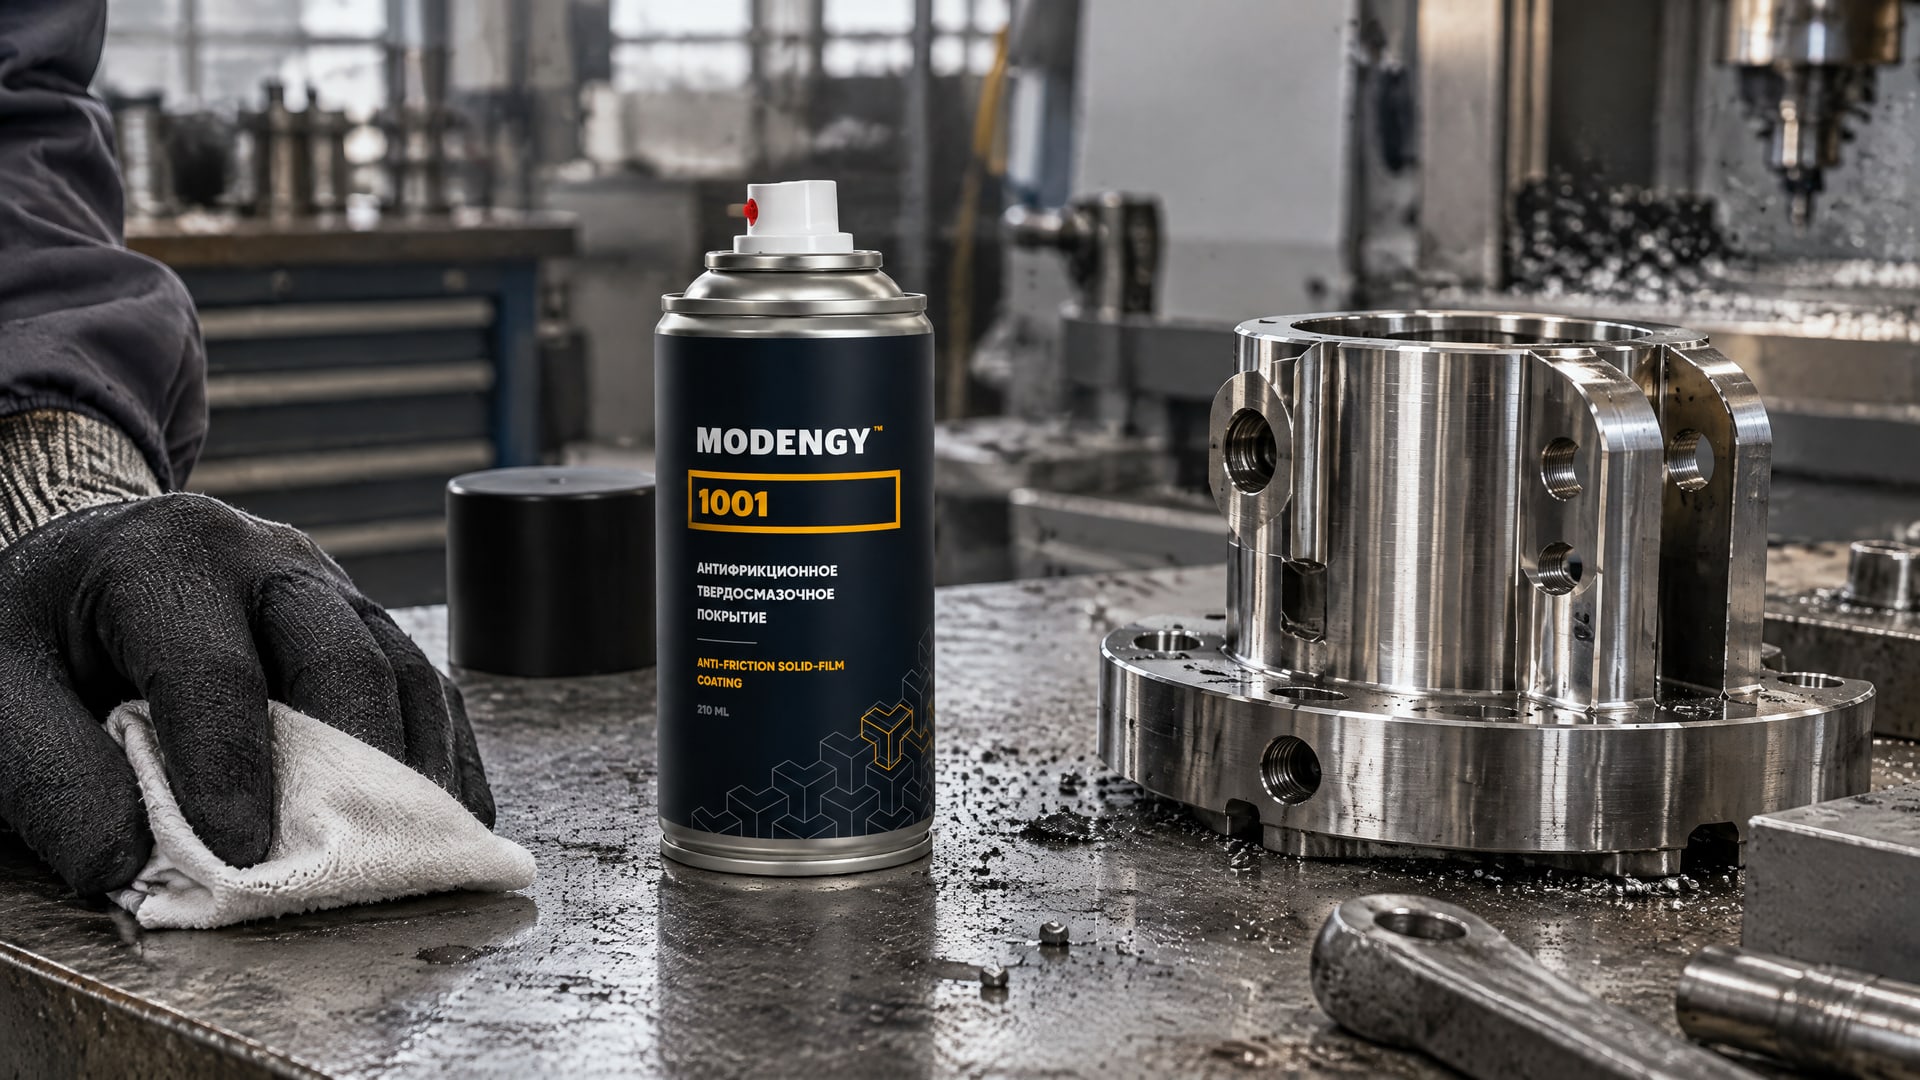
Если требуется не кратковременная монтажная пленка, а слой, сцепленный с поверхностью, рассматривают антифрикционные покрытия. Например, MODENGY 1001 - твердосмазочное покрытие, которое отверждается при комнатной температуре. Для него также заявлено применение в широком диапазоне рабочих температур; конкретные пределы следует проверять по документации на покрытие.
| Материал | Факт о применении |
|---|---|
| MODENGY 1001 | Твердосмазочное покрытие; отверждение при комнатной температуре |
Антифрикционные покрытия MODENGY рассматривают для деталей с натягом и капризных марок стали, когда требуется снизить трение и защитить поверхности от износа. Выбор конкретного покрытия зависит от подготовки основания, нагрузки и условий эксплуатации.
Нанесение: покрытие, паста, карандаш или шприц
Способ нанесения выбирают по форме детали, доступу к зоне трения и требуемой равномерности пленки.
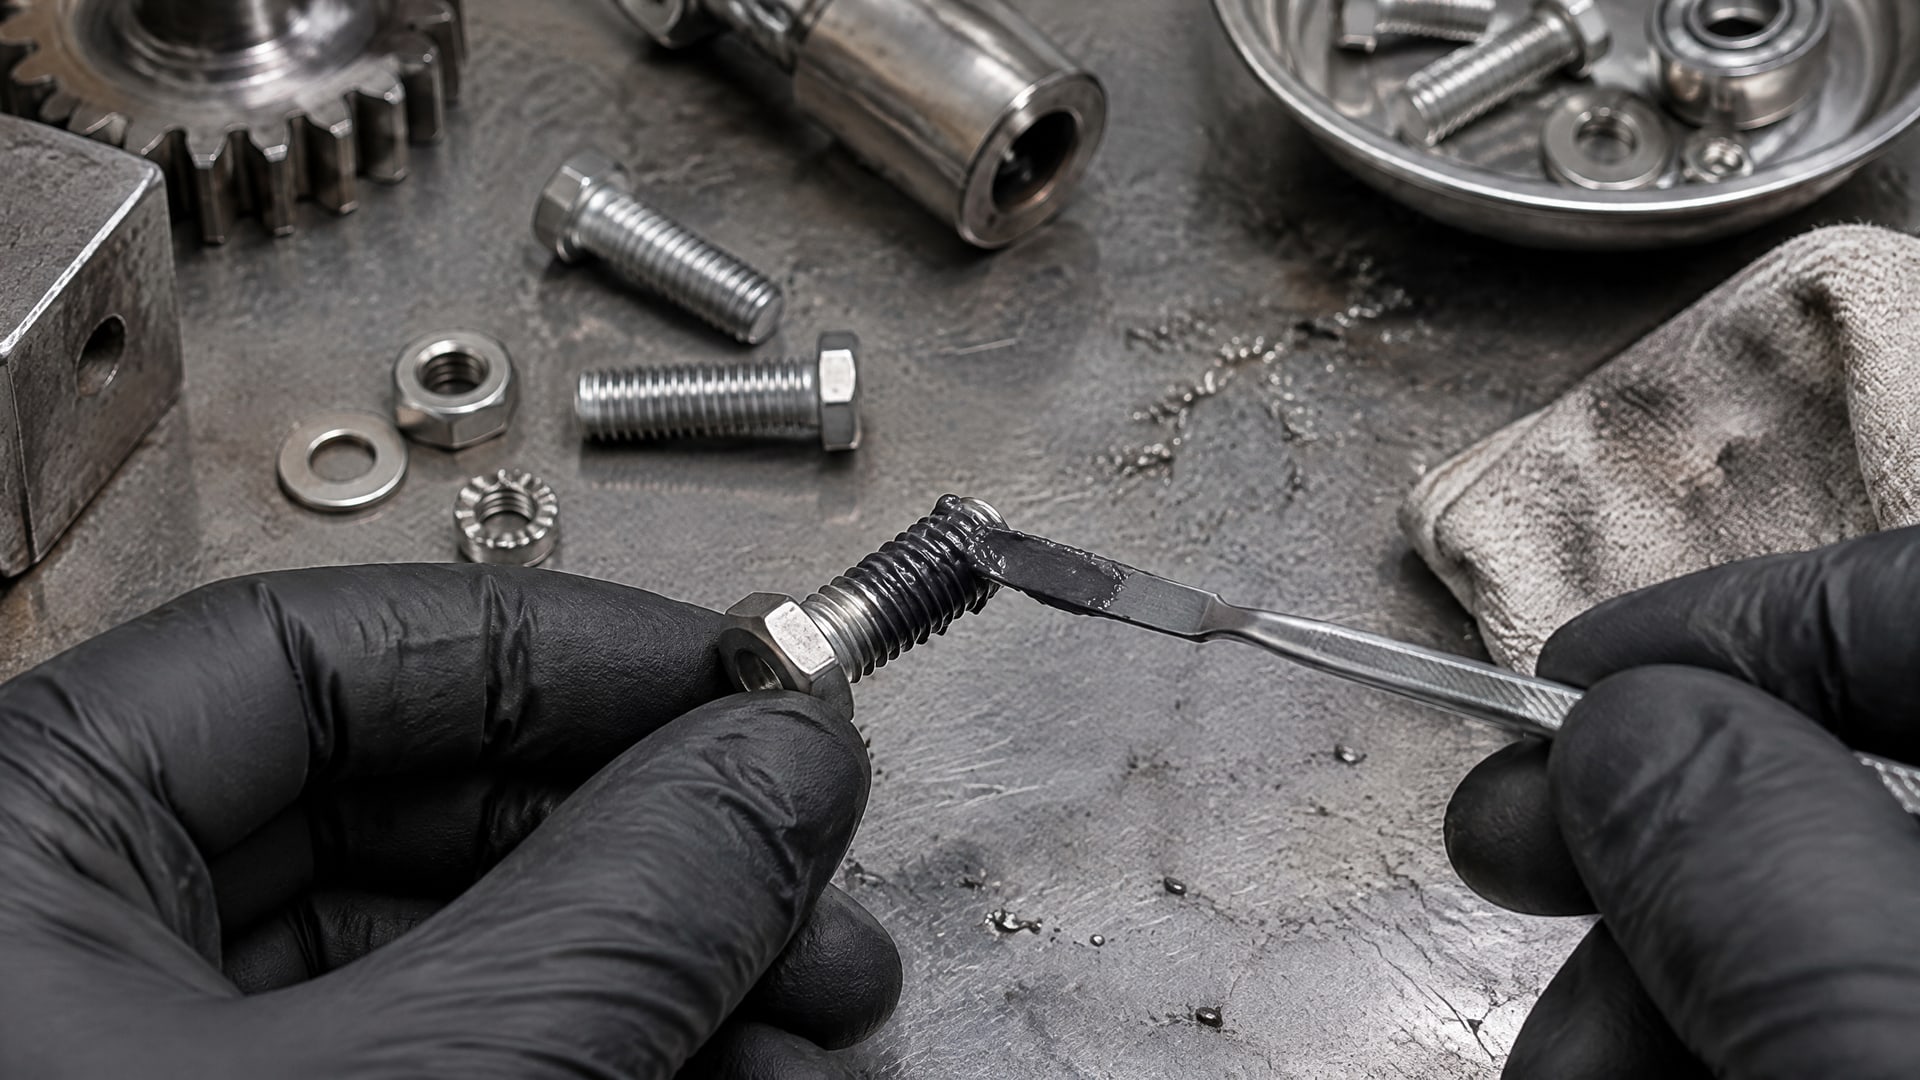
Для посадки с натягом важно покрыть сопрягаемые поверхности тонким слоем, не допуская скопления материала. Такой подход помогает контролировать монтаж и не вносить в соединение лишнюю смазку.
Твердосмазочное покрытие наносят на очищенную, подготовленную и высушенную поверхность. После нанесения материал сушат или отверждают в соответствии с требованиями к конкретному покрытию. Условия подготовки и обработки влияют на сцепление слоя с основанием, поэтому пропуск этих операций может ухудшить результат.
Карандаш твердой смазки удобен для локального нанесения на доступную поверхность, когда важно ограничить зону обработки. Шприц для твердой смазки может служить дозирующим инструментом для совместимого пастообразного материала. При этом название инструмента не определяет свойства смазки: нужно проверить, подходит ли ее консистенция для выбранного способа подачи.
В справочной спецификации MIL-PRF-46010F для отверждаемого нагревом твердосмазочного покрытия установлено содержание твердого материала не менее 40% по массе. Это требование относится к указанной спецификации и не является универсальным нормативом для любых покрытий. При оценке состава и нанесения нужно учитывать документацию конкретного материала.
Как выбрать материал и проверить результат
Начинают с функции смазки: нужно ли облегчить монтаж, снизить риск задиров, обеспечить работу при низкой скорости или создать долговременную пленку.
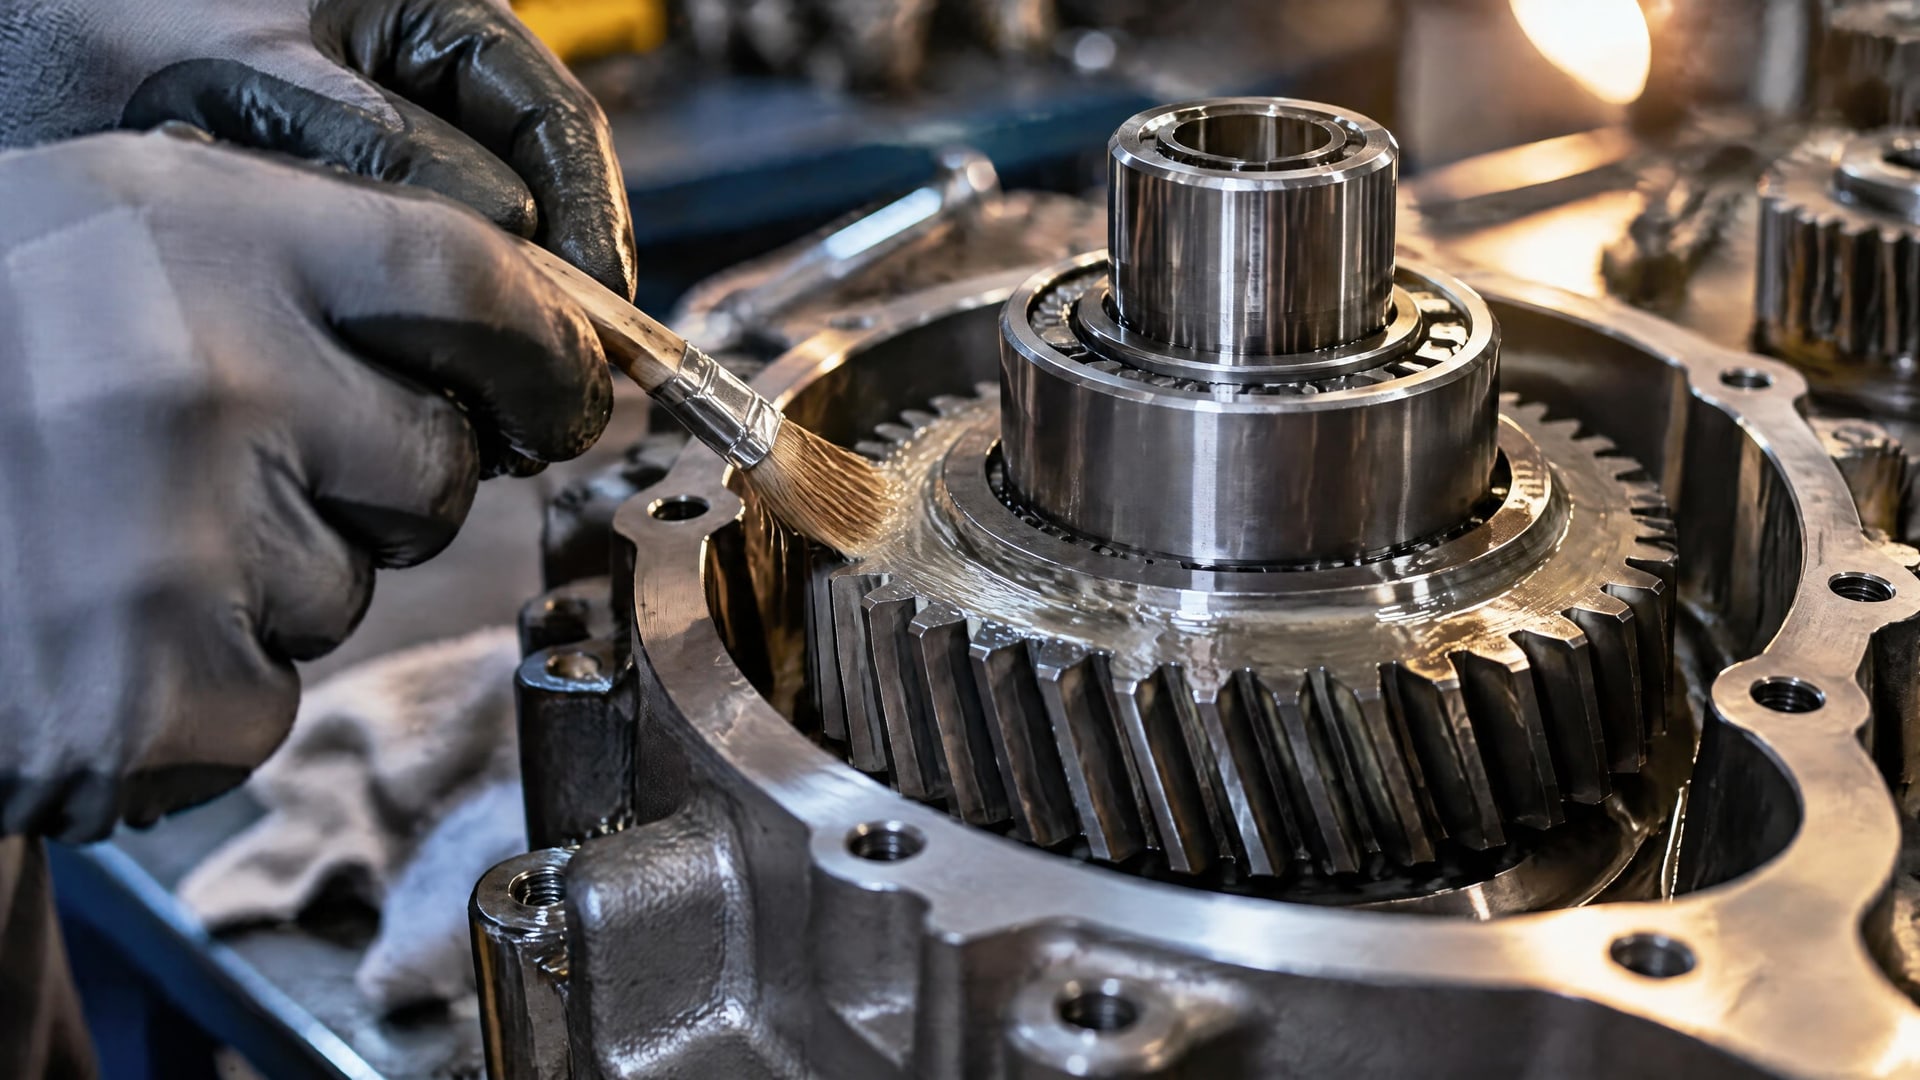
Для посадки с натягом важен коэффициент трения, принятый в расчете. Для покрытия принципиальны подготовка поверхности и режим отверждения, для пластичной смазки - консистенция и эксплуатационные свойства.
Перед выбором зафиксируйте параметры узла:
- Материалы сопрягаемых деталей и состояние их поверхностей.
- Тип нагрузки и режим движения.
- Рабочую температуру и воздействие воды или других сред.
- Требования к усилию монтажа и удерживающей способности соединения.
- Необходимость временной монтажной смазки или длительно работающего покрытия.
- Способ нанесения и доступность зоны обслуживания.
Для пластичной смазки одной маркировки NLGI недостаточно. Сверяются с рабочей пенетрацией, температурой каплепадения, водостойкостью, коррозионными показателями, окислительной стабильностью и противозадирными характеристиками. Для твердосмазочного покрытия проверяют совместимость с поверхностью и условия подготовки, сушки или отверждения. Для пасты уточняют, как ее нанесение изменяет трение в соединении.
После пробной сборки сопоставляют фактические монтажные усилия с расчетными и оценивают поверхности на наличие задиров. Для посадки с натягом также учитывают период стабилизации: согласно справочным данным по DIN 7190, он составляет около 24 часов, а сразу после запрессовки несущая способность может быть порядка 70% полного значения. Эти ориентиры помогают правильно спланировать контроль, но не заменяют расчет конкретного соединения.
Часто задаваемые вопросы
Чем твердая смазка отличается от твердой пластичной смазки?
Твердая смазка - это твердый смазочный компонент или сформированный им слой, например с графитом, MoS₂ или PTFE. Пластичная смазка состоит из базового масла и загустителя и может содержать твердые добавки. NLGI показывает ее консистенцию, а не наличие твердых частиц и не общую пригодность для узла.
Какую смазку применять при натяге?
Выбор зависит от расчета посадки и требуемого поведения соединения. Тонкая монтажная пленка снижает трение и облегчает запрессовку, но влияет на удерживающую способность. Для легкой масляной смазки в справочных данных приводится коэффициент трения около 0,10-0,15. Фактическое значение следует соотносить с расчетом и условиями монтажа.
Для чего нужен карандаш твердой смазки?
Карандаш применяют для локального нанесения твердой смазки на доступные участки. Такой формат удобен, когда нужно ограничить обработанную зону и не наносить материал на всю деталь. Перед применением проверяют совместимость состава с материалом, нагрузкой и средой, а также требования к подготовке поверхности.
Можно ли наносить твердосмазочное покрытие без подготовки поверхности?
Нет. Для работы покрытия поверхность предварительно очищают, подготавливают и высушивают. Затем состав наносят и сушат либо отверждают согласно требованиям конкретного материала. Подготовка основания важна для сцепления слоя с металлом; характеристики одного покрытия нельзя автоматически переносить на другой состав.
Заключение
Твердая смазка подходит для задач, где нужна разделительная пленка, снижение риска задиров или долговременный твердосмазочный слой. Для деталей с натягом ее выбирают с учетом того, что смазка облегчает сборку, но снижает трение и может изменить удерживающую способность соединения. Для капризных сталей дополнительно проверяют совместимость материала с поверхностью, нагрузкой, температурой и рабочей средой.
Следующий шаг - зафиксировать расчетный коэффициент трения и условия эксплуатации узла, затем определить нужный формат: монтажная паста, твердый смазочный материал или покрытие. Для посадки с натягом проверьте монтажные усилия, а для покрытия - подготовку поверхности и режим отверждения.
