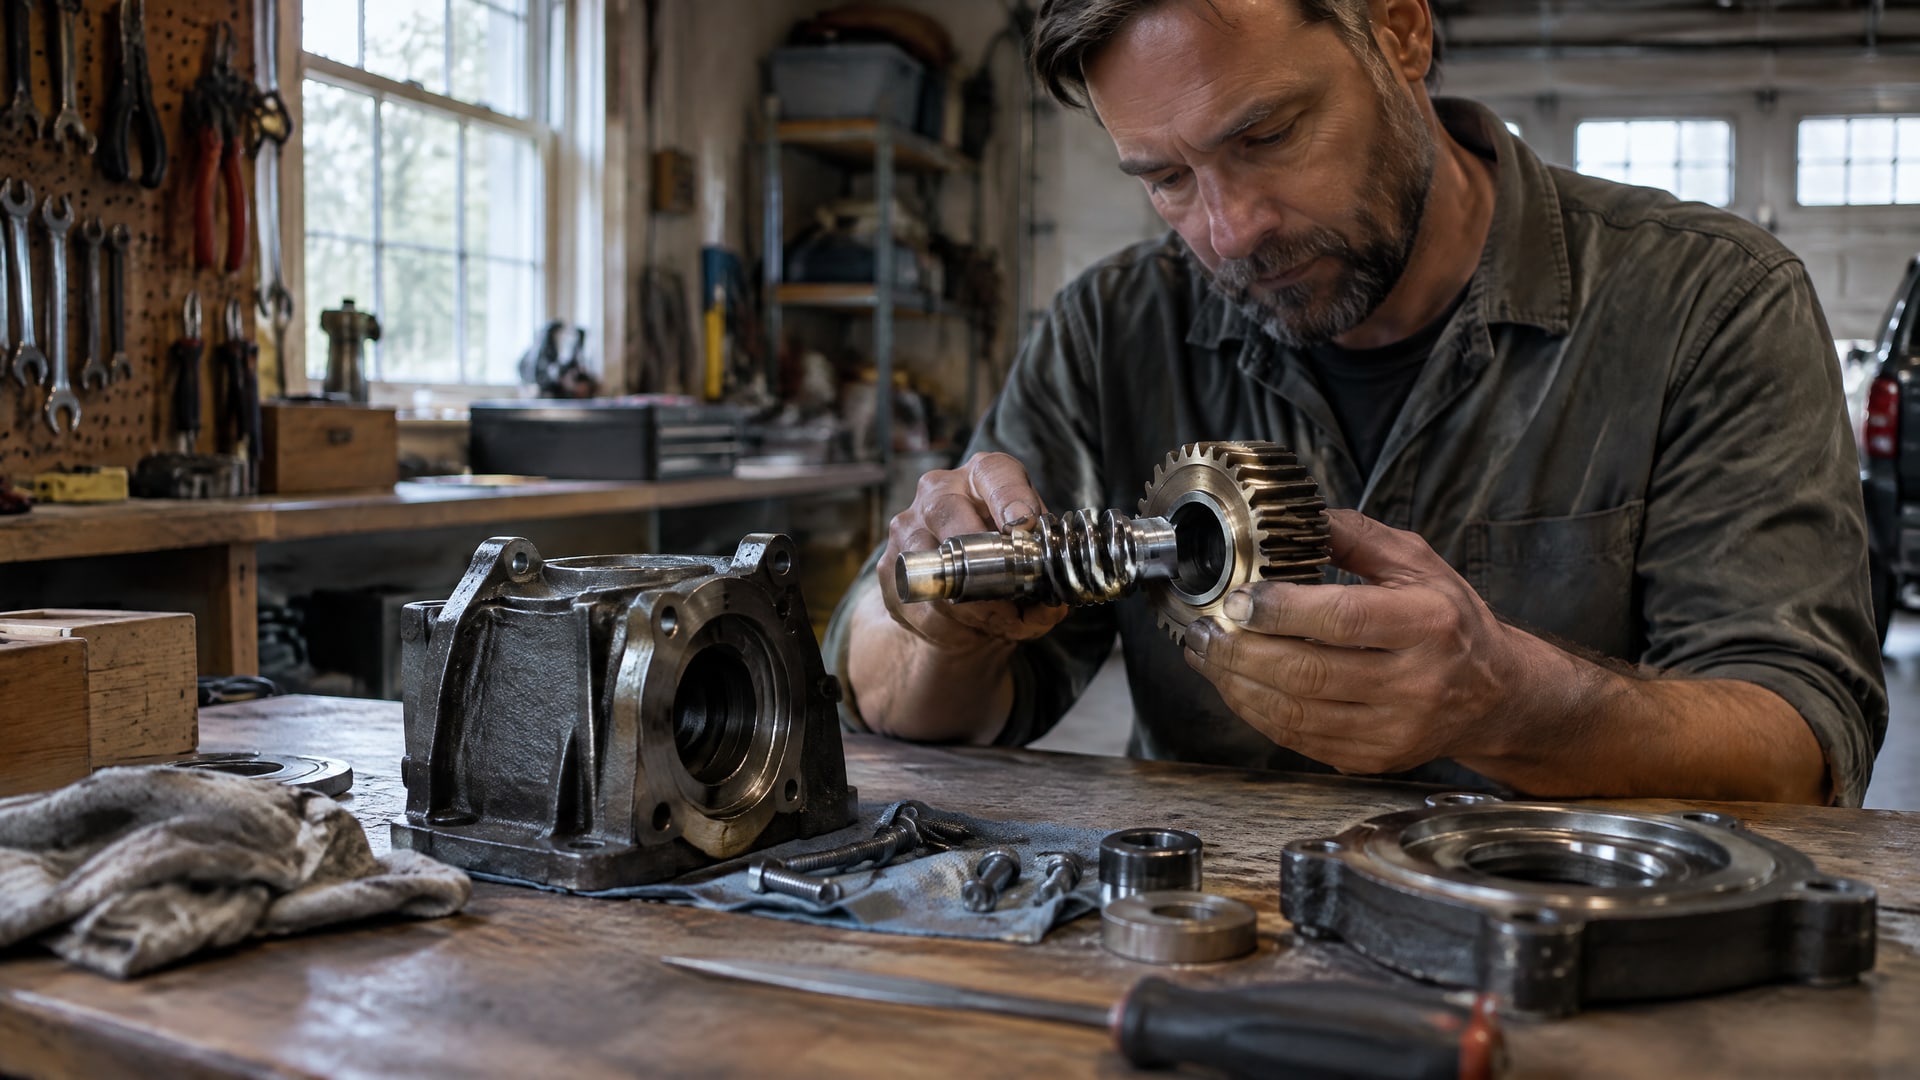
Толщина слоя покрытия напрямую влияет на боковой зазор червячной передачи: пленка на рабочих поверхностях занимает часть пространства между червяком и колесом. Если покрыты обе сопряженные поверхности, суммарное уменьшение зазора может быть близко к удвоенной толщине одного слоя. Поэтому толщину покрытия выбирают с учетом требуемого зазора, а контролируют после отверждения.
Статья поможет инженерам и техническим специалистам оценить влияние покрытия на люфт червячной передачи, а закупщикам - понять, какие параметры нужно запросить у поставщика. Разберем расчетную оценку, диапазоны толщины сухих антифрикционных пленок, нанесение и контроль результата. Приведенные значения относятся к разным системам и не заменяют технический лист конкретного покрытия.
Как толщина слоя покрытия влияет на боковой зазор редуктора
В червячной передаче покрытие на рабочей поверхности занимает часть пространства между зубьями червячного колеса и витками червяка.
Поэтому боковой зазор редуктора после нанесения пленки может отличаться от зазора до обработки. Для точной передачи даже тонкий слой стоит учитывать в размерной цепи, а не рассматривать только как способ снизить трение.
Для предварительной оценки используют простую зависимость:
уменьшение зазора ≈ толщина покрытия на первой поверхности + толщина покрытия на второй поверхности.
Если покрыта только одна деталь, в оценку входит толщина слоя на ней. Если обработаны обе сопряженные поверхности, суммарный эффект может быть близок к двойной толщине одного слоя. Это ориентировочная оценка, а не точный расчет геометрии зубчатого зацепления: результат зависит от того, какие поверхности покрыты и как слой распределен по рабочей зоне.
Важно отличать изменение зазора от изменения люфта. Люфт червячной передачи связан с зазором в зацеплении, но на измеряемый результат влияют условия контроля и положение деталей. Поэтому расчет по толщине помогает определить направление и примерный масштаб изменения, но не заменяет измерение собранного узла.
При выборе покрытия исходят из допуска на зазор и требуемого функционала, а не из принципа «чем толще, тем надежнее». Слишком толстая пленка может уменьшить боковой зазор и повлиять на работу пары. С другой стороны, чрезмерно тонкий слой может не закрыть микронеровности. Значит, задача состоит не в максимизации толщины, а в подборе параметра, который укладывается в требования к передаче и покрытию.
Какую толщину сухого слоя покрытия учитывать
Для сухих антифрикционных покрытий в технических листах встречается рабочий диапазон 5-20 мкм.
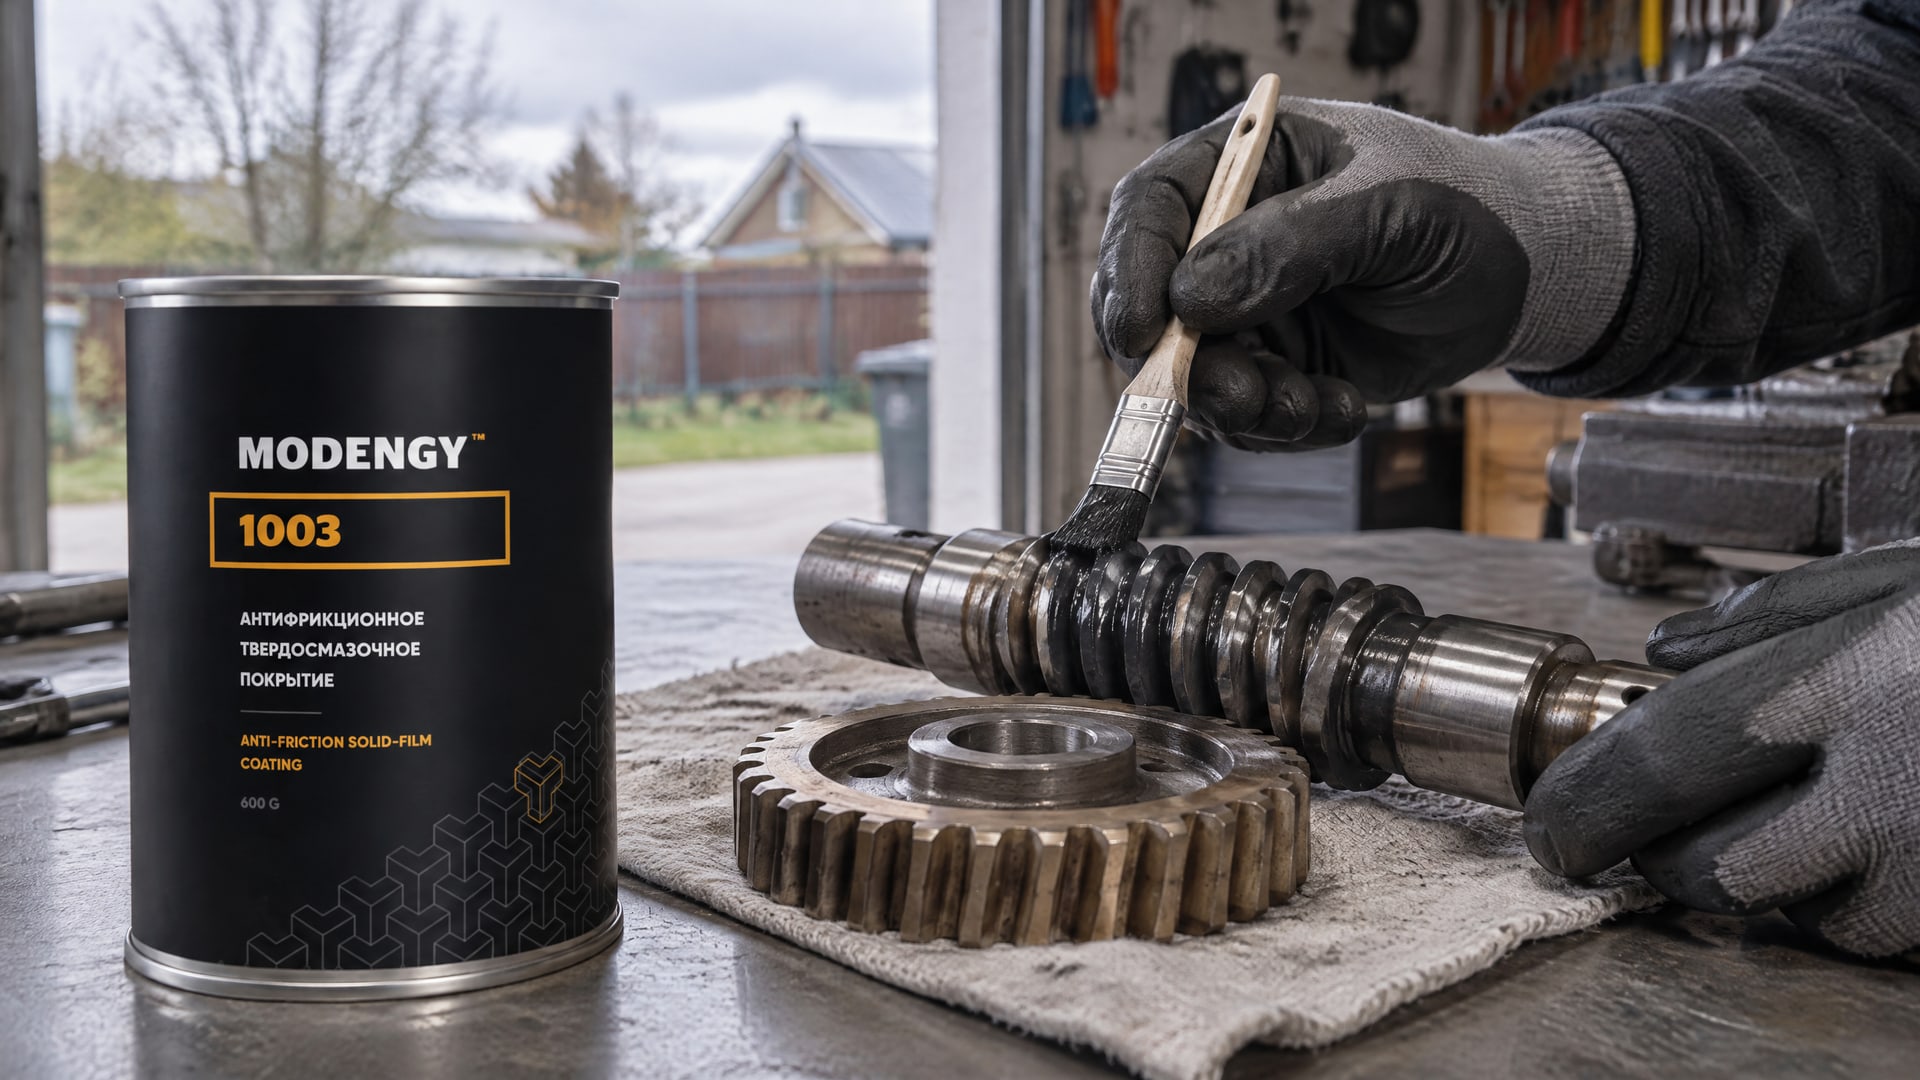
В спецификациях для отдельных сухих пленочных смазок указана толщина после отверждения 0,005-0,013 мм. Для некоторых систем приводится значение 0,01 ± 0,003 мм. Эти диапазоны нельзя считать взаимозаменяемыми: они относятся к разным покрытиям и требованиям.
В NASA PRC-8001 для ряда сухих пленочных смазок задана толщина 0,0003-0,0005 дюйма, или примерно 7,6-12,7 мкм. В обзорах по сухим смазкам приводится типичная толщина при распылении 10-30 мкм, а для некоторых bonded coatings - 10-20 мкм. Разброс показывает, почему нельзя назначать толщину только по общему названию «твердосмазочное покрытие».
Для червячной передачи эти значения нужно рассматривать вместе с исходным боковым зазором и числом покрытых поверхностей. Например, диапазон 5-20 мкм сам по себе не говорит, сохранится ли требуемый люфт после обработки: для ответа нужны данные о конкретной паре и покрытии. Если слой нанесен на червяк и колесо, расчетная сумма отличается от случая, когда покрыта только одна деталь.
В червячных передачах твердосмазочное покрытие применяют, когда нужно снизить трение и износ, но его толщина должна соответствовать геометрии зацепления. MODENGY 1003 используют для таких задач, учитывая влияние пленки на боковой зазор: прежде чем назначать обработку обеих деталей, оценивают допустимое уменьшение зазора и сверяют толщину после отверждения с техническими требованиями. Так выбор покрытия остается связанным с параметрами узла, а не только с общей задачей защиты от износа.
Покрытие одной или обеих поверхностей: оценка люфта
При расчете важно зафиксировать, какие именно элементы червячной передачи будут покрыты.
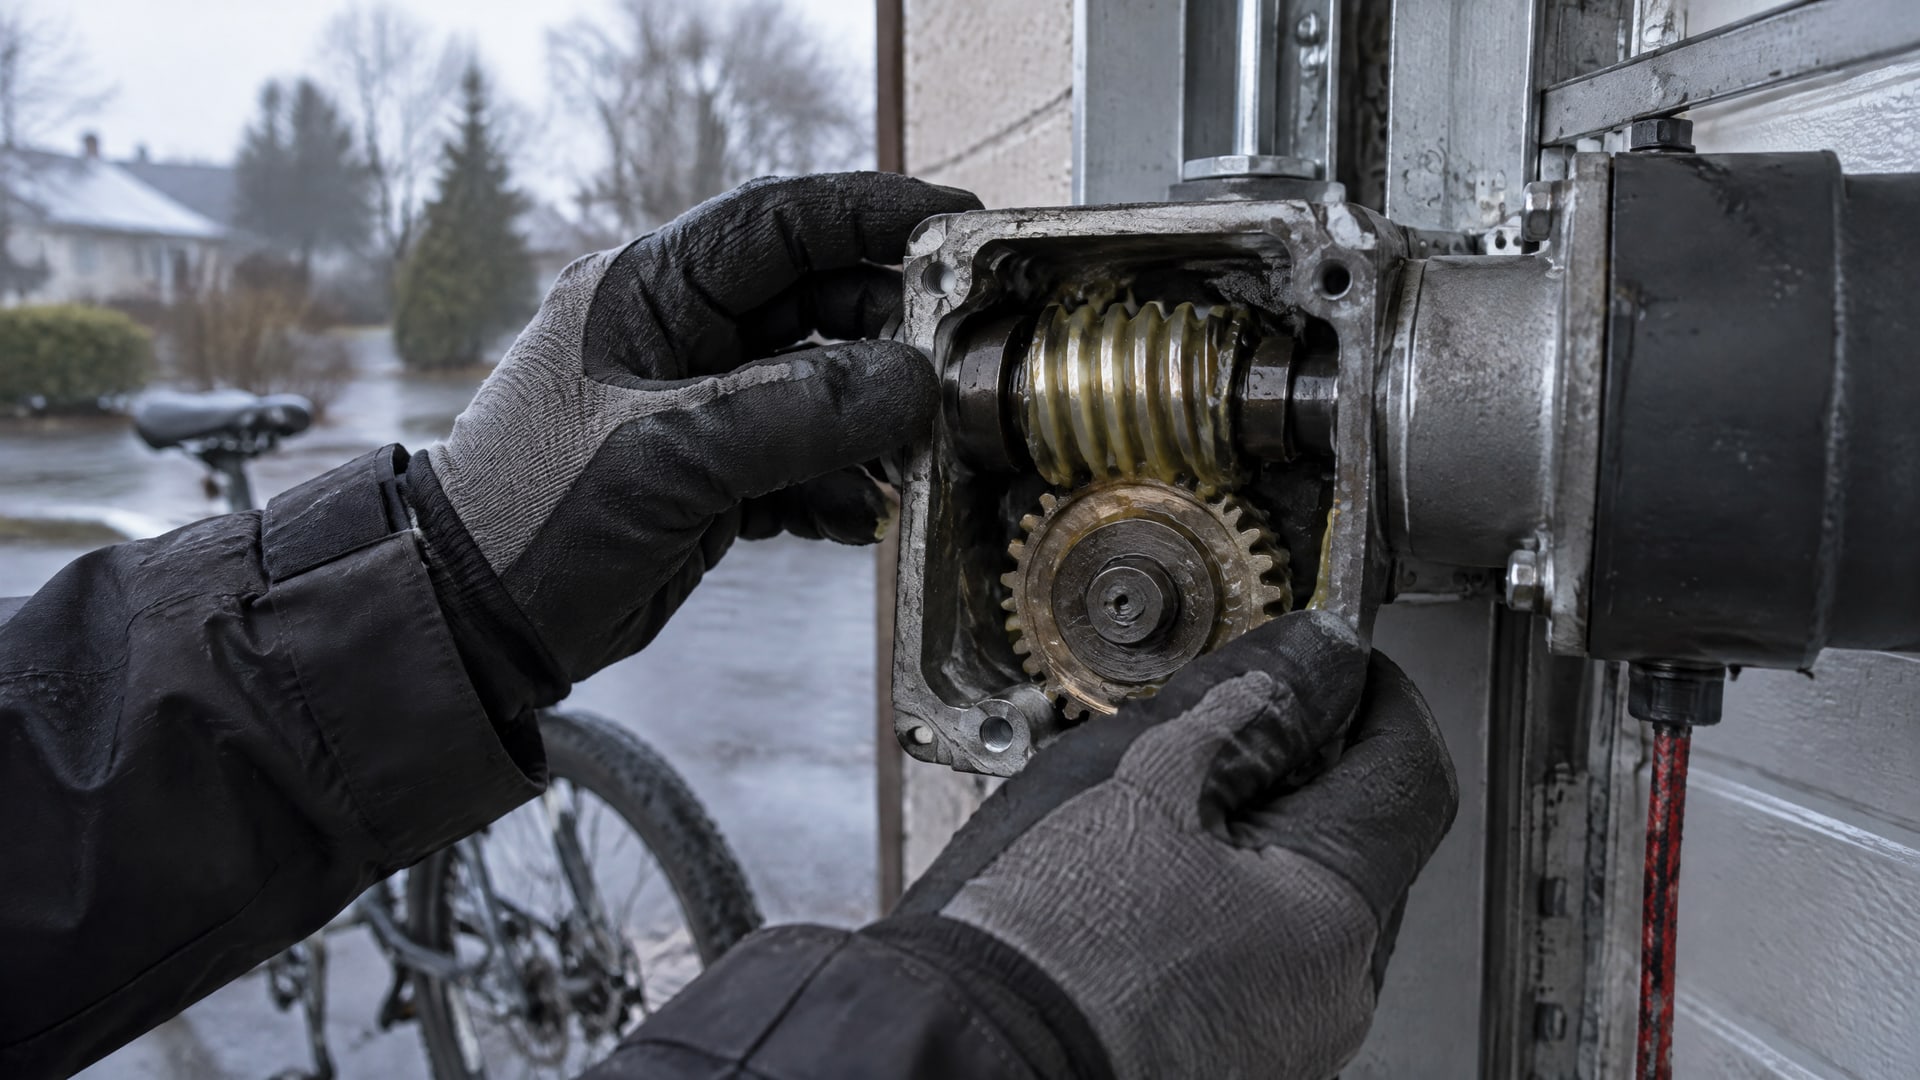
Слой на червяке и слой на зубьях червячного колеса в сумме занимают больше пространства в зацеплении, чем пленка только на одной детали. Поэтому одинаковая толщина покрытия на разных схемах обработки не означает одинакового изменения бокового зазора.
Для инженерной оценки можно записать:
изменение зазора ≈ сумма толщин слоев на сопряженных рабочих поверхностях.
В этой оценке каждая толщина означает толщину сухого покрытия на одной поверхности после отверждения. Если покрыта одна рабочая поверхность, учитывают один слой; если покрыты две - складывают толщины обоих слоев. Например, при равной толщине пленки на двух деталях расчетное уменьшение может быть близко к двойной толщине одного слоя. Это упрощенная оценка, а не универсальная формула для расчета профиля зубьев или точного люфта.
Сначала фиксируют исходный зазор и допустимый диапазон после обработки, затем определяют, какие поверхности получат покрытие. Далее сопоставляют толщину сухой пленки из документации с доступным запасом по зазору. Если расчетная сумма сопоставима с запасом или превышает его, схема нанесения требует пересмотра или проверки на образце.
Такой подход особенно полезен, когда покрытие рассматривают как способ повлиять на зазор. Оно не заменяет механическую регулировку и не гарантирует заданный люфт без измерения. Фактический результат подтверждают на передаче после нанесения и отверждения покрытия. Если рабочие поверхности имеют разную толщину пленки, расчет ведут по фактическим значениям для каждой стороны, а не по условному общему номиналу.
Отверждение покрытия и толщина одного слоя
Для зазора важна толщина покрытия после полного отверждения.
Мокрый слой до сушки или тепловой обработки не равен итоговой сухой пленке, поэтому контролировать только толщину нанесенного материала недостаточно. NASA PRC-8001 нормирует не только толщину ряда сухих пленочных смазок, но и время и температуру отверждения. Эти режимы относятся к конкретной системе и не должны переноситься на другое покрытие без проверки его документации.
Толщина одного слоя покрытия зависит не только от количества нанесенного материала, но и от способа нанесения и последующей обработки. В авиационном документе отмечено, что распыление с тепловым отверждением позволяет получить равномерность, заданную толщину и лучшую адгезию. Это полезный ориентир для повторяемого нанесения, но сам по себе способ не задает универсальную толщину для червячной передачи.
Для порошковых покрытий ASTM D7378-16(2024) описывает методы измерения нанесенного порошка, позволяющие прогнозировать толщину после отверждения. Это отдельная задача контроля: измерение до отверждения помогает оценить итоговый слой, но не отменяет проверки готового покрытия, если требуется подтвердить размер после обработки.
Перед нанесением следует уточнить в техническом листе рекомендуемую толщину, число проходов или слоев, если эти данные указаны, а также режим отверждения. Если документация задает диапазон 5-20 мкм, его нельзя автоматически заменить значением из другого стандарта или обзора. Для узкого допуска на зазор разумно сначала отработать процесс на образце: после отверждения измерить пленку и проверить, насколько повторяемо достигается нужное значение.
Как измерять толщину и проверять результат
Контроль начинают с выбора параметра, который нужно подтвердить.
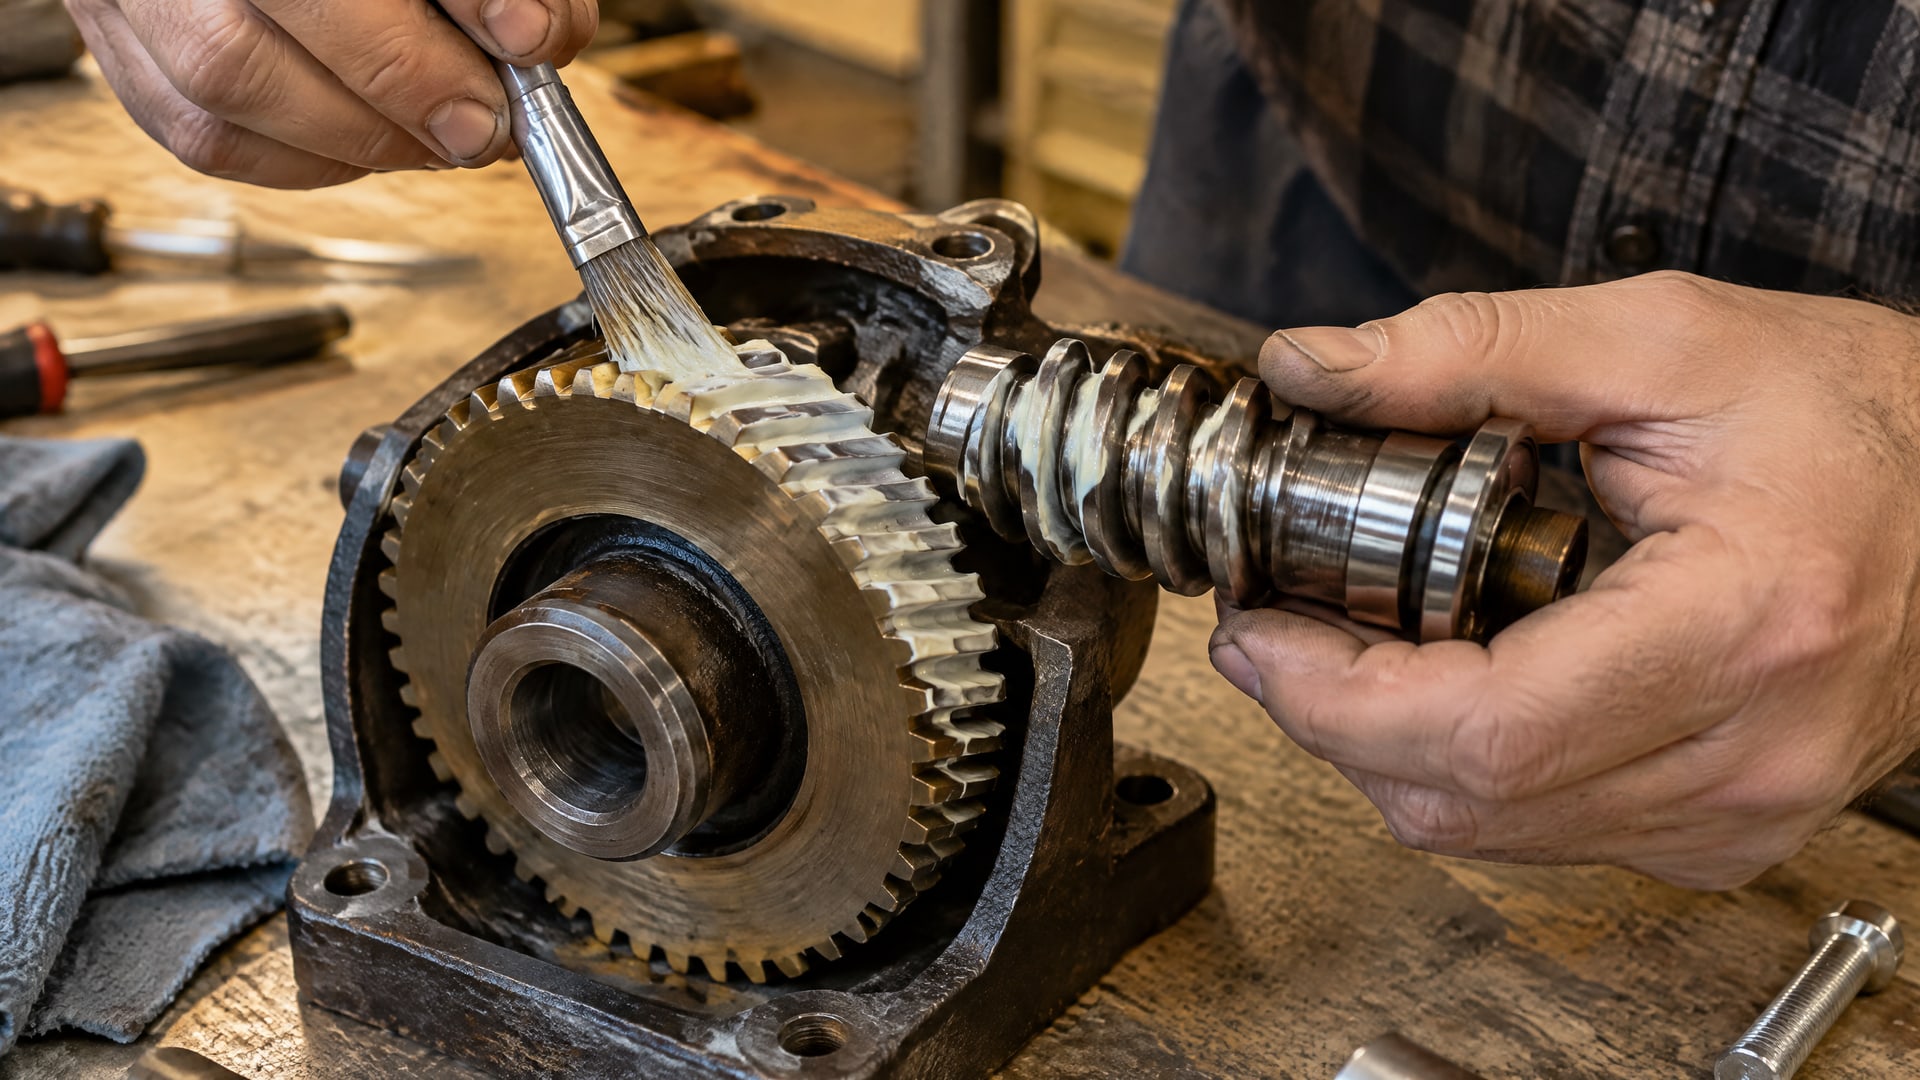
Для изменения бокового зазора значима сухая пленка после отверждения, а не только толщина материала до сушки. Если покрывают отдельные детали, толщину проверяют на каждой обработанной поверхности или на представительных образцах, изготовленных в тех же условиях.
Приемку полезно разделить на два этапа. Сначала подтверждают толщину покрытия после отверждения и соответствие процесса требованиям технического листа. Затем измеряют зазор в собранной червячной передаче и сравнивают результат с заданным допуском. Такой порядок помогает не подменять фактическое измерение люфта расчетом по номинальной толщине пленки.
При жестких требованиях к зазору заранее согласуют точки и методику контроля, а также определяют, какие поверхности будут покрыты. Это особенно важно, если одна деталь обрабатывается полностью, а другая - только на отдельных участках: усредненная величина не всегда описывает слой в рабочем контакте. Проверку на образце проводят до обработки всей партии, чтобы оценить итоговую толщину и повторяемость нанесения.
ASTM D7378-16(2024) относится к измерению нанесенного порошка для прогнозирования толщины после отверждения. Для других типов покрытий метод контроля выбирают по документации на систему и требованиям к детали. Универсальный метод измерения для всех сухих пленок из приведенных данных не следует, поэтому его нужно уточнять отдельно.
Часто задаваемые вопросы
Как толщина покрытия меняет боковой зазор червячной передачи?
Покрытие на рабочей поверхности занимает часть пространства в зацеплении и может уменьшить боковой зазор. Если покрыта одна поверхность, ориентировочно учитывают толщину одного сухого слоя; если обе - суммируют толщины на обеих поверхностях. Точный результат подтверждают измерением собранной передачи после отверждения.
Какую толщину сухого слоя покрытия учитывать при расчете?
Учитывают толщину после отверждения, поскольку мокрый слой не равен готовой сухой пленке. В документах для разных систем встречаются 5-20 мкм, 7,6-12,7 мкм и 0,005-0,013 мм. Эти значения относятся к разным покрытиям, поэтому нужный диапазон определяют по техническому листу конкретной системы.
Как рассчитать влияние покрытия на люфт червячной передачи?
Для предварительной оценки складывают толщины сухих слоев на сопряженных рабочих поверхностях. При покрытии одной детали учитывают один слой, при покрытии обеих - оба. Расчет показывает ожидаемое направление и примерный масштаб изменения зазора, но не заменяет контроль фактического люфта на собранном узле.
Можно ли контролировать толщину только до отверждения?
Нет, такой контроль не подтверждает толщину готовой пленки. Для порошковых покрытий ASTM D7378-16(2024) описывает методы измерения нанесенного порошка для прогнозирования толщины после отверждения. Итоговую проверку выполняют с учетом типа покрытия и его технической документации.
Заключение
Толщина слоя покрытия влияет на боковой зазор червячной передачи: пленка на одной поверхности занимает часть зазора, а при покрытии обеих деталей суммарное изменение может быть близко к удвоенной толщине одного слоя. Для расчета используют толщину после отверждения и данные технического листа конкретной системы, а результат подтверждают измерением собранного редуктора.
Перед обработкой зафиксируйте исходный зазор, определите покрываемые поверхности и сопоставьте суммарную толщину пленки с допустимым изменением. Если допуск узкий, сначала проверьте режим нанесения и отверждения на образце, затем измерьте толщину покрытия и люфт готовой передачи.
