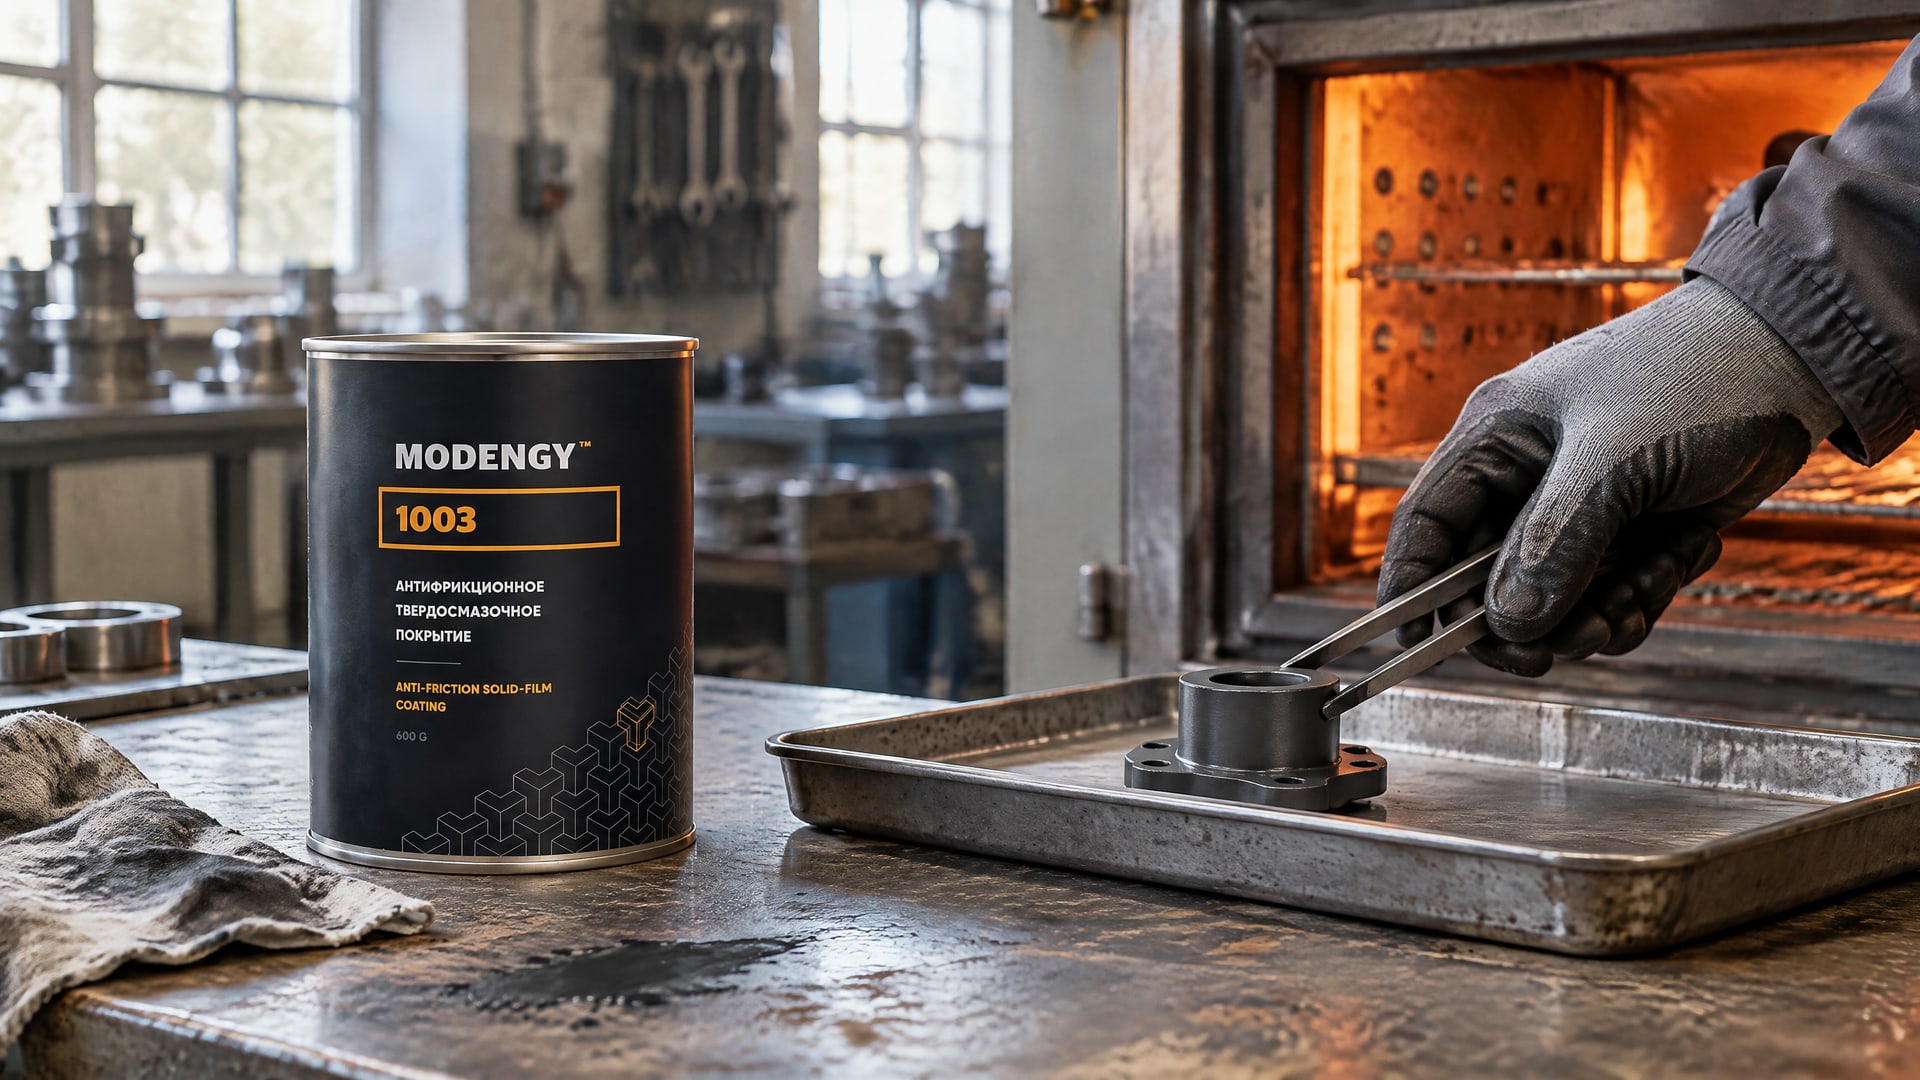
Антифрикционные покрытия холодного и горячего отверждения различаются способом формирования пленки, длительностью подготовки детали и требованиями к температуре. Холодное отверждение подходит, когда деталь нельзя нагревать или на участке нет оборудования для запекания. Горячее выбирают, если конструкция допускает термообработку, а режим узла требует сухой смазочной пленки для работы при повышенной температуре или без масел и густых смазок.
Инженеру и техническому специалисту важно сравнивать не только время сушки, но и условия нанесения, подготовку поверхности, толщину пленки и методы оценки трения и износа. Закупщику эти критерии помогают сопоставить технологию нанесения с возможностями производства и планом испытаний. Ниже разобраны различия двух типов покрытий и параметры, которые стоит проверить до запуска процесса.
Чем отличаются антифрикционные покрытия холодного и горячего отверждения
Главное различие заключается в том, как покрытие набирает эксплуатационные свойства.
Составы холодного отверждения высыхают при комнатной температуре или с мягким подогревом. Горячие системы после нанесения выдерживают при заданной температуре, чтобы покрытие прошло термообработку. Поэтому выбор зависит не только от свойств пленки, но и от того, можно ли нагревать деталь и располагает ли участок соответствующим оборудованием.
Термины «холодное» и «горячее» не задают единый универсальный режим для всех материалов. В обзорах диапазон времени отверждения составляет от 2 до 90 минут, а температуры варьируются от комнатной до 250°C. В отдельных техлистах для горячего отверждения приведены примеры 20 минут при 200°C и 30 минут при 220°C. Эти значения относятся к разным составам и не заменяют режим, указанный в технической документации конкретного покрытия.
| Подход | Формирование пленки | Что нужно проверить | Возможное ограничение |
|---|---|---|---|
| Холодное отверждение | Выдержка при комнатной температуре; для отдельных систем возможно ускорение горячим воздухом при 80°C | Время до отлипа и полной готовности | Деталь нельзя считать готовой сразу после нанесения |
| Горячее отверждение | Нагрев после нанесения, иногда после предварительного удаления растворителя | Допустимую температуру детали, длительность выдержки и необходимость flash-off | Нельзя применять без проверки термостойкости детали и узла |
| MODENGY 1003 | Антифрикционное твердосмазочное покрытие горячего отверждения | Возможность термообработки и соблюдение режима из документации | Требует нагрева для полной полимеризации и достижения оптимальных эксплуатационных характеристик |
Перед сравнением полезно разделить два вопроса: какую технологию может выдержать деталь и какие свойства нужны покрытию в работе. Например, высокая температура отверждения не делает материал автоматически подходящим для любого узла. Если деталь чувствительна к нагреву, процесс с запеканием может оказаться неприемлемым независимо от потенциальных преимуществ готовой пленки.
Холодное отверждение покрытия: сроки и ограничения
Холодное отверждение удобно для участков, где нет возможности нагревать деталь или сложно организовать печь и перемещение компонентов между операциями.
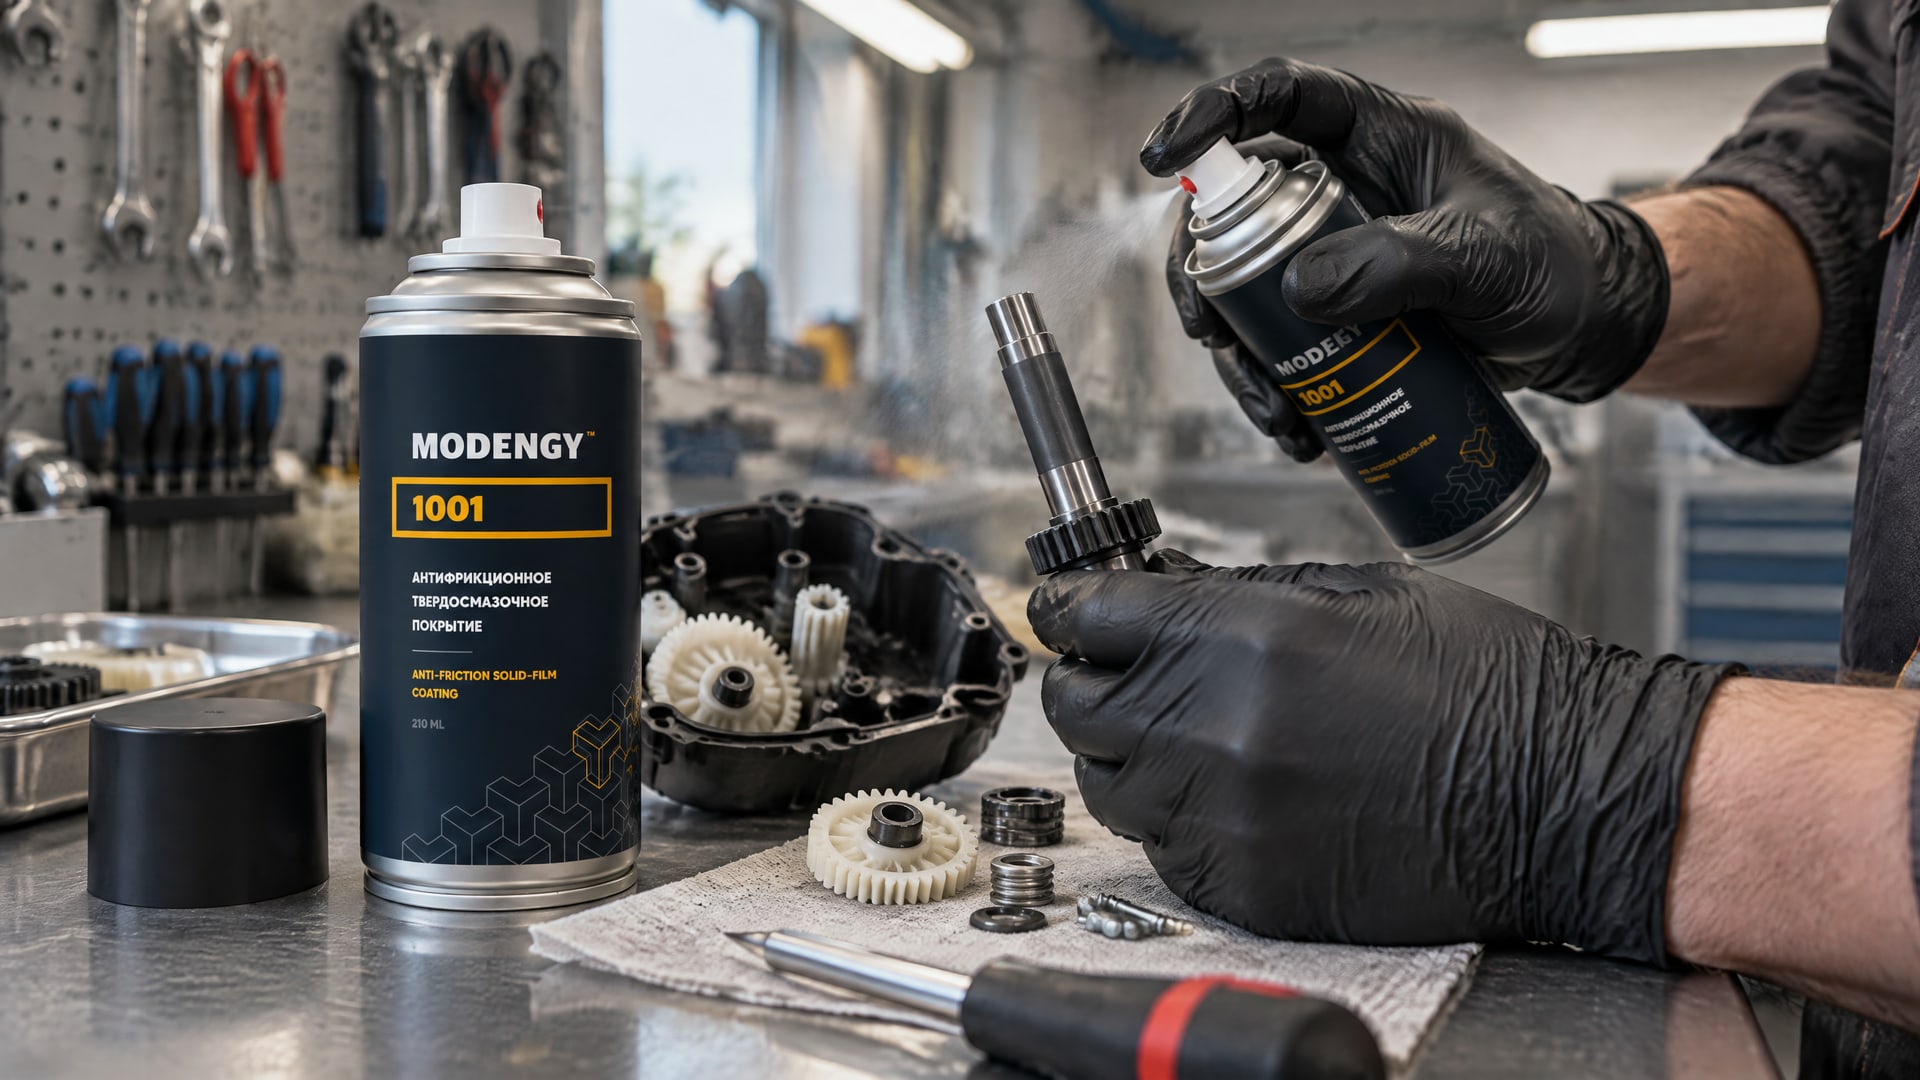
Такой процесс также рассматривают для термочувствительных деталей. При этом «холодное» не означает «готовое сразу»: в одном из режимов при 23°C покрытие высыхает на отлип через 5 минут, а полная готовность наступает через 2 часа при той же температуре.
Отдельные системы допускают ускорение сушки горячим воздухом при 80°C. Это не следует автоматически приравнивать к горячему отверждению: важно сверяться с технической документацией и различать допустимое ускорение процесса и требуемую термообработку. Если изделие переместить или нагрузить до достижения полной готовности, фактический результат может отличаться от ожидаемого. Поэтому время до отлипа не используют как единственный критерий готовности к эксплуатации.
Особое значение имеет подготовка поверхности. Минимальные этапы включают очистку и обезжиривание; при возможности применяют фосфатирование или абразивную обработку. Загрязнения, остатки технологических жидкостей и неровное нанесение мешают получить равномерную пленку и надежную адгезию. Толщина сухого слоя для ряда покрытий находится в диапазоне 5–20 мкм, поэтому стремление нанести больше материала может ухудшить результат, а не повысить ресурс.
В узлах, где масло или густую смазку нельзя применять либо трудно удерживать, задача состоит не только в выборе сухой пленки, но и в контроле ее нанесения. Например, при фреттинге и повторных пусках важно учитывать состояние контактных поверхностей, характер движения и возможность повторяемого покрытия. В такой ситуации MODENGY 1001 рассматривают как вариант антифрикционного твердосмазочного покрытия холодного отверждения для снижения трения и износа в различных узлах; конкретную применимость определяют по документации и испытаниям на детали.
Горячее отверждение: когда оправдан нагрев
Горячее отверждение выбирают, если деталь допускает нагрев, а рабочий узел предполагает применение сухой пленки при высокой температуре или там, где нельзя использовать масла и густые смазки.
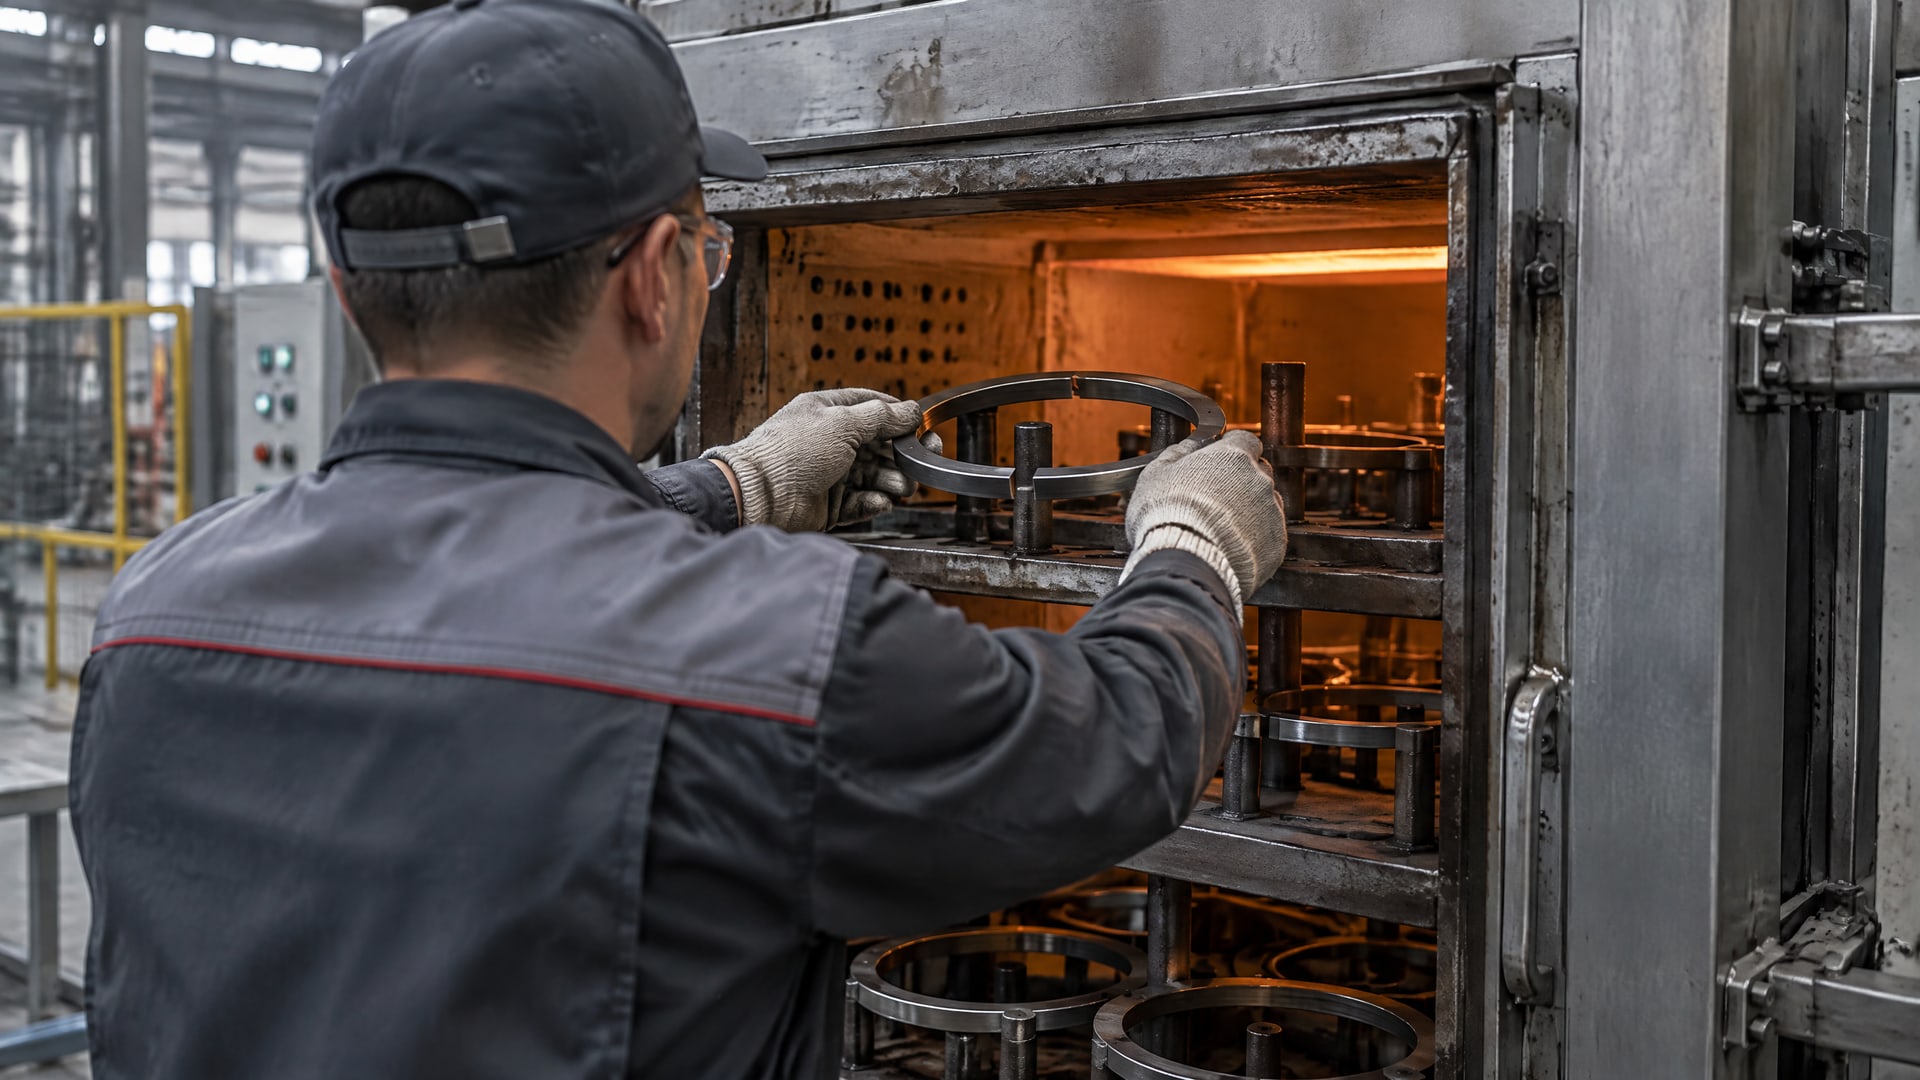
Такой подход встречается, в частности, для поршневых колец: покрытия применяют для снижения риска задиров и шума. Но пригодность конкретного покрытия определяется конструкцией, рабочей нагрузкой, скоростью скольжения, температурой и характером движения.
Технологический цикл может включать промежуточное удаление растворителя перед запеканием. В отдельных инструкциях для этого указан flash-off в течение 5–10 минут при 80°C, после чего выполняют нагрев по режиму конкретного состава. Температуры и выдержки из разных техлистов нельзя переносить с одного покрытия на другое: в источниках встречаются, например, 20 минут при 200°C и 30 минут при 220°C. Эти цифры показывают вариативность процессов, а не единый норматив для всех антифрикционных покрытий.
До запуска производства стоит проверить, выдерживает ли деталь термообработку без нежелательного изменения геометрии или свойств. Затем оценивают равномерность нанесения, подготовку поверхности и толщину сухой пленки. Для нанесения применяют распыление, окунание, центрифугирование или кисть; для одной из систем указано давление распыления 3–5 bar. Конкретный способ выбирают с учетом геометрии детали и оборудования, а не только удобства оператора.
Горячий процесс может быть невыгоден, если нагрев требует отдельной операции, увеличивает время производственного цикла или недоступен на участке. Даже когда технически возможен, он не всегда лучше холодного отверждения: сравнивают весь маршрут детали, включая подготовку, сушку, контроль и последующее испытание. Режим проверяют на реальных производственных условиях, поскольку значения из руководств служат ориентиром для конкретных составов и процессов.
Как выбрать покрытие для детали и производственного процесса
Выбор начинают с условий работы узла, а не с температуры отверждения.
Уточняют нагрузку, скорость скольжения, характер движения, рабочую температуру и допустимость нагрева детали. Затем определяют, почему рассматривается твердая смазка: требуется ли сухая пленка там, где нежелательны масла и густые смазки, или проблема связана с трением и износом при повторных перемещениях.
Полезно отдельно зафиксировать ограничения производства: доступное оборудование, способ нанесения, требования к подготовке поверхности и время, которое можно выделить на выдержку. Для холодного процесса в одном из режимов полная готовность достигается через 2 часа при 23°C. Для горячего процесса примеры режимов включают 20 минут при 200°C и 30 минут при 220°C. Эти параметры позволяют оценить маршрут, но окончательное решение принимают по документации выбранного состава и результатам проверки на детали.
| Критерий | Вопрос для инженера и снабженца |
|---|---|
| Температура детали | Допускает ли деталь нагрев, необходимый для отверждения? |
| Условия узла | Каковы нагрузка, скорость скольжения, температура и характер движения? |
| Подготовка поверхности | Можно ли обеспечить очистку и обезжиривание, а при необходимости фосфатирование или пескоструйную обработку? |
| Нанесение | Подходят ли распыление, окунание, центрифугирование или кисть для геометрии детали? |
| Толщина пленки | Удается ли получить равномерный сухой слой в пределах рабочего диапазона 5–20 мкм? |
| Проверка результата | Можно ли сравнить образцы одинаковым методом и в условиях, близких к эксплуатации? |
Нанесение твердой смазки требует не только подходящего состава, но и повторяемой технологии. Если форма детали сложная, нужно убедиться, что выбранный способ позволяет равномерно покрыть рабочие поверхности. Чрезмерная толщина или неровный слой способны ухудшить результат, поэтому параметры процесса фиксируют и контролируют, а не корректируют на глаз.
Для промышленного запуска целесообразно провести пробную обработку и испытать покрытие на реальных деталях или образцах. Так можно проверить совместимость процесса с производством, оценить время полного отверждения и сопоставить полученный результат с задачей узла. Закупщику важно сверить не только стоимость материала, но и затраты на подготовку, нанесение, выдержку и контроль качества.
Нанесение твердой смазки и проверка результата
Подготовка начинается с очистки и обезжиривания.
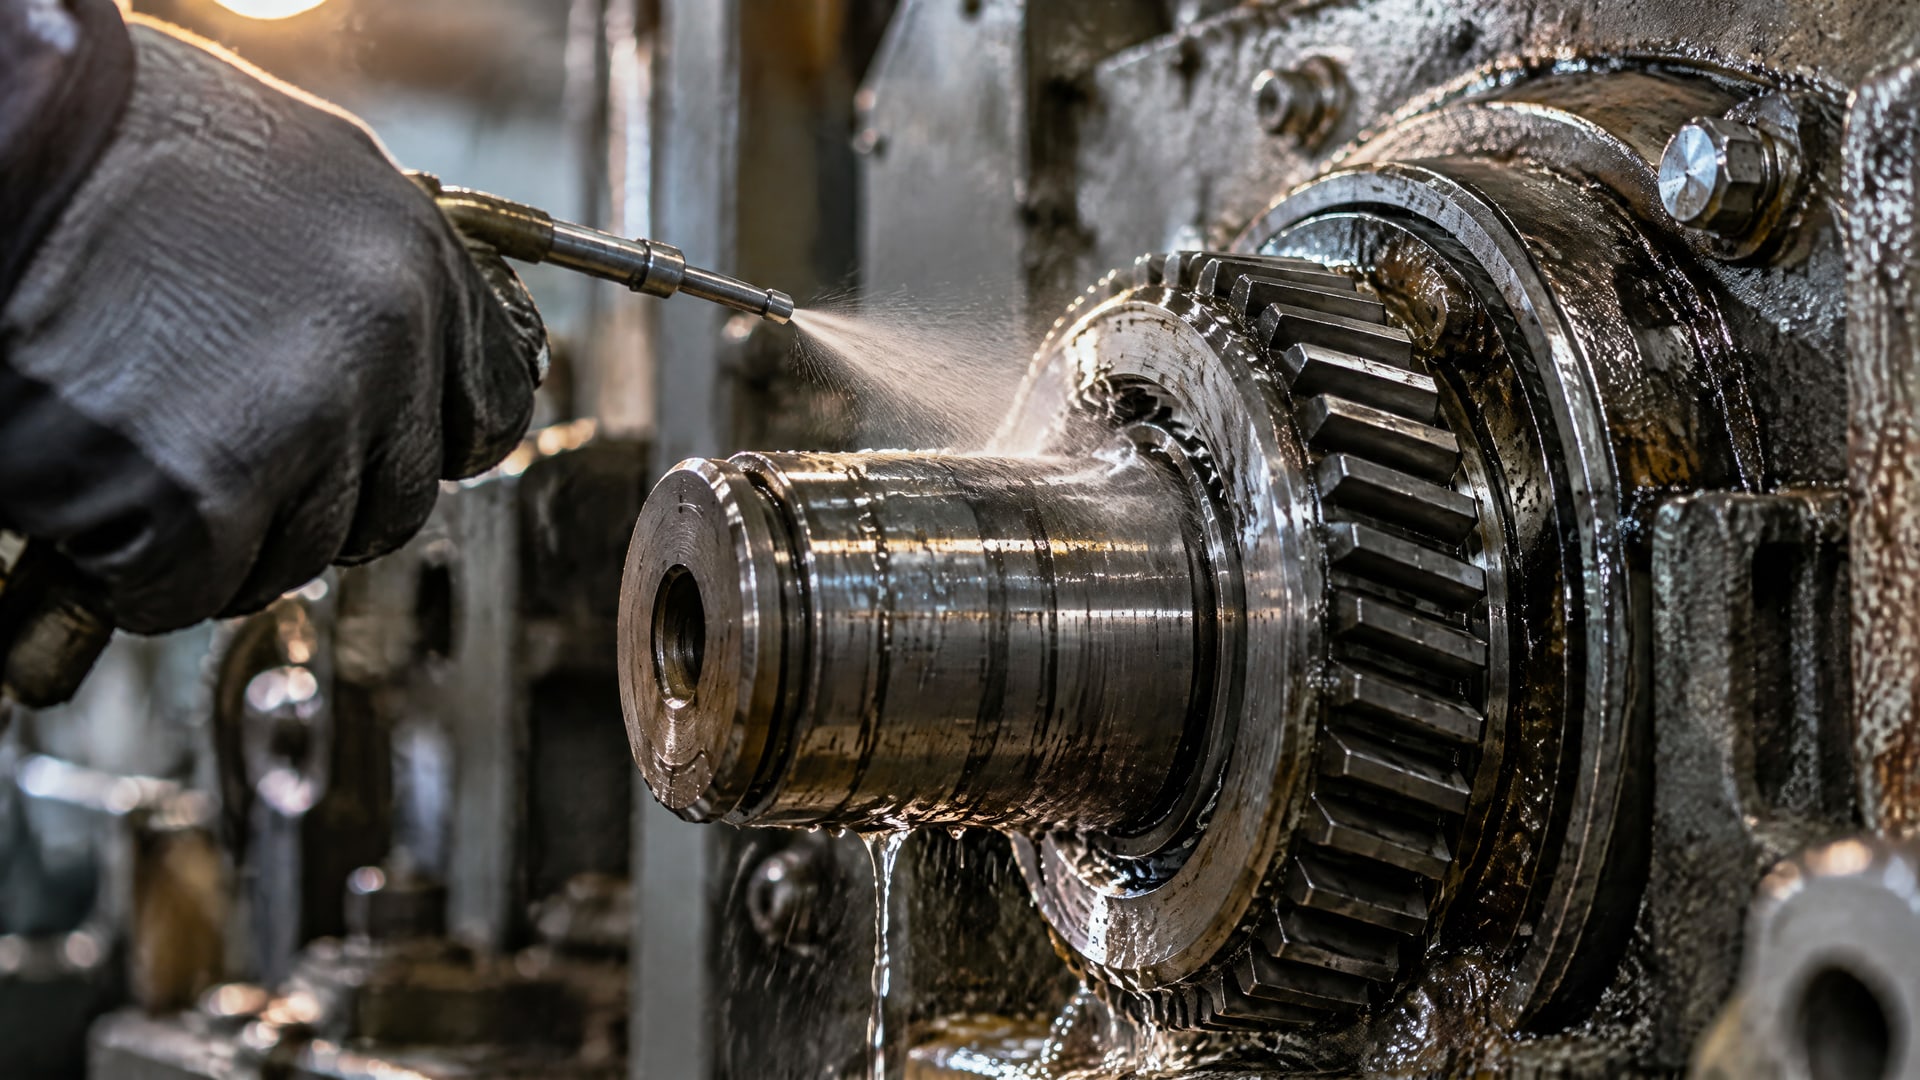
При наличии подходящего процесса поверхность дополнительно фосфатируют или обрабатывают абразивным способом: в технических материалах эти операции связывают с повышением адгезии и ресурса покрытия. После подготовки важно не допустить повторного загрязнения детали до нанесения. Ошибки на этом этапе нельзя надежно компенсировать увеличением толщины слоя.
Покрытие наносят одним из подходящих способов: распылением, окунанием, центрифугированием или кистью. Для одной системы в качестве параметра распыления приводится давление 3–5 bar, но использовать его как универсальную настройку для всех составов нельзя. Типичная толщина сухой пленки в техлистах составляет 5–20 мкм. Ее проверяют вместе с равномерностью покрытия и соблюдением режима отверждения.
Для оценки трибологических свойств применяют разные методы. В источниках перечислены ASTM D2714, ASTM D2981, ASTM G99, ASTM G133 и ISO 20808. В частности, ASTM D2981-94(1998) описывает испытание ресурса твердых пленочных смазок при осциллирующем движении. Выбор методики зависит от материала и режима испытания: часть протоколов сосредоточена преимущественно на износе, а не на полной оценке трения.
Поэтому результаты двух покрытий нельзя сопоставлять, если их испытывали по разным схемам или при несопоставимых условиях. Для корректной оценки фиксируют методику, характер движения, нагрузку и другие параметры испытания, предусмотренные выбранным протоколом. Затем проверяют, насколько лабораторный результат отражает условия реального узла. Перед серийным запуском технологические параметры подтверждают на производстве, а не переносят без проверки из руководства.
Часто задаваемые вопросы
Чем отличается холодное отверждение покрытия от горячего?
При холодном отверждении пленка формируется при комнатной температуре или с допустимым мягким подогревом. Горячее отверждение требует термообработки детали. В одном из режимов холодной сушки покрытие достигает полной готовности через 2 часа при 23°C; для горячих систем встречаются примеры 20 минут при 200°C и 30 минут при 220°C.
Можно ли наносить антифрикционное покрытие на поршневые кольца?
Поршневые кольца указаны среди областей применения антифрикционных покрытий. Их используют, чтобы снизить риск задиров и шум, в том числе в условиях, где нельзя применять масла и густые смазки. Конкретный состав и режим нанесения выбирают с учетом конструкции кольца, подготовки поверхности и допустимости термообработки.
Нужно ли готовить поверхность перед нанесением твердой смазки?
Да. Технические материалы указывают на необходимость очистки и обезжиривания. Фосфатирование или пескоструйная обработка могут повысить адгезию и ресурс покрытия. Равномерность нанесения и толщина сухой пленки также влияют на результат: для ряда систем типичный диапазон составляет 5–20 мкм.
Как сравнить износостойкость разных покрытий?
Сравнивают результаты, полученные одной и той же методикой при сопоставимых условиях. Для твердых смазочных пленок упоминаются ASTM D2981, ASTM G99, ASTM G133 и ISO 20808, но эти методы не взаимозаменяемы. Некоторые протоколы оценивают преимущественно износ, поэтому важно заранее определить, какой показатель нужен для конкретного узла.
Заключение
Антифрикционные покрытия холодного и горячего отверждения выбирают по условиям узла и возможностям производства. Холодный процесс позволяет избежать обязательного запекания, но требует выдержки до полной готовности. Горячий подходит деталям, допускающим термообработку, однако требует строгого соблюдения режима и контроля всего технологического цикла.
Следующий шаг - зафиксировать рабочие условия узла и ограничения детали по нагреву, выбрать подходящий способ нанесения, подготовить пробные образцы и проверить их одинаковым методом. До серийного запуска подтвердите толщину пленки, время отверждения и результат испытаний на реальных производственных условиях.
