Температурный диапазон смазок сам по себе не показывает, насколько хорошо базовая смазка совместима с антифрикционным покрытием. После полного отверждения многие покрытия работают с минеральными и синтетическими смазками, но на результат влияют связующее, растворитель, остатки масла или очистителя и режим сушки. Поэтому проверять нужно конкретное сочетание материалов, особенно до завершения отверждения покрытия.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие для металлических узлов и оценивают его сочетание с пластичной смазкой или маслом. Разберем, на каком этапе возникает риск несовместимости, как учитывать способ нанесения и температурные условия, а также почему значения для графитовых и медных смазок нельзя переносить на любую рецептуру.
Почему совместимость растворителя и смазки зависит от стадии нанесения
Антифрикционное покрытие, или AFC, обычно представляет собой дисперсию твердых смазок, например дисульфида молибдена и графита, в связующем и растворителе.
Встречаются растворительные и водные системы. Растворитель помогает получить состав, пригодный для нанесения, однако он должен быть совместим со связующим и не препятствовать формированию покрытия.
Поэтому вопрос «совместим ли MoS₂ с маслом» не раскрывает всей картины. Совместимость MoS₂ с маслом после отверждения покрытия и взаимодействие свежего жидкого состава с базовой смазкой - разные ситуации. На начальном этапе растворитель может контактировать с остаточными маслами, очистителями или смазкой на детали. Если среда воздействует на органическое связующее, слой может не сформироваться так, как задумано.
В жидких покрытиях применяют разные растворители, включая воду, спирты, кетоны, эстеры, NMP, толуол и ксилол. Для одной описанной системы приведено соотношение спиртов и эстеров от 10:90 до 50:50 по массе. Это не универсальный рецепт для AFC: допустимый состав зависит от конкретного связующего и назначения покрытия. Растворитель, который подходит одной системе, нельзя автоматически считать безопасным для другой.
Перед нанесением важно определить, что именно остается на поверхности после подготовки детали. Если это масло, смазка или очиститель, оценивать нужно их взаимодействие со свежим покрытием, а не только с сухим отвержденным слоем. Не менее важно соблюдать установленный для покрытия режим сушки или отверждения. До завершения этого этапа контакт с неподходящими веществами может помешать формированию слоя.
Что проверить до нанесения
- Какой тип покрытия используется: водный или растворительный.
- Какое связующее входит в систему и какие растворители для него допустимы.
- Удалены ли с детали остаточные масла и очистители.
- Какой способ нанесения и режим сушки предусмотрены для выбранного состава.
- Будет ли базовая смазка контактировать со свежим покрытием или только с отвержденным.
Температурный диапазон смазок: почему одного названия недостаточно
Температурный диапазон смазки нужно сверять с данными конкретной рецептуры.
Значения для продуктов с графитом, медью или дисульфидом молибдена могут сильно различаться: состав включает базовое масло, загуститель, твердые добавки и присадки. Поэтому надписи «графитовая смазка» или «медная смазка» недостаточно, чтобы определить рабочие условия узла.
В опубликованных технических данных для графитовых смазок встречаются пределы до 140°C и до 1093°C. Для медной смазки приводится пример диапазона до 982°C. В другой высокотемпературной рецептуре с MoS₂, графитом и медью указан диапазон от -10°C до +800°C. Это примеры разных составов и назначений, а не значения, которые можно переносить на весь класс таких материалов.
Разброс виден и в данных по высокотемпературным пастам с твердыми смазками: приводятся диапазоны от -20°C до +1200°C, от -29°C до +870°C и от -29°C до +982°C. Такие пределы не следует напрямую сопоставлять без учета условий применения и природы продукта. В частности, рабочая температура узла и способность материала сохранять смазывание - не одно и то же, если в системе меняются нагрузка, контактная среда или способ подачи смазки.
Для пластичных смазок NLGI определяет рабочий температурный диапазон как интервал от минимальной температуры запуска до максимальной температуры, при которой смазка еще обеспечивает смазывание. На него влияют базовое масло, загуститель и присадки. Класс NLGI характеризует консистенцию, но сам по себе не задает температурный предел. Поэтому при подборе покрытия и базовой смазки сверяются с технической документацией обоих материалов и режимом работы узла.
Графитовая и медная смазка: температурный диапазон не определяет совместимость
Запросы о том, какой у графитовой смазки температурный диапазон или медной смазки температурный диапазон, объединяют продукты с разными рецептурами.
Приведенные значения - до 140°C и до 1093°C для графитовых составов, до 982°C для одного примера медной смазки - показывают разброс, но не устанавливают универсальную норму для таких материалов. Температурный предел нужно брать из документации конкретного продукта.
Вопрос «графитная смазка температурный диапазон» часто возникает рядом с выбором покрытия с графитом. Но наличие одного и того же твердого компонента не означает одинакового поведения. В пластичной смазке графит находится в составе смазочного материала, а в AFC распределен в связующем и растворителе. У этих систем разные задачи и разные этапы применения.
Та же логика действует для MoS₂. Нельзя заключить, что покрытие несовместимо с маслом только потому, что в нем есть дисульфид молибдена. После отверждения многие AFC совместимы с минеральными и синтетическими смазками. Однако свежий состав может быть чувствителен к остаткам масел или очистителей, а конкретный результат зависит от связующего, растворителя и подготовки поверхности.
Если после отверждения поверх покрытия используют масло или пластичную смазку, такая смазка может выполнять роль дополнительной граничной защиты, например при разрушении жидкой пленки. Но покрытие не следует считать автоматической заменой любой смазки. Нужно учитывать конструкцию узла, контактные условия и функции каждого материала в системе.
Как сравнивать материалы
| Вариант | Что учитывают при выборе | Ограничение |
|---|---|---|
| Пластичная смазка | Состав, рабочий температурный диапазон, условия подачи и нагрузка | NLGI-класс не задает температурный предел |
| Молибденовая паста | Назначение и условия контакта конкретного состава | Наличие MoS₂ не определяет совместимость с любым покрытием |
| Антифрикционное покрытие | Связующее, растворитель, подготовка поверхности и отверждение | До отверждения важен контакт с маслами и очистителями |
| EFELE AF-511 Spray | Сухое смазывание на основе дисульфида молибдена и графита; отверждение при комнатной температуре | Подходит не для каждой задачи, где требуется пластичная смазка |
Распыление антифрикционных покрытий и подготовка поверхности
Жидкие антифрикционные покрытия наносят распылением, методом dip-spin или кистью.
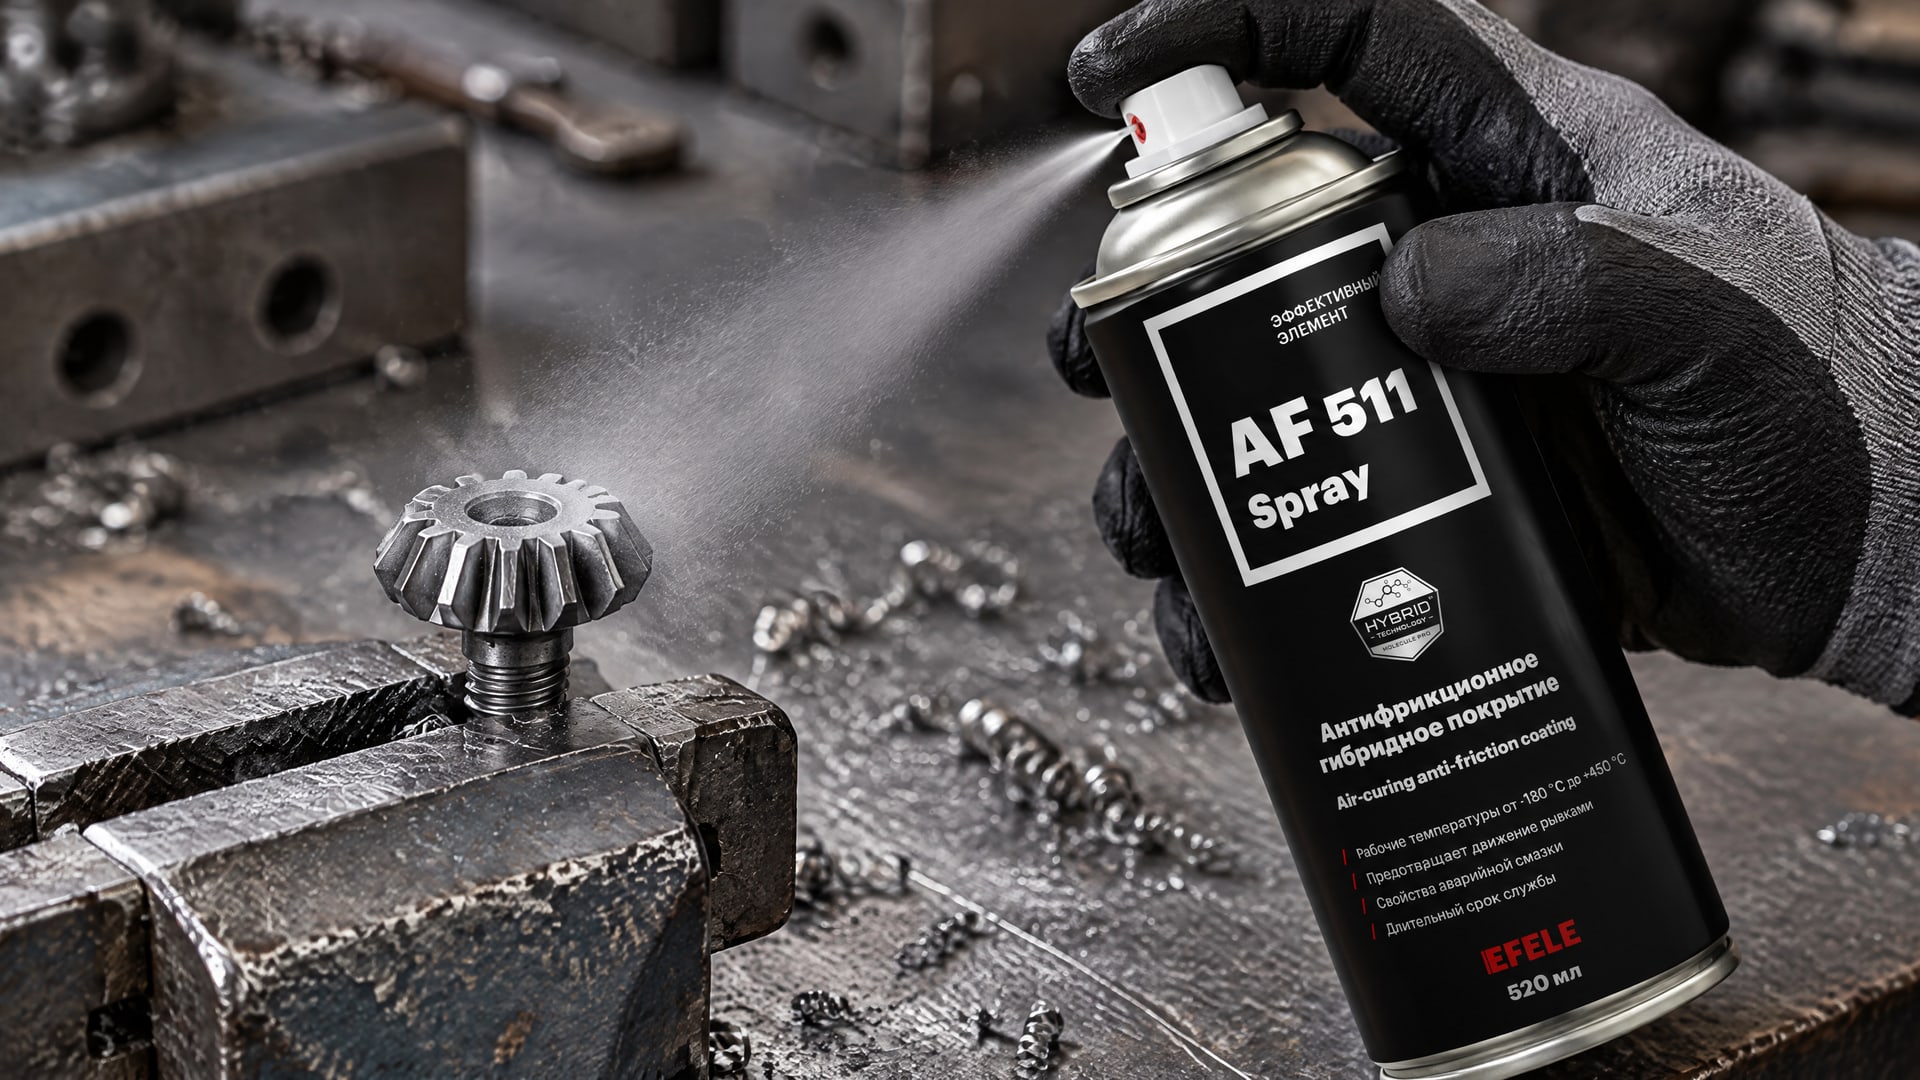
Выбор способа зависит от детали и требуемого распределения состава. Распыление антифрикционных покрытий удобно, когда необходимо получить равномерное нанесение на крепеже или посадочных поверхностях, но сам способ не решает вопрос совместимости растворителя со связующим и остатками смазки.
Перед нанесением оценивают чистоту поверхности и материалы, которые могли на ней остаться после предыдущих операций. Если деталь покрыта базовой смазкой, ее контакт со свежим AFC следует рассматривать отдельно от работы смазки поверх уже отвержденного покрытия. Удаление загрязнений и подготовка детали должны соответствовать требованиям конкретного состава: универсального правила для всех связующих и растворителей нет.
Для металлических деталей в парах пластик-металл растворительные системы могут быть подходящим вариантом, однако решение зависит от конкретной конструкции и состава покрытия. Способ нанесения также выбирают с учетом геометрии детали и возможности проконтролировать равномерность слоя. Если покрытие наносят распылением, важно не только распределить состав, но и обеспечить условия, предусмотренные для его сушки или отверждения.
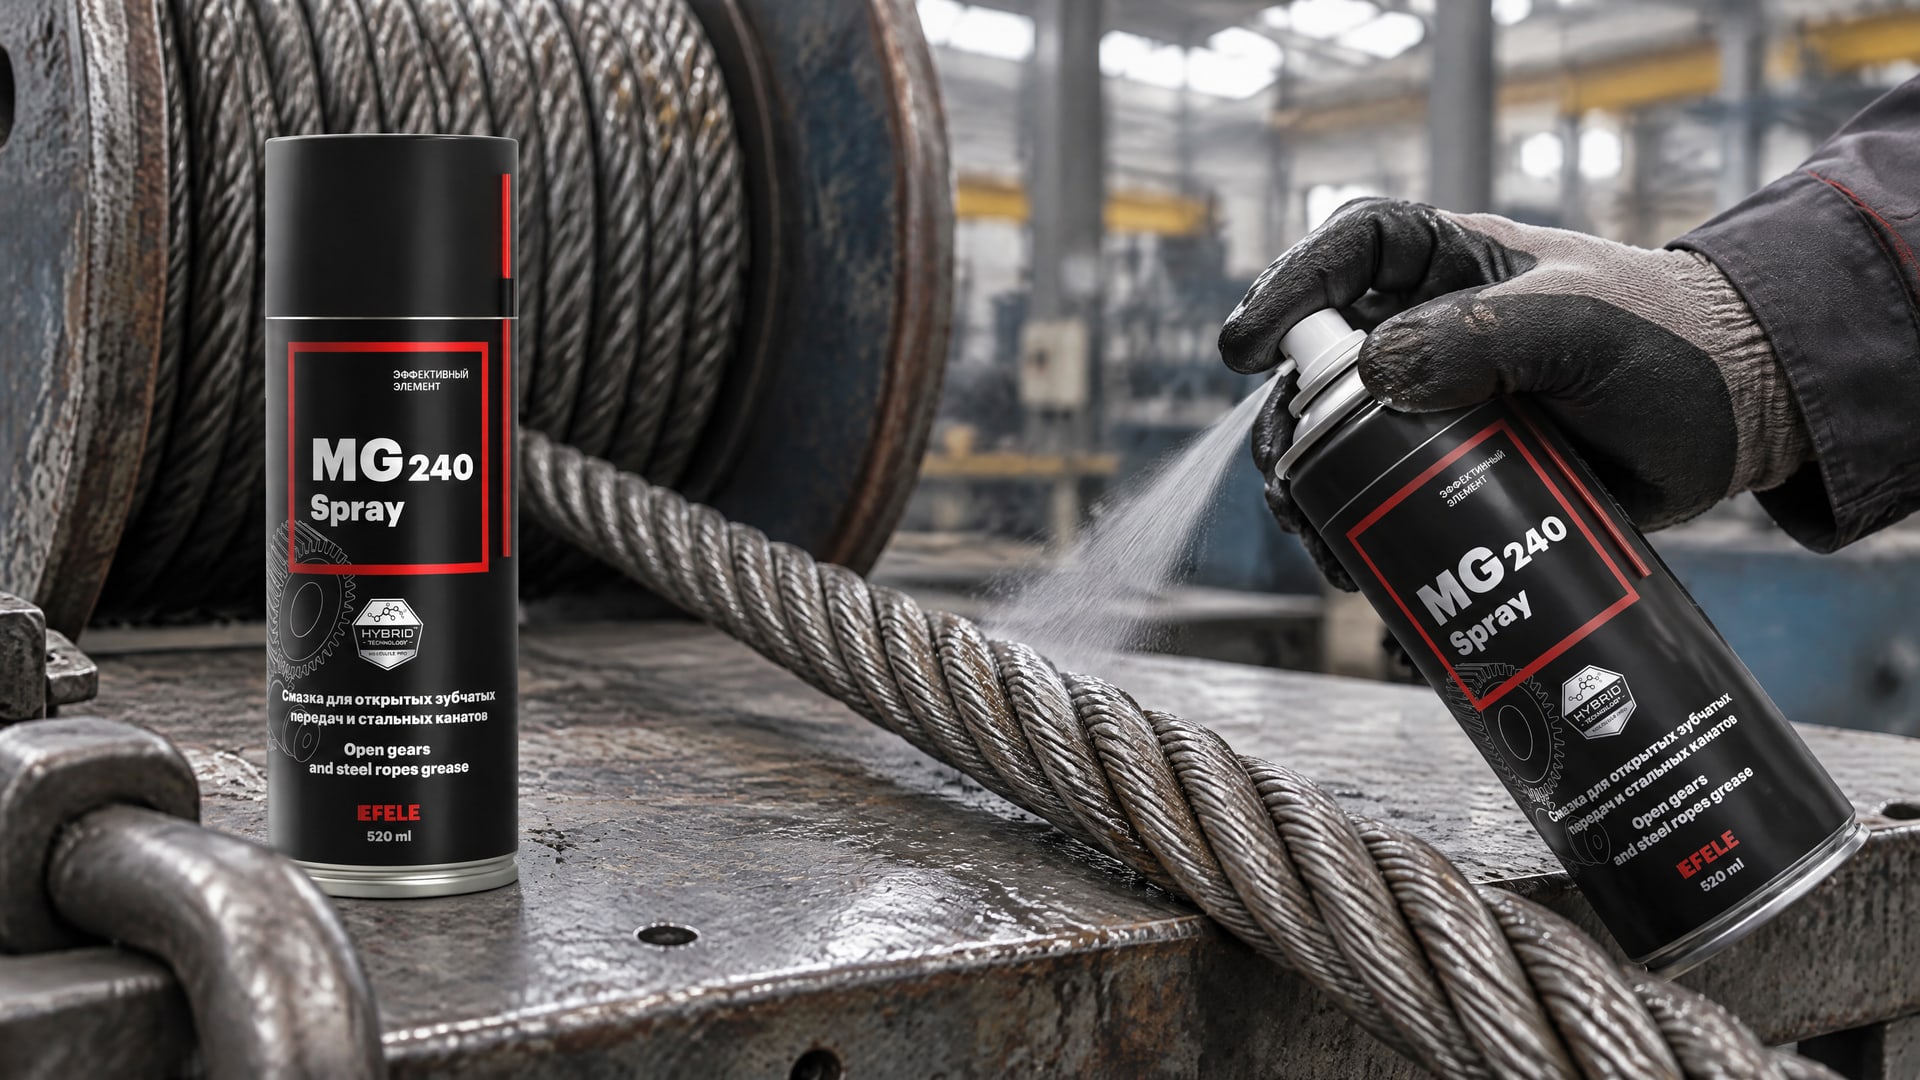
На стальных канатах отдельная задача - удержать смазку на поверхности и снизить риск ее вымывания, а также учитывать фреттинг и холодный пуск. Здесь нужно различать покрытие и адгезивную смазку: это разные решения. Для такой задачи в работе со стальными канатами применяют EFELE MG-240 Spray - адгезивную смазку-спрей с дисульфидом молибдена и графитом; ее используют, когда важно удержание состава на канате и защита в широком температурном диапазоне. Она не заменяет проверку совместимости растворителя и связующего антифрикционного покрытия.
Как проверить совместимость базовой смазки с покрытием
Проверку начинают с документации на оба материала.
Для AFC важны тип связующего, растворитель, способ нанесения и режим отверждения. Для базовой смазки - состав и условия применения, в том числе температурный диапазон. Если в документации нет ответа для конкретного сочетания, нельзя делать вывод только по наличию общего компонента, например графита или MoS₂.
Далее определяют последовательность операций. Если смазку наносят до покрытия, нужно оценить риск взаимодействия свежего AFC с ее остатками. Если смазку используют после нанесения и отверждения, оценивают контакт уже сформированного слоя с базовым материалом. Такой порядок помогает отделить проблемы нанесения от вопросов работы готовой системы.
Для практической проверки используют образец с той же подготовкой поверхности и последовательностью нанесения, что и на детали. Оценивают, формируется ли покрытие и сохраняет ли оно требуемое состояние после отверждения и контакта с базовой смазкой. При этом не следует переносить результат с одного растворителя, связующего или режима сушки на другой: различия в рецептуре могут изменить поведение системы.
Инженеру полезно зафиксировать результат испытания вместе с условиями: какой состав нанесен первым, как подготовлена поверхность, каким способом нанесен AFC и когда к нему добавлена смазка. Для закупщика такая запись упрощает сопоставление технической документации и снижает риск выбора материалов только по общему названию или рекламному обозначению.
Часто задаваемые вопросы
Совместим ли MoS₂ с маслом?
Само наличие MoS₂ не означает несовместимость с маслом. После отверждения многие антифрикционные покрытия совместимы с минеральными и синтетическими смазками. Риск чаще связан со связующим, растворителем и контактом свежего покрытия с остаточным маслом или очистителем. Поэтому проверяют конкретное сочетание материалов и стадию процесса.
Какой температурный диапазон у графитовой смазки?
Единого значения нет. В технических данных для разных графитовых смазок встречаются пределы до 140°C и до 1093°C. Такой разброс связан с различиями рецептур и назначения. Для подбора нужно смотреть диапазон конкретного продукта, а не переносить значение одной смазки на все графитовые составы.
Какой температурный диапазон у медной смазки?
Температурный диапазон зависит от состава и назначения. Для одного примера медной смазки приведен предел до 982°C, но это не универсальная характеристика всех медных составов. При выборе учитывают документацию конкретного продукта и условия узла, а не только наличие меди в составе.
Показывает ли класс NLGI температурный диапазон смазки?
Нет. NLGI характеризует консистенцию пластичной смазки. Рабочий температурный интервал зависит от состава базового масла, загустителя и присадок. Поэтому два продукта с одинаковым классом NLGI не обязательно имеют одинаковый температурный предел. Для оценки условий применения сверяются с техническими данными конкретной смазки.
Можно ли наносить смазку сразу после распыления AFC?
Сначала нужно выяснить, завершилось ли отверждение покрытия и допускает ли его документация контакт с выбранной смазкой. Свежий состав может взаимодействовать с остаточными маслами или очистителями и не сформировать слой должным образом. Если такой контакт предусмотрен, его проверяют на конкретной системе и при заданном режиме нанесения.
Заключение
Температурный диапазон смазок важен при выборе материалов для узла, но он не отвечает на вопрос о совместимости с антифрикционным покрытием. Для оценки учитывают связующее и растворитель AFC, остатки масла или очистителя, последовательность операций и отверждение. После формирования покрытия совместимость с минеральными и синтетическими смазками часто возможна, однако ее подтверждают для конкретной пары.
Практический следующий шаг - сверить документацию покрытия и базовой смазки, затем воспроизвести их последовательность нанесения на образце с подготовкой поверхности, близкой к производственной. Зафиксируйте способ нанесения, режим отверждения и результат контакта со смазкой: это даст основу для решения по конкретному узлу, а не по одному названию материала.
