Антизадирное покрытие для стали в нефтегазовом оборудовании выбирают не по названию или одному показателю, а по соответствию узлу, материалу детали, подготовке поверхности и условиям эксплуатации. Сравнить отечественную систему с импортным аналогом можно только при сопоставимых условиях нанесения и испытаний. Если составы проверяли на разных подложках или с разной подготовкой, результаты нельзя считать прямым сравнением.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают твердосмазочное покрытие для защиты от трения, задиров и коррозии. Разберем, какие параметры сопоставлять, почему фосфатирование подходит не для каждой стали и что учитывать при испытании в солевом тумане. Отдельно рассмотрим применение покрытий MODENGY без неподтвержденных сравнений с конкретными импортными продуктами.
Как сравнивать антизадирные покрытия для стали
Для корректного сравнения сначала определяют, где именно будет работать покрытие.
В нефтегазовом оборудовании твердосмазочные покрытия применяют на плашечных превенторах, крепеже платформ, клапанах датчиков давления газовых магистралей, подшипниках скольжения, торцевых уплотнениях, реечных передачах, пружинах и резьбовых соединениях. У этих деталей разные режимы трения и требования к коррозионной защите, поэтому одного общего показателя для оценки недостаточно.
Затем фиксируют материал детали. Результат для углеродистой стали нельзя автоматически переносить на нержавеющую сталь: различия в свойствах поверхности влияют на подготовку и адгезию. Важно также учитывать, наносится ли покрытие непосредственно на металл или на предварительно обработанную поверхность. Если в системе есть подслой или верхнее покрытие, эти этапы должны быть одинаковыми в сравниваемых вариантах.
При подборе замены импортного покрытия сравнивают не только назначение систем. Необходимо уточнить тип подложки, способ очистки и подготовки, толщину покрытия, наличие промасливания или верхнего слоя, а также условия испытаний. Без этих данных нельзя обоснованно заключить, что одна система обеспечивает тот же результат, что и другая. Если доступно только общее описание без протоколов испытаний и требований к нанесению, корректнее говорить о кандидатах для проверки, а не о подтвержденной эквивалентности.
Практический порядок сравнения:
- Зафиксировать материал детали и назначение узла.
- Сверить требования к подготовке поверхности для каждой системы.
- Сопоставить толщину слоя и наличие дополнительных слоев или пропитки.
- Проверить, при каких условиях проводились испытания.
- Подтвердить результат на деталях или образцах из нужного материала.
Такой подход особенно важен для резьбовых соединений, подшипников скольжения и других узлов, где одновременно имеют значение трение, коррозия, нагрузки, вибрация и возможность сборки или разборки. Название покрытия само по себе этих характеристик не подтверждает.
Твердосмазочное покрытие для нефтегазовой отрасли: требования к узлу
Твердосмазочное покрытие нефтегазовое оборудование защищает от коррозии и помогает снизить трение в узлах, где применение обычной жидкой смазки не решает задачу или требует отдельной оценки.
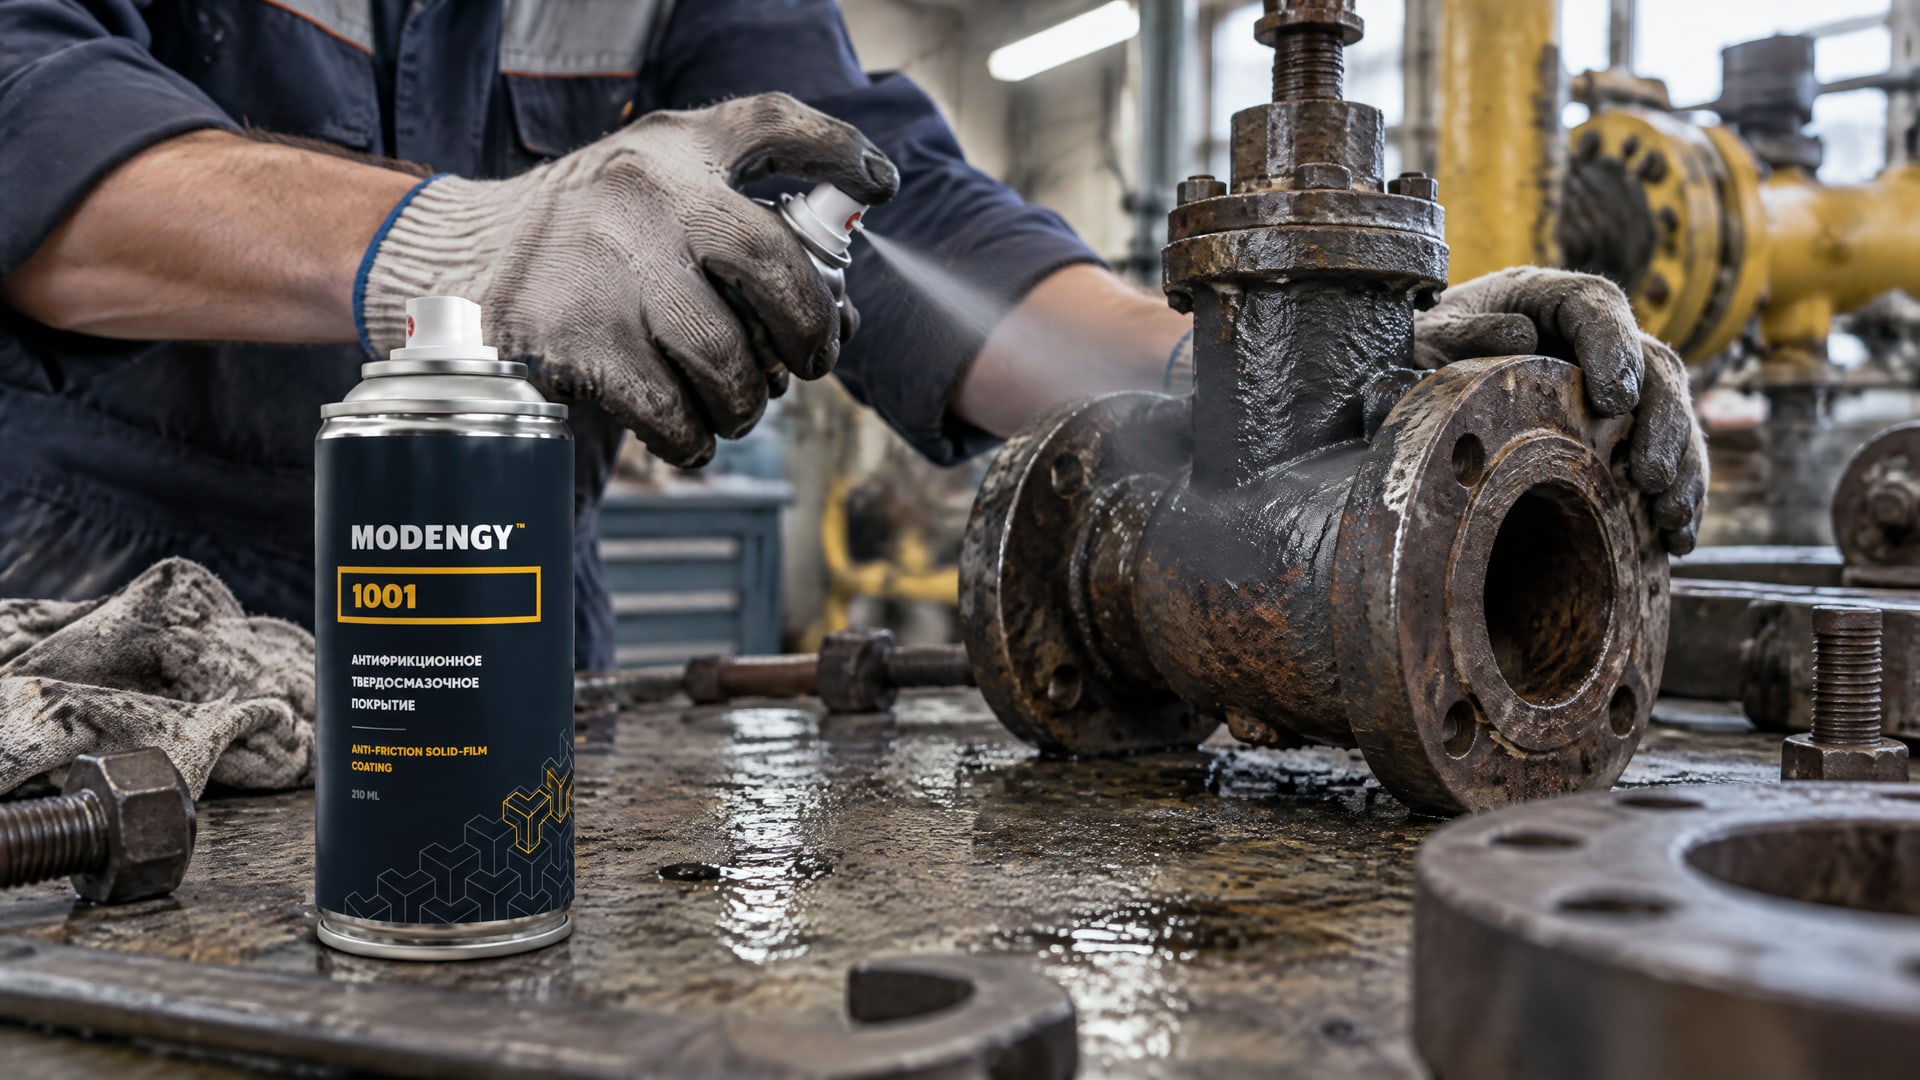
В отраслевом перечне таких узлов указаны крепеж платформ, клапаны датчиков давления, реечные передачи, пружины и резьбовые соединения, а также элементы превенторов, уплотнений и подшипников скольжения. Этот список показывает разнообразие условий, но не означает, что одно покрытие одинаково подходит для всех деталей.
Для резьбового соединения важно оценить поведение покрытия при сборке и разборке. Для подшипника скольжения важен режим контакта поверхностей, а для детали оборудования, работающей во влажной и коррозионно-активной среде, отдельно проверяют защиту от коррозии. Нагрузки и вибрация также входят в перечень факторов выбора. Поэтому техническое задание на покрытие стоит составлять от конкретного узла, а не от формулировки «для нефтегаза».
Отдельно рассматривают риск фреттинга, вымывания смазочной составляющей и затрудненного холодного пуска. Эти условия требуют проверки на реальной паре материалов и при характерном для узла режиме работы. Одно лишь указание на наличие твердой смазки в составе не подтверждает результат в каждом из этих режимов.
Когда для узла требуется покрытие на основе дисульфида молибдена, MODENGY 1001 рассматривают как один из вариантов антифрикционной защиты от износа и коррозии. Перед применением важно соотнести его с материалом детали и подготовкой поверхности, а также подтвердить, что выбранная система отвечает требованиям конкретного узла. Такой подбор снижает риск переноса решения с другой детали, где режим трения и условия эксплуатации могли отличаться.
Линейка антифрикционных покрытий MODENGY включает решения для подбора замены импортных систем на разных узлах трения нефтегазового оборудования. При выборе оценивают не только задачу защиты от задиров и коррозии, но и совместимость с материалом и технологией подготовки поверхности. Для инженерного сравнения нужны условия нанесения и сопоставимые результаты испытаний; само позиционирование продукта как замены не заменяет такую проверку.
Фосфатирование нержавеющей стали: ограничения подготовки поверхности
Фосфатирование стали представляет собой химическое формирование на поверхности слоя нерастворимых фосфатов железа, цинка или марганца.
Такой слой используют как подслой для улучшения адгезии либо как технологическую подготовку перед нанесением покрытия. Для чугуна, углеродистых и низколегированных сталей классическое фосфатирование применяют чаще, чем для высоколегированных и аустенитных нержавеющих сталей.
Причина ограничения связана с пассивной оксидной пленкой нержавеющей стали. Она затрудняет формирование стандартного фосфатного слоя, поэтому результат для обычной стали нельзя считать подтверждением пригодности той же технологии для нержавейки. В рекомендациях для нержавеющей стали чаще рассматривают пассивирование, специальные праймеры и другие конверсионные системы. Для повышения адгезии могут применяться цирконий- или силансодержащие составы.
В одном из описаний конверсионной обработки нержавеющей стали указан тонкий слой толщиной 0,1–0,5 мкм. Это значение относится к описанной там технологии, а не является универсальным параметром для всех покрытий и способов подготовки. Традиционные железофосфатные системы на нержавейке могут работать слабее; возможность их применения следует сверять с технической документацией на конкретное покрытие.
Для фосфатирования в зависимости от состава раствора приводятся температуры ванны 60–98 °C и выдержка 10–40 минут. Для старых промышленных режимов указана температура около 96–98 °C. Эти параметры описывают режимы обработки, но не подтверждают качество адгезии готового антифрикционного покрытия на любой детали.
Перед обработкой поверхность очищают от жиров, окалины, ржавчины и остатков предыдущих покрытий. Обезжиривание и промывка обязательны: загрязнения мешают стабильной подготовке поверхности. Если фосфатирование используется как подслой, дополнительно проверяют его совместимость с последующим покрытием и требования к адгезии. Сам факт образования фосфатной пленки не означает, что итоговая система обеспечит долговременную коррозионную защиту.
Испытание в солевом тумане: как получить сопоставимые результаты
Испытание в солевом тумане помогает оценить поведение системы в заданных условиях, но не дает достаточных оснований для выбора покрытия само по себе.
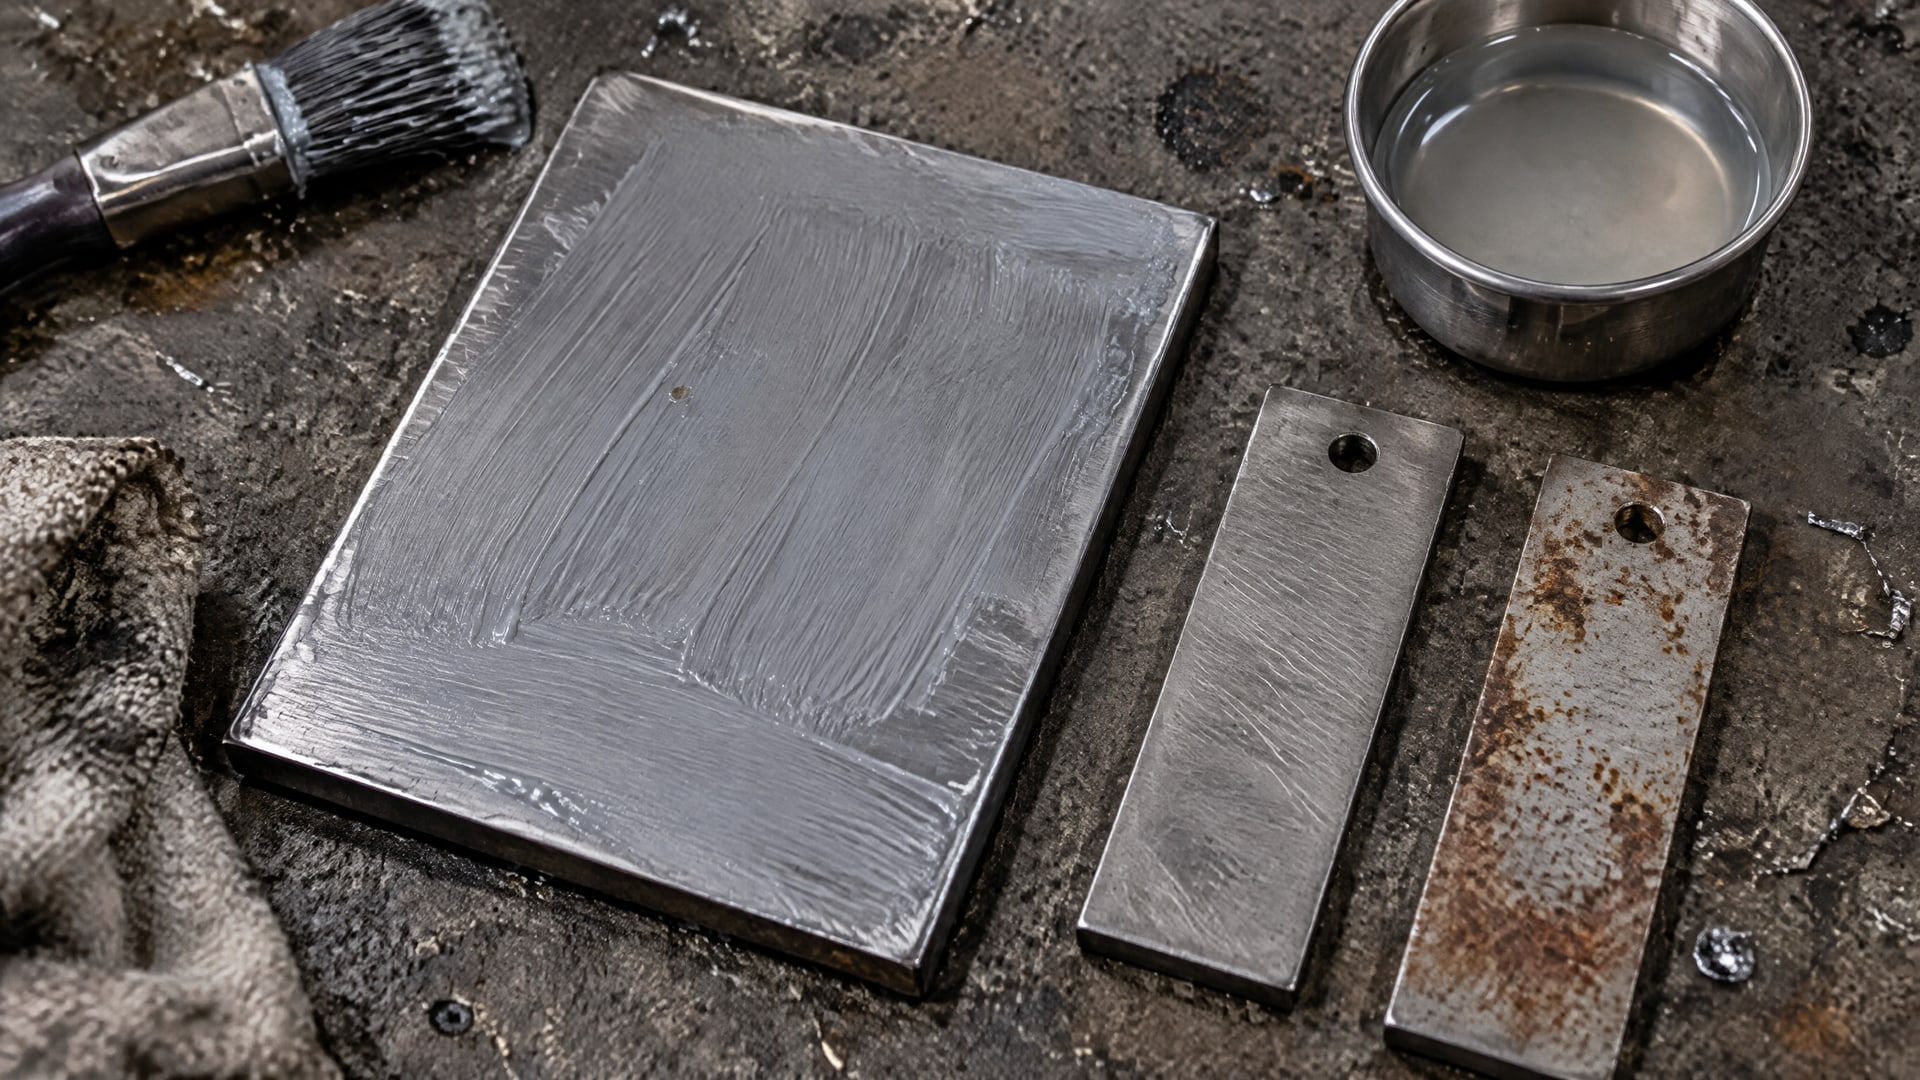
Для сравнения важно знать, на каком материале проводили испытание, как подготовили образцы, какой была толщина покрытия и присутствовал ли верхний слой или промасливание. Если хотя бы один из этих параметров отличается, результаты следует трактовать с осторожностью.
Особенно важно не смешивать в одной таблице данные по разным подложкам. Покрытие на углеродистой стали и та же система на нержавейке могут показать разные результаты из-за особенностей поверхности и подготовки. Аналогично, фосфатированный образец с дополнительным верхним слоем нельзя напрямую сравнивать с образцом, где фосфатный слой оставили без дополнительной защиты.
Фосфатирование часто служит предварительной обработкой для улучшения адгезии краски или порошкового покрытия. Для долговременной защиты фосфатированный слой обычно дополняют верхним покрытием или промасливанием. Поэтому при испытании нужно фиксировать всю систему целиком, а не только один этап обработки. Иначе невозможно понять, какой именно элемент обеспечил полученный результат.
Перед сравнением результатов испытаний составляют перечень обязательных условий:
- Материал и состояние подложки.
- Способ обезжиривания и удаления окалины.
- Наличие фосфатирования, праймера или другого подслоя.
- Толщина покрытия и способ ее контроля.
- Наличие верхнего покрытия или промасливания.
- Условия испытания и критерии оценки результата.
Не следует переносить результаты испытания в солевом тумане на срок службы узла без дополнительных данных. Такое испытание характеризует поведение образца в заданной процедуре, но не воспроизводит автоматически трение, вибрацию, нагрузку и циклы сборки или разборки. Для нефтегазового оборудования лабораторное сравнение дополняют проверкой соответствия условиям конкретного узла.
Как подобрать замену импортного покрытия
Замена импортного покрытия начинается с определения требований к детали, а не с поиска продукта с похожим названием.
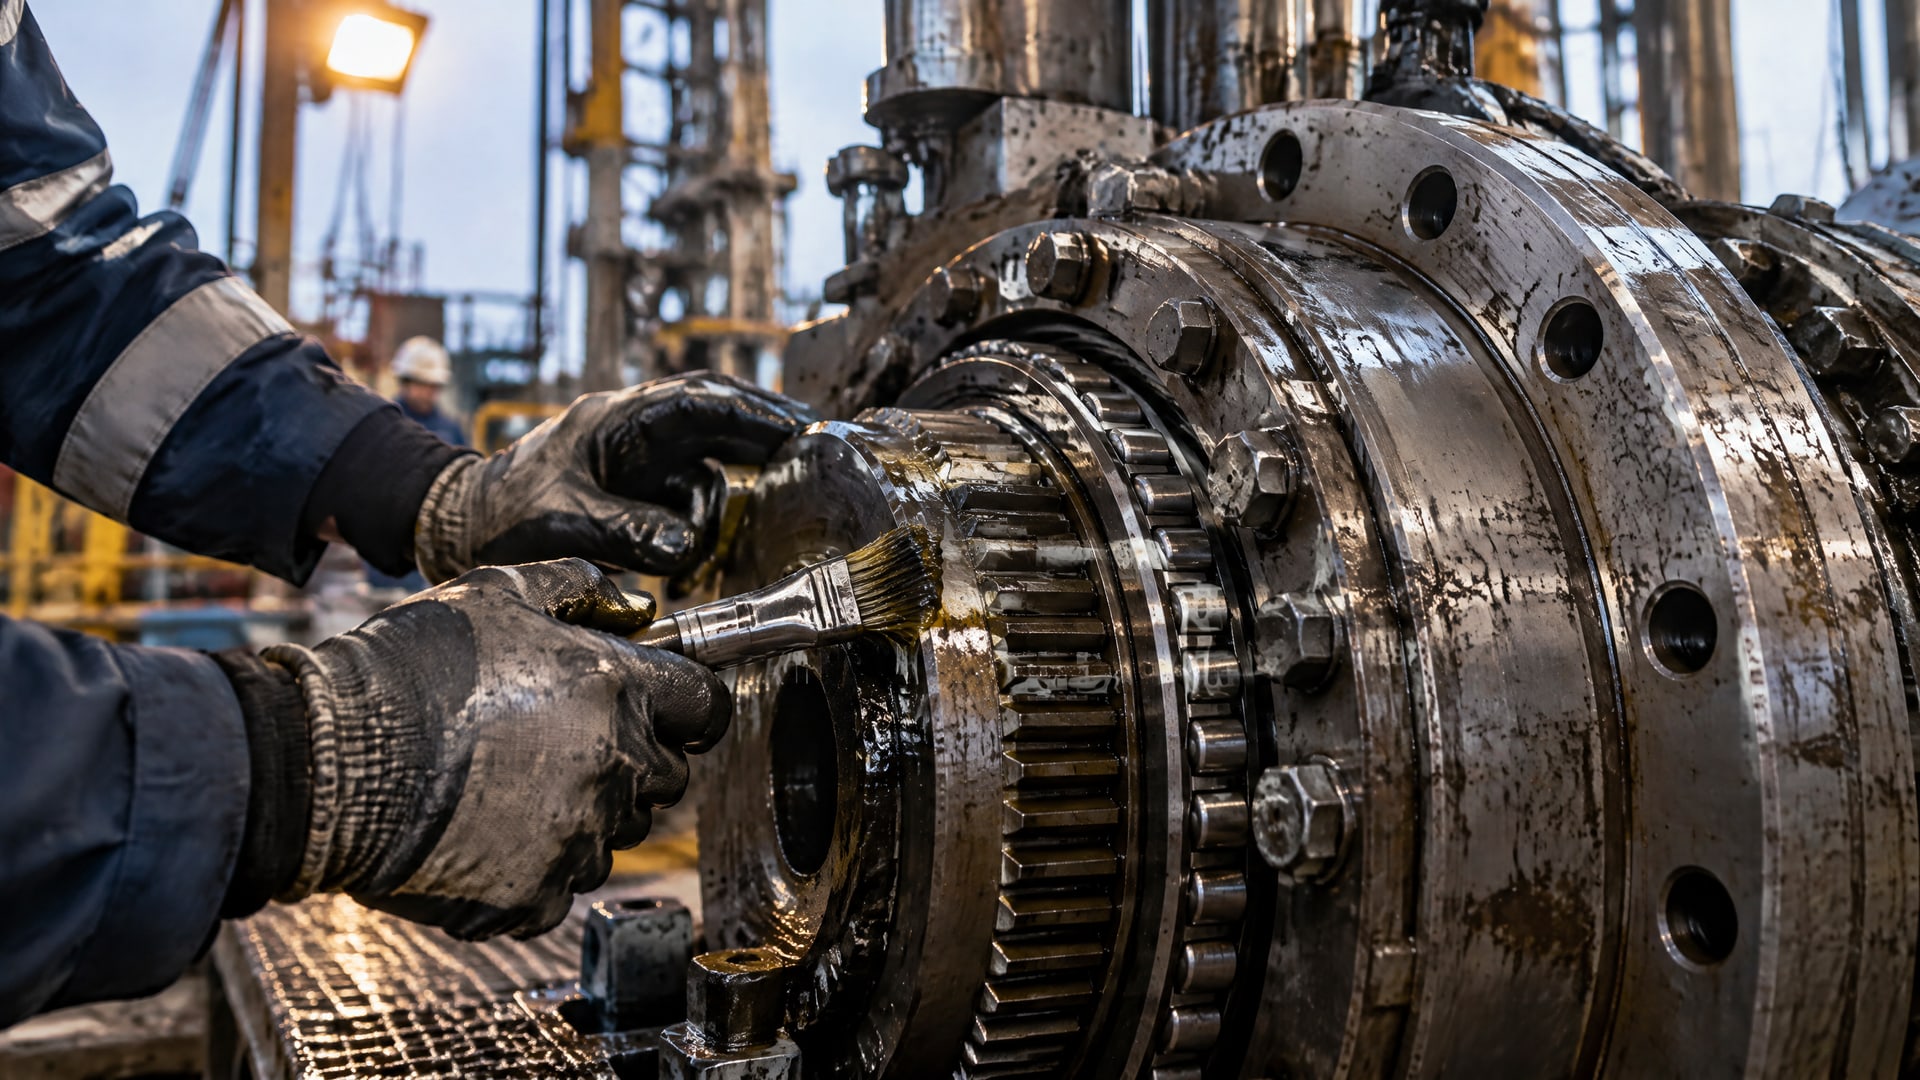
Инженеру нужно установить материал основы, режим контакта, необходимость защиты от коррозии и ограничения по нанесению. Снабженцу важно получить спецификацию, по которой можно сравнить доступные системы без предположения, что совпадение назначения означает одинаковые эксплуатационные свойства.
Если покрытие требуется для стальной детали, сначала проверяют пригодность выбранной подготовки поверхности. Для углеродистой или низколегированной стали может рассматриваться классическое фосфатирование, но необходимость дополнительного верхнего слоя или промасливания зависит от требований к коррозионной защите. Для нержавеющей стали стандартное фосфатирование не следует назначать автоматически: нужно проверить документацию на покрытие и технологию подготовки.
Далее сопоставляют систему с условиями работы узла. Для соединений, подверженных вибрации и нагрузкам, оценивают поведение покрытия при сборке и разборке. Для деталей с трением проверяют соответствие режиму контакта. Если есть риск вымывания или фреттинга, это условие включают в план испытаний. В результате сравнение охватывает не только коррозионную стойкость, но и работу покрытия в реальных эксплуатационных сценариях.
В технической документации или запросе поставщику полезно зафиксировать:
- Материал детали и требуемую подготовку поверхности.
- Назначение узла и характер контакта.
- Требования к защите от коррозии и снижению трения.
- Наличие подслоя, верхнего покрытия или промасливания.
- Условия, по которым будут сопоставлять результаты испытаний.
Если данных для прямого сравнения нет, следующий разумный шаг - согласовать пробное нанесение и испытания на образцах из нужного материала. Такой порядок позволяет оценить систему в заданной конфигурации и избежать вывода об эквивалентности только на основании общего описания продукта.
Часто задаваемые вопросы
Можно ли сравнивать покрытия только по испытанию в солевом тумане?
Нет. Для интерпретации результата нужны сведения о подложке, подготовке поверхности, толщине слоя и наличии верхнего покрытия или промасливания. Если условия различались, результаты не дают прямого сравнения систем. Кроме того, солевой туман не воспроизводит автоматически трение, вибрацию, нагрузку и сборку или разборку узла.
Подходит ли фосфатирование для нержавеющей стали?
Стандартное фосфатирование нельзя автоматически считать подходящим для нержавеющей стали. Пассивная оксидная пленка затрудняет формирование фосфатного слоя, а традиционные железофосфатные системы могут работать слабее. Перед применением сверяются с технической документацией на покрытие и рассматривают рекомендованные для конкретного материала способы подготовки.
Достаточно ли фосфатного слоя для долговременной защиты от коррозии?
Обычно нет. Фосфатирование часто применяют как подслой для улучшения адгезии или как подготовительный этап, а для долговременной коррозионной стойкости используют верхнее покрытие или промасливание. Окончательный выбор зависит от материала детали, условий эксплуатации и совместимости всех слоев системы.
Что важнее при нанесении покрытия: состав или подготовка поверхности?
Оба фактора важны, но качество подготовки напрямую влияет на работу системы. Поверхность перед обработкой очищают от жиров, окалины, ржавчины и остатков покрытий, затем обезжиривают и промывают. При этом даже корректная подготовка не подтверждает пригодность покрытия без проверки его совместимости с материалом и режимом работы узла.
Заключение
Антизадирное покрытие для стали сравнивают по назначению узла, материалу детали, подготовке поверхности, толщине системы и условиям испытаний. Для нержавеющей стали нельзя без проверки переносить технологию фосфатирования, применяемую для обычных сталей. А результат испытания в солевом тумане имеет смысл только вместе с данными о подложке и полной конфигурации покрытия.
Следующий шаг для инженера или снабженца - подготовить спецификацию узла и запросить данные о подготовке поверхности, слоях покрытия и сопоставимых испытаниях. Если прямых данных нет, согласовать проверку на образцах из материала детали и в конфигурации, соответствующей будущему применению.
