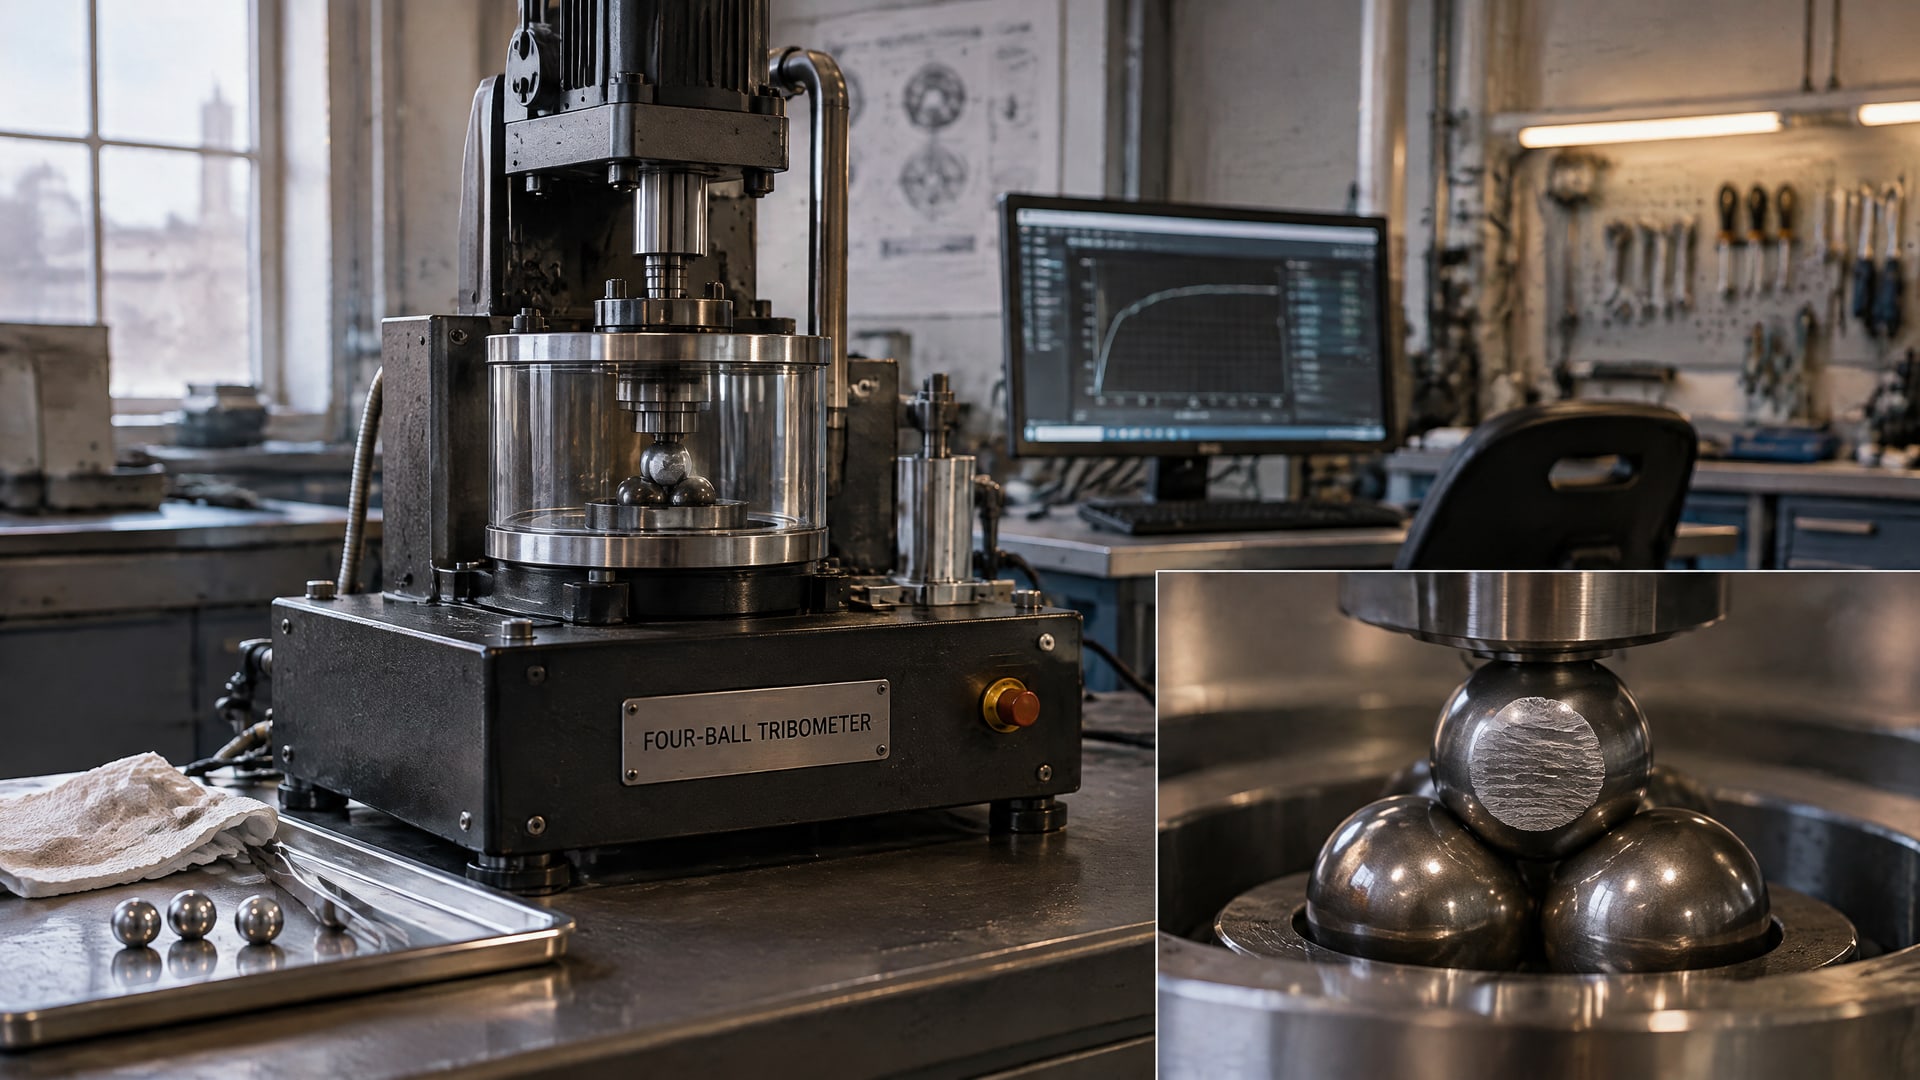
Универсальной прямой зависимости между нагрузкой сваривания и диаметром пятна износа нет. Это связанные, но разные показатели: пятно характеризует износ при заданной нагрузке, а нагрузка сваривания показывает предел противозадирной способности смазочного материала. Поэтому небольшой диаметр пятна сам по себе не доказывает, что смазка выдержит более высокую нагрузку до сваривания.
Инженерам, техническим специалистам и закупщикам важно учитывать оба параметра и проверять методику испытания. В статье разберем, что именно измеряют по ГОСТ 9490-75 и ASTM D2783, как интерпретировать результаты и почему наличие противозадирной присадки в масле не позволяет оценить его свойства по одному числу.
Что показывают нагрузка сваривания и диаметр пятна износа
Нагрузка сваривания смазки и диаметр пятна износа часто приводятся рядом в результатах испытаний на четырехшариковой машине.
Это не делает их взаимозаменяемыми. Первый параметр описывает предельное поведение смазочного материала при росте нагрузки, второй показывает размер следа износа на шариках при определенном режиме испытания.
По ГОСТ 9490-75 нагрузка сваривания - это наименьшая нагрузка, при которой машина автоматически останавливается при достижении момента трения (1180 ± 25) Н·см либо происходит сваривание шариков. Для ряда смазочных материалов, если сваривания не наблюдается, за нагрузку сваривания могут принять нагрузку, при которой средний диаметр пятна достигает 3 мм или более. Это частный способ определить показатель по стандарту, а не доказательство прямой зависимости между двумя параметрами.
Показатель износа по ГОСТ 9490-75 определяют при постоянной нагрузке. Основная нагрузка для этого испытания составляет 196 Н (20 кгс). Результат отвечает на вопрос о размере пятна при заданном воздействии, но не заменяет испытание, в котором нагрузку повышают до сваривания.
Для чтения протокола полезно разделять показатели по смыслу:
- Диаметр пятна износа - размер следа на шариках при указанной нагрузке.
- Нагрузка сваривания - предел, связанный с возникновением сваривания или достижением установленного критерия остановки.
- Нагрузка, при которой получено пятно, - условие, без которого значение диаметра нельзя интерпретировать.
Следовательно, сравнение двух чисел имеет смысл только с учетом процедуры и режима каждого испытания. Маленькое пятно при 196 Н говорит о поведении материала в этом режиме, но не устанавливает, при какой нагрузке произойдет сваривание. И наоборот, высокая нагрузка сваривания не сообщает автоматически, каким будет пятно при отдельной постоянной нагрузке.
Как проводится испытание смазки по ГОСТ и ASTM
Фраза «испытание смазки ГОСТ» может относиться к разным характеристикам, поэтому в протоколе важно проверить полный номер стандарта и указанный показатель.
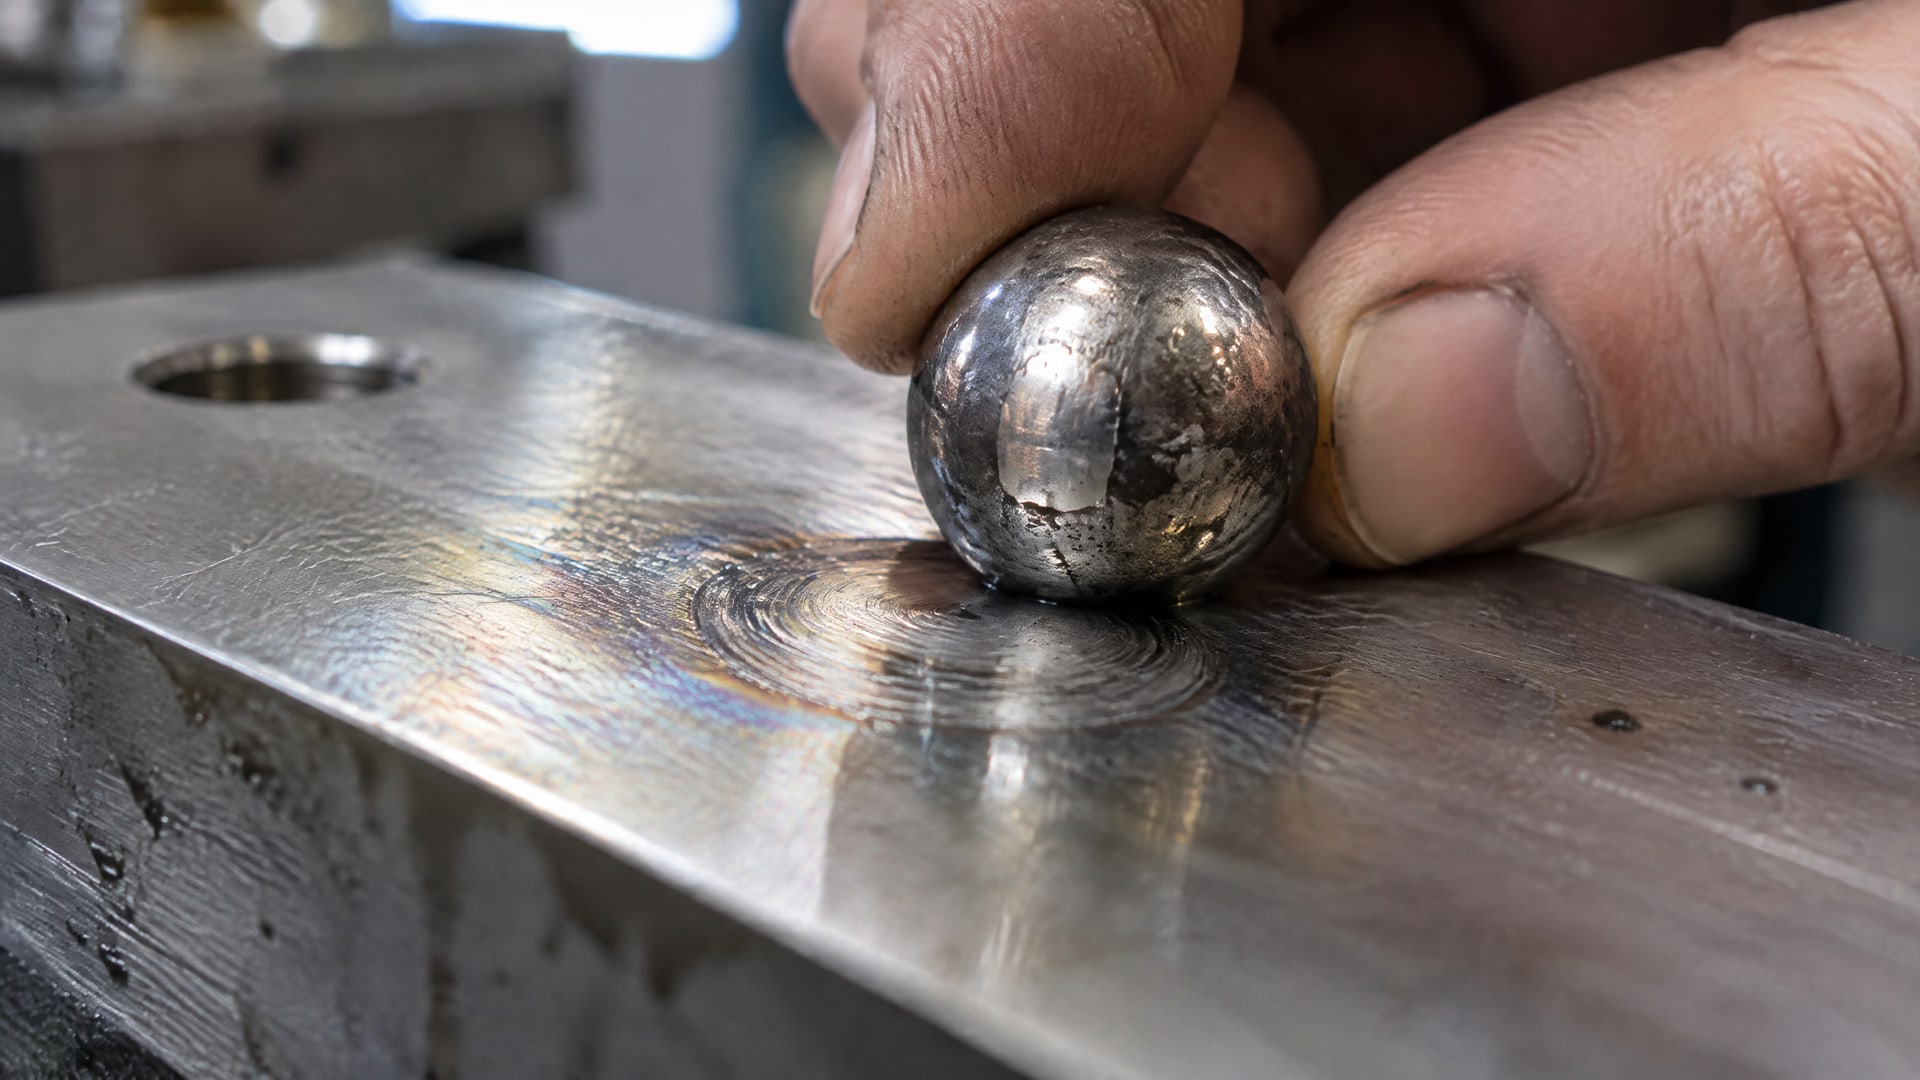
Для рассматриваемых результатов ключевой метод - ГОСТ 9490-75. В нем нагрузку сваривания связывают с моментом трения (1180 ± 25) Н·см или со свариванием шариков, а показатель износа определяют при постоянной нагрузке, основная из которых составляет 196 Н (20 кгс).
ASTM D2783 также позволяет оценить предельные противозадирные свойства и диаметр пятна износа, но задает собственные условия испытания. В методике машину и смазку испытывают при температуре от 18 до 35 °C. До точки сваривания проводят 10 испытаний на нагрузках ниже нее, а тесты выполняют сериями продолжительностью 10 секунд с повышением нагрузки до сваривания.
При ASTM D2783 средний диаметр пятна износа измеряют на неподвижных шариках при нагрузке, при которой не произошло задира или сваривания. Этот результат используют для расчета индекса нагрузки износа, а не как эквивалент точки сваривания. Значит, даже внутри одной методики следует читать названия параметров и не подменять один другим.
При сопоставлении протоколов проверьте:
- По какому стандарту получены результаты: ГОСТ 9490-75 или ASTM D2783.
- Какой показатель приведен: диаметр пятна, нагрузка сваривания или индекс нагрузки износа.
- При какой нагрузке измеряли пятно и какие условия испытания указаны.
- Проводили ли испытание до сваривания и как фиксировали предельный результат.
Разница в методах, температурах, нагрузках и времени теста влияет на интерпретацию. Поэтому цифры из двух стандартов нельзя автоматически считать сопоставимыми, даже если в протоколах встречаются одинаковые названия показателей. Для инженерного сравнения нужны результаты, полученные по одной методике в сопоставимых условиях.
Почему прямой зависимости между показателями нет
Диаметр пятна износа и нагрузка сваривания описывают разные участки поведения смазки.
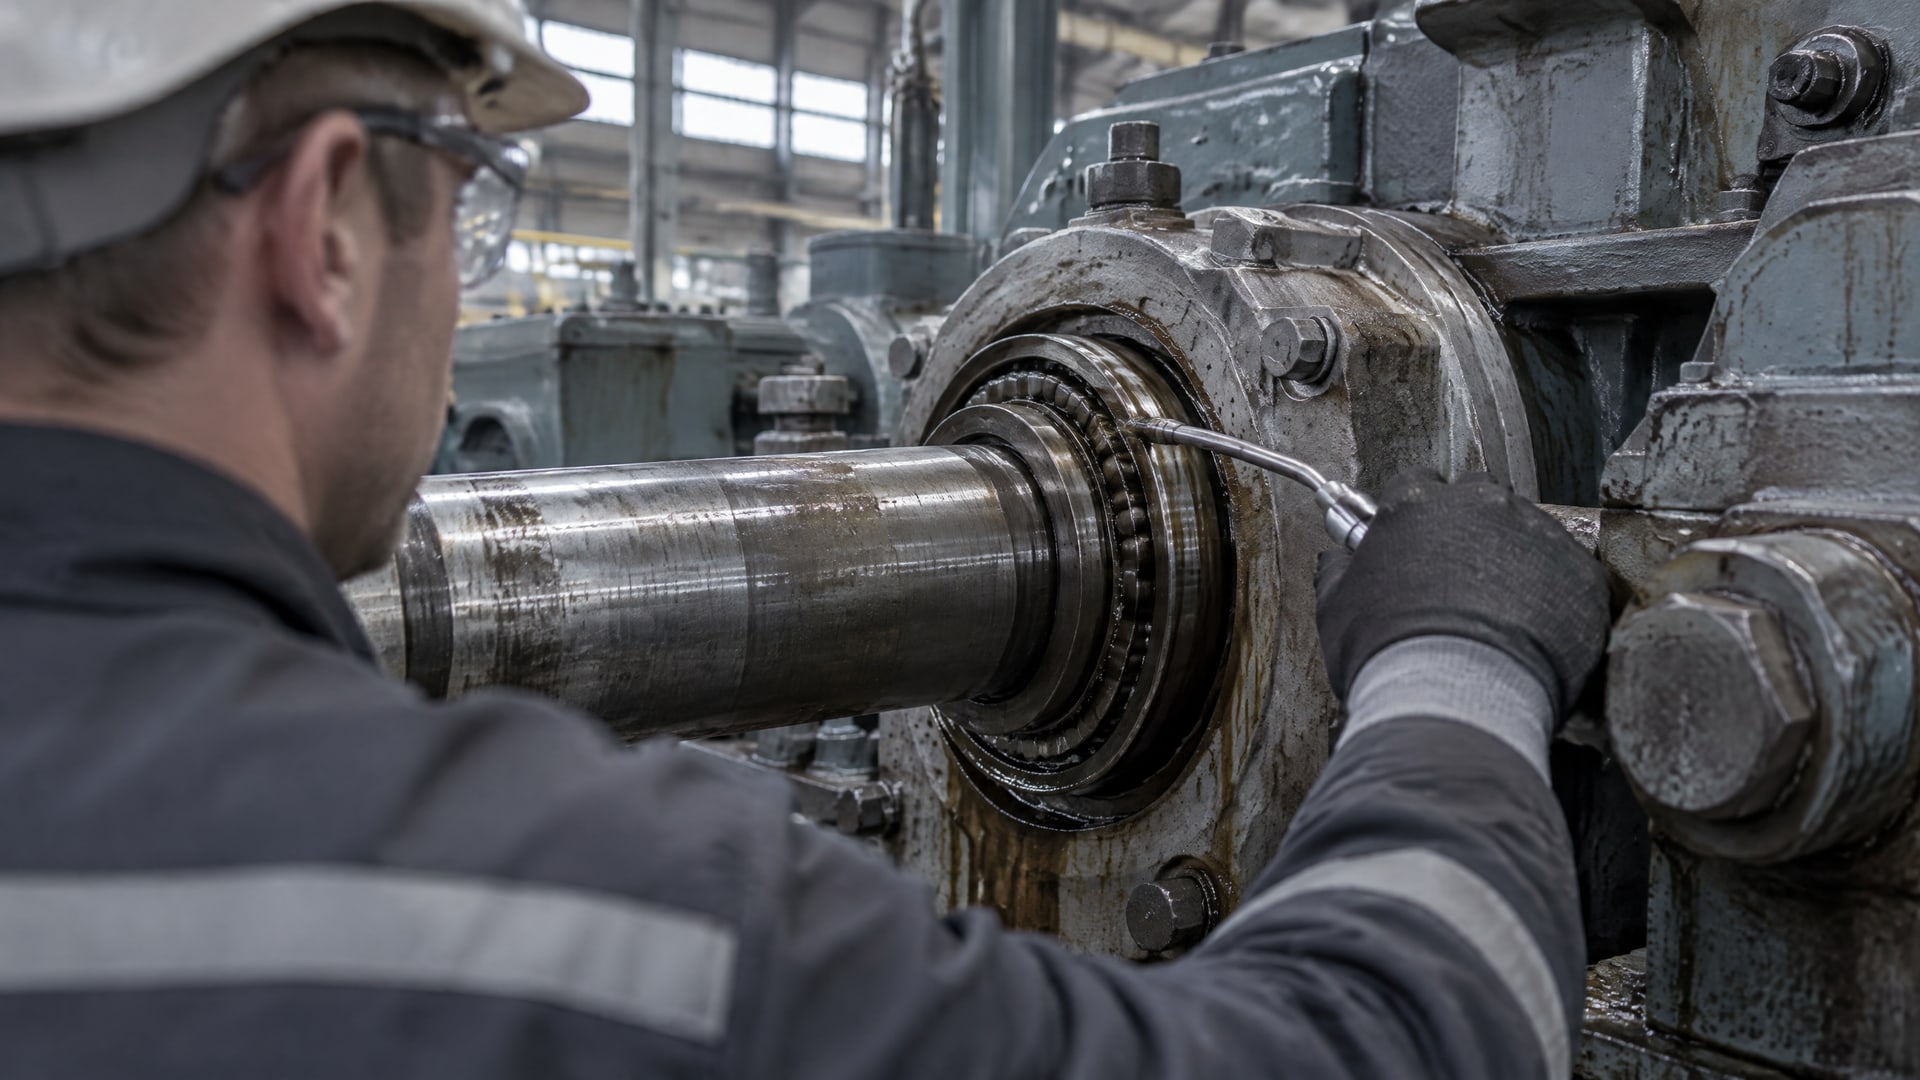
Первый показатель связан с износом при заданной нагрузке. Второй показывает, как материал ведет себя при увеличении воздействия вплоть до сваривания или достижения установленного критерия предельной нагрузки. Поэтому универсального правила «меньше пятно - выше нагрузка сваривания» нет.
Один и тот же образец может дать небольшое пятно при испытании на постоянной нагрузке и при этом не показать наибольшую нагрузку сваривания среди сравниваемых материалов. Обратное также нельзя вывести по одному числу: высокая нагрузка сваривания не гарантирует минимальный износ в другом режиме. Это не противоречие, а следствие того, что тесты фиксируют разные свойства и работают с разными условиями.
На результаты влияют базовое масло и химия присадки. Противозадирная присадка в масле может влиять на поведение состава при высоких нагрузках, но одного факта ее наличия недостаточно для вывода о размере пятна или предельном результате. Значение имеет итоговый состав и то, как он проявляет себя в конкретном испытании.
В частности, при обсуждении присадок с серой не стоит считать само наличие серы гарантией более высокой противозадирной способности. Такие компоненты могут усиливать соответствующие свойства, но оценивать нужно результаты испытаний и совместимость состава с узлом и требованиями производителя. Иными словами, фраза «противозадирная присадка трансмиссионное масло сера» не описывает результат: его показывают данные, полученные по определенной методике.
Практический вывод для выбора прост: диаметр пятна износа помогает оценить износ при конкретной нагрузке, а нагрузка сваривания - противозадирное поведение на пределе. Для тяжелонагруженных передач нельзя опираться только на пятно, как и для оценки износа недостаточно одной нагрузки сваривания.
Как выбирать масло с противозадирными присадками
Выбор начинают не с поиска максимального числа в паспорте, а с условий работы узла.
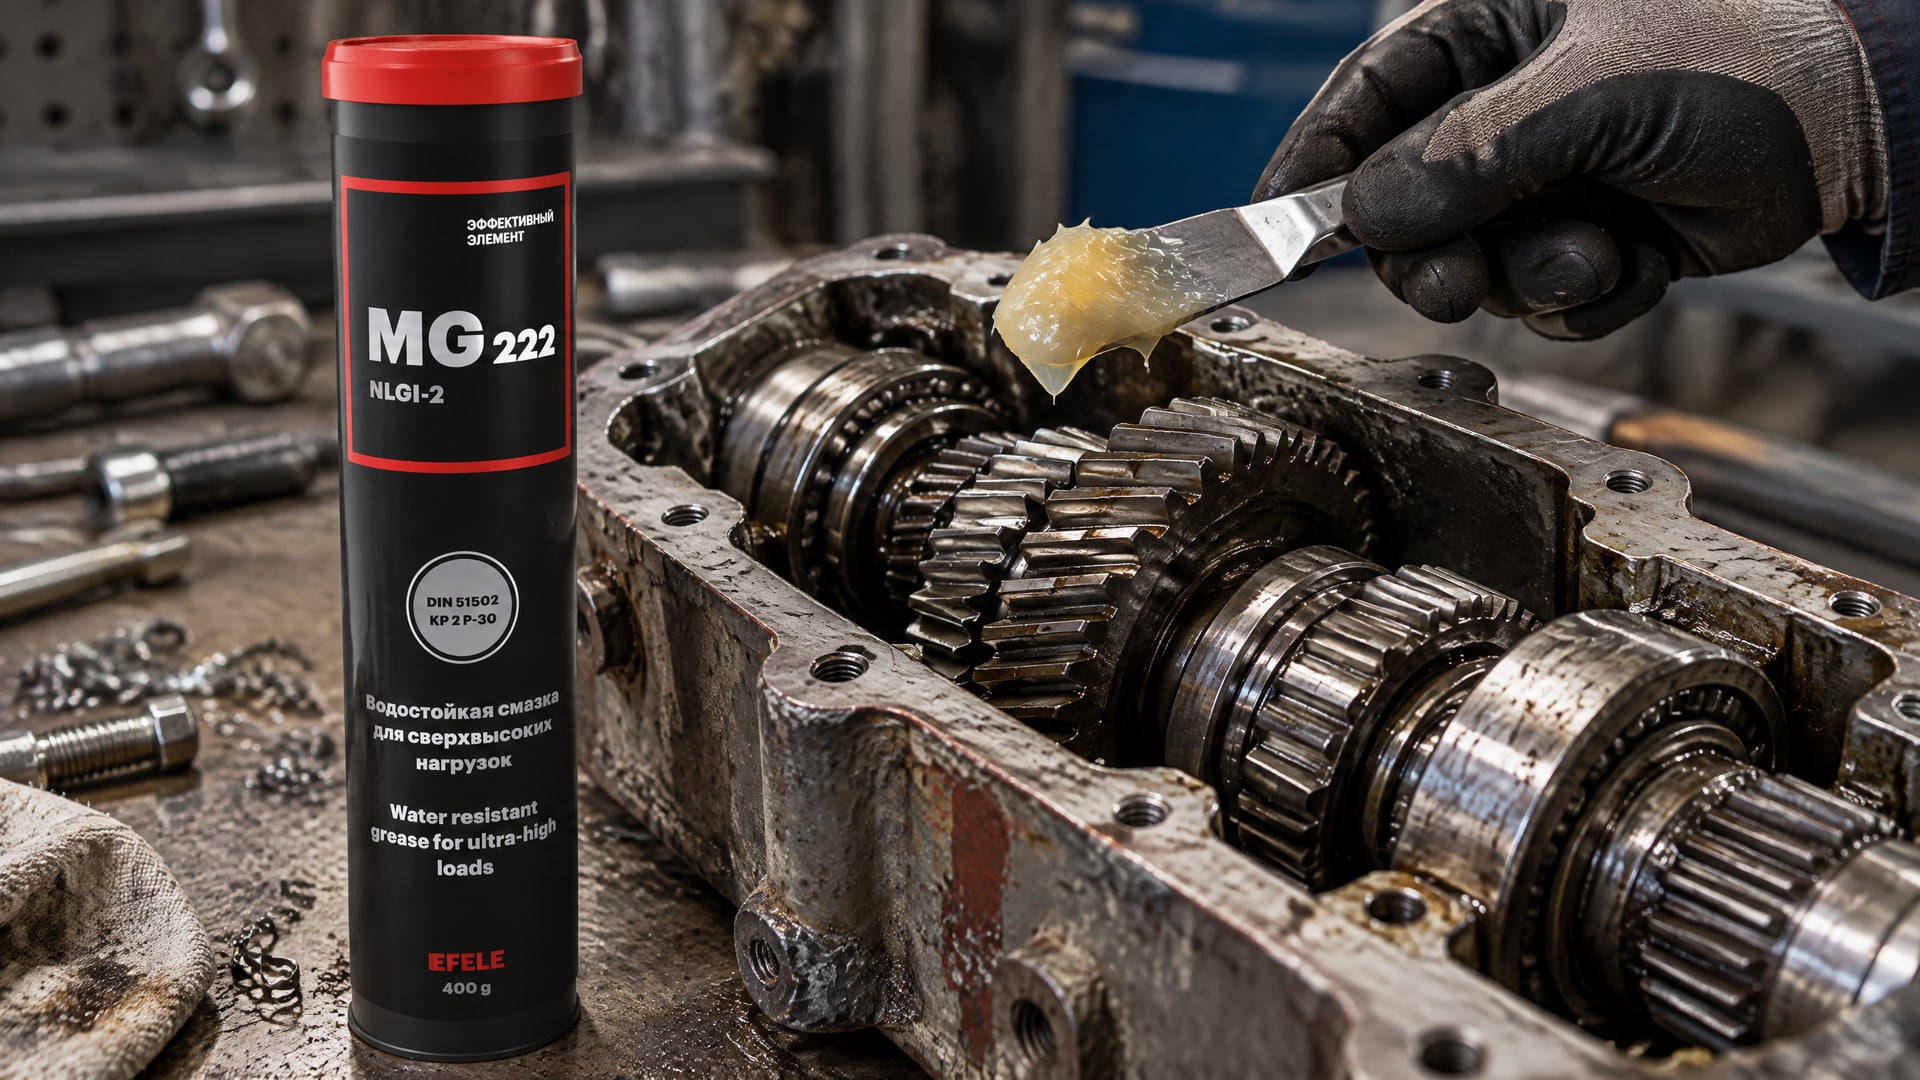
Для редуктора, гипоидной передачи или другого тяжелонагруженного контакта важно учитывать противозадирные свойства и нагрузку сваривания. Если задача связана с оценкой износа при заданном режиме, нужно смотреть на диаметр пятна и нагрузку, при которой его получили.
Также следует учитывать требования производителя оборудования и совместимость масла с конструкцией и режимом эксплуатации. Разные базовые масла и пакеты присадок могут давать разные результаты. Поэтому нельзя переносить вывод об одном составе на все масла с противозадирными компонентами или считать, что любая противозадирная присадка в моторное масло одинаково полезна для любого узла.
В документации на редукторные масла EFELE SO-760 VG-68 указаны синтетическая основа и пакет противоизносных и противозадирных присадок. Это характеристика состава, но не замена протоколу испытаний: для сравнения с другим маслом нужны значения показателей и сведения о методике, по которой их получили.
EFELE SO-760 VG-68: синтетическое редукторное масло; пакет противоизносных и противозадирных присадок.
При работе с пластичными смазками также полезно отделять общие данные о продукте от результатов конкретного испытания. Для EFELE MG-222 указана нагрузка сваривания более 6300 Н и водостойкость. Это значение следует интерпретировать только в контексте метода, по которому его получили: сравнивать его напрямую с цифрами из протокола другого стандарта без подтверждения сопоставимости некорректно.
EFELE MG-222: нагрузка сваривания более 6300 Н; водостойкая пластичная смазка.
Для закупщика и инженера практичный порядок проверки таков:
- Сверить требования узла и производителя оборудования.
- Уточнить стандарт и условия, по которым получены значения нагрузки сваривания и диаметра пятна.
- Сопоставить показатели отдельно, не выводя один из другого.
- Проверить состав и назначение смазочного материала для конкретного узла.
Такой подход помогает избежать выбора по одному впечатляющему числу. Он также позволяет обсуждать с поставщиком не абстрактную «силу присадки», а проверяемые параметры и применимость смазочного материала.
Как читать результаты испытаний и сравнивать смазки
При сравнении продуктов сначала выпишите значения вместе с обозначениями показателей.
Формулировки «нагрузка сваривания», «диаметр пятна износа» и «индекс нагрузки износа» относятся к разным характеристикам. Если в карточке товара приведено только число без стандарта, единиц измерения и условий испытания, по нему нельзя надежно оценить сопоставимость продуктов.
Затем проверьте методику. По ГОСТ 9490-75 нагрузка сваривания связана с моментом трения (1180 ± 25) Н·см или свариванием шариков, а показатель износа определяют при постоянной нагрузке, основная из которых равна 196 Н (20 кгс). В ASTM D2783 тесты для определения предельного результата продолжаются по 10 секунд; перед свариванием выполняют 10 испытаний ниже точки сваривания, а испытание проводят при температуре от 18 до 35 °C. Эти детали важны: одинаковая подпись показателя еще не гарантирует одинаковый режим.
Удобно свести данные в таблицу:
| Что сравнивают | Что показывает | Что нужно проверить |
|---|---|---|
| Диаметр пятна износа | Износ при конкретной нагрузке | Нагрузку, стандарт и единицы измерения |
| Нагрузка сваривания | Предельное противозадирное поведение | Критерий определения и методику |
| Индекс нагрузки износа | Расчетный показатель по данным испытаний | Стандарт и исходные измерения |
Результаты разных стандартов лучше не ставить в один рейтинг без оговорок. ГОСТ 9490-75 и ASTM D2783 используют собственные процедуры и условия, поэтому для обоснованного сравнения предпочтительны протоколы, полученные по одному стандарту. Если это невозможно, укажите различия методов и не трактуйте разницу между числами как прямое преимущество одного продукта.
Итоговая оценка должна отвечать на техническую задачу. При износе в умеренном режиме важен диаметр пятна при сопоставимой нагрузке; для тяжелых контактов важнее данные о противозадирных свойствах и нагрузке сваривания. Ни один из этих параметров не заменяет требования к вязкости масла, назначению продукта или совместимости с оборудованием, если они указаны производителем узла.
Часто задаваемые вопросы
Если диаметр пятна износа меньше, нагрузка сваривания выше?
Не обязательно. Малый диаметр пятна обычно указывает на меньший износ при конкретной нагрузке, тогда как нагрузка сваривания описывает предельное противозадирное поведение. Эти параметры измеряют отдельно. Для вывода о свойствах смазки нужны оба результата, а также сведения о стандарте и условиях испытания.
Что важнее для выбора: нагрузка сваривания или пятно износа?
Зависит от узла и режима работы. Для тяжелонагруженных передач и контактов с риском задира важно оценивать противозадирные свойства и нагрузку сваривания. Для анализа износа при заданной нагрузке полезен диаметр пятна. Ни один показатель не заменяет другой, поэтому решение принимают по совокупности данных и требований оборудования.
Можно ли сравнивать результаты ГОСТ 9490-75 и ASTM D2783?
Без учета методики напрямую сравнивать их некорректно. ГОСТ 9490-75 и ASTM D2783 задают разные процедуры и условия испытаний. Например, ASTM D2783 предусматривает 10-секундные тесты и испытание при температуре от 18 до 35 °C. В протоколе нужно проверять стандарт, режим и название показателя.
Противозадирные присадки в моторное масло всегда улучшают защиту?
Нет универсального правила. Эффективность зависит от состава масла, химии присадки, узла трения и требований производителя оборудования. Наличие противозадирного компонента само по себе не подтверждает конкретный результат по нагрузке сваривания или диаметру пятна. Оценивать следует данные испытаний готового масла, а не только описание отдельной присадки.
Заключение
Нагрузка сваривания и диаметр пятна износа связаны с защитными свойствами смазки, но прямой универсальной зависимости между ними нет. Первый показатель характеризует поведение при приближении к предельному режиму, второй - износ при заданной нагрузке. Поэтому выбирать масло или смазку следует по обоим параметрам, учитывая стандарт и условия испытаний.
Практический следующий шаг - запросить протоколы с указанием ГОСТ 9490-75 или ASTM D2783, единиц измерения и режима испытания, а затем сопоставить результаты с требованиями конкретного узла. Только так можно понять, что именно показывает каждое число и подходит ли состав для реальных условий работы.
