Качество нанесения анаэробного фиксатора резьбы проверяют по соблюдению процесса и результату испытаний на сопротивление отворачиванию. Сначала контролируют подготовку деталей, место и объем дозирования, затем проверяют фиксацию на образцах или узлах по утвержденной методике. Проверять момент затяжки уже отвержденного соединения нельзя: это может повредить клеевую связь.
Статья полезна инженерам, специалистам по качеству и снабженцам, которые разрабатывают рабочие инструкции или оценивают стабильность серийной сборки. Разберем, как контролировать подготовку резьбы и нанесение состава, какие методы испытаний применяют и как отличить дефекты фиксации от допустимых особенностей процесса.
Как проверить качество нанесения анаэробного фиксатора резьбы на производстве
Анаэробные фиксаторы отверждаются при контакте с металлом и в отсутствие кислорода.
Поэтому проверка должна подтвердить не только наличие состава на детали, но и его попадание в зону, где болт и гайка соприкасаются резьбами. Если состав нанесен вне рабочей зоны, визуально крепеж может выглядеть обработанным, но это не доказывает, что после сборки сформируется нужная связь.
Для серийной сборки контроль удобно разделить на три части: состояние поверхностей, правильность нанесения и результат испытаний. Первые две части проверяют в ходе операции, пока процесс можно скорректировать. Удерживающую способность оценивают отдельно, на контрольных образцах или узлах, предусмотренных производственной инструкцией.
Что проверять в ходе операции
На рабочем месте фиксируют требования к чистоте и сухости резьбы, схему нанесения для конкретной геометрии соединения и способ дозирования. Важно определить, какой участок резьбы должен быть смочен и как оператор или система дозирования подтверждают стабильность нанесения. Для серийного производства источники рекомендуют использовать средства ручной дозировки, позволяющие стабильно подавать заданный объем состава.
Визуальный осмотр помогает заметить пропуски, загрязнения и нанесение вне рабочей зоны, но не измеряет прочность соединения. Поэтому его используют как часть контроля процесса, а не как единственное доказательство качества. Если результат должен подтверждаться испытанием, условия и критерии приемки закрепляют во внутренней инструкции или квалификационной процедуре.
Ключевой принцип проверки прост: контролировать нужно не количество состава «на глаз», а смачивание всей зоны резьбового зацепления. Избыток не компенсирует пропуски и не гарантирует правильную фиксацию после сборки.
Проверка подготовки резьбы перед нанесением фиксатора
Состояние поверхности напрямую влияет на повторяемость фиксации.
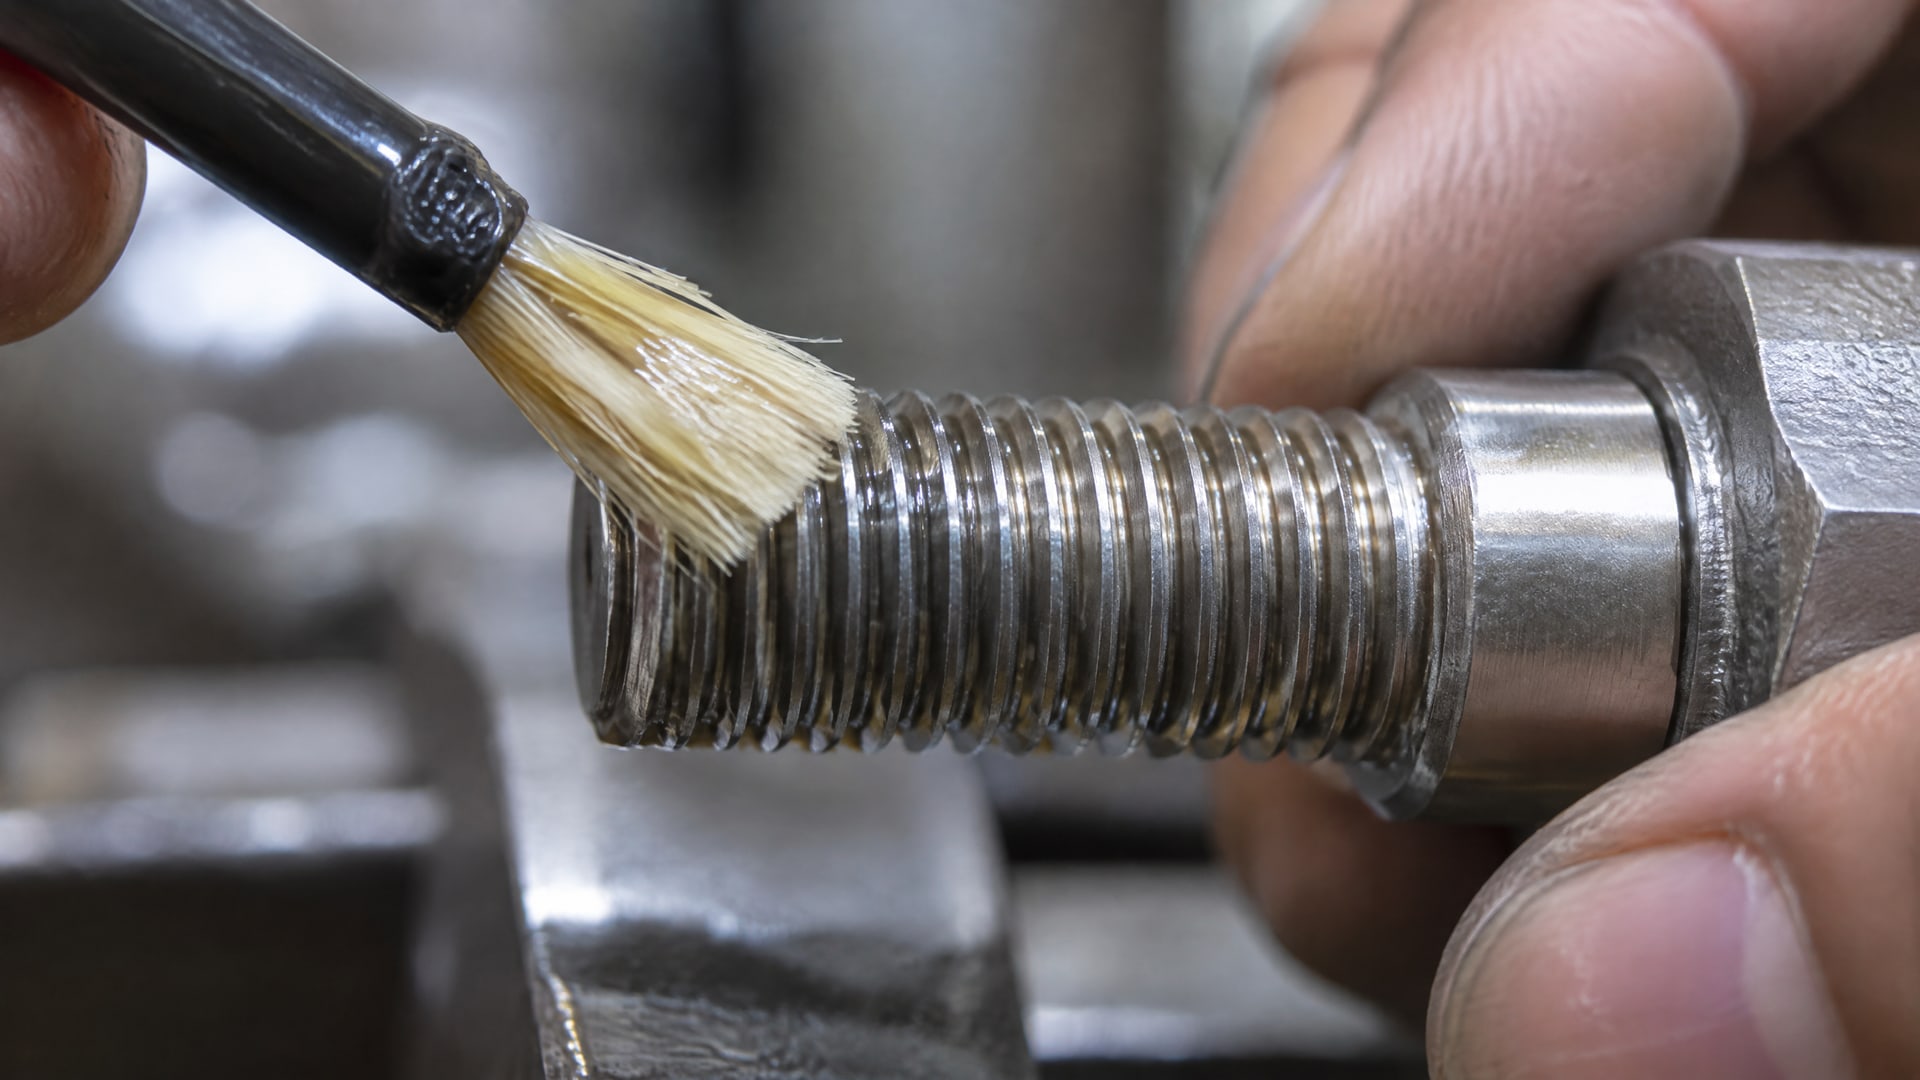
Перед нанесением резьбовое соединение должно быть чистым, сухим и свободным от масла, смазки и грязи. Остатки загрязнений мешают контакту состава с металлом и могут ухудшить итоговую удерживающую способность.
Контроль чистоты и сухости
В производственной инструкции стоит указать порядок очистки и критерий готовности детали к нанесению. Контроль проводят до дозирования: после нанесения уже нельзя надежно оценить, была ли поверхность чистой. Если на резьбе обнаружены масло, смазка или загрязнения, деталь возвращают на подготовку, а не закрывают проблему увеличением количества фиксатора.
Важно также исключить повторное загрязнение после очистки. Подготовленные детали следует брать и размещать так, чтобы рабочая резьба не контактировала с загрязненными поверхностями. На линии полезно разделить операции очистки, подготовки и нанесения, чтобы снизить риск пропуска этапа.
Температура и отверждение
Температура влияет на стабильность отверждения. При температуре нанесения ниже 5 °C один из источников рекомендует предварительно использовать праймер или активатор. При этом компонент должен быть согласован с применяемой системой и использоваться по инструкции к ней: произвольная замена праймера не подтверждает совместимость.
Не следует оценивать готовность соединения только по тому, что детали собраны. В одном техническом листе типичное время фиксации по ISO 10964 составляет около 17 минут, а указанный диапазон - 10-30 минут. Эти данные относятся к конкретному составу и условиям испытания, поэтому их нельзя автоматически переносить на любой фиксатор. Для производства ориентируются на техническую документацию выбранного материала и утвержденный режим сборки.
Как наносить фиксатор на сквозную и глухую резьбу
Схема нанесения зависит от геометрии соединения.
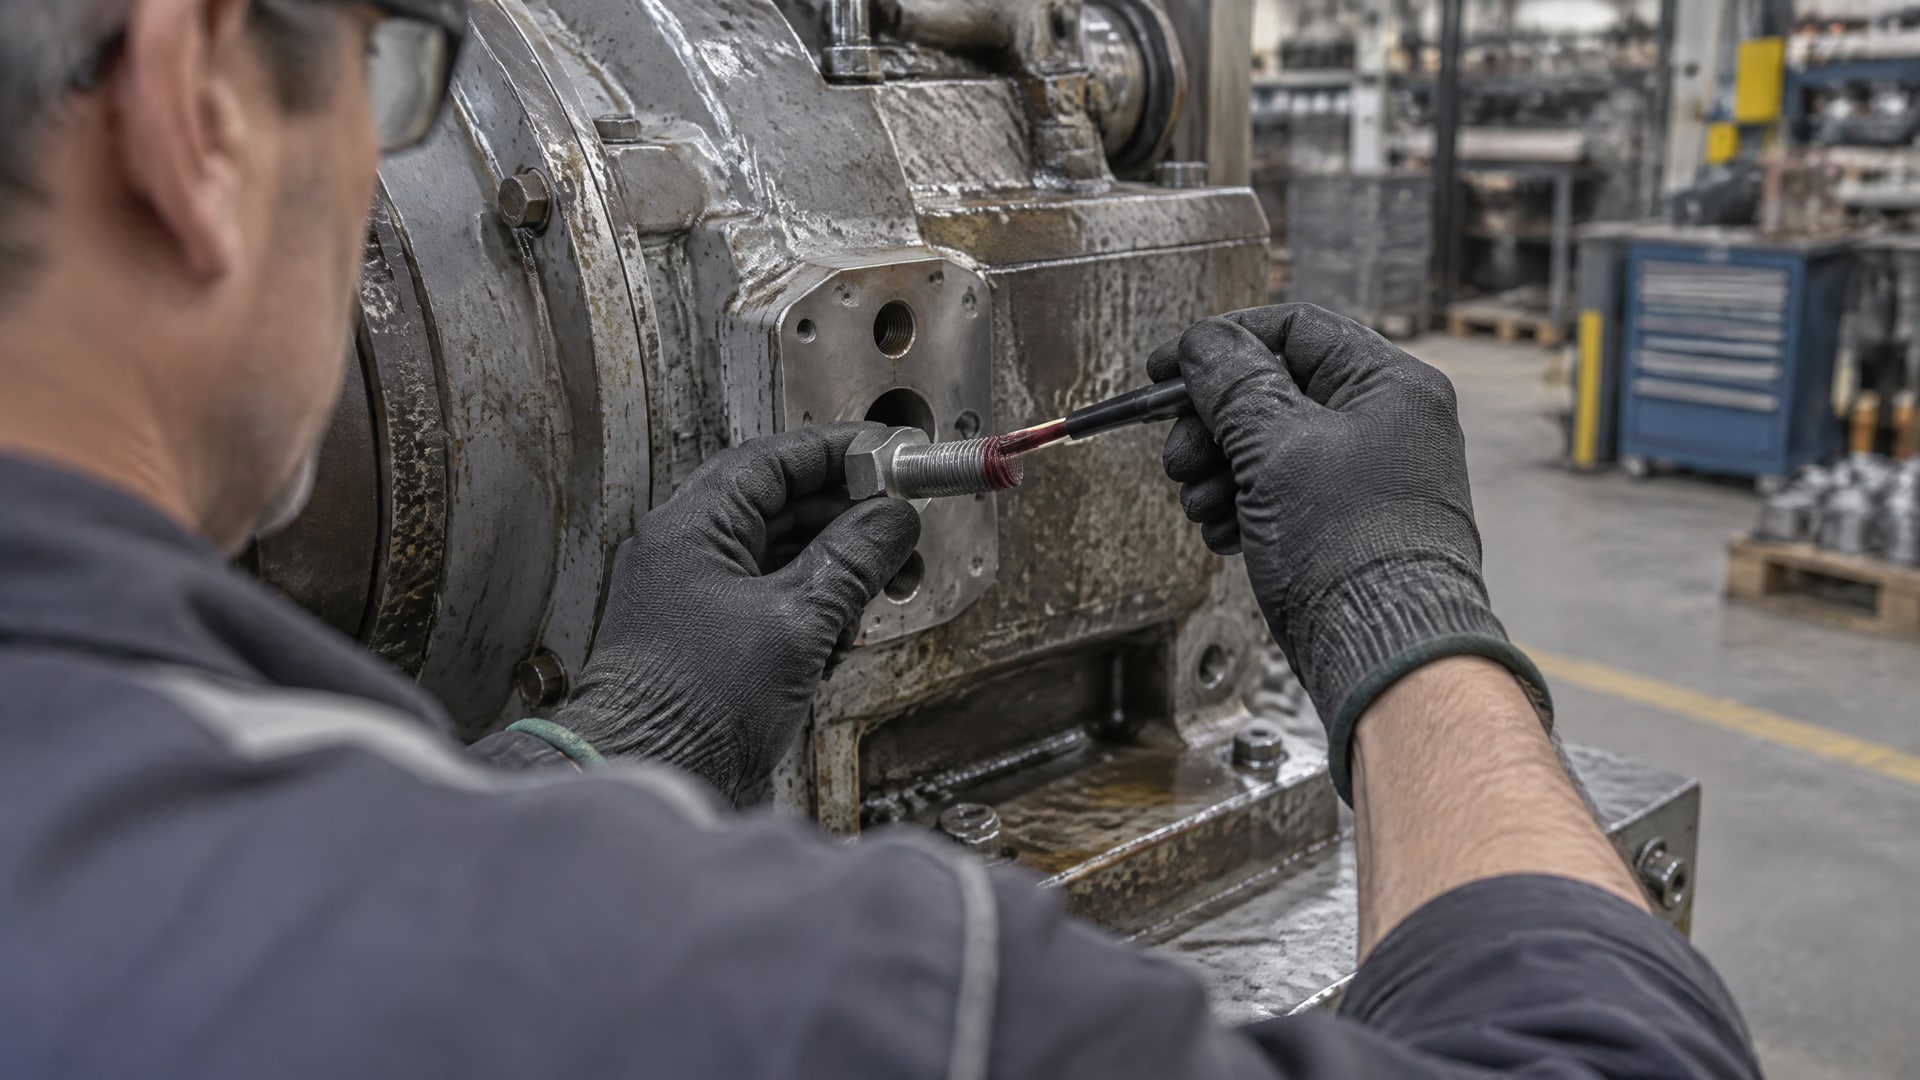
Общая задача одинакова: состав должен попасть в зону фактического контакта резьб. Но для сквозного и глухого отверстия положение этой зоны различается, поэтому инструкция должна описывать каждый тип соединения отдельно.
Сквозное отверстие
В сквозном соединении состав наносят на болт в зоне будущего контакта с гайкой. Для этого используют несколько капель, распределенных по участку резьбы, который будет находиться в зацеплении после сборки. Нанесение на всю длину болта «на глаз» не заменяет контроля расположения состава.
Проверяющий сопоставляет точку дозирования с рабочей длиной зацепления. Если нанесение приходится на участок, который не контактирует с гайкой, процесс требует корректировки. Избыток состава также не считают признаком качественной операции: важнее равномерно смочить нужную зону.
Глухое отверстие
В глухом отверстии состав наносят по внутренней резьбе до дна отверстия. Это отличает такую операцию от нанесения на болт для сквозного соединения. Если применять одну схему ко всем крепежным узлам, состав может не попасть в нужную зону или распределиться неравномерно.
В рабочей инструкции полезно закрепить визуальные ориентиры для конкретного узла: место нанесения, направление дозирования и способ контроля. Эти ориентиры не должны подменять технические требования к дозе и зоне смачивания. Для серийной операции также задают стабильный способ дозирования, чтобы уменьшить разброс между циклами.
Методы контроля фиксаторов резьбы: дозирование и визуальный осмотр
Проверка нанесения фиксатора резьбы должна охватывать как минимум два уровня: контроль операции и оценку удерживающей способности.
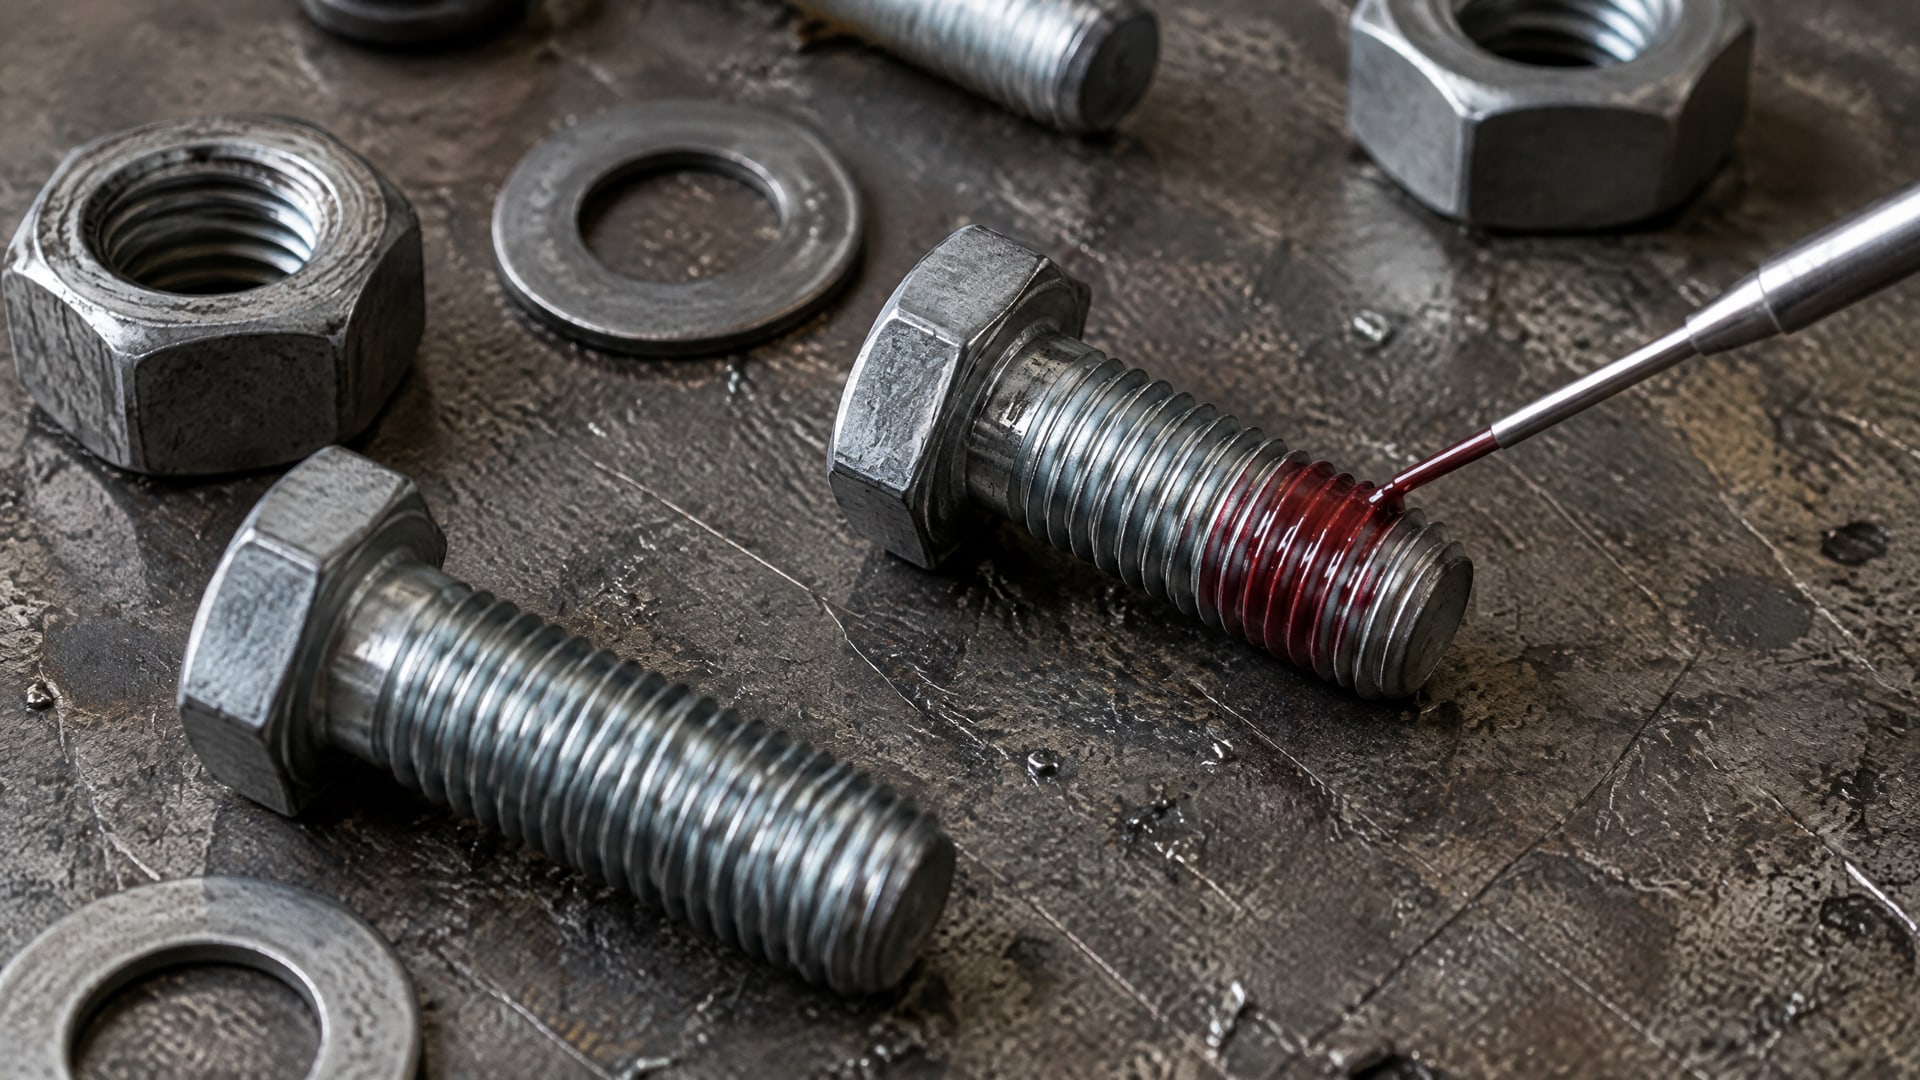
Визуальный осмотр и контроль дозирования позволяют обнаружить отклонения до сборки. Испытание на момент отворачивания показывает, выдерживает ли соединение заданную процедуру проверки.
Контроль процесса нанесения
Во время операции проверяют соответствие схемы нанесения типу отверстия, чистоту резьбы и стабильность дозирования. Ручные средства подачи могут помочь поддерживать объем нанесения, но сами по себе не доказывают прочность собранного соединения. Для этого требуется отдельная проверка по утвержденной методике.
При низкой температуре нанесения ниже 5 °C производственный регламент должен учитывать необходимость праймера или активатора, если это предусмотрено инструкцией применяемой системы. Также необходимо учитывать время фиксации: значение около 17 минут и диапазон 10-30 минут из одного технического листа не являются универсальными параметрами для всех составов.
Испытание на момент отворачивания
Для оценки удерживающей способности резьбовых адгезивов применяют ASTM D5649. Метод связан с измерением torque strength, то есть прочности соединения по моменту отворачивания. Конкретные образцы, условия испытаний и критерии приемки должны соответствовать квалификационной процедуре или внутреннему стандарту предприятия.
Для отдельных промышленных проектов могут потребоваться отчеты испытательной лаборатории, аккредитованной по ISO 17025. Это требование относится к квалификации материала или системы, а не к каждому визуальному осмотру на линии. Объем лабораторного контроля определяют проектные требования и утвержденная процедура.
Ранее для инспекции анаэробной фиксации шпилек применяли ASTM F1179. Этот документ отозван в 2020 году, но описанный в нем подход полезен для понимания логики контроля: проверяют сопротивление самоотвинчиванию, а после инспекции узел доводят до финального момента затяжки. В действующем процессе следует опираться на актуальные требования проекта и утвержденные методики испытаний.
Дефекты фиксации резьбы и ошибки контроля
К дефектам процесса относятся нанесение на загрязненную или влажную резьбу, пропуски в рабочей зоне, неправильный выбор участка нанесения и нестабильная дозировка.
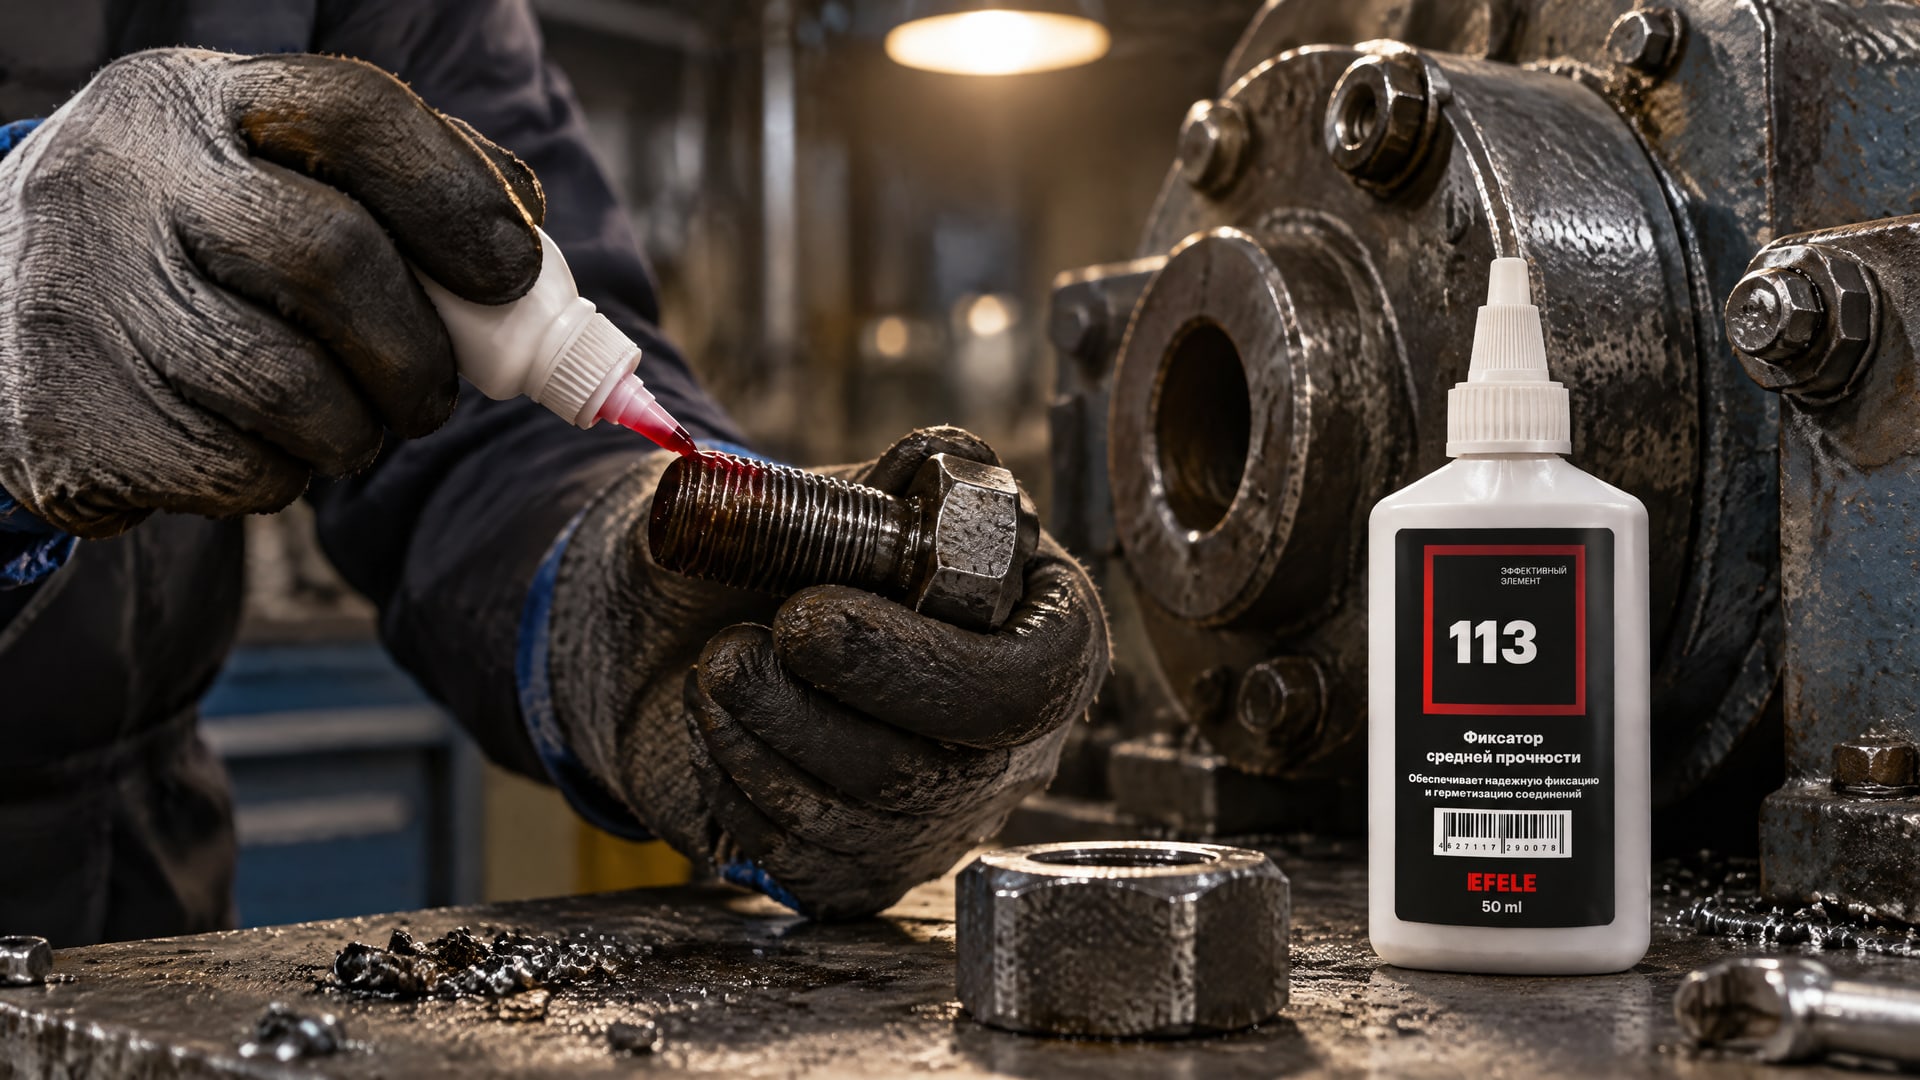
Для сквозных и глухих отверстий дефект может возникнуть из-за применения одной схемы нанесения без учета геометрии. Внешний вид соединения не всегда показывает, насколько качественно состав смочил контактирующие витки резьбы.
Как разбирать отклонения
Если при проверке обнаружена проблема, сначала сопоставляют фактические действия с рабочей инструкцией: были ли детали чистыми и сухими, куда наносили состав и соблюдали ли установленный способ дозирования. Затем оценивают результат испытания на момент отворачивания, если такой контроль предусмотрен. По одному признаку, например наличию видимого состава, нельзя делать вывод о прочности фиксации.
Не следует исправлять неудовлетворительный результат простым увеличением объема нанесения. Источники подчеркивают, что важна рабочая зона контакта, а избыток состава не заменяет равномерного смачивания. Если меняются материал, поверхность или условия сборки, процесс проверяют по принятой на предприятии процедуре, а не переносят автоматически параметры другой системы.
Отдельная ошибка - проверка момента на затянутом соединении после полного отверждения. Такая проверка способна разрушить сформированную адгезионную связь и снизить фиксацию. Поэтому контрольный образец и собранный производственный узел должны иметь разные роли: первый используют для испытания, второй не подвергают повторному проворачиванию без установленной процедуры.
Совет инженера
- Сценарий: на соединении требуется снизить риск самоотвинчивания от вибраций.
- Что делают: для такой задачи в производстве применяют анаэробный фиксатор средней прочности, например EFELE 113, и наносят его в рабочую зону резьбового контакта.
- Итог: контролируют подготовку деталей, место нанесения и удерживающую способность по принятой методике, не проверяя отвержденный узел повторной затяжкой.
Часто задаваемые вопросы
Можно ли проверить качество фиксации визуально?
Визуальный осмотр помогает обнаружить пропуски, загрязнения и нанесение вне рабочей зоны, но не подтверждает удерживающую способность соединения. Для оценки результата применяют испытание на момент отворачивания по утвержденной процедуре. Поэтому визуальный контроль используют вместе с проверкой параметров процесса, а не вместо испытаний.
Можно ли провернуть соединение динамометрическим ключом после отверждения?
Нет, если процедура прямо не предусматривает такую проверку. Повторное приложение момента к отвержденному соединению может повредить адгезионную связь и снизить фиксацию. Для оценки прочности используют предназначенные для испытания образцы или узлы, а готовое изделие контролируют согласно производственной инструкции.
Как проверить анаэробный герметик в глухом отверстии?
Для глухого отверстия состав наносят по внутренней резьбе до дна. При проверке оценивают, соответствует ли фактическое место нанесения этой схеме и попадает ли состав в зону резьбового зацепления после сборки. Прочность соединения при необходимости подтверждают испытанием по принятой методике.
Что делать, если температура нанесения ниже 5 °C?
При температуре ниже 5 °C один из источников рекомендует предварительно использовать праймер или активатор. Перед применением проверяют, что компонент согласован с выбранной системой, и сверяются с инструкцией к ней. Время фиксации также оценивают по документации конкретного состава, а не по параметрам другого материала.
Заключение
Проверка качества нанесения анаэробного фиксатора резьбы на производстве включает контроль чистоты деталей, схемы и объема дозирования, а также испытание удерживающей способности по утвержденной методике. Для сквозных и глухих отверстий используют разные схемы нанесения. Проверка момента на полностью отвержденном узле может повредить фиксацию, поэтому ее не подменяют обычной контрольной затяжкой.
Следующий шаг для инженера - закрепить в рабочей инструкции требования к подготовке резьбы, месту нанесения и способу дозирования для каждого типа соединения. Затем определить, какие узлы проверяют испытанием на момент отворачивания и по каким критериям принимают результат.
