Темные пятна на медной проволоке чаще связаны с окислением поверхности, перегревом, влагой или загрязнением, а не с ржавчиной. Чтобы найти причину, проверьте состояние смазки и эмульсии, температуру и охлаждение на линии, работу зоны отжига, а также чистоту оснастки и места хранения. Простая замена состава не устранит дефект, если источник проблемы остается в процессе.
Статья будет полезна инженерам и техническим специалистам, которые разбирают причины потемнения медной проволоки, а также закупщикам, выбирающим смазку для волочения проволоки. Ниже - последовательность диагностики, ориентиры по концентрации и pH эмульсии, признаки шламообразования и меры, которые помогают снизить риск повторного появления пятен.
Почему появляется потемнение медной проволоки
Медь темнеет, когда поверхность окисляется в присутствии кислорода, особенно при повышенной температуре.
Риск возрастает, если проволока выходит из процесса влажной, смазки или ингибитора недостаточно либо охлаждение работает слабо. Потемнение может возникать не только при хранении: дефект связывают также с волочением, отжигом и последующим охлаждением.
Темные следы не всегда означают одно и то же. На поверхности могут оставаться загрязнения или смазка, а длительный контакт с загрязненной эмульсией способен сопровождаться пятнами. Поэтому важно осмотреть проволоку на разных этапах: после волочения, после отжига и после охлаждения. Если следы уже есть до хранения, проверка только складских условий не выявит первопричину.
Отдельно осмотрите зону отжига. Недостаточная защита от воздуха и слабое охлаждение после нагрева названы среди причин почернения меди. Проверьте, не попадает ли смазка на уже готовую проволоку, а также нет ли влаги и загрязнений на поверхности и оснастке. На участке хранения поддерживайте чистоту и сухость, исключите контакт с влажными валами и загрязненными руками.
Медь часто называют «заржавевшей», но в данном случае точнее говорить об окислении или загрязнении поверхности. Это различие полезно для диагностики: поиск причины следует вести не только в условиях хранения, но и в температурном режиме, работе эмульсии и защите проволоки на линии. Если темнеют отдельные участки, сопоставьте их с этапами процесса и состоянием оборудования, а не ограничивайтесь визуальной очисткой готового изделия.
Смазка волочения проволоки: концентрация и pH эмульсии
Смазка волочения проволоки влияет на трение и состояние поверхности, но избыток состава не гарантирует защиты от пятен.
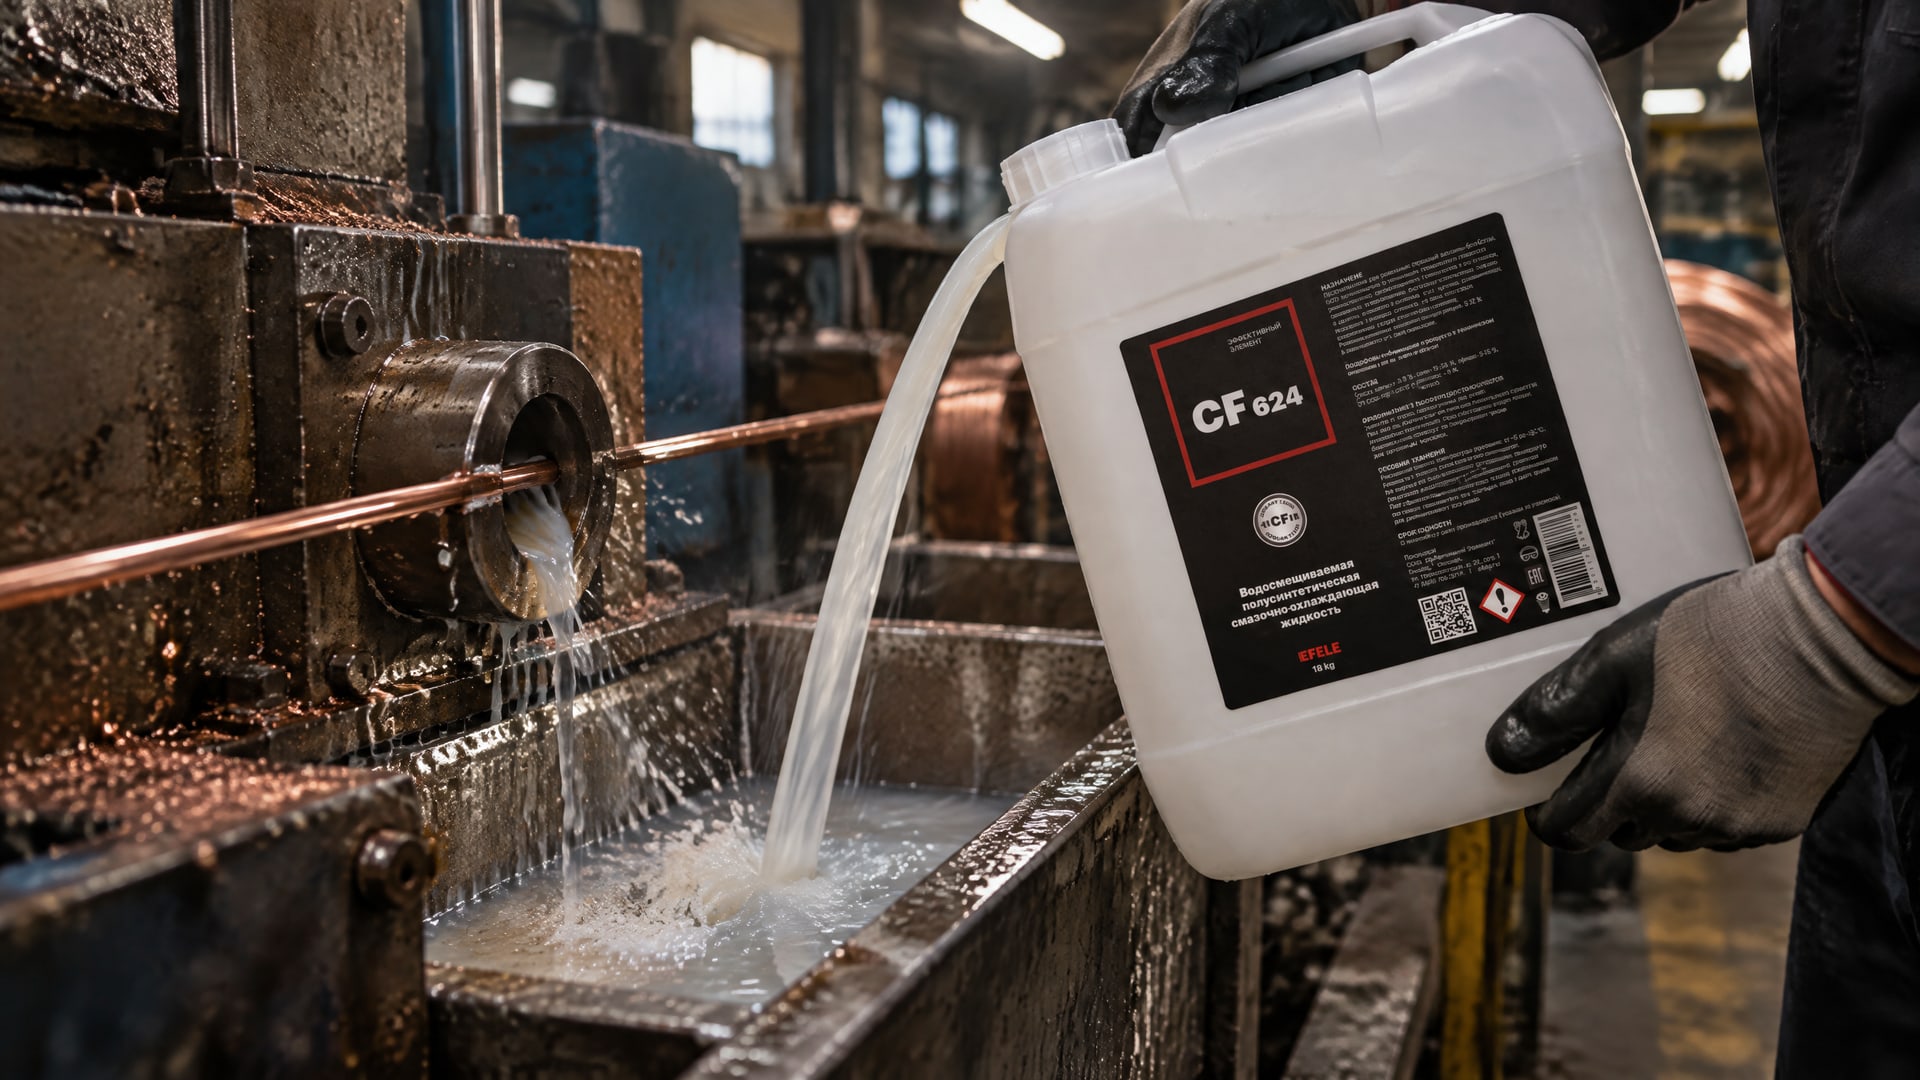
Для водных эмульсий в материалах по волочению приводится рабочий ориентир концентрации 3-8% по массе. Слишком низкая концентрация может ухудшить смазывание, а слишком высокая - способствовать отложениям на поверхности и засорению фильтров или каналов. Точное значение нужно сверять с паспортом конкретного состава и требованиями процесса.
Температуру эмульсии также включите в план контроля. При нагреве выше 45-50 °C ускоряются ее разложение и потеря антифрикционных свойств, а риск потемнения меди растет. Если температура приближается к этому диапазону или превышает его, проверьте циркуляцию, охлаждение и объем рабочей ванны. Застой и недостаточный объем ухудшают теплоотвод, поэтому одной корректировки концентрации может быть недостаточно.
Для эмульсии следите за pH. В отдельных материалах отмечена тенденция к краснению меди при pH ≤ 7 и к почернению при pH ≥ 11. Эти значения служат ориентирами, а не универсальными пределами: допустимый диапазон сверяют с паспортом смазки. Визуально прозрачная или однородная жидкость сама по себе не подтверждает, что ее pH и концентрация находятся в рабочем диапазоне.
При потемнении, связанном с окислением или шламообразованием, в процессе волочения используют водосмешиваемые СОЖ. EFELE CF-624 - полусинтетическая водорастворимая СОЖ, предназначенная для волочения; ее применение рассматривают как вариант стабилизации процесса, но контроль температуры, концентрации, pH и загрязнения все равно необходим. При переходе на другой состав заранее проверьте требования его паспорта и согласуйте режим приготовления рабочей эмульсии.
Шламообразование смазки волочения: признаки и причины
Медный шлам - не просто грязь, которую можно оставить в баке до плановой уборки.
При волочении в растворе накапливаются соли меди; со временем они могут истощать комплексообразующие компоненты и ухудшать свойства смазки. Загрязнение частицами меди и металлической пылью также повышает нагрузку на фильтрацию. Поэтому оценивайте не только внешний вид проволоки, но и состояние рабочей жидкости, фильтра и каналов циркуляции.
Жесткость воды имеет значение для стабильности эмульсии и образования медного шлама. Для некоторых смазок отдельно отмечают устойчивость к жесткой воде и отсутствие медного шлама, поэтому при выборе состава уточняйте эти свойства в технической документации. Не переносите такое свойство на любую смазку для волочения проволоки: требования зависят от конкретного продукта и используемой воды.
План проверки системы может включать следующие пункты:
- Осмотрите фильтр и сетку фильтра на предмет накопления металлических частиц и меди.
- Проверьте, нет ли застойных участков в баке и каналах циркуляции.
- Измерьте концентрацию и pH эмульсии и сопоставьте результаты с паспортом смазки.
- Уточните жесткость воды, используемой для приготовления рабочей жидкости.
- Оцените, как часто удаляют загрязнения и обновляют содержимое ванны.
Замена смазки волочения уместна, если рабочая жидкость загрязнена, в ней накапливаются соли меди или шлам, а фильтрация и корректировка параметров не возвращают стабильную работу. Однако замена не должна быть единственным действием: сначала выявите, откуда поступают загрязнения и почему они накапливаются. Если после обновления ванны оставить неисправную фильтрацию, слабую циркуляцию или неподходящую воду, дефект может повториться.
Проверка температуры, охлаждения и зоны отжига
Если пятна появляются после нагрева, проверьте не только смазку, но и условия отвода тепла.
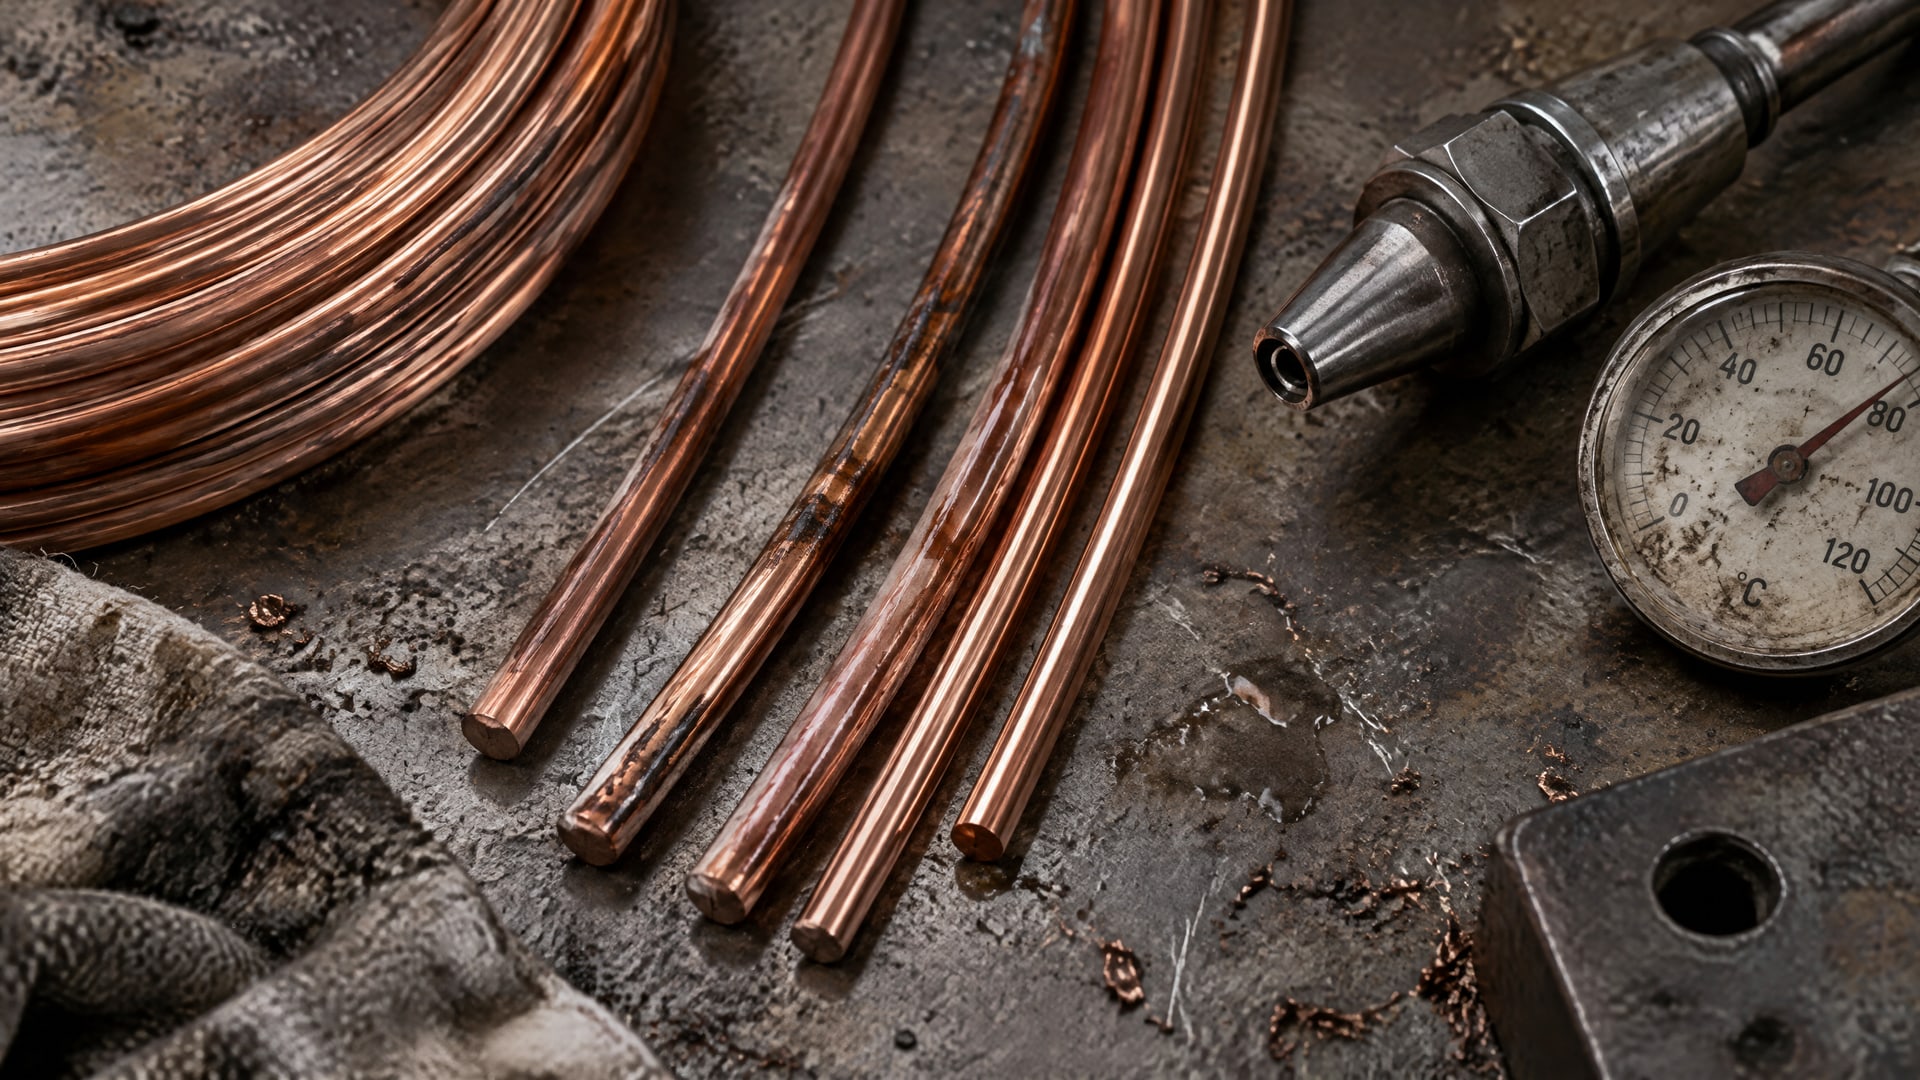
Температура рабочей эмульсии выше 45-50 °C ускоряет ее разложение и снижение антифрикционных свойств. При этом температура эмульсии и состояние нагретой проволоки - разные параметры: осматривайте линию на всем пути от волочильного участка до охлаждения, а не только бак.
Проверьте, обеспечивает ли система стабильную циркуляцию, достаточный объем ванны и отвод тепла. Застой рабочей жидкости и небольшой объем бака ухудшают охлаждение и ускоряют деградацию смазки. Если температура выходит за рабочий диапазон, в качестве мер рассматривают усиление охлаждения или снижение скорости процесса. Изменения режима оценивайте вместе с качеством поверхности и состоянием эмульсии.
В зоне отжига проверьте защиту от воздуха и работу охлаждения после нагрева. Недостаточная защита и слабое охлаждение могут сопровождаться потемнением меди. Также убедитесь, что после волочения или отжига проволока не остается влажной: сочетание влаги, кислорода и повышенной температуры способствует окислению. Если дефект заметен только после одного этапа, это поможет сузить участок поиска.
Сопоставьте условия процесса с состоянием поверхности по этапам:
- Проволока после волочения: проверьте следы смазки, влажность и загрязнение.
- Проволока после отжига: оцените защиту от воздуха и эффективность последующего охлаждения.
- Проволока после выхода с линии: исключите контакт с влажной или загрязненной оснасткой.
- Проволока при хранении: поддерживайте чистый и сухой участок, не допускайте контакта с грязными руками и влажными валами.
Такой осмотр помогает отличить проблему в рабочей жидкости от дефекта охлаждения или загрязнения после обработки. Не ограничивайтесь усилением подачи смазки: слишком высокая концентрация эмульсии тоже может привести к отложениям и засорению каналов.
Как выбрать смазку для меди и когда нужна замена
Смазку выбирают с учетом материала проволоки и условий волочения.
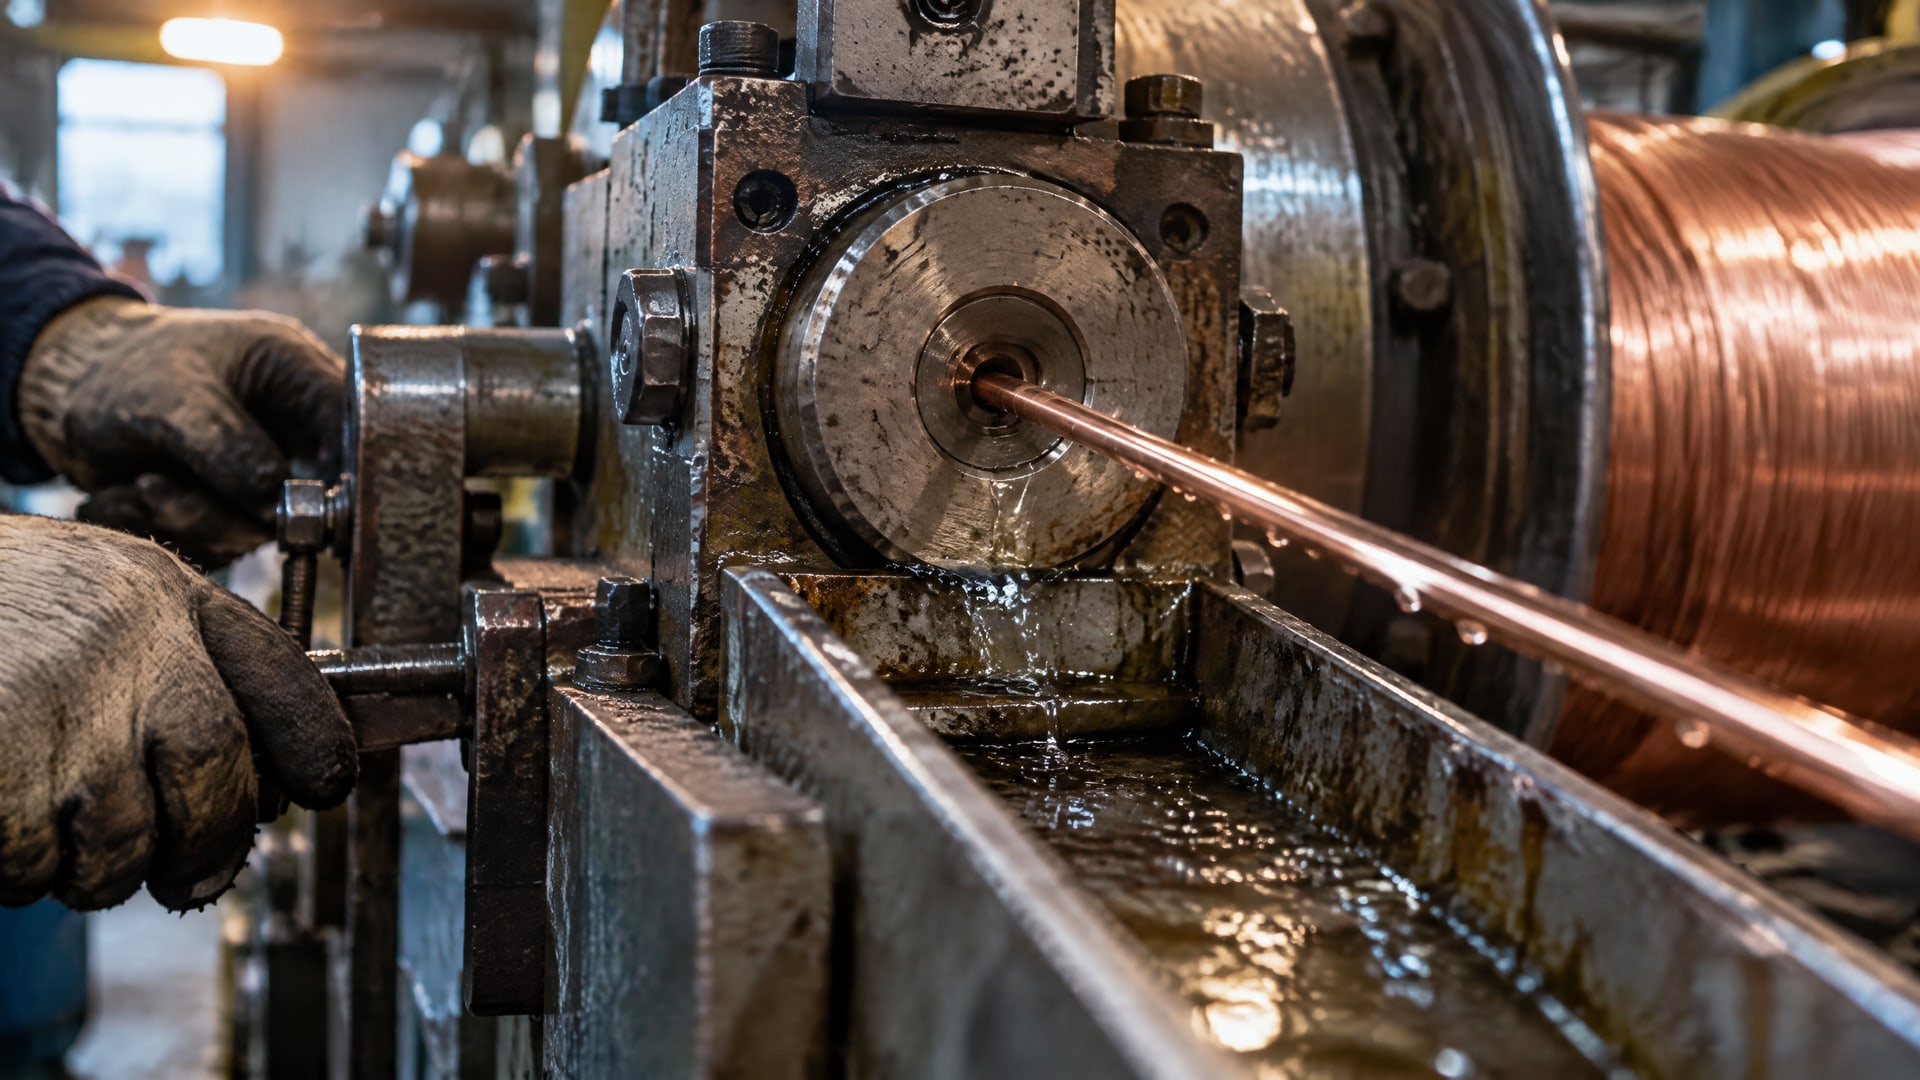
Для меди важны защита от пятен и коррозии, низкое пенообразование и фильтруемость, а также отсутствие образования медного шлама. Универсальный состав без подтвержденной пригодности для волочения меди может не учитывать эти особенности. Требования к смазке сверяйте с паспортом продукта и режимом конкретной линии.
Не смешивайте требования к разным процессам. Смазки для сухого волочения проволоки и составы для эмульсионного процесса применяются в разных условиях, поэтому параметры водной эмульсии нельзя автоматически переносить на сухое волочение. Аналогично, смазки для волочения нержавеющей проволоки не следует выбирать для меди только по общему назначению «для проволоки»: требования к процессу и добавкам различаются.
Порядок действий при повторяющихся пятнах:
- Определите этап, после которого поверхность темнеет.
- Проверьте температуру эмульсии, концентрацию и pH по документации состава.
- Осмотрите фильтрацию, циркуляцию и ванну на предмет загрязнения медными частицами и шламом.
- Проверьте жесткость воды и защиту в зоне отжига.
- Решите, можно ли восстановить рабочую жидкость корректировкой параметров или требуется ее замена.
Замена смазки волочения не должна быть реакцией на любое изменение цвета. Если отклонения связаны с перегревом, влажной проволокой, слабой защитой от воздуха или загрязненной оснасткой, новый состав не устранит первопричину. Сначала определите, какой параметр вышел из рабочего режима, затем проверьте, соответствует ли выбранная смазка волочению меди и условиям линии. Такой подход снижает риск повторного появления дефекта и помогает обоснованно планировать обслуживание ванны.
Часто задаваемые вопросы
Темные пятна на медной проволоке - это ржавчина?
Обычно для меди в такой ситуации говорят об окислении, воздействии влаги, смазки или загрязнений, а не о ржавчине. Осмотрите проволоку после волочения, отжига и охлаждения: место появления пятен поможет локализовать причину. Также проверьте чистоту оснастки и условия хранения готовой продукции.
Какая концентрация смазки нужна для волочения меди?
Для эмульсий в материалах по волочению приводится ориентир 3-8% по массе. Это не универсальная настройка для каждого состава: рабочее значение сверяют с паспортом смазки и требованиями процесса. Слишком низкая концентрация ухудшает смазывание, слишком высокая может вызвать отложения и засорение фильтров или каналов.
При каком pH эмульсии медь может темнеть?
В отдельных материалах отмечена тенденция к краснению меди при pH ≤ 7 и к почернению при pH ≥ 11. Эти значения не заменяют требования производителя смазки. Измерьте pH и сопоставьте результат с паспортом конкретного состава, особенно если цвет поверхности изменился при неизменных настройках линии.
Нужно ли сразу менять смазку при появлении медного шлама?
Не обязательно. Сначала проверьте фильтрацию, циркуляцию, загрязнение частицами меди и жесткость воды. Если в рабочей жидкости накапливаются шлам и соли меди, а корректировка параметров не возвращает стабильную работу, рассмотрите замену. Одновременно устраните источник загрязнения, иначе оно может быстро появиться снова.
Заключение
Потемнение медной проволоки чаще связано с окислением, перегревом, влажностью, загрязнением или ухудшением состояния эмульсии. Смазка волочения проволоки влияет на качество поверхности, но результат зависит также от температуры, концентрации, pH, фильтрации, жесткости воды, охлаждения и защиты в зоне отжига. Поэтому устранять нужно причину, а не только видимый след.
Начните с фиксации этапа, после которого появляются пятна, затем проверьте температуру эмульсии, концентрацию, pH и состояние фильтрации по документации смазки. После этого оцените охлаждение, защиту от воздуха и чистоту оснастки. Такой порядок поможет определить, нужна ли корректировка процесса, обслуживание системы или замена рабочей жидкости.
