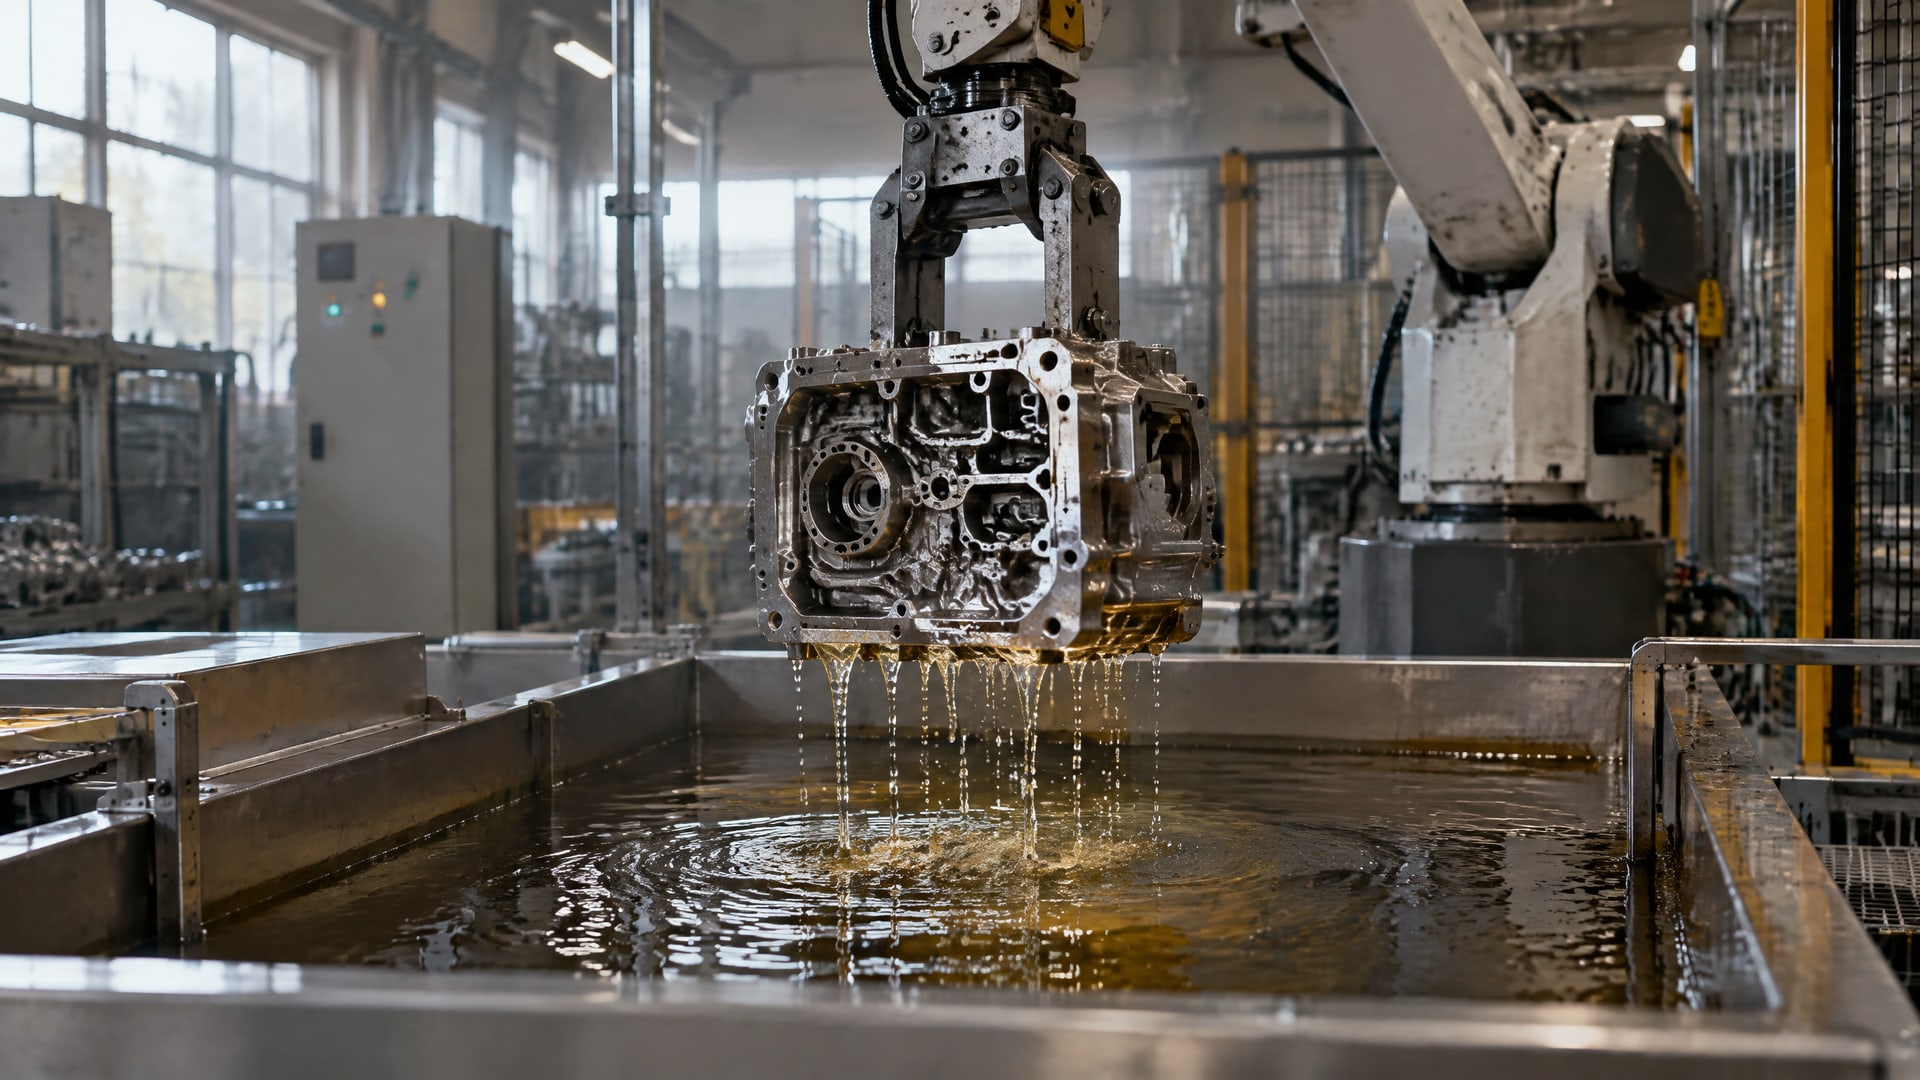
Окунание помогает нанести покрытие на внутренние и внешние поверхности детали за один проход, в том числе в отверстия, каналы и полости, куда затруднен доступ при распылении. Равномерность результата зависит не от одного факта погружения: важны скорость извлечения, вязкость состава, содержание сухого остатка, ориентация детали и условия стекания. Для узких каналов также нужно предусмотреть отвод воздуха и растворителя.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают технологию для плунжерных отверстий и других сложных полостей. Разберем, как организовать окунание внутренних каналов, какие параметры влияют на пленку, когда твердосмазочное покрытие требует отдельной проверки и что включить в техническое задание.
Как работает обработка каналов смазкой методом окунания
При окунании деталь погружают в рабочий состав, после чего извлекают и дают избытку материала стечь.
Метод охватывает внутренние и внешние поверхности за один проход и не зависит от прямой видимости, что важно для труб, отверстий, каналов и полостей. Поэтому окунание рассматривают, когда распыление не обеспечивает доступа к внутренней геометрии.
Однако полное погружение не означает, что пленка внутри детали сформируется одинаково на каждом участке. В канале могут оставаться воздушные пузыри, а в карманах и нижних точках - скапливаться состав. В результате возможны непрокрытые зоны, утолщения или подтеки. Геометрию детали и путь стекания нужно оценивать до запуска процесса, а не только после появления дефектов.
Для деталей с внутренними полостями технологическую схему проектируют с учетом положения каналов при погружении и извлечении. Время выдержки и ориентация влияют на то, как состав распределится и стечет. Если канал узкий, одной смены положения детали может быть недостаточно: понадобятся специальные приспособления, которые обеспечат управляемый поток внутри полости.
В обзоре по окунанию для нанесения покрытий указана типичная скорость извлечения 5-20 см/мин. Это не универсальная настройка для любой детали и любого состава, а исходный диапазон, который нужно проверять в конкретном процессе. Даже при неизменной скорости результат может меняться из-за вязкости, содержания сухого остатка и условий стекания.
При выборе метода важно разделять две задачи: получить доступ состава к внутренним поверхностям и обеспечить заданное качество пленки. Окунание решает первую задачу, но вторая требует настройки и проверки процесса. Для технического специалиста это означает необходимость оценивать не только удобство загрузки детали, но и состояние покрытия в наиболее труднодоступных местах.
Какие параметры влияют на пленку внутри каналов
При окунании толщину покрытия в первую очередь формируют скорость извлечения детали, вязкость состава и содержание сухого остатка.
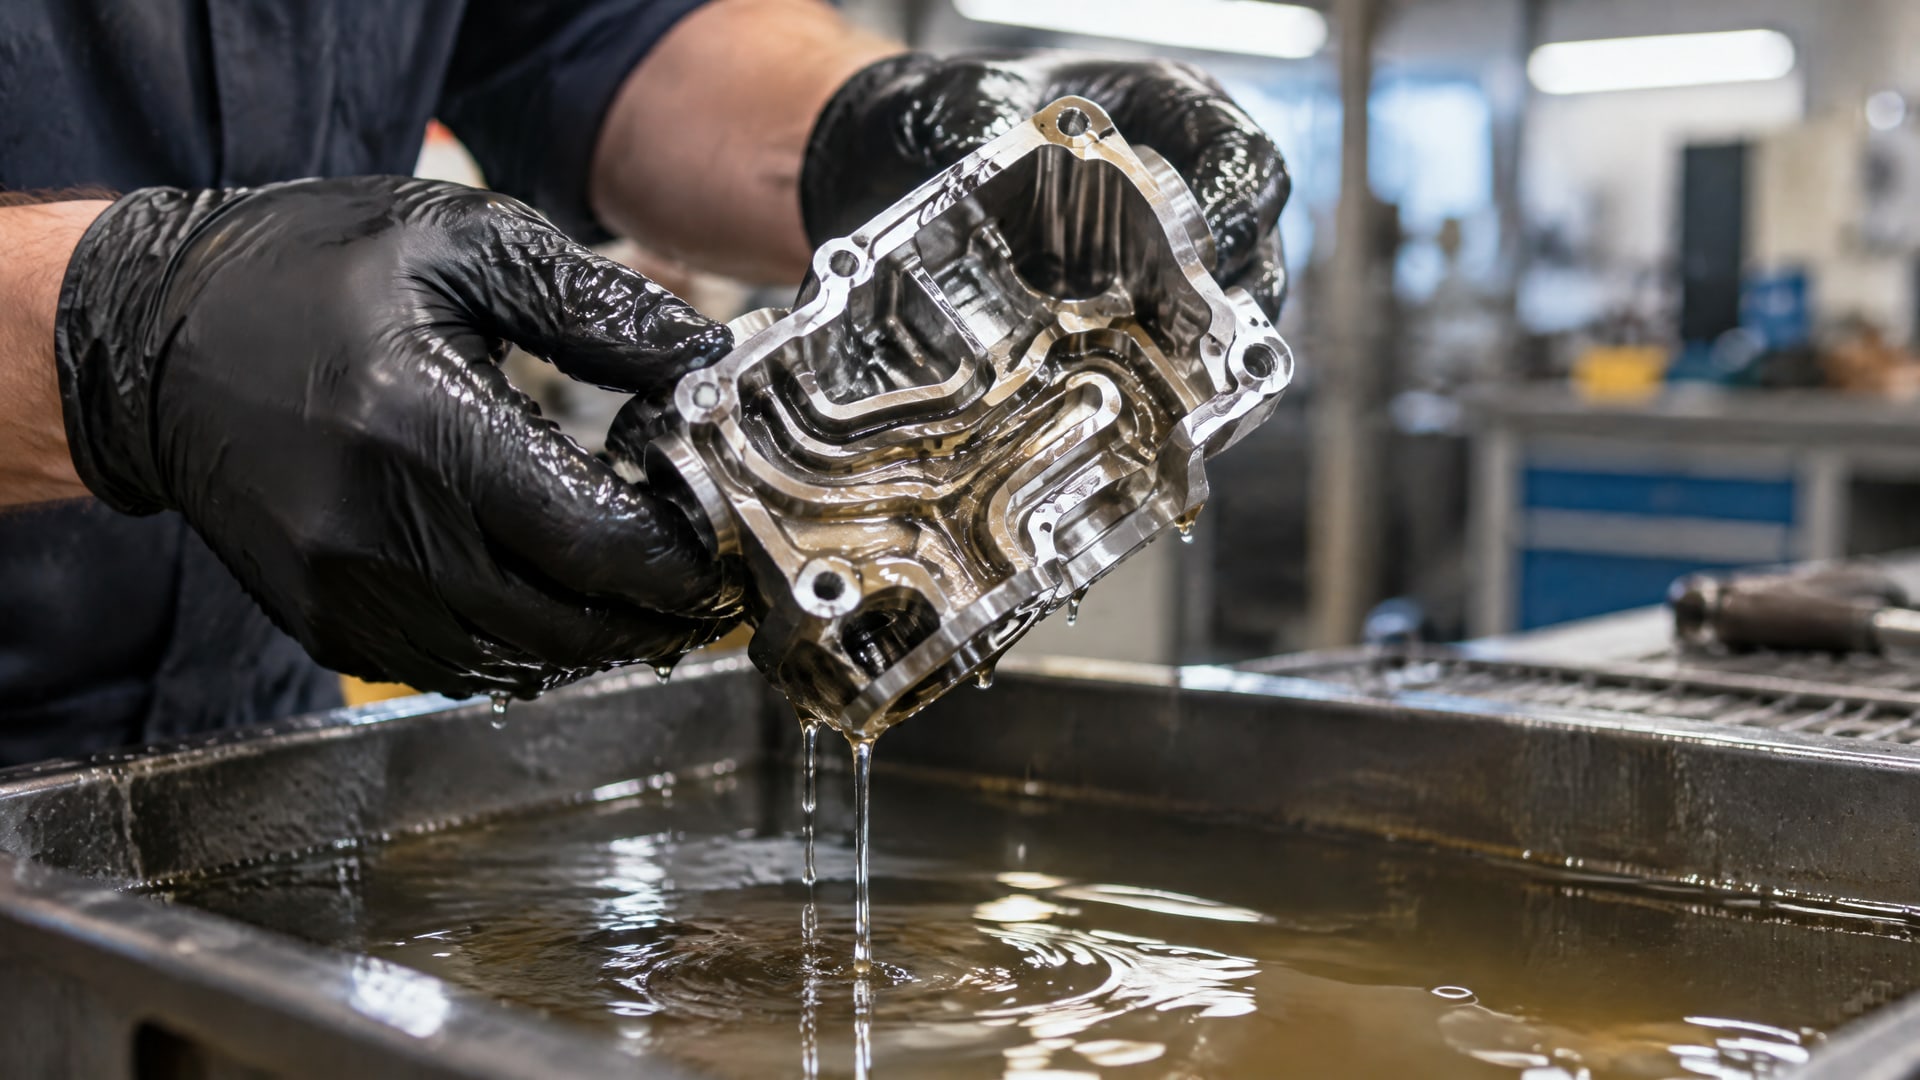
Повышенная скорость извлечения может изменить количество материала, остающегося на поверхности, а характеристики состава определяют его стекание и формирование пленки. Поэтому фиксировать только время погружения недостаточно.
Управлять процессом помогают повторяемые условия: заданная ориентация детали, стабильная скорость извлечения и определенный путь стекания. В серийной работе контролируют вязкость состава, температуру, сухой остаток и повторяемость скорости. Значения и допустимые отклонения необходимо устанавливать для конкретной системы покрытия и детали: универсальные нормативы в описании метода не заданы.
Внутренние каналы требуют отдельного внимания к удалению воздуха и растворителя. Для труб и полостей в технологическом обзоре отмечена необходимость специальных приспособлений, создающих принудительный ламинарный поток внутри канала. Такой поток помогает организовать испарение растворителя и формирование пленки. Если внутренний обмен воздухом не обеспечен, деталь может быть погружена полностью, но результат внутри канала останется неудовлетворительным.
Почему важны дренаж и ориентация
Ориентацию детали выбирают так, чтобы после извлечения состав мог выходить из канала, а не задерживаться в карманах. Путь стекания и время выдержки также задают заранее. Иначе в нижних точках способны появиться наплывы, а толщина пленки на соседних участках будет различаться.
Для плунжерных отверстий и глухих полостей важны условия заполнения и опорожнения. Технологу нужно проверить, выходит ли воздух при погружении и не остается ли материал в зоне, где требуется свободный ход сопряженной детали. Эти особенности нельзя надежно оценить только по наружному виду готовой детали.
Толщина при окунании зависит от нескольких взаимосвязанных параметров, поэтому процесс проверяют на тестовых деталях. Если геометрия или гидравлические требования канала особенно чувствительны к изменению пленки, валидация должна включать контроль соответствующих участков. Это позволяет подобрать режим без предположения, что одинаковые настройки дадут одинаковый результат для деталей разной формы.
Окунание внутренних каналов: оснащение и настройка процесса
Технологическая оснастка должна удерживать деталь в заданном положении и обеспечивать повторяемое погружение и извлечение.
Для внутренних каналов к этим задачам добавляется организация потока воздуха и растворителя. В академическом обзоре по окунанию прямо указана необходимость специальных приспособлений для создания принудительного ламинарного потока внутри труб и полостей.
При проектировании процесса определяют ориентацию детали, время выдержки и направление стекания. Если канал проходит через деталь, оценивают, как состав входит в него и выходит после погружения. Для глухого отверстия проверяют удаление воздуха и отсутствие накопления материала в его нижней части. Положение детали может потребовать корректировки, если в отдельных зонах возникают пузыри или наплывы.
Скорость извлечения следует воспроизводить от цикла к циклу. В качестве ориентира в техобзоре приводится диапазон 5-20 см/мин, но подобрать рабочее значение только по этому диапазону нельзя: на толщину влияют также вязкость и содержание сухого остатка. Настройки подтверждают на тестовых деталях, а затем включают в технологическую документацию.
Проверка процесса на реальной геометрии
Контрольная деталь должна отражать особенности серийного изделия: протяженность каналов, расположение глухих отверстий и участков, где может задерживаться состав. Проверяют покрытие внутри, а не только на доступной наружной поверхности. Для этого заранее определяют, каким способом осматривать или оценивать критичные зоны.
Удобно фиксировать для каждого цикла:
- положение детали при погружении и извлечении;
- скорость извлечения и время выдержки;
- вязкость, температуру и содержание сухого остатка состава;
- условия отвода воздуха и растворителя;
- состояние пленки в каналах и местах вероятного скопления материала.
Такой перечень не задает универсальные числовые допуски. Их определяют с учетом требований к конкретной детали и покрытия. Если канал чувствителен к изменению толщины, режим нельзя считать установленным, пока не подтверждена повторяемость результата.
Для серийного процесса важно отличать настройку оборудования от валидации технологии. Стабильное движение оснастки само по себе не подтверждает качество внутреннего покрытия. Повторяемость проверяют на тестовых деталях, а итоговые требования связывают с измеримыми характеристиками и методами контроля, указанными в техническом задании.
Твердосмазочное покрытие для деталей сложной геометрии
При выборе твердосмазочного покрытия для сложной геометрии важно учитывать не только доступ к внутренней поверхности, но и способ нанесения, толщину и требования к контролю.
Для покрытий на основе дисульфида вольфрама (WS2) спецификация SAE AMS 2530A описывает безсвязующее покрытие, которое наносят высокоскоростным напылением, или импинджментом. Это не описание окунания, поэтому переносить требования этой спецификации на другой способ нанесения без проверки нельзя.
Для WS2 по SAE AMS 2530A предусмотрен ультратонкий слой толщиной не более 0,00002 дюйма, или 0,5 мкм. Спецификация также указывает подготовку поверхности абразивом 5 мкм из оксида алюминия, если не согласовано иначе. Эти параметры относятся именно к требованиям указанной спецификации, а не к любому твердосмазочному покрытию и не к любому процессу окунания.
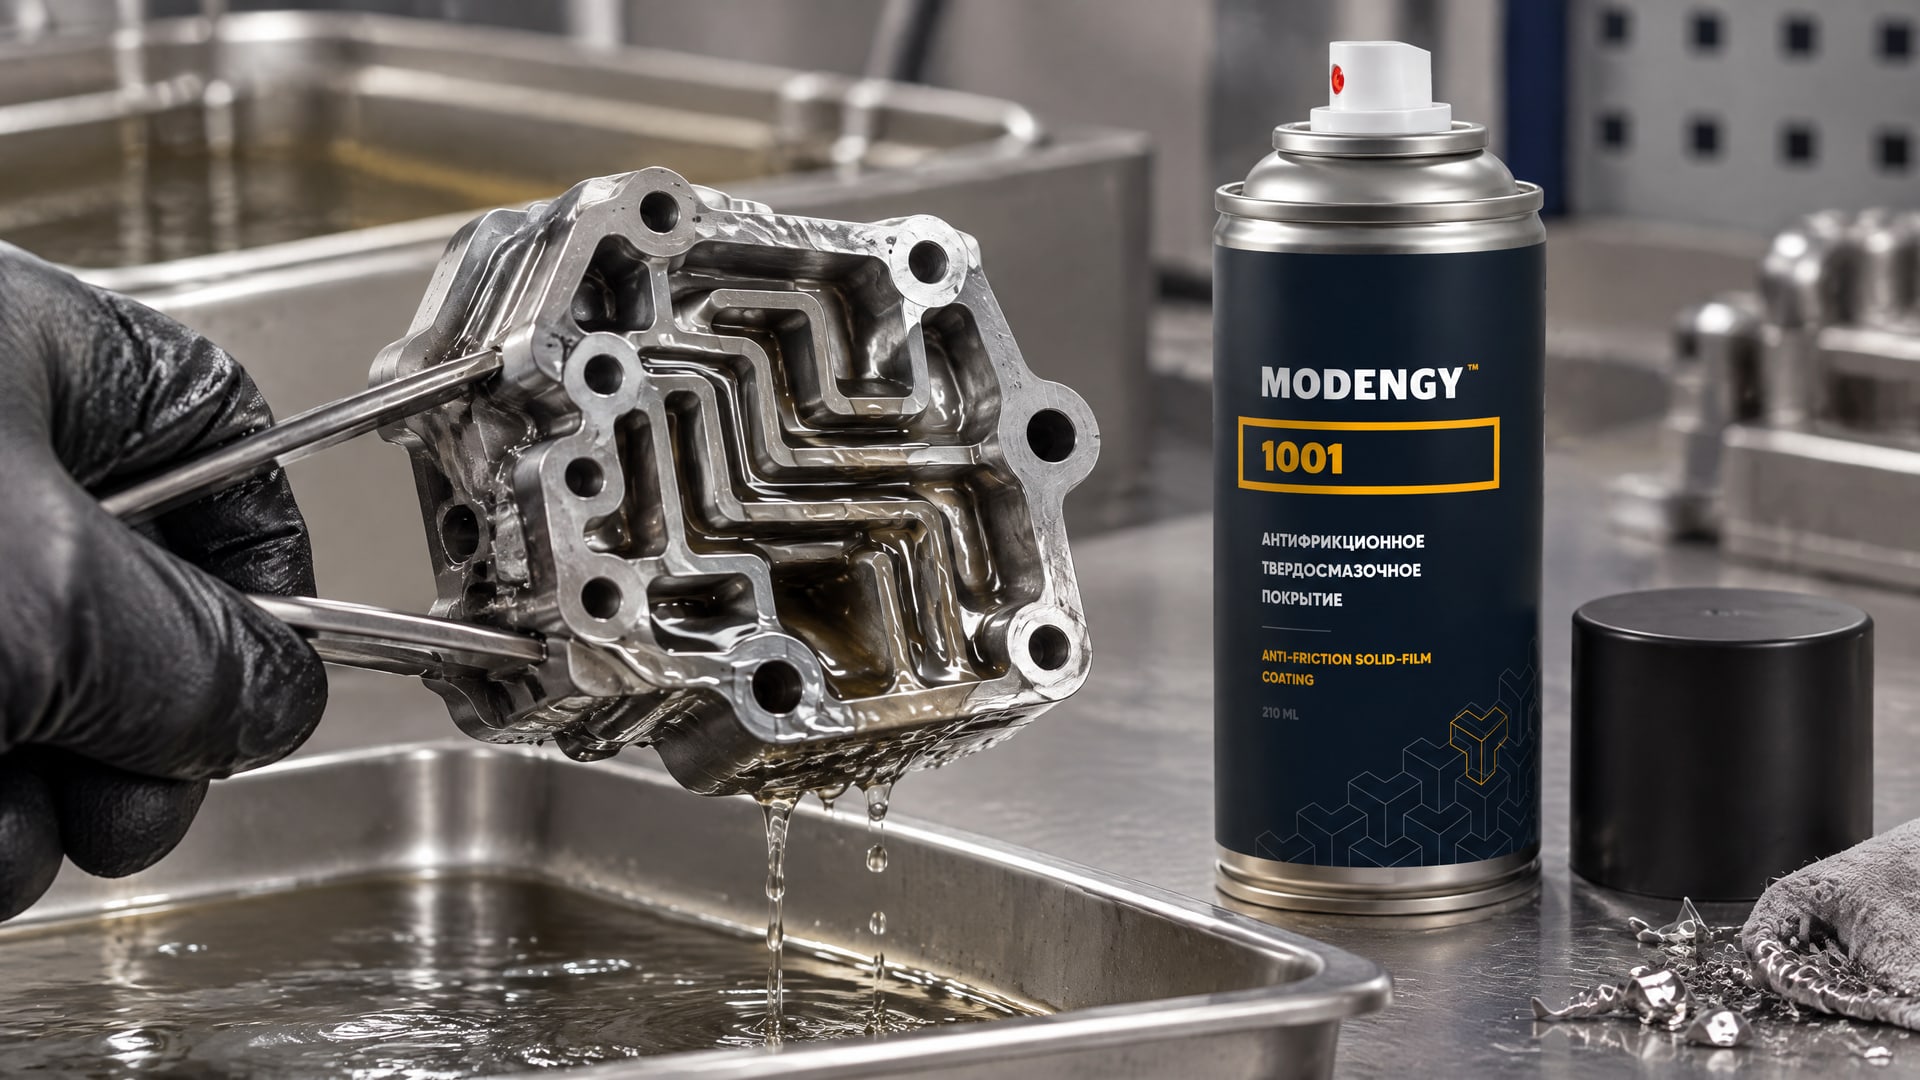
Если задача связана с обработкой детали окунанием и нужна защита от износа при низком трении, важно учитывать реальный характер работы узла: контактные нагрузки, риск вымывания смазки, фреттинг и холодный пуск. Для таких деталей в технологию окунания вписывается антифрикционное твердосмазочное покрытие MODENGY 1001: оно предназначено для деталей сложной геометрии и внутренних каналов и обеспечивает низкий коэффициент трения и защиту от износа. Рабочий режим и результат нанесения следует подтвердить на тестовых деталях, особенно если геометрия канала влияет на толщину пленки.
Что задать в спецификации
Для однозначного описания покрытия в техническом задании указывают материал, метод нанесения и требования к толщине. Также фиксируют требования к адгезии, термостойкости, коррозионной стойкости и осмотру, если они необходимы для конкретного узла. Нельзя считать, что один стандарт автоматически задает все эти характеристики для любого материала и метода.
SAE AMS 2530A предусматривает визуальный контроль равномерного серебристо-серого цвета и отсутствия трещин, царапин, пор, пузырей и других дефектов при осмотре под микроскопом 12-15×. Для адгезионной проверки в спецификации указано испытание лентой по ASTM D2510, а для измерения толщины - методы ASTM D7091 или ASTM B567. Эти методы относятся к требованиям указанной спецификации и не подменяют согласование критериев приемки для другой технологии.
Плунжерные отверстия: контроль качества и безопасность работ
При обработке плунжерных отверстий важно проверить покрытие внутри рабочей зоны и в местах перехода канала в полость.
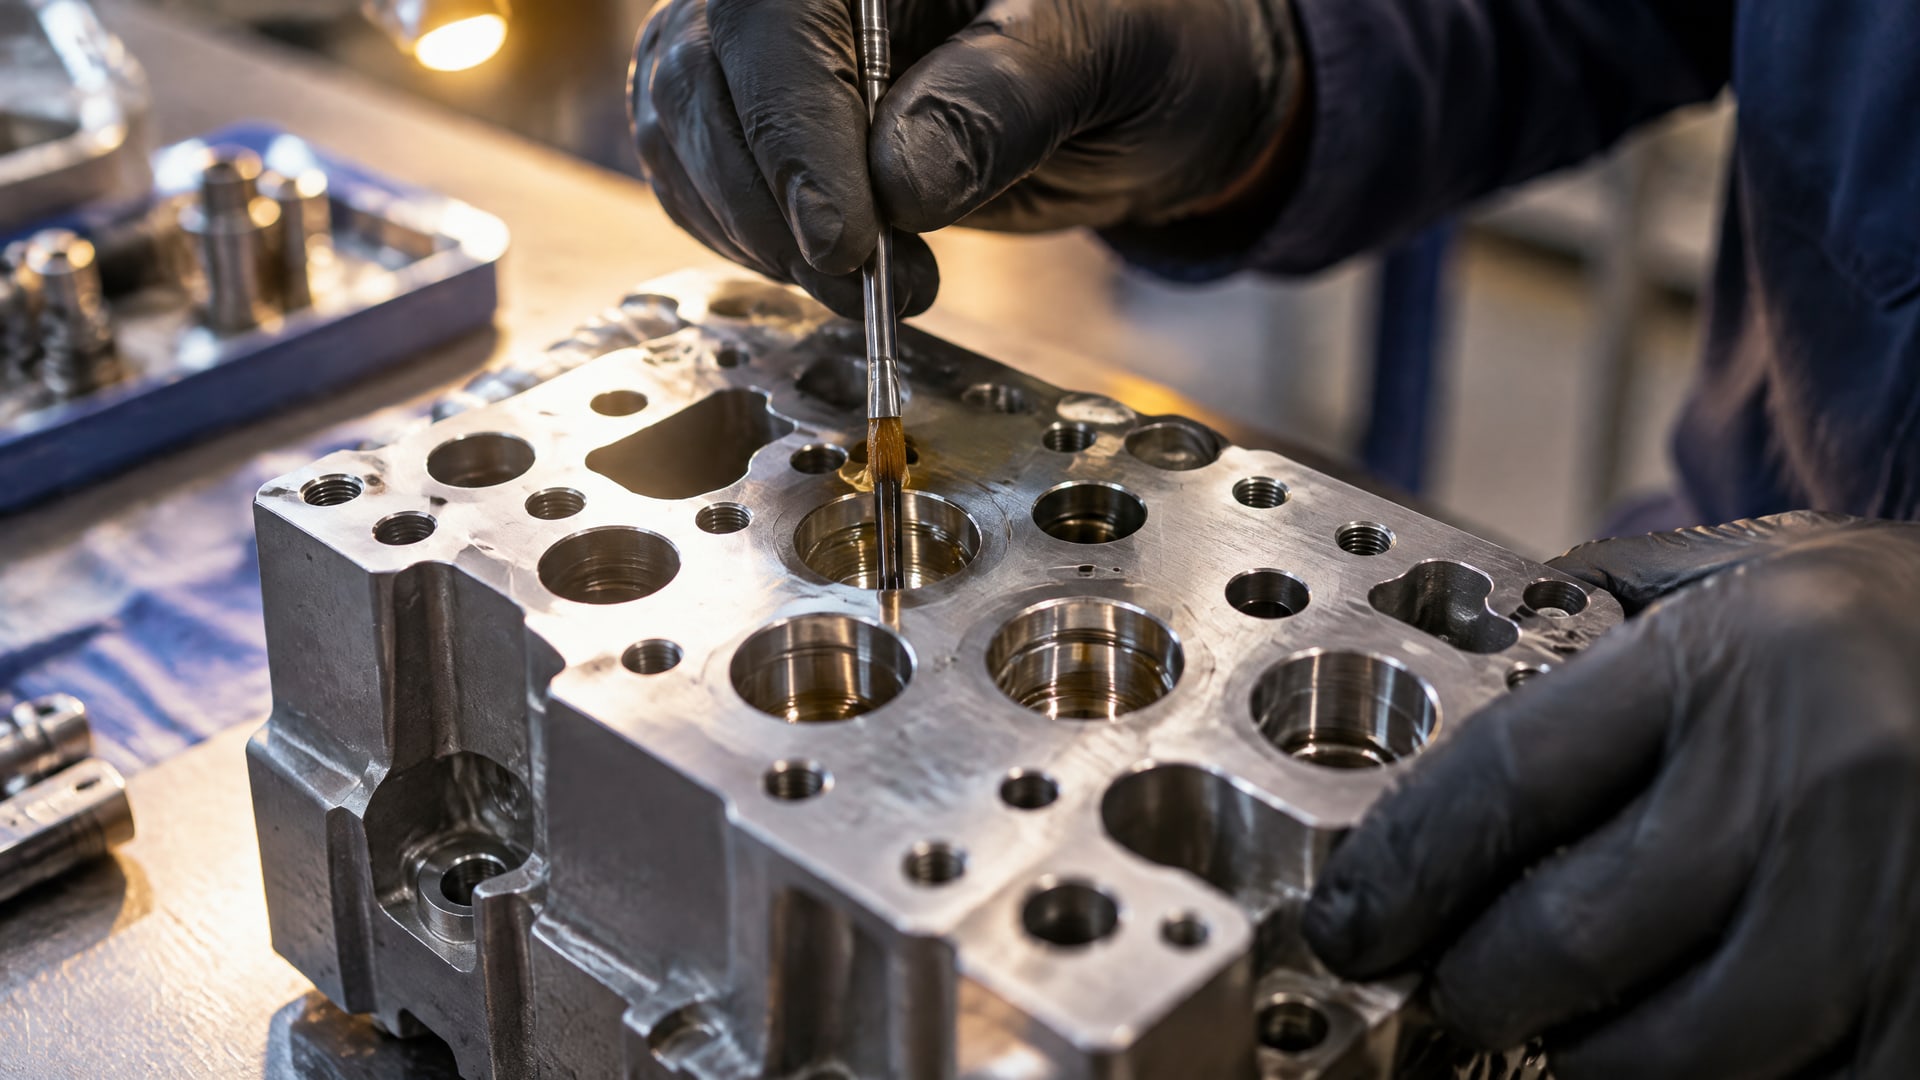
Наружный осмотр не показывает, остались ли непрокрытые участки или локальные наплывы. Метод контроля выбирают заранее и отражают в техническом задании вместе с критериями приемки.
Если технологический процесс связан с растворителем, оценивают условия его испарения и удаления из внутренних каналов. Для таких деталей это одновременно вопрос качества пленки и производственной безопасности. Требования стандарта OSHA 1910.124 относятся к безопасности работ при окунании и нанесении покрытий; в частности, стандарт предусматривает тщательную очистку ванн от растворителей и паров перед огневыми работами.
Контроль процесса не стоит сводить к одной проверке готовой поверхности. Для повторяемости фиксируют параметры ванны и движения детали, а затем сопоставляют их с качеством покрытия на тестовых изделиях. В числе важных параметров - вязкость и содержание сухого остатка, а также скорость извлечения. В техобзоре приведен диапазон 5-20 см/мин; его используют только как отправную точку для настройки, а не как готовую норму для каждой детали.
Требования к осмотру зависят от выбранной системы. Например, SAE AMS 2530A для конкретного WS2-покрытия задает проверку под микроскопом 12-15× и перечисляет визуальные дефекты, которых быть не должно. Для процесса окунания с другим покрытием эти критерии нельзя автоматически применять без согласования. В техническом задании нужно связать метод нанесения с теми показателями, которые действительно определяют пригодность детали.
Что включить в рабочую инструкцию
- Подготовку поверхности и требования к ее чистоте.
- Положение детали при погружении, извлечении и стекании.
- Параметры ванны, включая контроль вязкости и сухого остатка.
- Способ отвода воздуха и растворителя из каналов.
- Метод контроля внутренней поверхности и критерии приемки.
- Требования безопасности для оборудования и работ с растворителями.
Такая инструкция помогает связать параметры процесса с состоянием покрытия на внутренних поверхностях. Для закупщика она также задает основу для сопоставления предложений по материалу и технологии без подмены одного метода нанесения другим.
Часто задаваемые вопросы
Подходит ли окунание для глухих отверстий и плунжерных каналов?
Да, окунание применяют для отверстий, каналов и полостей, когда распылению не хватает доступа к внутренней поверхности. Но погружение само по себе не гарантирует равномерную пленку. Нужно предусмотреть слив состава, удаление воздуха и нормальное испарение растворителя, а результат проверить на тестовых деталях.
Почему после окунания внутри канала появляются наплывы?
Материал может скапливаться в нижних точках и карманах, если не заданы ориентация детали, путь стекания и время выдержки. На толщину также влияют скорость извлечения, вязкость и содержание сухого остатка. В техобзоре для окунания указан ориентир скорости извлечения 5-20 см/мин, но режим подбирают для конкретной детали.
Можно ли наносить WS2 по SAE AMS 2530A методом окунания?
SAE AMS 2530A описывает безсвязующее покрытие на основе WS2, наносимое высокоскоростным напылением, или импинджментом. Поэтому нельзя считать окунание соответствующим этой спецификации без отдельной проверки и согласования. Для нее указана толщина не более 0,00002 дюйма, или 0,5 мкм.
Что указать в техническом задании на покрытие внутренних каналов?
Зафиксируйте материал покрытия, способ нанесения, требования к толщине и адгезии, условия осмотра и необходимые требования к термостойкости и коррозионной стойкости. Для окунания дополнительно задайте ориентацию детали, режим извлечения и требования к удалению воздуха и растворителя. Критерии контроля должны соответствовать выбранной системе покрытия.
Заключение
Обработка каналов смазкой методом окунания подходит для деталей, где нужно охватить внутренние поверхности, недоступные для распыления. Качество пленки зависит от скорости извлечения, вязкости и сухого остатка состава, а для узких каналов - еще и от организации внутреннего потока и условий стекания. Требования SAE AMS 2530A нельзя автоматически переносить на окунание: эта спецификация описывает конкретное безсвязующее покрытие WS2 и способ его нанесения.
Следующий шаг - определить требования к покрытию и каналам, затем проверить ориентацию, дренаж и режим нанесения на тестовой детали. В техническом задании зафиксируйте метод, контролируемые параметры и критерии приемки внутренних поверхностей.
