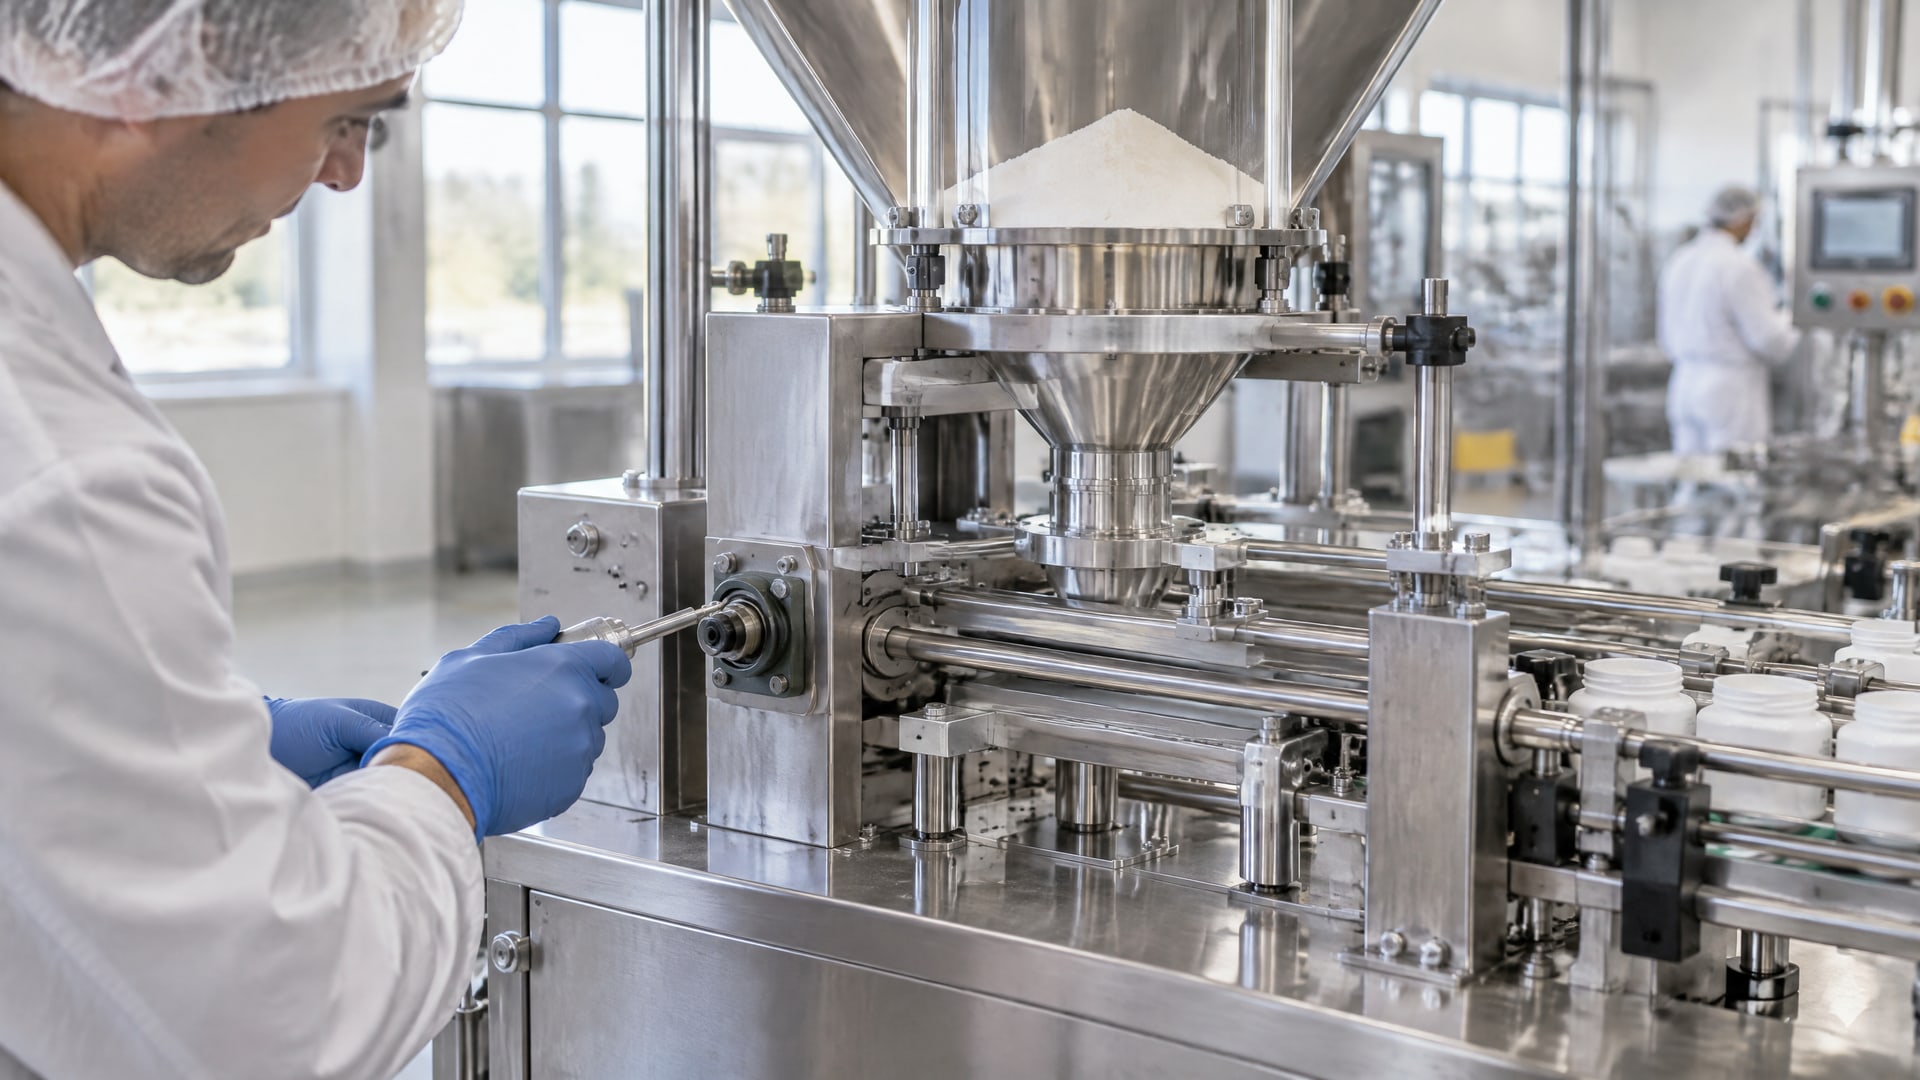
Смазка для пищевого дозатора влияет на скорость и точность фасовки косвенно: снижает трение в подвижных узлах и помогает поддерживать повторяемость их хода. Сама по себе маркировка H1 не гарантирует прирост производительности и не задает точность дозирования. Результат зависит от конструкции машины, свойств порошка, условий работы и правильного подбора смазочного материала.
Статья будет полезна инженерам, техническим специалистам и закупщикам пищевых производств. Разберем, где H1-смазки уместны, как выбор консистенции и температурного режима связан с работой механизма и почему дозировку смазки нужно контролировать. Отдельно рассмотрим, как оценивать возможное влияние на фасовочный цикл без обещаний универсального ускорения.
Как смазка для пищевого дозатора связана со скоростью и точностью фасовки
В фасовочной машине на повторяемость цикла влияют подшипники, направляющие, приводы и другие подвижные узлы.
Если трение в них меняется, движение может стать менее плавным. Это способно сказаться на стабильности хода механизма дозирования, но не позволяет автоматически связать смазку с конкретным количеством граммов в дозе или числом упаковок в минуту.
Смазочный материал помогает уменьшить трение и износ там, где детали движутся относительно друг друга. Для механизма подачи порошка важны плавность движения и отсутствие заеданий: они поддерживают условия для повторяемой работы дозатора. Однако точность зависит также от конструкции оборудования, характеристик порошка и настройки самого дозирующего узла. Поэтому корректнее говорить о влиянии на стабильность работы, а не об универсальном повышении точности.
Прямая прибавка скорости фасовки не подтверждается одним только классом смазки. Она зависит от состояния машины, режима нагрузки, температуры, свойств порошка и организации цикла. Если оборудование уже работает в пределах своих технических возможностей, замена смазки не обязательно ускорит фасовку. Возможный эффект оценивают по поведению конкретного узла и производственным показателям до и после обслуживания.
Что означает H1 для фасовки порошков
NSF H1 предназначен для смазок, которые могут случайно и технически неизбежно контактировать с пищей. Это не разрешение намеренно наносить смазку на порошок или использовать ее как компонент продукта. Для прямого контакта предусмотрена отдельная категория 3H, относящаяся к разделительным агентам; H1 и 3H нельзя считать взаимозаменяемыми.
Для H1-смазок также учитывают соответствие требованиям FDA 21 CFR 178.3570. ISO 21469 устанавливает гигиенические требования к формулированию, производству и применению смазок, которые могут контактировать с пищевыми продуктами. При выборе проверяют статус конкретного продукта и его пригодность для условий конкретного узла, а не ограничиваются общим обозначением «пищевая смазка».
Подбор смазки дозатора пищевой линии по узлу и режиму работы
Подбирать смазочный материал нужно под конкретный узел.
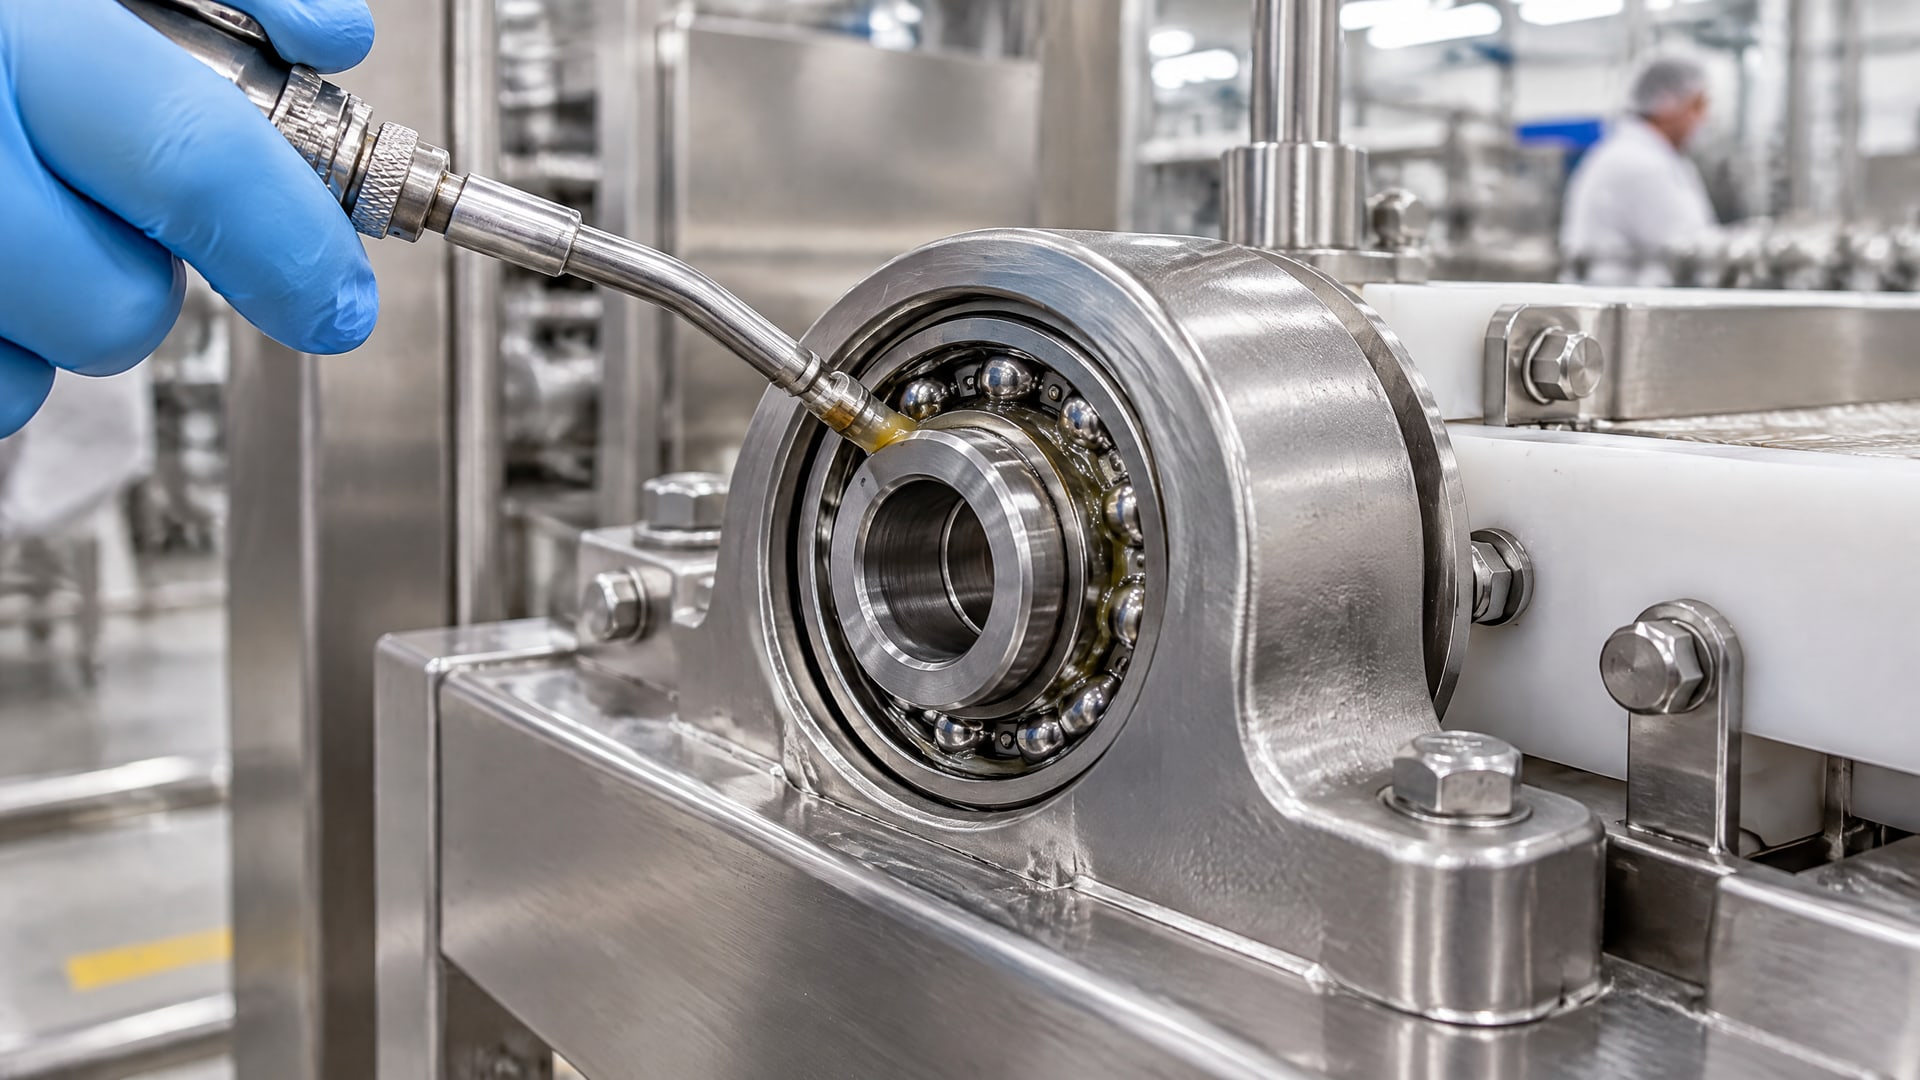
Для подшипника, направляющей и редуктора могут требоваться разные рабочие характеристики. Учитывают тип движения, нагрузку, температуру, материалы уплотнений и риск попадания смазки в продуктовую зону. Если в документации оборудования указаны требования к смазке, их сверяют со спецификацией.
Для пластичных смазок важен класс консистенции NLGI. В пищевом оборудовании встречаются классы NLGI 0, NLGI 1 и NLGI 2: чем ниже номер, тем мягче консистенция. Это не показатель липкости и не универсальная шкала защитных свойств. Слишком густая смазка в определенном узле может повысить сопротивление движению, а слишком мягкая может не соответствовать условиям удержания материала в месте нанесения. Выбор зависит от конструкции и режима работы.
Температурный диапазон также проверяют по данным конкретного продукта. В каталогах пищевых смазок встречаются примеры температурных диапазонов от -30 до 120 °C, а для отдельных специальных решений указывают работу до 160 °C и выше. Эти значения относятся к конкретным продуктам и не переносятся на все H1-смазки. Рабочие температуры узла сопоставляют с документацией смазки и условиями фактической эксплуатации.
Что проверить перед заменой
- Какой узел обслуживают и какое движение в нем происходит.
- Каковы нагрузка и фактический температурный режим.
- Какой класс NLGI и диапазон применения нужны для данного узла.
- Совместим ли состав с материалами уплотнений и другими компонентами.
- Подтверждена ли регистрация H1 у конкретного смазочного материала.
Сочетание этих параметров важнее общей надписи «food grade». Для разных узлов одной фасовочной машины могут потребоваться разные решения, поэтому замену смазки согласуют с требованиями оборудования и особенностями процесса.
Как H1-смазки помогают поддерживать повторяемость цикла
Подвижный узел должен перемещаться плавно и повторять заданный ход.
Если смазка подобрана правильно и подается в необходимом количестве, она помогает снизить трение и риск нестабильного движения. Это создает условия для повторяемой работы механизма, но не заменяет настройку дозатора и проверку его износа.
Влияние на скорость фасовки проявляется прежде всего через работу оборудования. Если движение узла затруднено, а обслуживание устраняет причину повышенного сопротивления, машина может вернуться к штатному режиму. Но источники не дают универсальной цифры прироста скорости от перехода на H1-смазку. Без измерений на конкретной линии обещать увеличение производительности фасовочной машины нельзя.
Для оценки результата сравнивают фактическую работу оборудования в одинаковых условиях: отслеживают стабильность хода, остановки и показатели дозирования. Если одновременно изменились настройки машины, тип порошка или режим работы, отделить влияние смазки будет сложнее. Поэтому при проверке фиксируют, что именно меняли, и не приписывают ей эффект, который мог быть связан с другими причинами.
Где уместна EFELE MG-202
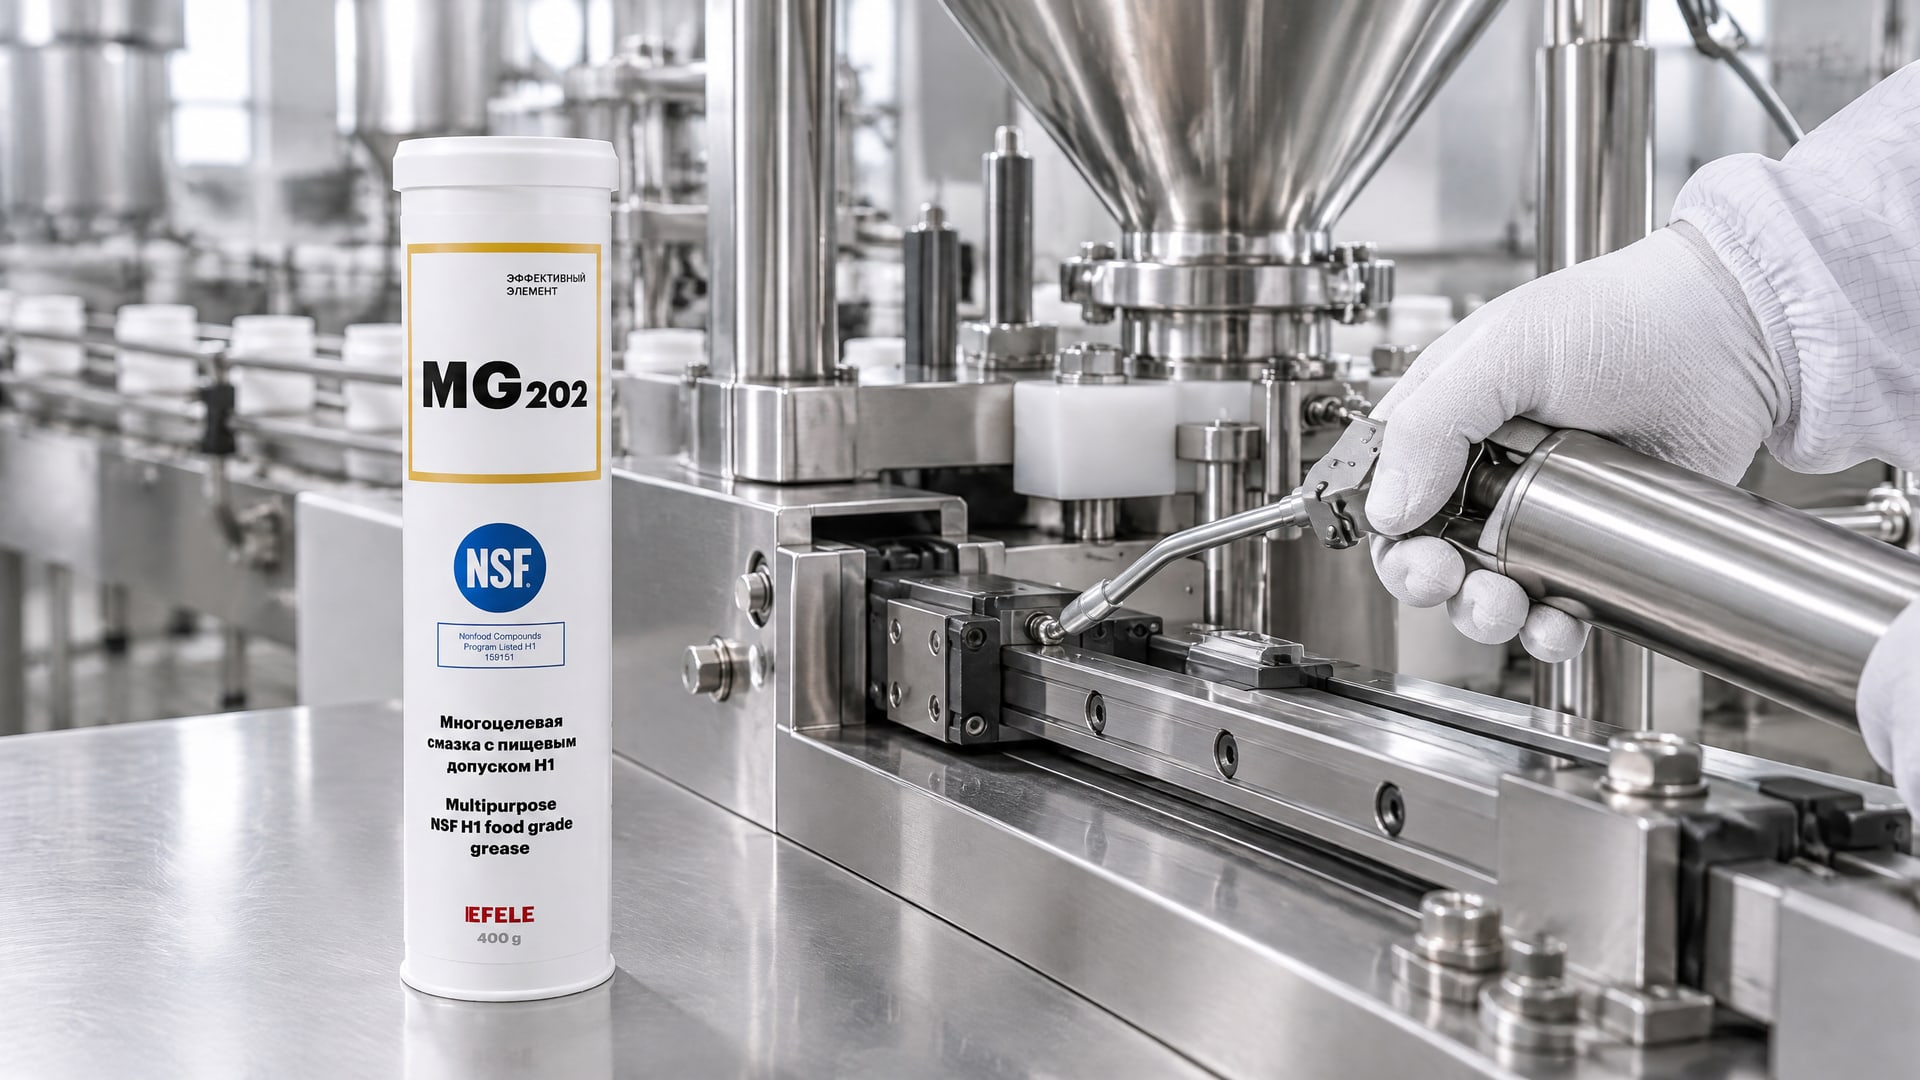
Если подшипники и направляющие работают нестабильно, сначала проверяют состояние узлов, правильность смазывания и соответствие состава условиям эксплуатации. Повышенное трение может сопровождаться затрудненным ходом, а нерегулярное обслуживание усложняет поддержание повторяемого цикла. Для подшипников и направляющих пищевого оборудования применяют EFELE MG-202 с допуском NSF H1; ее соответствие конкретному режиму проверяют по техническим требованиям узла.
Нанесение и контроль смазки в пищевом производстве
Даже смазка с допуском H1 не должна попадать в продукт без необходимости.
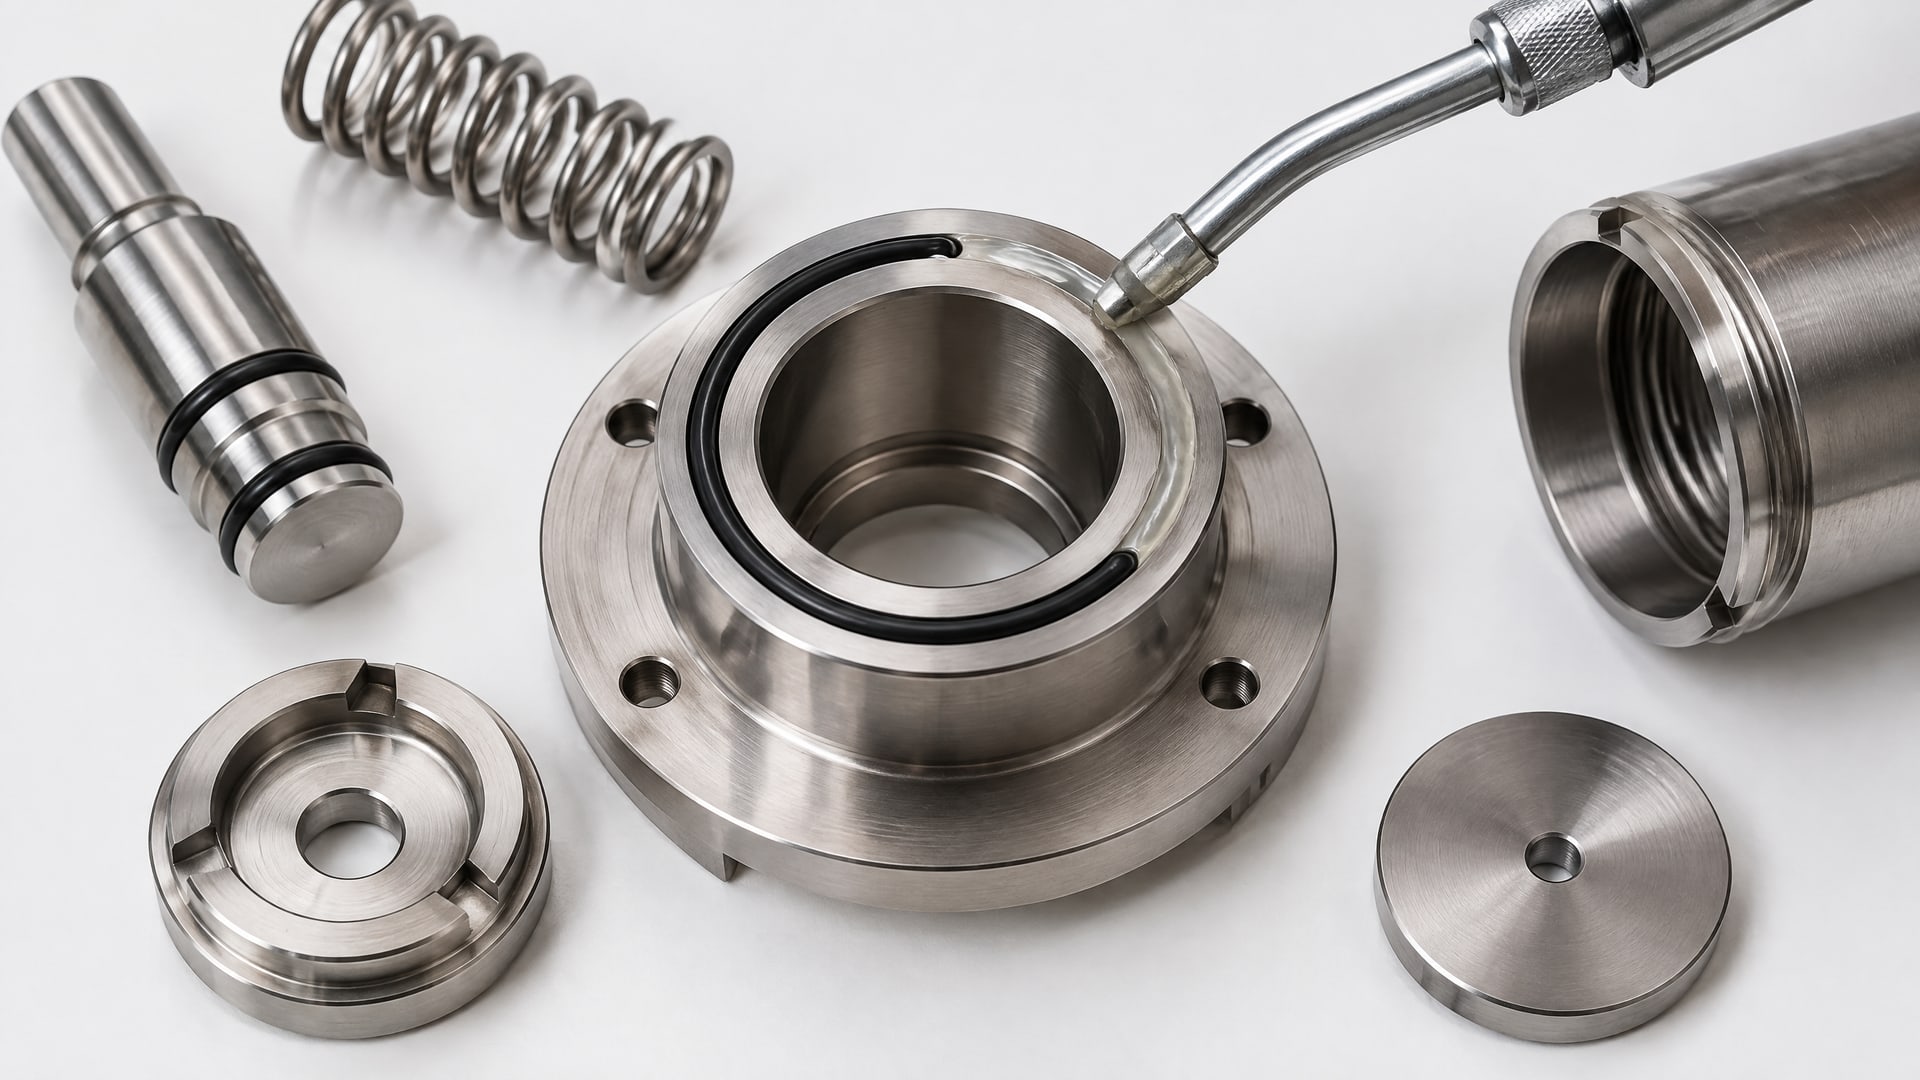
Для снижения риска переноса используют минимально необходимое количество и контролируют места, где смазка может переместиться в сторону порошка. H1 допускает только случайный и технически неизбежный контакт, поэтому этот статус не отменяет требований к обслуживанию и санитарному контролю.
При регламентном обслуживании важно не только выбрать подходящий продукт, но и наносить его в предусмотренные точки. Избыточная смазка повышает риск переноса с поверхности узла. Если состав применялся как антикоррозионная пленка, в некоторых случаях его удаляют с поверхности перед использованием оборудования. Порядок действий определяют по назначению смазки и требованиям производства.
Для проверки регистрации H1 используют реестр NSF. Наличие соответствующего статуса подтверждает категорию применения смазки, но не означает, что она подходит любому узлу машины. Отдельно сверяют класс NLGI, температуру, тип нагрузки и совместимость с материалами уплотнений. Если оборудование работает при высокой температуре, частой мойке или в агрессивной среде, выбирают состав, рассчитанный на эти условия, а не универсальное решение без проверки характеристик.
Как оценить влияние смазки на производительность линии
До замены смазки определяют, какой узел вызывает отклонения и как они проявляются.
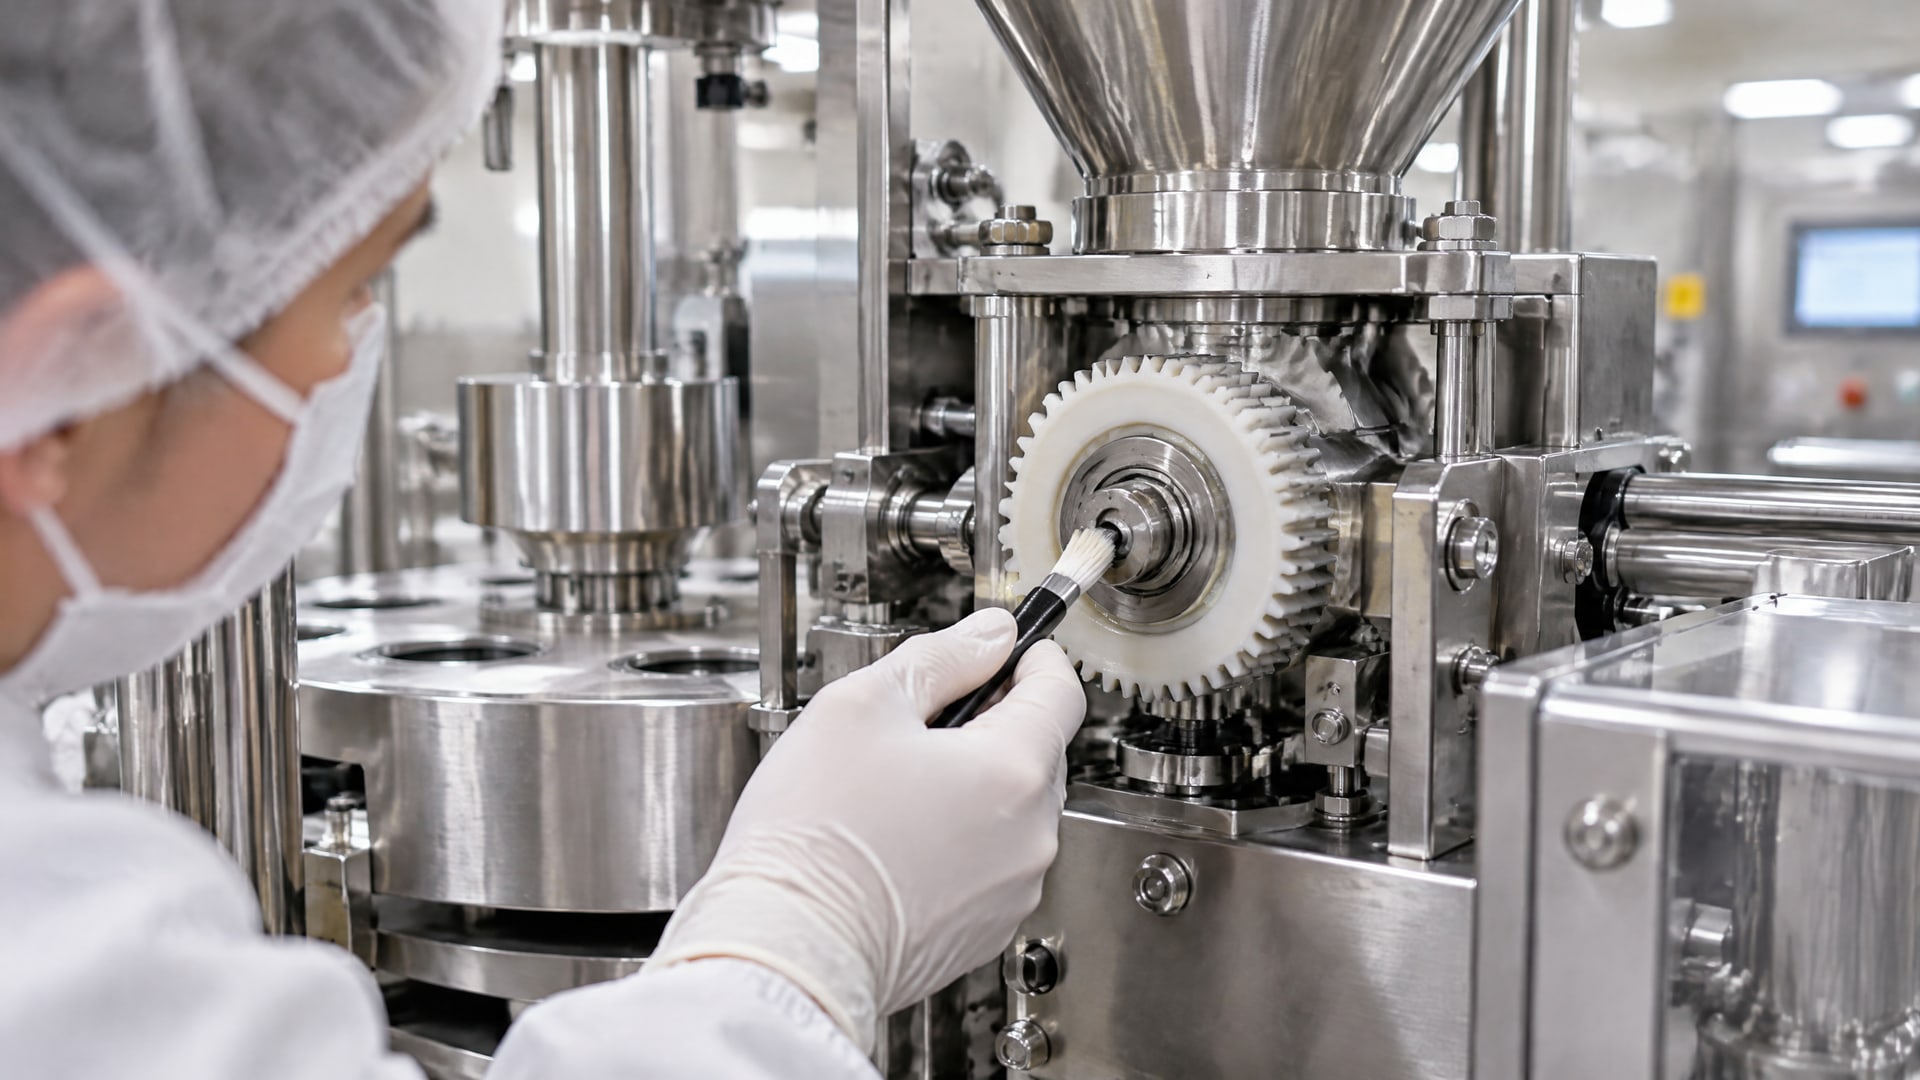
Нестабильный ход, заедание или заметное изменение цикла требуют проверки не только смазывания, но и состояния деталей, настроек и условий подачи порошка. Смазка не исправит механический износ или неверную настройку дозирующего механизма.
После обслуживания сравнивают работу линии при сопоставимых условиях. Для оценки точности фасовки отслеживают стабильность дозирования, а для оценки скорости - фактическую производительность оборудования. Численные значения и допустимые отклонения берут из документации машины и внутренних требований производства: универсальных показателей прироста от применения H1-смазки нет.
Если результат не изменился, проверяют, подходит ли выбранная консистенция узлу и соответствует ли состав рабочей температуре и нагрузке. В линейке пищевых смазок встречаются NLGI 0, NLGI 1 и NLGI 2, а опубликованные температурные примеры варьируются от -30 до 120 °C и доходят до 160 °C и выше для отдельных решений. Эти диапазоны не заменяют подбор по характеристикам конкретного продукта.
Часто задаваемые вопросы
Повышает ли H1-смазка скорость фасовки порошков?
Не обязательно. H1 обозначает категорию применения при возможном случайном контакте с пищей, а не показатель скорости. Смазка может косвенно поддержать плавность движения узла за счет снижения трения, но фактический результат зависит от конструкции машины, состояния деталей, порошка, температуры и правильности настройки дозатора.
Можно ли использовать H1 при прямом контакте с порошком?
H1 предназначен только для случайного, технически неизбежного контакта с пищей. Намеренно наносить такую смазку на порошок нельзя. Если процесс предполагает прямой контакт смазочного материала с продуктом, необходимо отдельно проверять применимую категорию и назначение состава, не подменяя H1 маркировкой 3H.
Как выбрать консистенцию смазки для дозатора?
Учитывают требования конкретного узла, тип движения, нагрузку и температурный режим. В пищевом оборудовании встречаются пластичные смазки NLGI 0, NLGI 1 и NLGI 2, причем меньший номер означает более мягкую консистенцию. Класс NLGI сам по себе не показывает липкость и не позволяет выбрать смазку без проверки спецификации оборудования.
Дает ли H1-смазка заданную точность дозирования?
Нет, такая маркировка не устанавливает точность фасовки. H1 характеризует допустимость случайного контакта смазки с пищей. На результат дозирования влияют устройство дозатора, характеристики порошка, настройки и состояние механизма. Смазка может поддерживать стабильность движения подвижных узлов, но ее эффект нужно оценивать на конкретной линии.
Заключение
Смазка для пищевого дозатора помогает поддерживать плавность движения подшипников, направляющих и приводов, а через нее может влиять на повторяемость фасовочного цикла. H1 допускает только случайный, технически неизбежный контакт с пищей и не гарантирует самостоятельного роста скорости или точности дозирования. При выборе учитывают узел, консистенцию, температуру, нагрузку и совместимость материалов, а при нанесении используют минимально необходимое количество.
Следующий шаг для инженера или закупщика - определить узлы, где наблюдаются изменения хода или нестабильность работы, затем сверить требования оборудования с характеристиками подходящей H1-смазки. После обслуживания стоит проверить работу линии в сопоставимых условиях и зафиксировать показатели скорости и дозирования.
