Долговечность подшипников зависит не от частоты шприцевания, а от соответствия смазки конструкции шпинделя и способу подачи. Сначала выясните, рассчитан ли узел на заводскую закладку пластичной смазки или на масло-воздушную систему. Затем сверяйте выбор с типом подшипника, скоростью вращения, температурой и требованиями изготовителя станка. Для контроля скоростного режима используют параметр n × dₘ, а для масло-воздушной системы проверяют подачу масла, давление воздуха и чистоту каналов.
Статья поможет инженерам и техническим специалистам определить подход к обслуживанию подшипников шпинделя, а закупщикам - сформулировать требования к смазочному материалу. Отдельно разберем высокоскоростные узлы, регламент проверок и ситуации, когда самостоятельное добавление смазки может навредить. Для станков конкретных моделей, включая токарные и горизонтально-расточные, детали обслуживания нужно сверять с документацией на оборудование.
Как подобрать смазку шпинделя станка
Выбор начинают с конструкции шпинделя.
Одни подшипники поставляются с заводской закладкой пластичной смазки и рассчитаны на работу без регулярного пополнения. В других конструкциях применяется масло-воздушная система, которая подает к подшипнику микродозы масла потоком воздуха. Эти решения нельзя обслуживать одинаково: регламент зависит от предусмотренной схемы подачи.
Для станочных смазочных материалов профильным ориентиром служит ISO 19378. Стандарт увязывает выбор с классификацией ISO 6743 и категорией узла. Это помогает не подменять подбор формулировкой «смазка для подшипников»: одинаковое общее назначение не означает, что материал подходит конкретному шпинделю. Инженеру важно сверить спецификацию смазки с требованиями к подшипнику и оборудования.
Для пластичной смазки имеют значение тип базового масла, его вязкость и загуститель. Учитывают также тип подшипника и рабочую скорость. Более густая смазка не обязательно лучше защищает высокоскоростной узел: неподходящие свойства могут повысить потери и температуру. Поэтому нельзя выбирать материал только по термостойкости или привычке использовать один продукт для разных узлов станка.
Перед закупкой специалисту полезно собрать исходные данные:
- тип и конструкцию шпинделя;
- тип подшипника;
- скорость вращения;
- предусмотренную схему подачи смазки;
- требования изготовителя станка к материалу и обслуживанию.
Если документация задает конкретные характеристики или продукт, сверяются со спецификацией, а не заменяют их общим описанием «высокоскоростная смазка». Для закупщика это снижает риск заказать материал, который подходит по назначению в целом, но не соответствует узлу. Для инженера такой порядок помогает связать выбор смазки с режимом работы, а не с одним параметром из карточки товара.
Скорость и температура подшипников шпинделя ЧПУ
При выборе смазки подшипников шпинделя ЧПУ учитывают скоростной параметр n × dₘ.
В этой формуле n - скорость вращения в об/мин, а dₘ - средний диаметр подшипника в мм. Показатель используют для оценки скоростного режима смазки, однако сам по себе он не заменяет требований изготовителя шпинделя и не задает универсальную границу для всех конструкций.
Для подшипника приводится ориентир рабочей температуры 40-50 °C. Его можно использовать при наблюдении за тепловым режимом, сопоставляя показания с условиями работы и документацией станка. Заметное отклонение от привычного режима - повод проверить смазку, подачу и состояние шпинделя. По одному измерению нельзя без дополнительной диагностики определить причину нагрева.
Для высокоскоростных шпинделей важна не только способность смазки работать при нагреве. Нужно учитывать тепловыделение, отвод тепла и то, как материал попадает к зоне контакта. При скоростях выше 15 000 об/мин особенно рассматривают масло-воздушную схему. В таких условиях пластичная смазка может быть ограничена, если требования к охлаждению и тепловыделение превышают возможности узла.
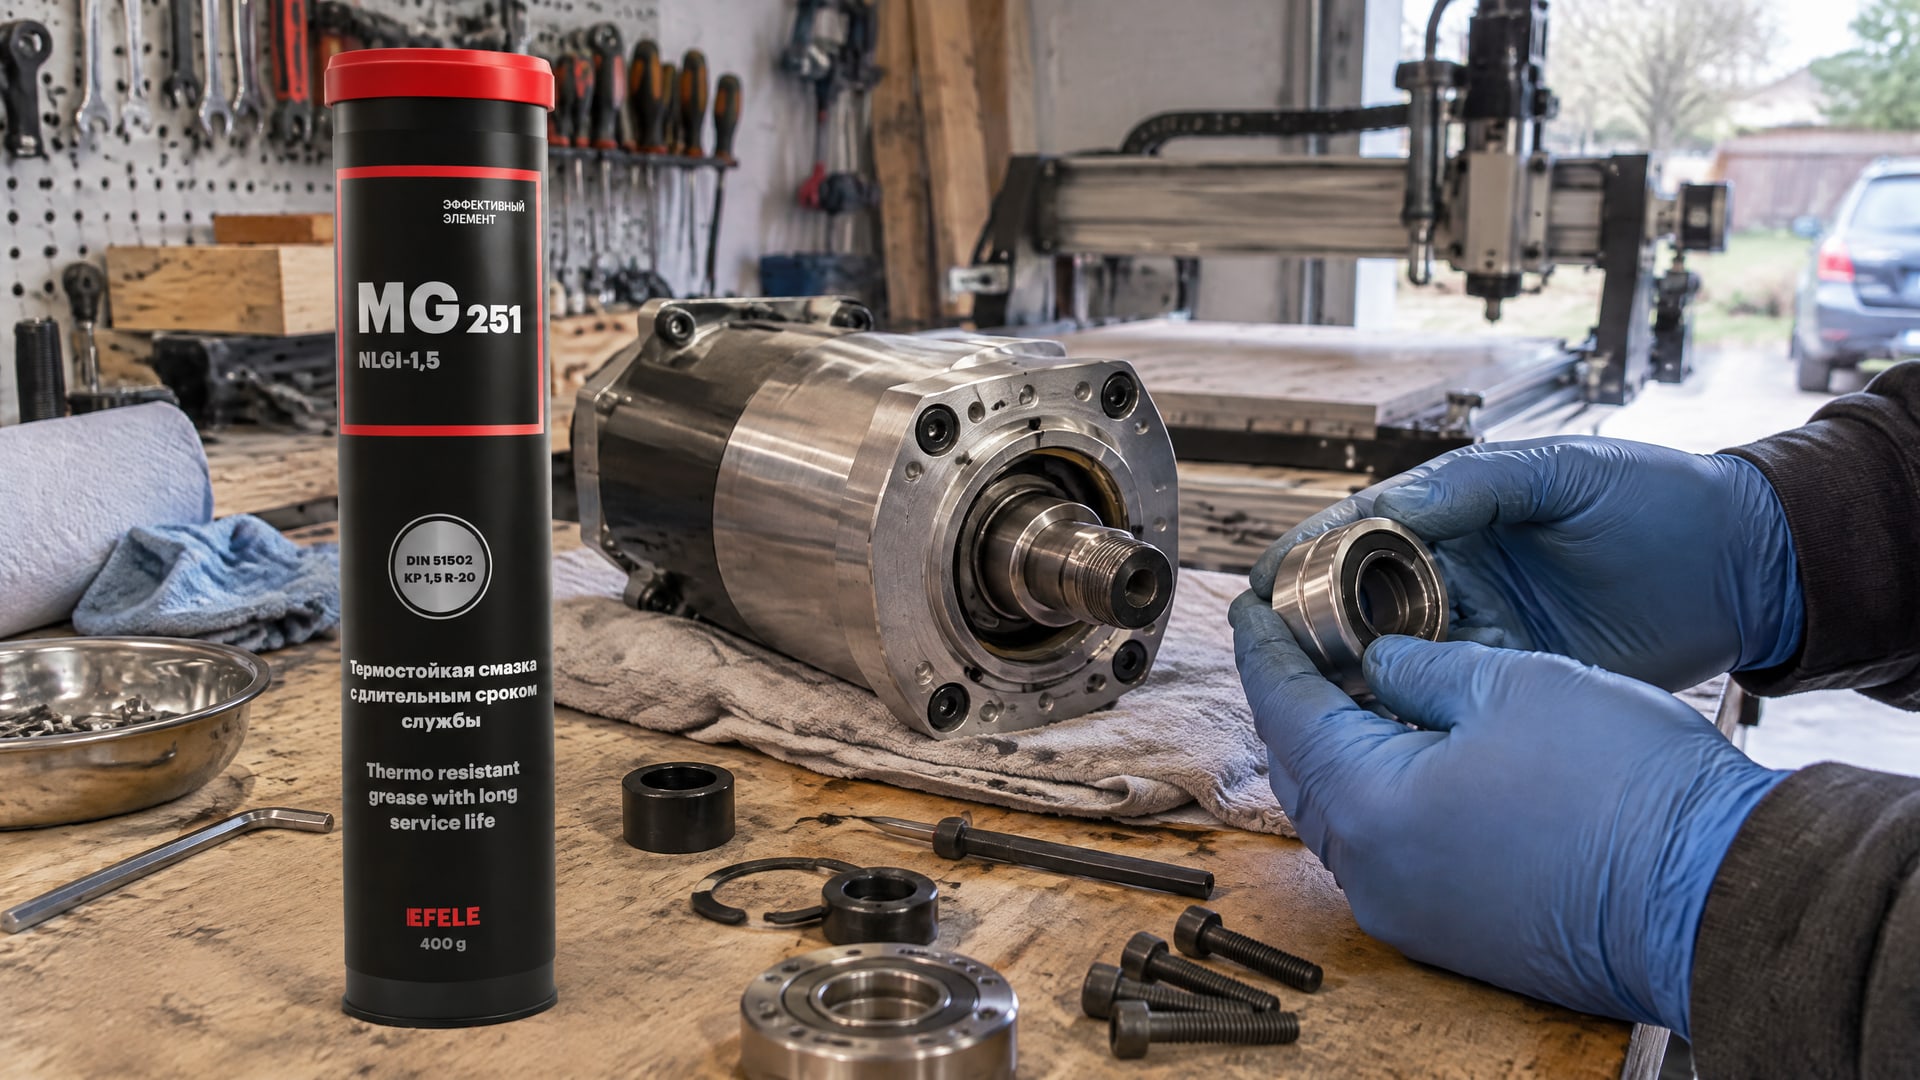
Если конструкция шпинделя предусматривает долговременную смазку пластичным материалом, для высокоскоростных подшипников применяют термостойкую полимочевинную EFELE MG-251. Но сначала нужно подтвердить, что пластичная смазка соответствует схеме смазывания конкретного узла: ее нельзя автоматически переносить на шпиндель, рассчитанный на масло-воздушную подачу. Такой порядок важен и при холодном пуске, и при риске фреттинга или вымывания: оценивать следует не отдельный симптом, а совместимость материала с режимом и конструкцией.
Масло-воздушная смазка шпинделя и контроль подачи
Масло-воздушная система подает к подшипнику микродозы масла вместе с потоком воздуха.
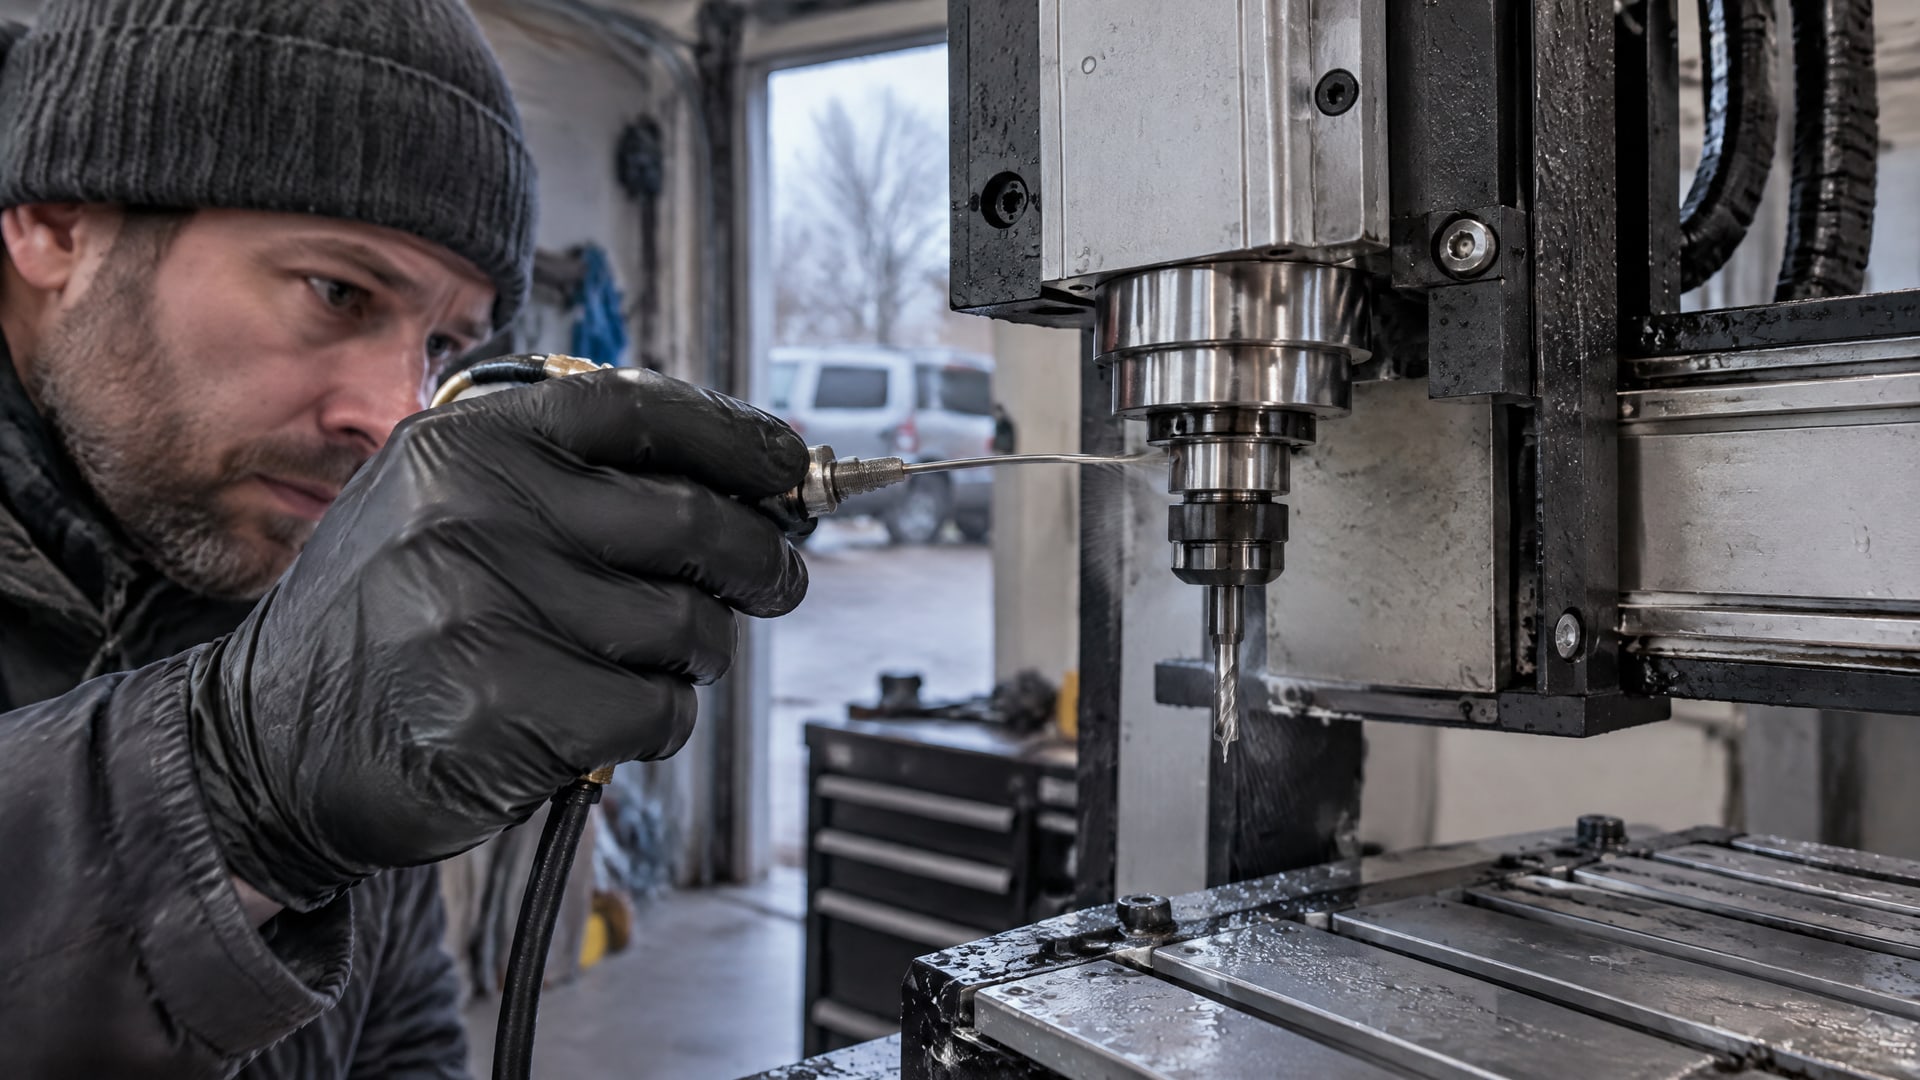
Масло смазывает контакт, а воздух помогает транспортировать его к рабочей зоне и участвует в охлаждении. Поэтому вопрос «что важнее - масло или воздух» для такой схемы некорректен: стабильная работа зависит от обоих компонентов.
В материалах по обслуживанию станков приводится ориентир расхода масла 0,5-2 мл/ч для проверки работоспособности oil-air системы. Это не универсальная настройка для любого шпинделя: фактические параметры задаются конструкцией и документацией оборудования. Не следует менять дозировку только ради совпадения с этим диапазоном, если паспорт станка указывает иные требования.
При проверке системы оценивают:
- фактический расход масла;
- давление воздуха;
- чистоту каналов и сопел;
- отсутствие засоров в трубках и дозаторах.
Нарушение подачи может быть связано с загрязнением канала, неисправностью дозатора или отклонением давления. Если масло перестало поступать, добавление материала в подшипник вручную не устраняет причину. Сначала нужно проверить весь путь подачи и восстановить параметры, предусмотренные изготовителем.
Для шпинделя выше 15 000 об/мин масло-воздушную схему рассматривают как один из основных способов обеспечить смазку и охлаждение. При этом не стоит переносить настройки с одного станка на другой: расход, давление и конфигурация каналов зависят от системы. Если подача нестабильна, узел требует проверки до продолжения работы в прежнем режиме.
Обслуживание подшипников шпинделя: регламент и ошибки
Единого регламента смазки шпинделя для всех станков ЧПУ нет.
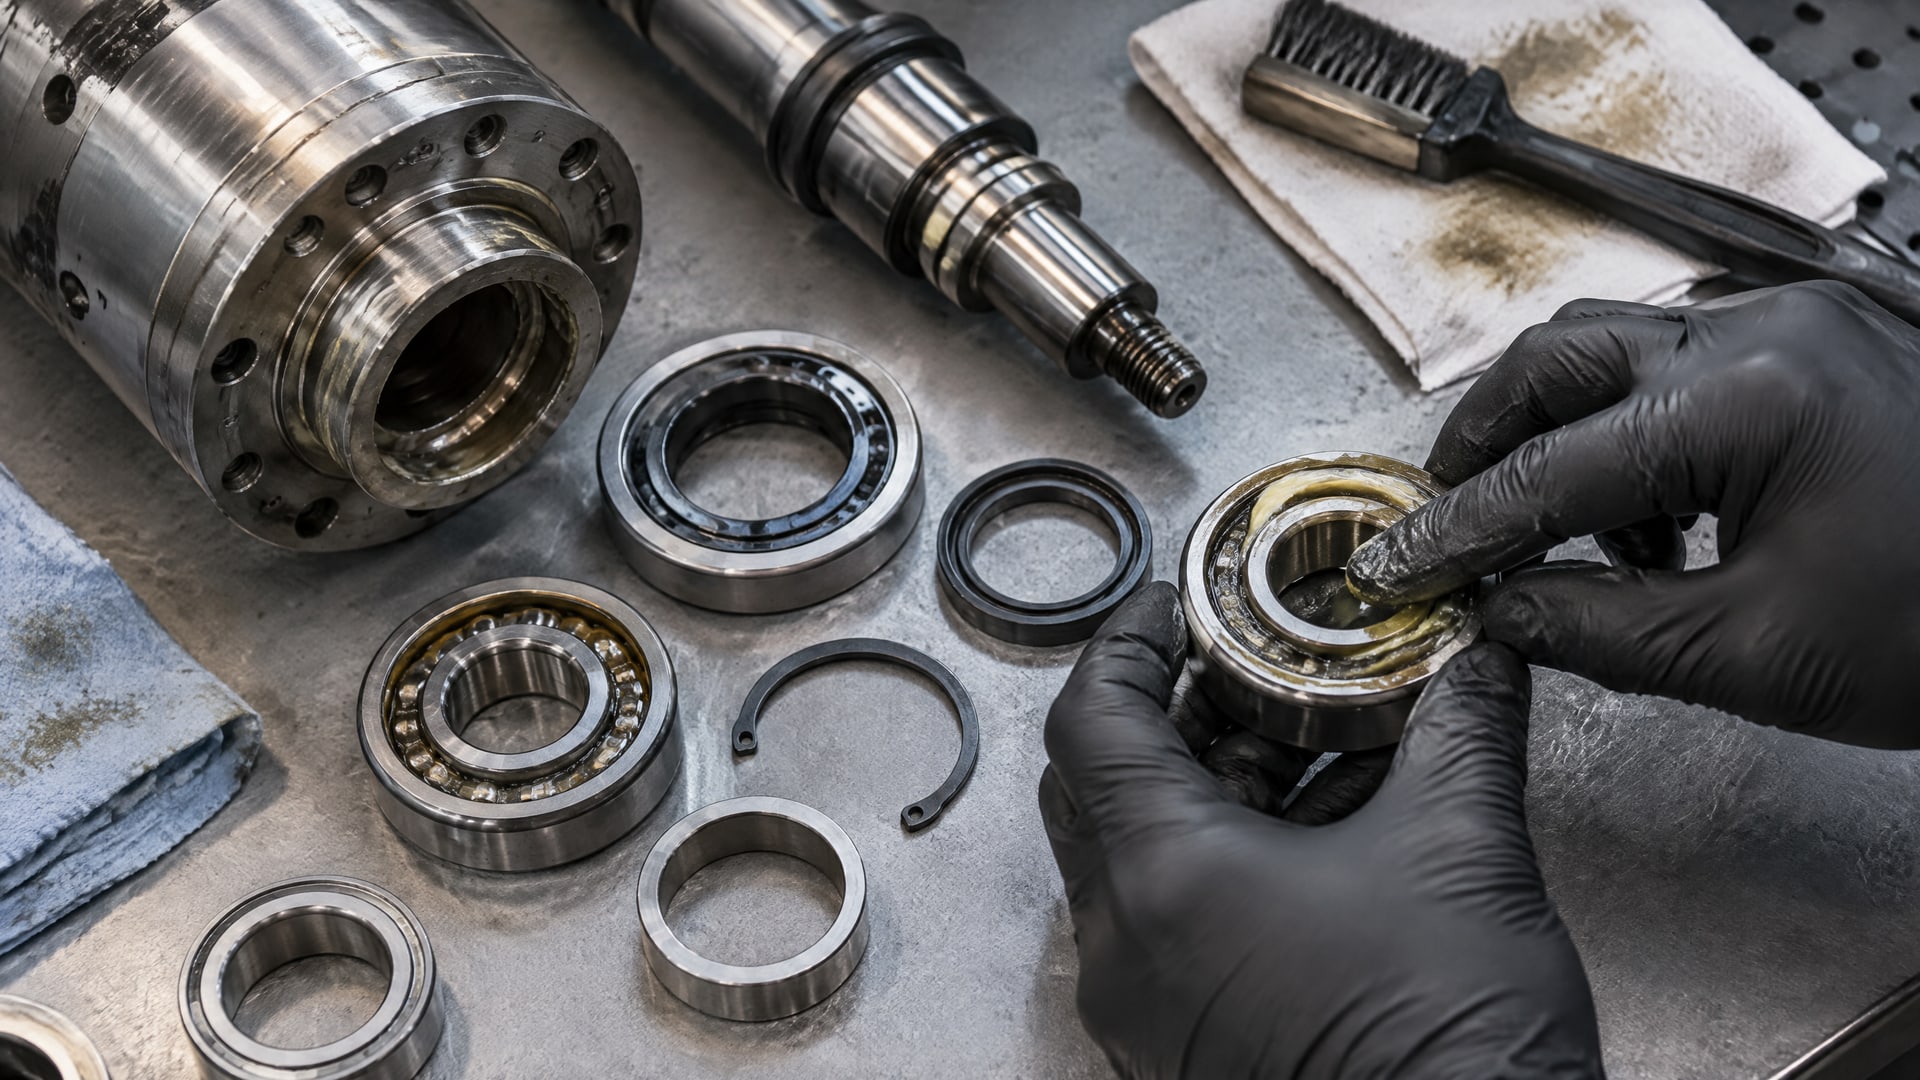
Периодичность и объем обслуживания зависят от конструкции, типа подшипника, скорости, нагрузки и предусмотренной схемы подачи. Поэтому сначала определяют, есть ли у узла точки обслуживания и требует ли изготовитель пополнения смазки. Самостоятельно вскрывать шпиндель, рассчитанный на заводскую закладку, без соответствующего регламента не следует: вмешательство может нарушить чистоту и балансировку узла.
Для обслуживания подшипников шпинделя полезно разделять контроль системы и вмешательство в сам подшипник. Если шпиндель рассчитан на масло-воздушную подачу, проверяют расход масла, давление воздуха и проходимость каналов. Если смазка заложена на заводе на весь ресурс, в центре внимания температура, шум, вибрация и общее состояние шпинделя. Частота таких проверок определяется документацией и условиями эксплуатации, а не единым календарным интервалом.
Типичные ошибки связаны с попыткой устранить любой симптом добавлением смазки. Избыточное количество может ухудшить тепловой режим, а чрезмерно густой материал - увеличить потери на высоких скоростях. Шум также может указывать на загрязнение, неверный расход масла, засорение каналов или износ. Поэтому диагностику начинают с поиска причины, а не с увеличения количества смазочного материала.
Ориентир 40-50 °C помогает оценивать температуру подшипника, но его нужно рассматривать вместе с другими признаками. При изменении шума или вибрации сопоставляют показания, условия работы и параметры системы смазки. Если температура заметно выросла, проверяют подачу и состояние узла, а не продолжают эксплуатацию на основании того, что смазка формально подходит по назначению.
Смазка шпинделя токарного станка и модели 2А622-1
Смазка шпинделя токарного станка зависит от исполнения конкретного станка и установленного шпиндельного узла.
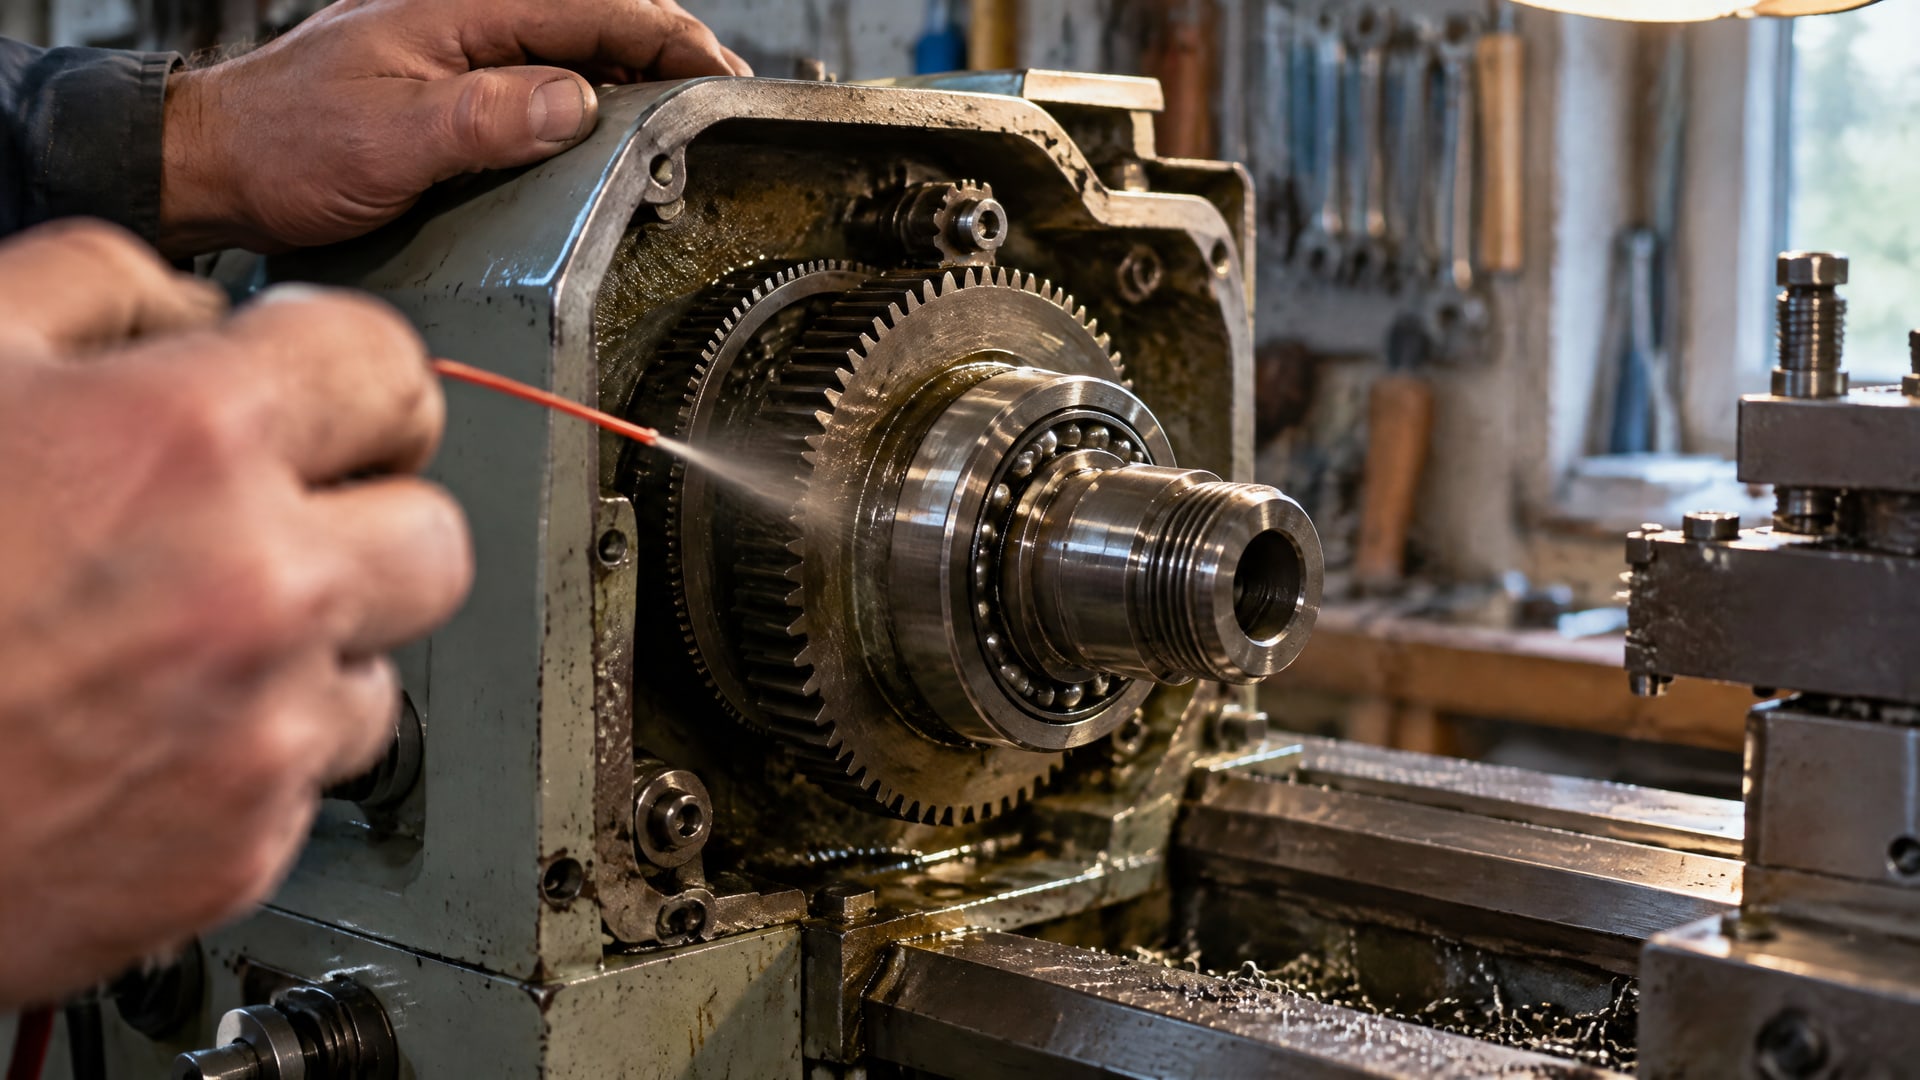
Нельзя переносить на него порядок шприцевания, применяемый для обычных подшипников: часть высокоскоростных шпинделей имеет заводскую закладку, а часть использует масло-воздушную систему. В первом случае регулярное добавление смазки без предписания изготовителя не требуется, во втором проверяют параметры подачи.
Для горизонтально-расточного станка 2А622-1 также нельзя назначить материал или периодичность только по названию модели. Перед обслуживанием нужно определить конструкцию узла и свериться с документацией на конкретное исполнение станка. В доступных сведениях нет параметров смазки шпинделя этой модели, поэтому приписывать ей конкретный тип масла, расход или интервал обслуживания было бы неправильно.
Общий подход остается тем же: выяснить тип подшипника, скоростной режим и способ подачи. Для оценки скоростного режима применяют n × dₘ, где n выражают в об/мин, а dₘ - в мм. Если работает масло-воздушная система, контролируют расход масла и давление воздуха; ориентир 0,5-2 мл/ч используют только как справочный диапазон проверки, а не как настройку без учета паспорта оборудования.
При составлении заявки на обслуживание снабженцу и инженеру стоит указать модель и исполнение станка, конструкцию смазочной системы и требования изготовителя. Это особенно важно, если поставщик предлагает универсальный материал без привязки к шпинделю. Для выбора смазки опорными документами служат спецификация оборудования и подход к классификации станочных смазочных материалов по ISO 19378 и ISO 6743.
Часто задаваемые вопросы
Нужно ли регулярно шприцевать подшипники шпинделя ЧПУ?
Не всегда. Некоторые шпиндели работают с заводской закладкой смазки на весь ресурс, другие используют масло-воздушную систему. Перед обслуживанием определите конструкцию узла и сверьтесь с документацией станка. Вскрытие шпинделя или добавление смазки без предусмотренного регламента может нарушить чистоту и балансировку.
Как понять, что масло-воздушная система подает смазку правильно?
Проверяют фактический расход масла, давление воздуха и чистоту каналов, трубок, дозаторов и сопел. Диапазон 0,5-2 мл/ч приводится как ориентир для проверки, но не заменяет настройки изготовителя. Если подача нестабильна, сначала ищут засор или нарушение параметров системы, а не добавляют смазку вручную.
Чем смазать шпиндель токарного станка?
Сначала выясните, какая схема предусмотрена конструкцией шпинделя: заводская закладка пластичной смазки или масло-воздушная подача. Затем сверяйте материал с требованиями изготовителя, типом подшипника и скоростным режимом. Универсального ответа для всех токарных станков нет, поэтому выбор только по слову «подшипниковая» ненадежен.
Как обслуживать шпиндель горизонтально-расточного станка 2А622-1?
Определите исполнение станка и тип смазочной системы по его документации. Параметры смазки и периодичность нельзя надежно назначить только по обозначению модели. Если данных нет, уточните их у изготовителя или сервисной организации до вскрытия шпинделя и замены смазочного материала.
Заключение
Чтобы продлить срок службы подшипников, сначала определите схему смазки шпинделя станка, затем подбирайте материал и регламент под конкретный узел. Учитывайте тип подшипника, скорость, температурный режим и требования изготовителя. Не шприцуйте шпиндель с заводской закладкой без указания в документации, а в масло-воздушной системе контролируйте расход, давление и чистоту каналов.
Следующий шаг - сверить паспорт станка и документацию на шпиндель, зафиксировать применяемую схему смазки и проверить ее параметры в работе. Если данных недостаточно, перед закупкой материала уточните требования у изготовителя оборудования или сервисного специалиста.
