Для глубокого сверления жаропрочных сплавов выбирают СОЖ по двум задачам: отвести тепло от режущей кромки и вывести стружку из отверстия, не допуская налипания и задиров. Поэтому важны не только состав и смазывающая способность жидкости, но и подача через инструмент, рабочее давление, концентрация и стабильность системы.
Материал будет полезен инженерам, техническим специалистам и снабженцам, которые подбирают СОЖ для титана, никелевых сплавов и жаропрочных сталей. Разберем, когда оправдана водосмешиваемая жидкость, когда требуется усилить смазочное действие, как оценить подачу в зону резания и на какие ошибки обратить внимание. Отдельно поясним, почему более вязкая жидкость не всегда помогает при глубоком отверстии.
Почему при обработке жаропрочных сплавов возникает налипание
Жаропрочные никелевые и титановые сплавы создают сложные условия для резания: тепло концентрируется в зоне контакта, стружка может оставаться в отверстии, а недостаточное смазывание повышает риск налипания и наростообразования.
При глубоком сверлении проблема усиливается: наружный поток хуже достигает режущей кромки и не всегда эффективно выносит стружку из канала.
Для отверстий глубиной свыше 3×D внутренний подвод СОЖ через сверло предпочтительнее одного лишь внешнего облива. По мере увеличения глубины до примерно 5×D подача через инструмент и повышенное давление становятся особенно полезными. Это не отменяет подбора геометрии сверла и режима резания: СОЖ не компенсирует неподходящий инструмент или режим, при котором стружка не формируется и не отводится штатно.
Что происходит, если СОЖ не доходит до режущей кромки
Если жидкость подается только снаружи, до дна глубокого отверстия доходит меньше охлаждающего и смазывающего состава. Стружка задерживается в канале, повторно контактирует с режущей частью и мешает стабильному резанию. В таких условиях наращивание подачи жидкости снаружи может оказаться менее эффективным, чем организация ее подвода через инструмент.
Для титановых сплавов важны острый режущий инструмент и направленная подача СОЖ. Для никелевых сплавов используют более жесткую и прочную геометрию, способную работать с повышенными нагрузками. При проблемах с наклепом снижение подачи может усилить трение; в рекомендациях по обработке никелевых сплавов советуют рассматривать увеличение подачи, чтобы резание не переходило в продолжительное скольжение инструмента по поверхности.
Налипание, вязкость и адгезия
Более вязкая жидкость не обязательно лучше подходит для глубокого отверстия. Легкая по вязкости СОЖ может эффективнее вымывать стружку из малого канала, тогда как высокая вязкость в ряде случаев полезна для стойкости инструмента. Адгезия - способность состава удерживаться на поверхности - не равна вязкости и не определяется ею напрямую. Поэтому выбирать «погуще» только ради борьбы с налипанием неправильно.
Если основная проблема - вынос стружки, оценивают прежде всего подачу, давление и способность жидкости проходить через канал. Если преобладают задиры и налипание, важнее достаточное смазывающее действие. На практике эти задачи нужно рассматривать совместно: чрезмерное усиление одного свойства может ухудшить другое.
Как выбрать СОЖ для глубокого сверления
Выбор начинают с приоритета операции.
При высоком съеме металла на никелевом сплаве часто важнее отвод тепла, поэтому в рекомендациях встречаются водосмешиваемые СОЖ. Если задача связана прежде всего со смазыванием и снижением риска задиров, рассматривают масло или эмульсию с усиленными смазочными свойствами. Для сверления и нарезания резьбы по никелевым сплавам также упоминаются маловязкие масла, когда нужно получить смазочное и противозадирное действие.
Отвод тепла или смазывание
Водосмешиваемую жидкость выбирают, когда на первом месте охлаждение при интенсивном съеме материала. Для обработки высокотемпературных сплавов в отраслевых рекомендациях встречается концентрация 8–11%. Для сравнения, обычные 4–6% могут обеспечивать меньше смазывающей способности. Эти значения служат отправной точкой для проверки конкретного процесса, а не универсальной настройкой для всех сплавов и станков.
Если приоритет - уменьшить налипание и задиры, нужно оценить, достаточно ли смазывающего действия выбранной эмульсии. Когда его не хватает, рассматривают другую рецептуру либо масло. В задаче, где требуется усиленная смазка при резании черных и цветных металлов, в качестве кандидата для технологической проверки можно рассмотреть масляную СОЖ EFELE CF-637. Ее выбор следует оценивать по результату на конкретном материале, инструменте и режиме, а не только по обозначению продукта.
Учитывайте вязкость в канале
Для глубокого отверстия важно, чтобы жидкость не только смазывала, но и помогала выносить стружку. Вязкая СОЖ может оказаться предпочтительной для стойкости инструмента, однако при недостаточном вымывании стружки более легкий состав способен лучше справляться с задачей. Поэтому оценивать вязкость отдельно от глубины отверстия и конструкции подачи не следует.
Перед выбором зафиксируйте, что именно ограничивает процесс: температура, стойкость инструмента, налипание или отвод стружки. Если в отверстии образуются пробки, начинать с перехода на более вязкую жидкость рискованно. Если же стружка удаляется стабильно, но появляются задиры, следует проверить смазывающую способность и наличие подходящей подачи непосредственно к режущей кромке.
Подача СОЖ, давление и геометрия сверла
Для глубокой обработки важна доставка жидкости именно в зону резания.
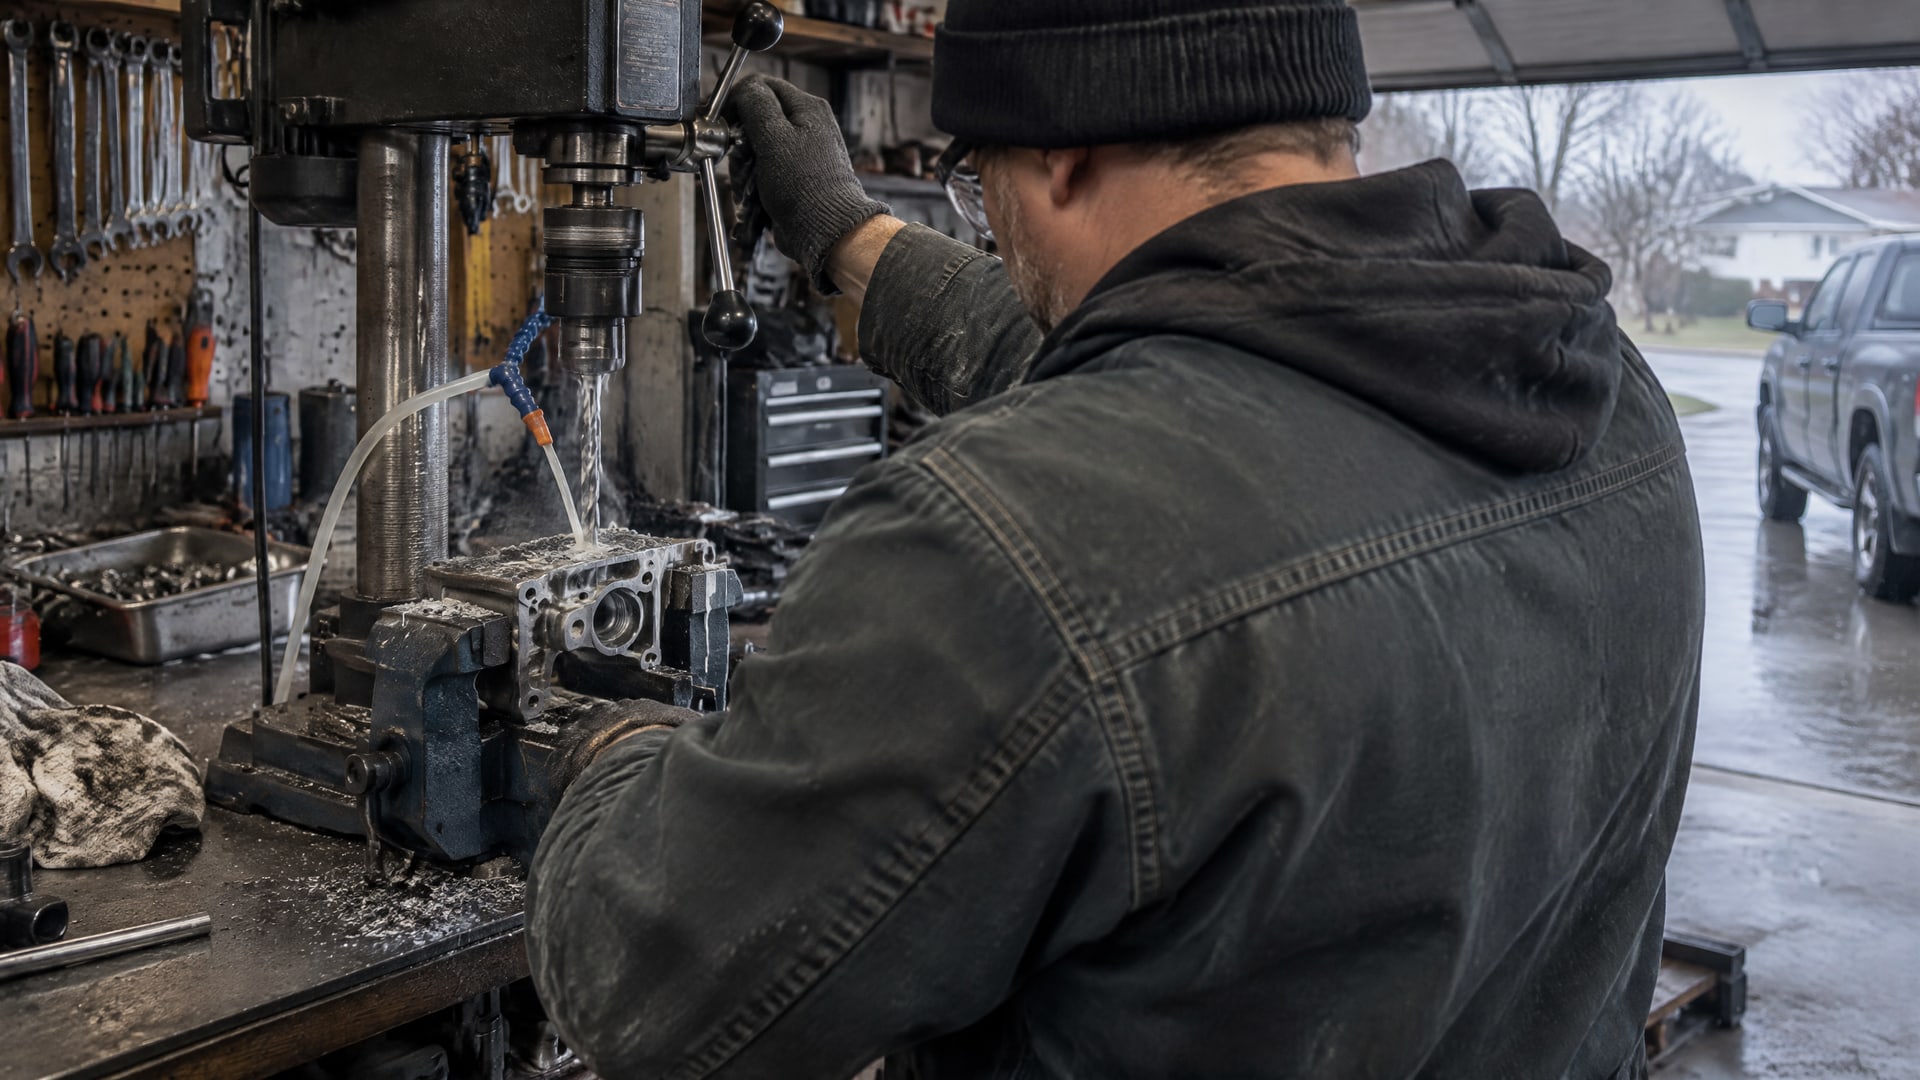
Внутренний подвод через сверло помогает охлаждать кромку и вымывать стружку из канала, где наружная подача часто теряет эффективность. Это особенно актуально для отверстий глубиной свыше 3×D; после примерно 5×D подача через инструмент и высокое давление становятся особенно полезными.
Как оценить давление
В рекомендациях по сверлению титана и жаропрочных сплавов приводится давление подачи СОЖ до 70 bar, что соответствует примерно 1 015 psi. Это рабочий ориентир, а не гарантия устранения налипания или проблем со стружкой. Результат зависит также от глубины и диаметра отверстия, геометрии сверла, концентрации жидкости и стабильности подачи.
Если давление увеличили, но стружка по-прежнему застревает, нужно проверить, достигает ли поток режущей кромки и подходит ли инструмент для заданной глубины. Повышение давления не исправляет неподходящую геометрию и не заменяет оценку режима резания. Для титана важен острый инструмент, для никелевых сплавов - прочная геометрия, рассчитанная на характерную нагрузку.
Почему важна система подачи
Стабильность СОЖ зависит не только от насоса. В рекомендациях по системам подачи для жаропрочных сплавов указан объем бака в 5–10 раз больше производительности насоса в минуту. Если бак мал относительно подачи, свойства жидкости могут быстрее становиться нестабильными. Поэтому проверяют не только давление на выходе, но и емкость бака, состояние жидкости и устойчивость ее циркуляции.
При наладке полезно последовательно оценивать три показателя: достигает ли СОЖ режущей кромки, удаляется ли стружка из отверстия и сохраняется ли стабильная подача на протяжении операции. Такая проверка помогает отделить проблемы состава от проблем оборудования. Если поток не проходит к зоне резания, изменение концентрации само по себе может не дать нужного эффекта.
Обработка жаропрочных сталей и сплавов: настройка эмульсии и системы
Для водосмешиваемой СОЖ концентрация влияет на соотношение охлаждающего и смазывающего действия.
Для высокотемпературных сплавов встречается рекомендация 8–11%, тогда как диапазон 4–6% может давать меньше смазывающей способности. При этом нельзя автоматически назначать одну концентрацию для всех операций: сверление, нарезание резьбы и другие виды обработки отличаются нагрузкой и требованиями к выносу стружки.
Как оценивать раствор эмульсии
Если выбран водосмешиваемый состав, рабочую концентрацию соотносят с задачей. При заметном налипании проверяют, достаточно ли смазывающего действия; при затрудненном выносе стружки оценивают вязкость и организацию подачи. Переход от диапазона 4–6% к 8–11% может быть предметом технологической проверки, но сам по себе не устраняет проблемы, вызванные неправильным подводом жидкости или неподходящей геометрией сверла.
Состав жидкости для никелевых сплавов также проверяют на наличие серы: в рекомендациях по обработке таких материалов советуют избегать серосодержащих смазок. Если применяется масло, учитывают тепловую нагрузку и состояние обработанной поверхности. При высоких температурах масляная смазка может оставлять на никелевом сплаве серо-коричневые следы, поэтому изменение внешнего вида поверхности нельзя игнорировать.
Как отличить проблему состава от проблемы процесса
Удобно проверять условия по порядку:
- Уточнить, какое ограничение преобладает: перегрев, налипание, задиры или застревание стружки.
- Проверить, подается ли СОЖ через инструмент и достигает ли режущей кромки.
- Сопоставить давление с глубиной отверстия, учитывая ориентир до 70 bar для сверления титана и жаропрочных сплавов.
- Для водосмешиваемой СОЖ проверить концентрацию; в рекомендациях для высокотемпературных сплавов встречается диапазон 8–11%.
- Оценить, соответствует ли вязкость жидкости задаче по выносу стружки и смазыванию.
- Проверить объем бака относительно производительности насоса: ориентир составляет 5–10 объемов минутной подачи насоса.
Такой порядок помогает не менять сразу несколько параметров и понять, за счет чего улучшился или ухудшился результат. Для повторяемого процесса фиксируют тип сплава, глубину и диаметр отверстия, способ подачи жидкости и фактическую концентрацию эмульсии.
Особенности обработки жаропрочного сплава ЭИ868 и выбор технологического подхода
Для ЭИ868 нельзя переносить рекомендации по другому сплаву без проверки: имеющиеся данные не задают отдельные режимы, концентрацию или давление именно для этой марки.
Поэтому «особенности обработки жаропрочного сплава ЭИ868» следует определять по технологической документации на материал и результатам пробной операции. Общие принципы глубокой обработки - подача жидкости к режущей кромке, эффективный отвод стружки и достаточное смазывающее действие - остаются отправной точкой, но не заменяют настройки под конкретный сплав.
Что включить в пробную проверку
При обработке жаропрочных сталей и сплавов важно менять параметры последовательно. Если одновременно заменить СОЖ, сверло и режим, будет сложно определить причину результата. Начинают с проверки подвода жидкости, затем оценивают отвод стружки и только после этого корректируют состав или концентрацию.
Для глубоких отверстий ориентир по глубине имеет практическое значение: при свыше 3×D предпочтителен внутренний подвод, а после примерно 5×D особенно полезны подача через инструмент и/или повышенное давление. Для СОЖ применяют подходящий для процесса тип: водосмешиваемый состав при приоритете охлаждения или масло, если важнее смазка и защита от задиров. Выбор уточняют по фактическому состоянию инструмента, стружки и поверхности детали.
Как пользоваться справочной информацией
Справочник по мехобработке жаропрочных никелевых сплавов помогает определить общую логику выбора СОЖ, но рекомендации для никелевых материалов нельзя автоматически считать режимами для ЭИ868 или титана. Отдельно стоит различать механическую и термическую обработку жаропрочных сплавов: параметры СОЖ относятся к резанию, а не к операциям термической обработки.
Для технологической карты полезно записать марку материала, глубину и диаметр отверстия, тип подачи СОЖ, давление, концентрацию и характер стружки. Если возникает налипание, фиксируют, появляется ли оно вместе с перегревом или при затрудненном удалении стружки. Такая запись позволяет сравнить варианты водосмешиваемой и масляной СОЖ без опоры на предположение, что один состав универсален для всех жаропрочных сплавов.
Часто задаваемые вопросы
Какая СОЖ подходит для глубокого сверления жаропрочных сплавов?
Выбор зависит от того, что ограничивает операцию. При интенсивном съеме никелевого сплава часто важен отвод тепла, поэтому рассматривают водосмешиваемую СОЖ. Если основная проблема - налипание и задиры, оценивают смазывающую способность масла или эмульсии. В обоих случаях для глубокого отверстия важна подача жидкости через инструмент.
Можно ли использовать одну СОЖ для титана и никелевого сплава?
Не следует считать, что один состав одинаково подойдет для обоих материалов и всех операций. Для титана и никелевого сплава отличаются требования к геометрии инструмента, нагрузке и отводу стружки. Подбор СОЖ начинают с задачи процесса, затем проверяют подачу к режущей кромке, смазывающее действие и результат на конкретном материале.
Помогает ли повышение давления устранить налипание?
Повышение давления может улучшить подачу СОЖ к режущей кромке и вынос стружки. В рекомендациях для сверления титана и жаропрочных сплавов указан ориентир до 70 bar. Но одного давления недостаточно: результат также зависит от геометрии сверла, глубины отверстия, концентрации водосмешиваемой СОЖ и стабильности системы подачи.
Какая концентрация эмульсии нужна для обработки жаропрочных сплавов?
Для водосмешиваемых СОЖ при обработке высокотемпературных сплавов встречается диапазон 8–11%. Обычные 4–6% могут давать меньше смазывающего действия. Эти значения используют как ориентир для проверки процесса, а не как универсальную норму: концентрацию соотносят с материалом, операцией и требуемым балансом охлаждения и смазывания.
Подходит ли рекомендация по никелевым сплавам для ЭИ868?
Не автоматически. Общие рекомендации по обработке никелевых сплавов помогают сформировать подход к выбору СОЖ, но не задают режимы именно для ЭИ868. Для этой марки сверяют технологическую документацию, затем проверяют подачу жидкости, удаление стружки и состояние инструмента на пробной операции.
Заключение
Для обработки жаропрочных сплавов при глубоком сверлении выбирают СОЖ не по принципу «чем гуще, тем лучше», а по балансу охлаждения, смазывания и выноса стружки. Приоритетны внутренняя подача через инструмент, подходящее для операции давление, стабильная система циркуляции и концентрация, соответствующая задаче. Для интенсивного съема металла часто рассматривают водосмешиваемые составы, а при налипании и задирах проверяют усиление смазывающего действия.
Следующий шаг - зафиксировать материал, глубину отверстия, способ подвода СОЖ и текущую причину брака или нестабильности. Затем проверить внутреннюю подачу, давление и концентрацию по отдельности, а состав жидкости выбирать по тому, что ограничивает процесс: охлаждение или смазывание.
