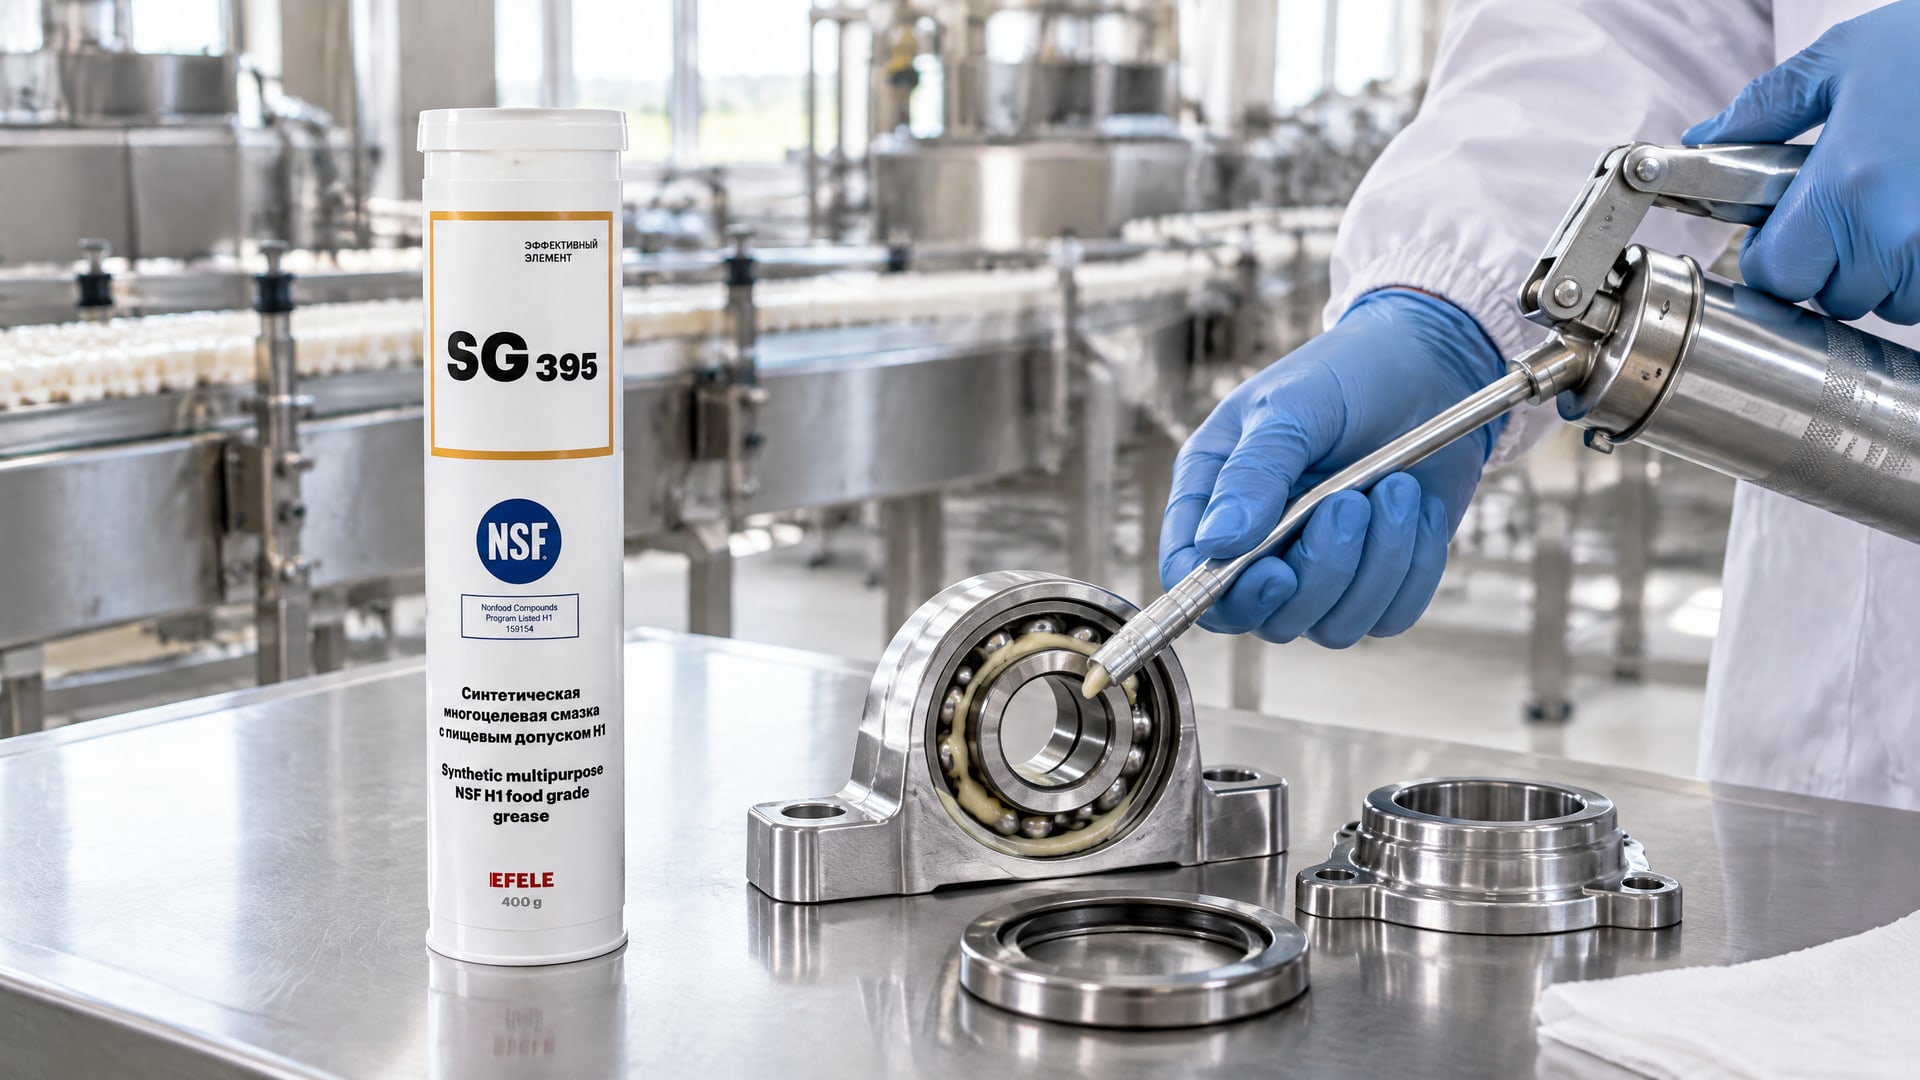
Для смазки подшипников конвейера в зоне возможного контакта с пищей выбирают пластичный состав с регистрацией NSF H1. Затем проверяют, подходит ли он к условиям работы узла: нагрузке, скорости, температуре, воде и химии мойки. H1 допускает только случайный контакт с пищей, а не намеренное внесение смазки в продукт.
Статья поможет инженерам, техническим специалистам и закупщикам составить критерии выбора, определить порядок обслуживания после мойки и назначить интервал пополнения смазки. Отдельно разберем, почему одного статуса H1 недостаточно для узлов в washdown-среде и как учитывать риск попадания смазки к продукту.
Как выбрать смазку подшипников конвейера
Сначала определите, может ли смазка из подшипника попасть на продукт или на поверхности, контактирующие с ним.
Если такой риск есть, для узла требуется смазка NSF H1. Эта классификация допускает случайный контакт с пищей, но не предназначена для прямого или намеренного контакта. В справочных материалах для H1 указывают предельный уровень случайного попадания до 10 ppm, или около 0,001% в конечном продукте.
Нормативную основу для требований к составу H1-смазок задает FDA 21 CFR 178.3570. NSF H1 и FDA 21 CFR 178.3570 связаны, но это не одно и то же: первое обозначает классификацию и регистрацию смазочного материала, второе - нормативную базу. При проверке продукта сверяются с его документацией и подтверждением регистрации, а сведения о применяемой смазке фиксируют в программе обслуживания.
Затем оценивают режим работы подшипника. Для подбора важны нагрузка, скорость, температура, наличие воды и моющих средств, а также частота повторной смазки. Учитывают и конструкцию узла: закрытый подшипник не отменяет требований H1, если смазка может мигрировать в пищевую зону. Для повышения коррозионной стойкости в неблагоприятной среде рассматривают подшипники из нержавеющей стали с H1-закладкой.
Температурные данные нельзя переносить с одной смазки на другую. В справочных материалах для одной H1-смазки указан диапазон применения от 0 до 140 °C, но это не универсальная характеристика всех пищевых составов. Проверяйте рабочую температуру конкретного продукта и сопоставляйте ее с условиями узла. Класс NLGI также не заменяет такую проверку: он описывает консистенцию пластичной смазки, а не ее водостойкость или пищевой статус.
Когда выбирать
- Если есть риск случайного контакта смазки с пищей, проверяют регистрацию NSF H1 и соответствие FDA 21 CFR 178.3570.
- Для подшипников и направляющих, где одновременно требуется H1, одним из вариантов такого класса служит EFELE SG-395.
- Для частой мойки дополнительно оценивают сопротивление вымыванию и стойкость к применяемой химии.
- Для каждого узла отдельно уточняют температурные условия, нагрузку и интервал обслуживания.
Смазка для подшипников мойки: водостойкость и washdown
Для конвейерных подшипников в зоне мойки одного допуска NSF H1 недостаточно.
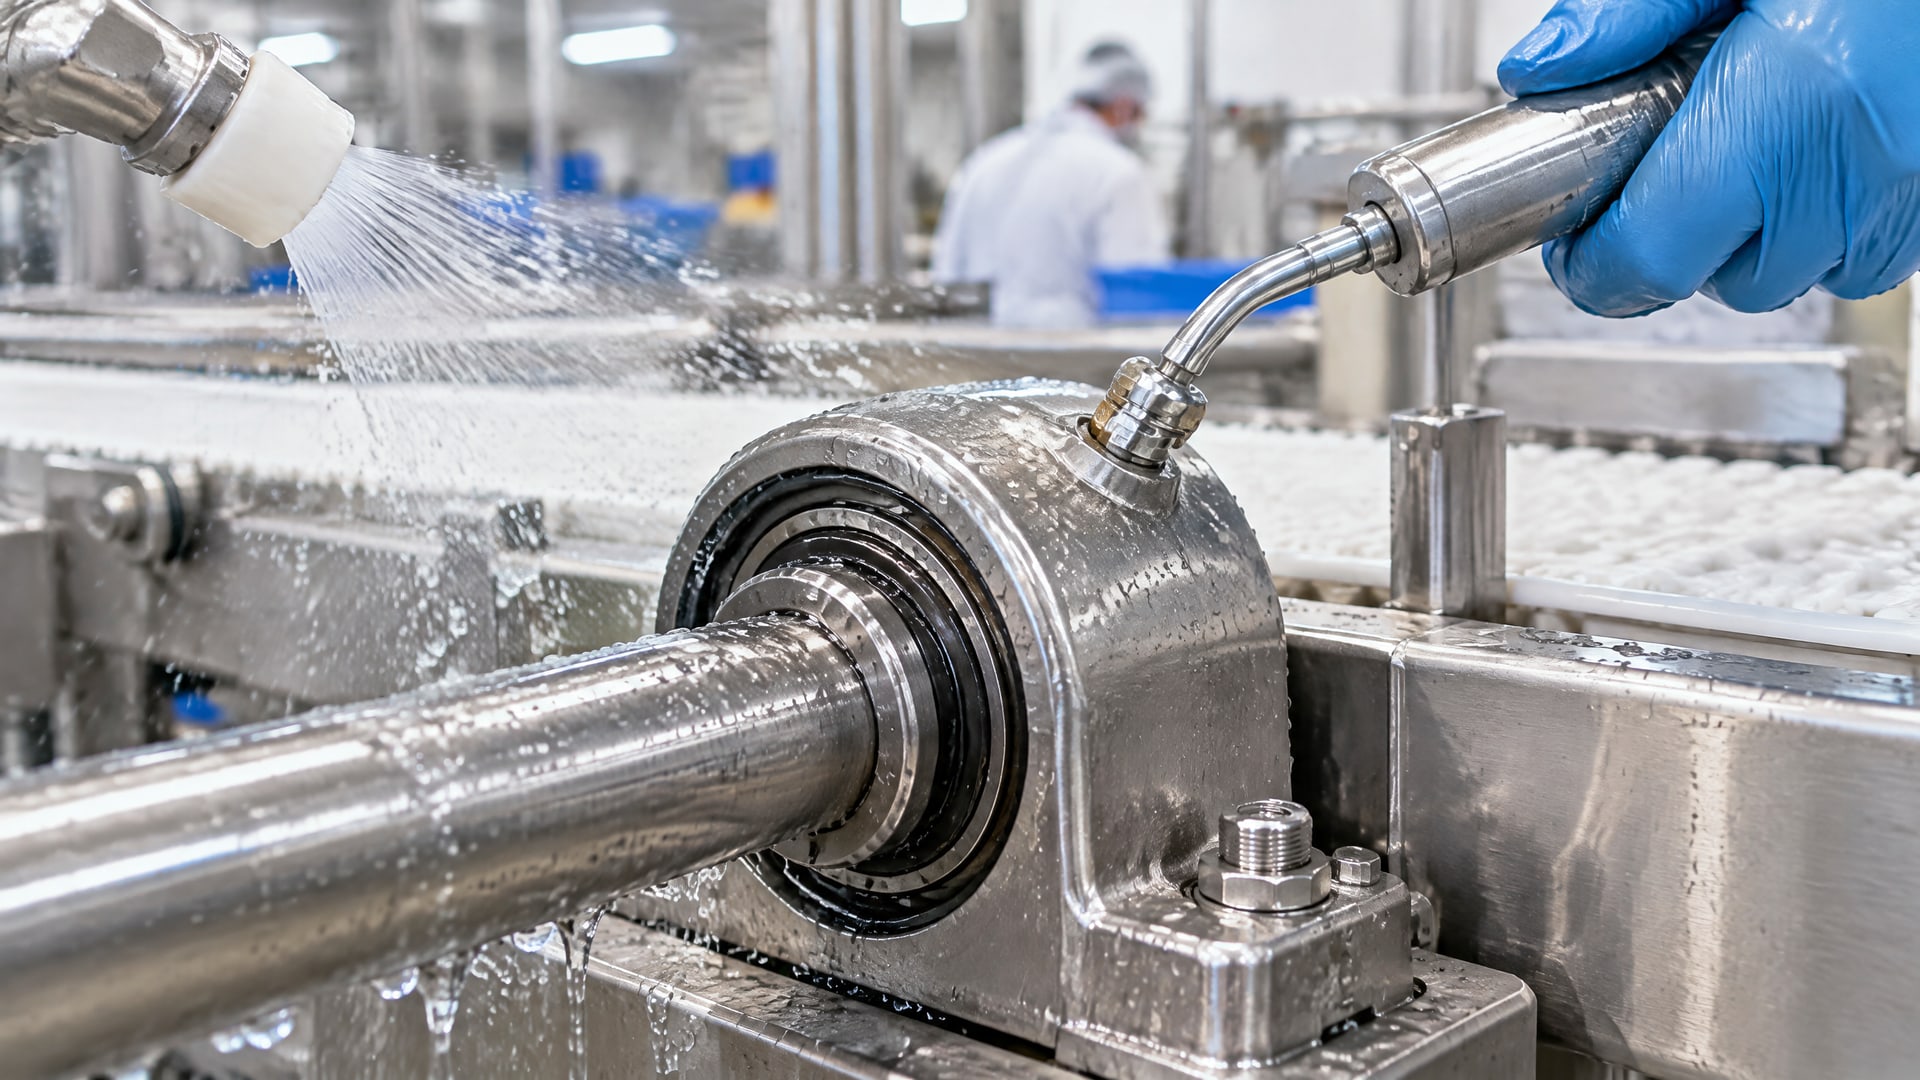
Он отвечает на вопрос о допустимости случайного контакта с пищей, но сам по себе не подтверждает, что смазка сохранится в подшипнике при воздействии воды и моющих растворов. Поэтому для washdown-среды отдельно оценивают водостойкость и стойкость к химии, которую применяют на предприятии.
Практический критерий сопротивления смазки вымыванию водой - испытание water washout по ASTM D1264. Результат такого испытания помогает оценить поведение состава при воздействии воды, однако его нужно рассматривать вместе с условиями конкретного процесса мойки. В справочных материалах для влажных условий также отмечают применение алюминиевого комплекса в качестве загустителя: такие составы лучше удерживаются при воздействии воды и химии мойки.
После санитарной мойки оценивают состояние узла и вероятность попадания воды в зону уплотнений. Если есть риск вымывания или проникновения воды, практикуют дозаправку небольшим количеством смазки, чтобы вытеснить воду из зоны уплотнений. Количество подбирают по конструкции и инструкции к подшипнику. Избыточная подача не повышает защиту автоматически: она может увеличить риск миграции смазки к продукту.
Для высоконагруженных узлов дополнительно учитывают нагрузку и условия пуска. В материалах по выбору пищевых смазок отмечают риск фреттинга и необходимость учитывать холодный пуск, но конкретные требования зависят от узла. Температурный диапазон от 0 до 140 °C, встречающийся для одной из H1-смазок, не следует автоматически применять к составам для других условий. Запрашивайте и проверяйте данные именно для выбранной смазки.
Как наносить смазку и не допустить ее избытка
Перед обслуживанием уточните, какой подшипник установлен и как его смазывают: вручную или через централизованную систему.
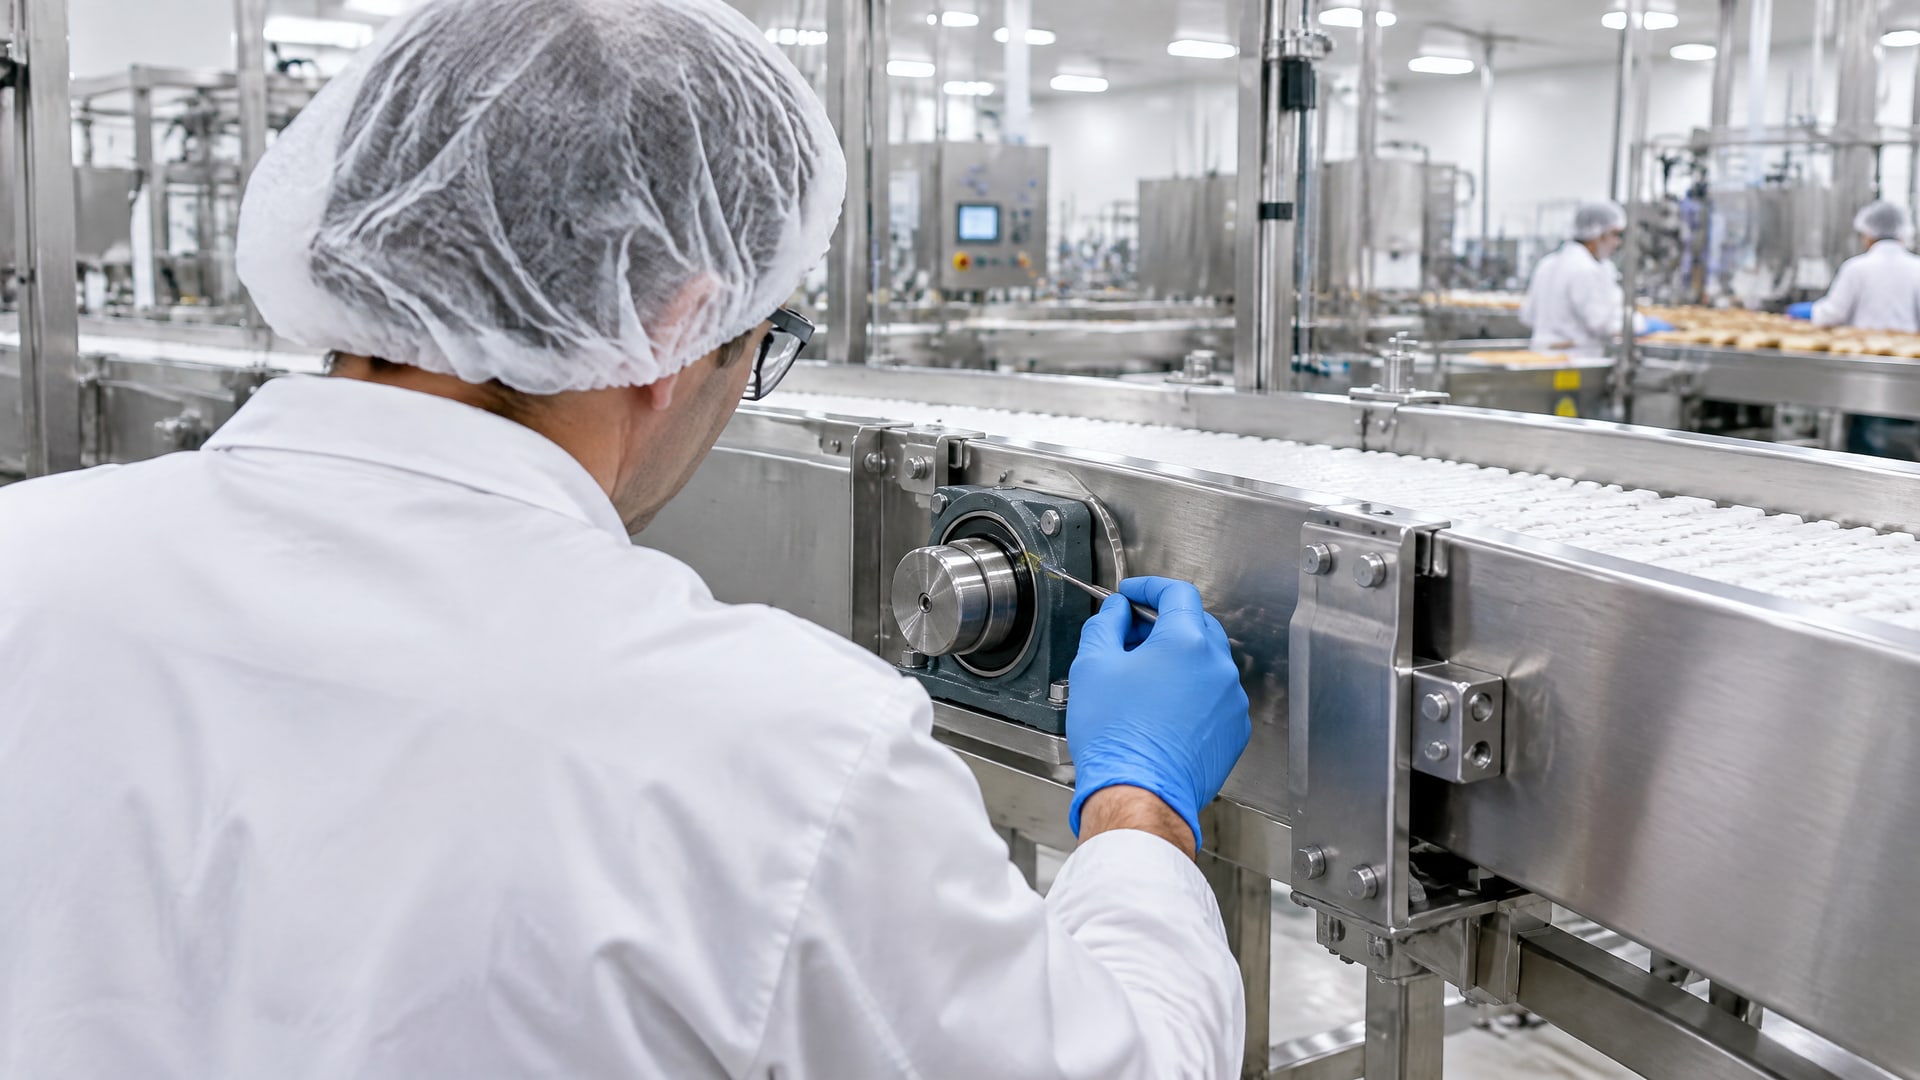
Пищевой допуск относится к смазке, а не к оборудованию или системе смазывания. Если узел находится в зоне возможной миграции смазки к продукту, H1 требуется независимо от того, закрыт подшипник или подключен к централизованной подаче.
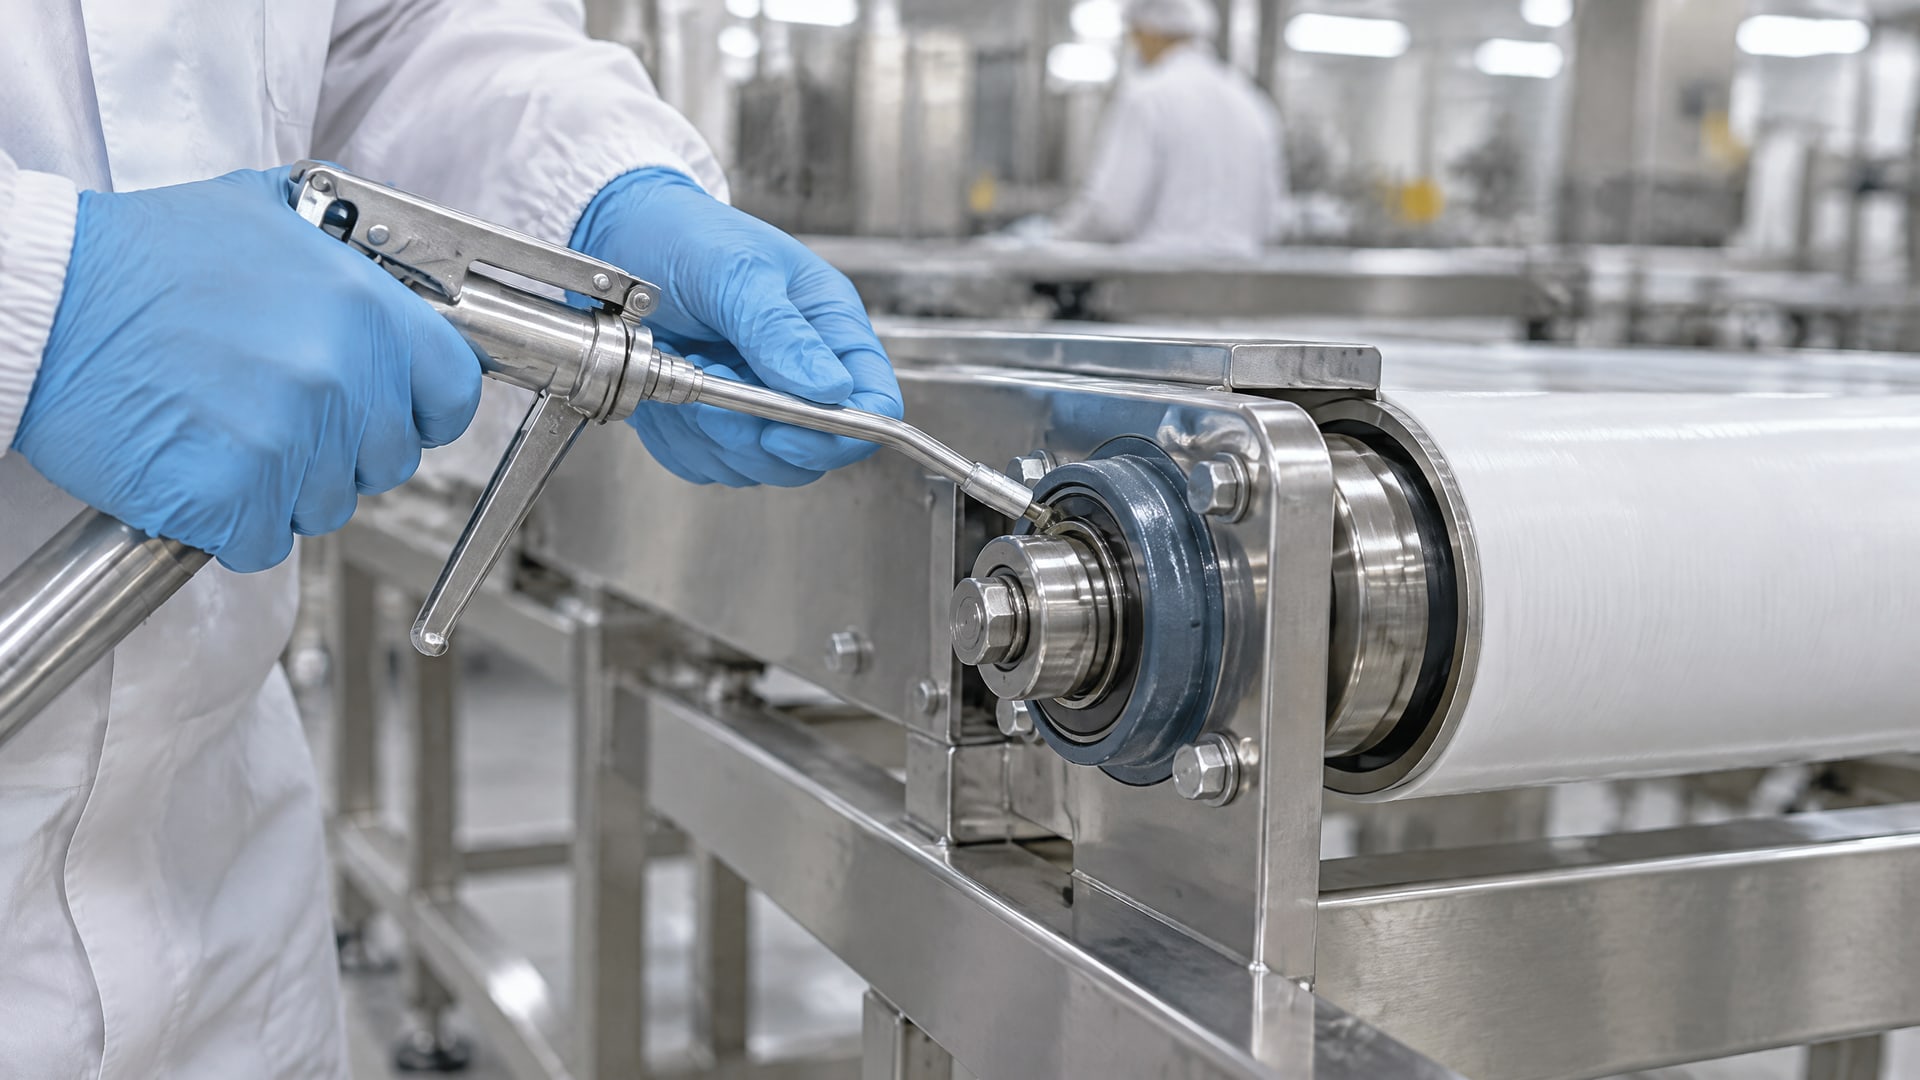
Наносите минимально достаточное количество смазки. Избыток способен выйти из узла и загрязнить продукт или поверхности пищевой зоны. После сборки уберите излишки, которые выступили из подшипника. Не стоит увеличивать подачу только ради более продолжительной работы: в условиях частой мойки это не устраняет причину вымывания и может повысить риск загрязнения.
После мойки проверьте узел на признаки попадания воды и потери смазки. Если по условиям эксплуатации требуется дозаправка, подайте небольшое количество состава после санитарной обработки. При этом соблюдайте установленный на предприятии порядок обслуживания и используйте один идентифицированный продукт для соответствующего узла. Сведения о смазке и ее регистрации фиксируйте в журнале обслуживания.
Та же логика применима к подшипникам на газовых затворах конвейера: решение зависит не от названия узла, а от его расположения, возможности миграции смазки и фактических условий работы. Если смазка может попасть в пищевую зону, проверяют H1; если узел регулярно подвергается мойке, дополнительно оценивают водостойкость и стойкость к моющим растворам. Интервалы и количество подачи устанавливают для конкретной конструкции, не перенося их автоматически с других подшипников.
Как определить интервал пополнения смазки
Интервал обслуживания зависит от интенсивности мойки, температуры, нагрузки и скорости вращения.
Для влажных условий в практических материалах приводится ориентир 100-250 часов между повторными смазками. Это отправная точка для планирования, а не обязательный регламент для любого конвейера: фактический интервал уточняют по состоянию узла и результатам обслуживания.
Для закрытых подшипников в пищевом оборудовании встречаются более длительные ориентиры: 1 000-3 000 часов или 3-6 месяцев. Они также не универсальны. Если узел часто контактирует с водой и химией мойки, интервал может быть короче, чем для подшипника в обычной промышленной среде. При частом washdown заранее предусматривают более частую проверку и пополнение.
Чтобы обосновать интервал, фиксируйте условия работы подшипника и результаты осмотра. В журнале указывают продукт, дату обслуживания и наблюдения после мойки. Отдельно отмечают признаки вымывания, попадания воды и выхода смазки из узла. Если меняется режим мойки, температура или нагрузка, прежний интервал пересматривают.
Для техспециалиста и снабженца такой порядок решает две задачи: помогает не пропустить раннюю потерю смазки и не увеличивать подачу без необходимости. При выборе состава сравнивают не только H1 и консистенцию, но и данные о сопротивлении вымыванию, совместимость с условиями узла и температурный диапазон конкретного продукта. Например, диапазон 0-140 °C относится к одной из H1-смазок из справочных материалов и не заменяет проверку документации на выбранный состав.
Типичные ошибки при обслуживании пищевого конвейера
Первая ошибка - считать H1 допуском на намеренный контакт с пищей.
Это не так: H1 относится только к случайному контакту. Для узлов, где возможна миграция смазки к продукту, выбирают H1 и соблюдают практику минимально достаточной подачи.
Вторая ошибка - полагать, что любой состав с H1 подойдет для мойки. H1 не подтверждает водостойкость и стойкость к химии санитарной обработки. Для выбора в washdown-среде проверяют water washout по ASTM D1264 и оценивают совместимость с применяемыми моющими и дезинфицирующими растворами. Отдельно учитывают риск вымывания после мойки и необходимость более частого пополнения.
Третья ошибка - считать закрытый подшипник гарантией отсутствия контакта смазки с пищей. Если при неисправности или в условиях эксплуатации смазка может мигрировать в пищевую зону, требования H1 сохраняются. Для некоторых закрытых технических узлов в непищевой зоне могут применяться другие классы, если это допускает программа безопасности предприятия.
Четвертая ошибка - выбирать смазку только по NLGI или назначать один интервал всем подшипникам. NLGI описывает консистенцию, а не пищевой статус и не сопротивление вымыванию. Интервал зависит от воды, температуры, нагрузки и скорости: в материалах приводятся ориентиры 100-250 часов для влажных условий и 1 000-3 000 часов или 3-6 месяцев для закрытых подшипников. Эти цифры используют как справочные, а не как единый график для всей линии.
Часто задаваемые вопросы
Чем смазать конвейер пищевой линии?
Если смазка может случайно попасть в продукт, выбирают состав NSF H1 с учетом FDA 21 CFR 178.3570. Для подшипников в зоне мойки дополнительно проверяют водостойкость, сопротивление вымыванию и стойкость к применяемой химии. Смазку подают минимально достаточным количеством, чтобы снизить риск миграции к пищевому продукту.
Какая нужна смазка для подшипников мойки?
Для такой зоны важны не только H1, но и способность смазки удерживаться при воздействии воды и моющих растворов. Практический показатель сопротивления вымыванию - water washout по ASTM D1264. После мойки оценивают состояние уплотнений и подшипника; при риске попадания воды может потребоваться небольшая дозаправка.
Нужна ли смазка H1 для подшипников на газовых затворах конвейера?
Решение зависит от расположения узла и возможности миграции смазки к продукту. Если контакт с пищевой зоной возможен, выбирают H1. При регулярной мойке дополнительно проверяют водостойкость и стойкость к применяемым растворам. Само название узла не определяет ни класс смазки, ни интервал обслуживания.
Как часто пополнять смазку в подшипниках пищевого конвейера?
Для влажных условий в практических материалах указан ориентир 100-250 часов. Для закрытых подшипников встречаются интервалы 1 000-3 000 часов или 3-6 месяцев. Эти значения не универсальны: периодичность зависит от воды, температуры, нагрузки и скорости, поэтому ее корректируют по условиям работы и состоянию узла.
Заключение
Смазку подшипников конвейера выбирают по двум группам требований: пищевой безопасности и режиму работы узла. Если возможен случайный контакт с пищей, нужен H1; если подшипник регулярно моют, дополнительно проверяют водостойкость, сопротивление вымыванию и стойкость к химии. Количество подачи ограничивают минимально достаточным, а интервал устанавливают с учетом фактических условий эксплуатации.
Следующий шаг - составить перечень подшипников с указанием их расположения, нагрузки, скорости, температуры и режима мойки. Для каждого узла проверьте необходимость H1, данные о water washout по ASTM D1264 и рекомендации по обслуживанию, затем зафиксируйте выбранную смазку и интервал в журнале.
